

Электрический запорный клапан: принцип работы и монтаж
2026-09-24
- Фундаментальные основы работы электрической запорной арматуры
- Конструктивные особенности и выбор материалов: влияние на долговечность
- Пошаговая инструкция по монтажу и наладке
- Типичные ошибки эксплуатации и методы их предотвращения
- Критерии выбора поставщика и контроль качества
- Заключение и рекомендации по оптимизации закупок
Главное за 30 секунд
- Принцип действия: Электрический запорный клапан преобразует вращательное движение электропривода в линейное перемещение штока для герметичного перекрытия потока. Ключевой параметр — крутящий момент привода, который должен превышать момент трения арматуры с коэффициентом запаса не менее 1,3.
- Критические ошибки монтажа: Установка привода без учета температурных расширений трубопровода и игнорирование центровки фланцев приводят к заклиниванию штока в 65% случаев аварийных отказов. Требуется строгий контроль соосности согласно ГОСТ 12820-80.
- Выбор материалов корпуса: Для агрессивных сред (нефтехимия, морская вода) стандартные стали недостаточны. Использование прецизионного литья из дуплексных сплавов (тип 2205) и сталей CF8M обеспечивает коррозионную стойкость и геометрическую точность поверхностей уплотнения, что критично для класса герметичности «А» по ГОСТ 9544-2015.
Фундаментальные основы работы электрической запорной арматуры
В современной промышленной автоматизации электрический запорный клапан выступает ключевым элементом управления потоками жидких и газообразных сред. В отличие от пневматических или гидравлических аналогов, электроприводные системы не требуют сложной инфраструктуры подготовки сжатого воздуха или масла, что существенно снижает эксплуатационные расходы на объектах удаленной генерации или распределенных трубопроводных сетях.
Принцип работы базируется на преобразовании электрической энергии в механическое усилие. Электродвигатель (обычно асинхронный трехфазный или однофазный конденсаторный) через редуктор передает вращение на ходовую гайку или шпиндель. Это вращательное движение трансформируется в поступательное перемещение запирающего элемента — задвижки, клина или пробки. Процесс контролируется концевыми выключателями, которые отключают питание при достижении крайних положений («Открыто»/«Закрыто»), и датчиками крутящего момента, защищающими механизм от перегрузок при заклинивании.
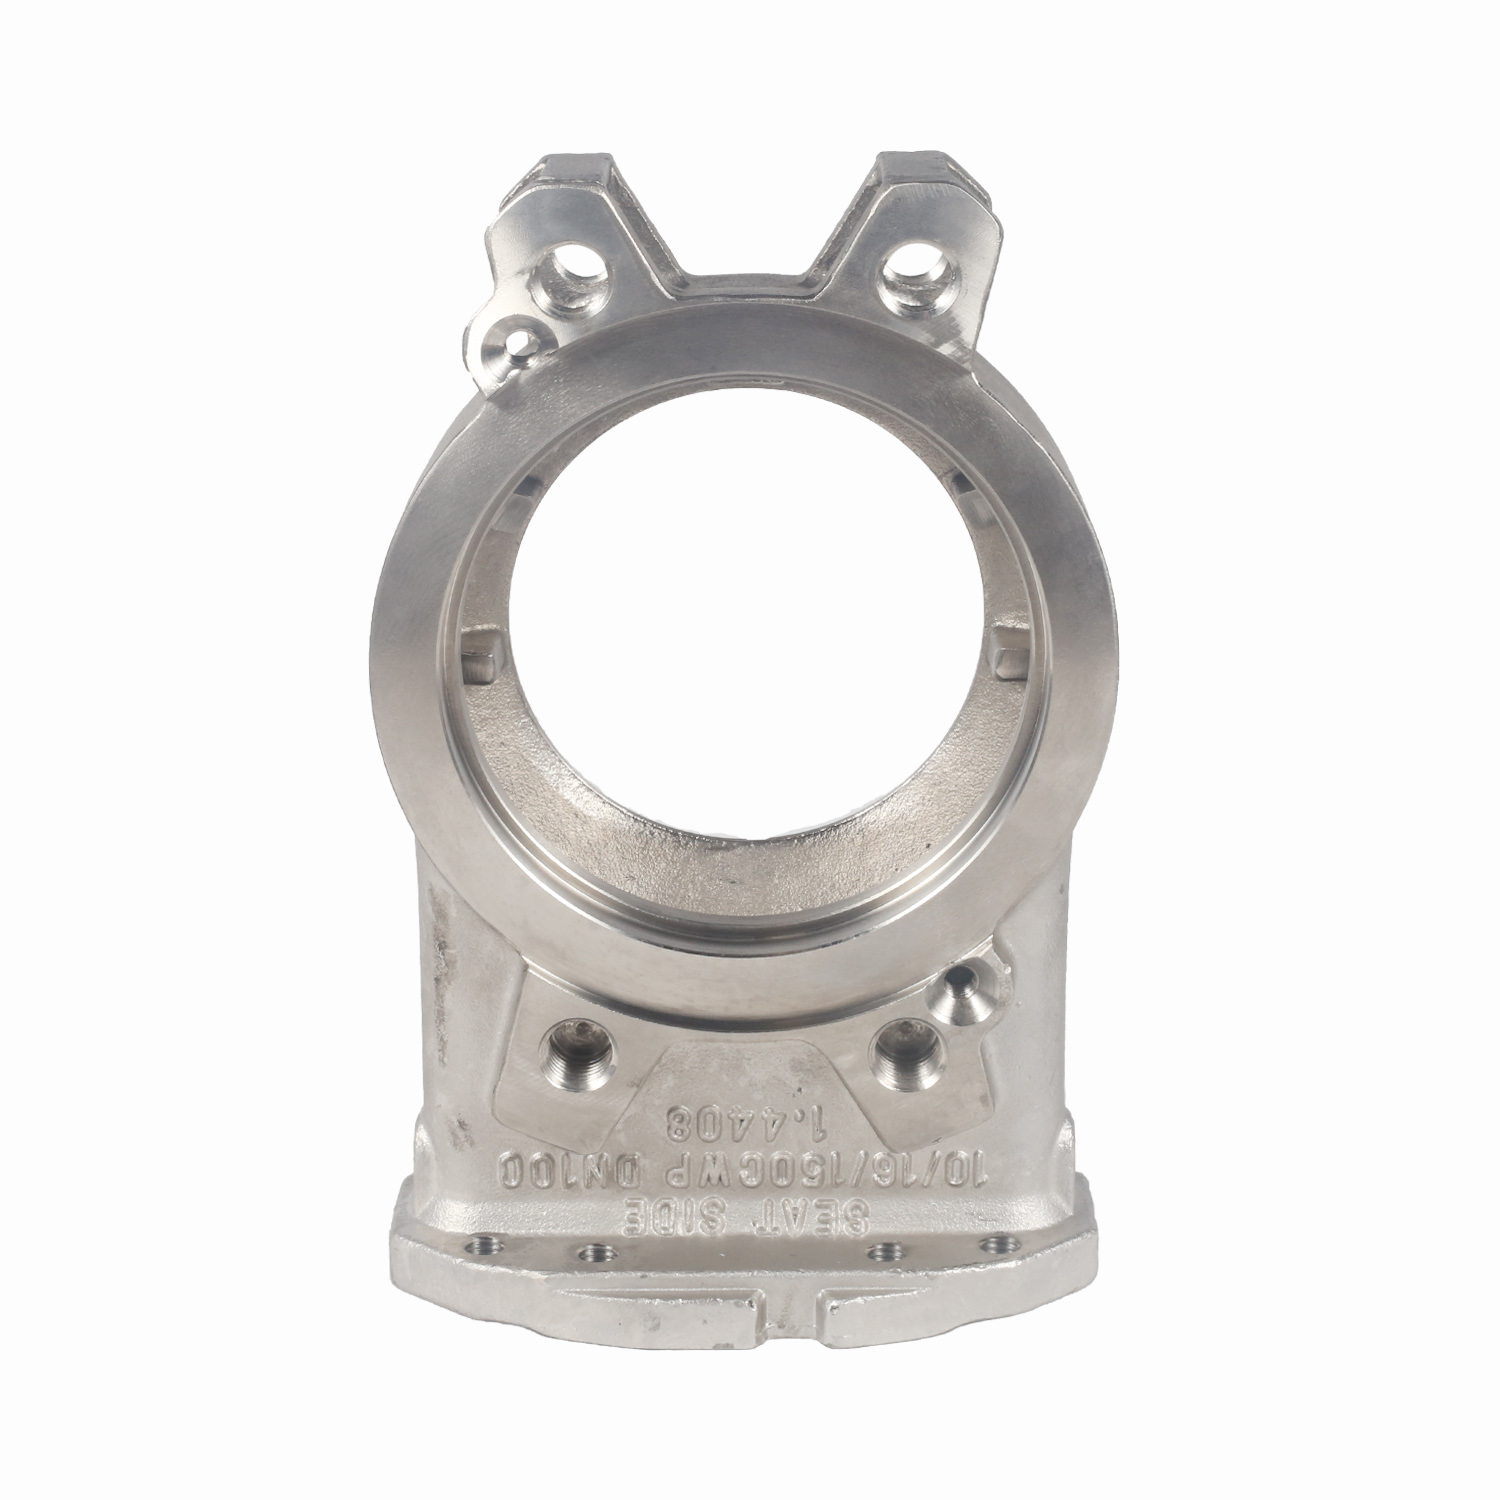
С инженерной точки зрения, надежность всей системы определяется не только качеством электроники привода, но и геометрической точностью литых деталей корпуса. Любое отклонение от плоскостности седла или несоосность направляющих втулок приводит к неравномерному износу уплотнений. Именно здесь на первый план выходит качество изготовления базовых компонентов. Например, в практике ООО «Уси Хуаньюй Прецизионное Литьё» мы наблюдаем, как применение технологии литья по выплавляемым моделям позволяет достигать шероховатости поверхности Ra 6,3–12,5 мкм непосредственно после литья и минимальной последующей мехобработки. Это снижает риск перекосов при сборке и обеспечивает стабильное усилие закрытия на протяжении всего жизненного цикла изделия.
При проектировании узла необходимо учитывать инерционность системы. Электропривод имеет фиксированное время хода (например, 15–60 секунд для полноповоротных устройств). В аварийных ситуациях это может быть критично, поэтому для быстродействующих контуров рекомендуется использовать пружинно-возвратные механизмы или резервирование питания.
Конструктивные особенности и выбор материалов: влияние на долговечность
Выбор материала корпуса и внутренних элементов — это не просто вопрос стоимости, а расчет на сопротивление конкретным видам коррозии и эрозии. Стандартные углеродистые стали подходят для водопроводных сетей низкого давления, но в нефтехимии, энергетике и судостроении требования кардинально иные.
Проблема межкристаллитной коррозии и усталости металла
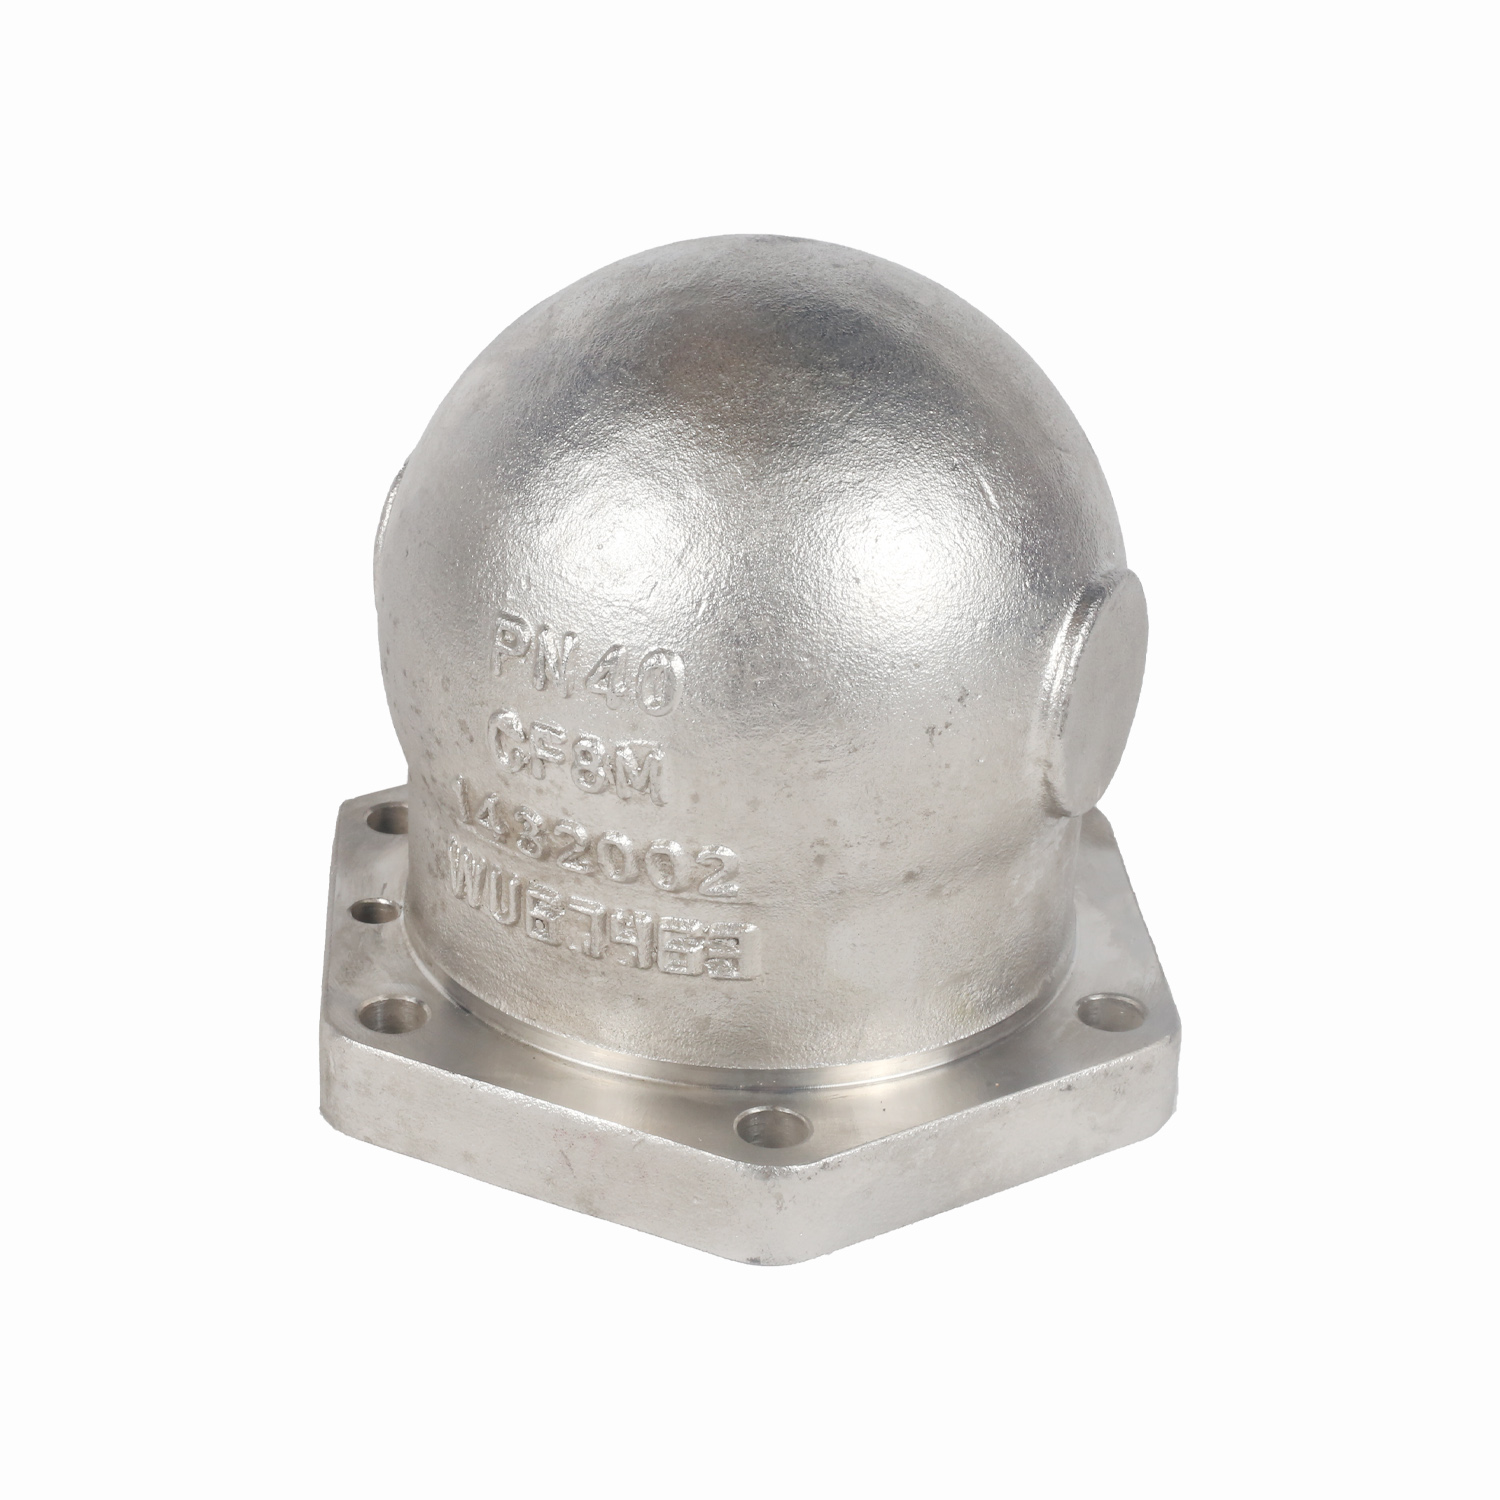
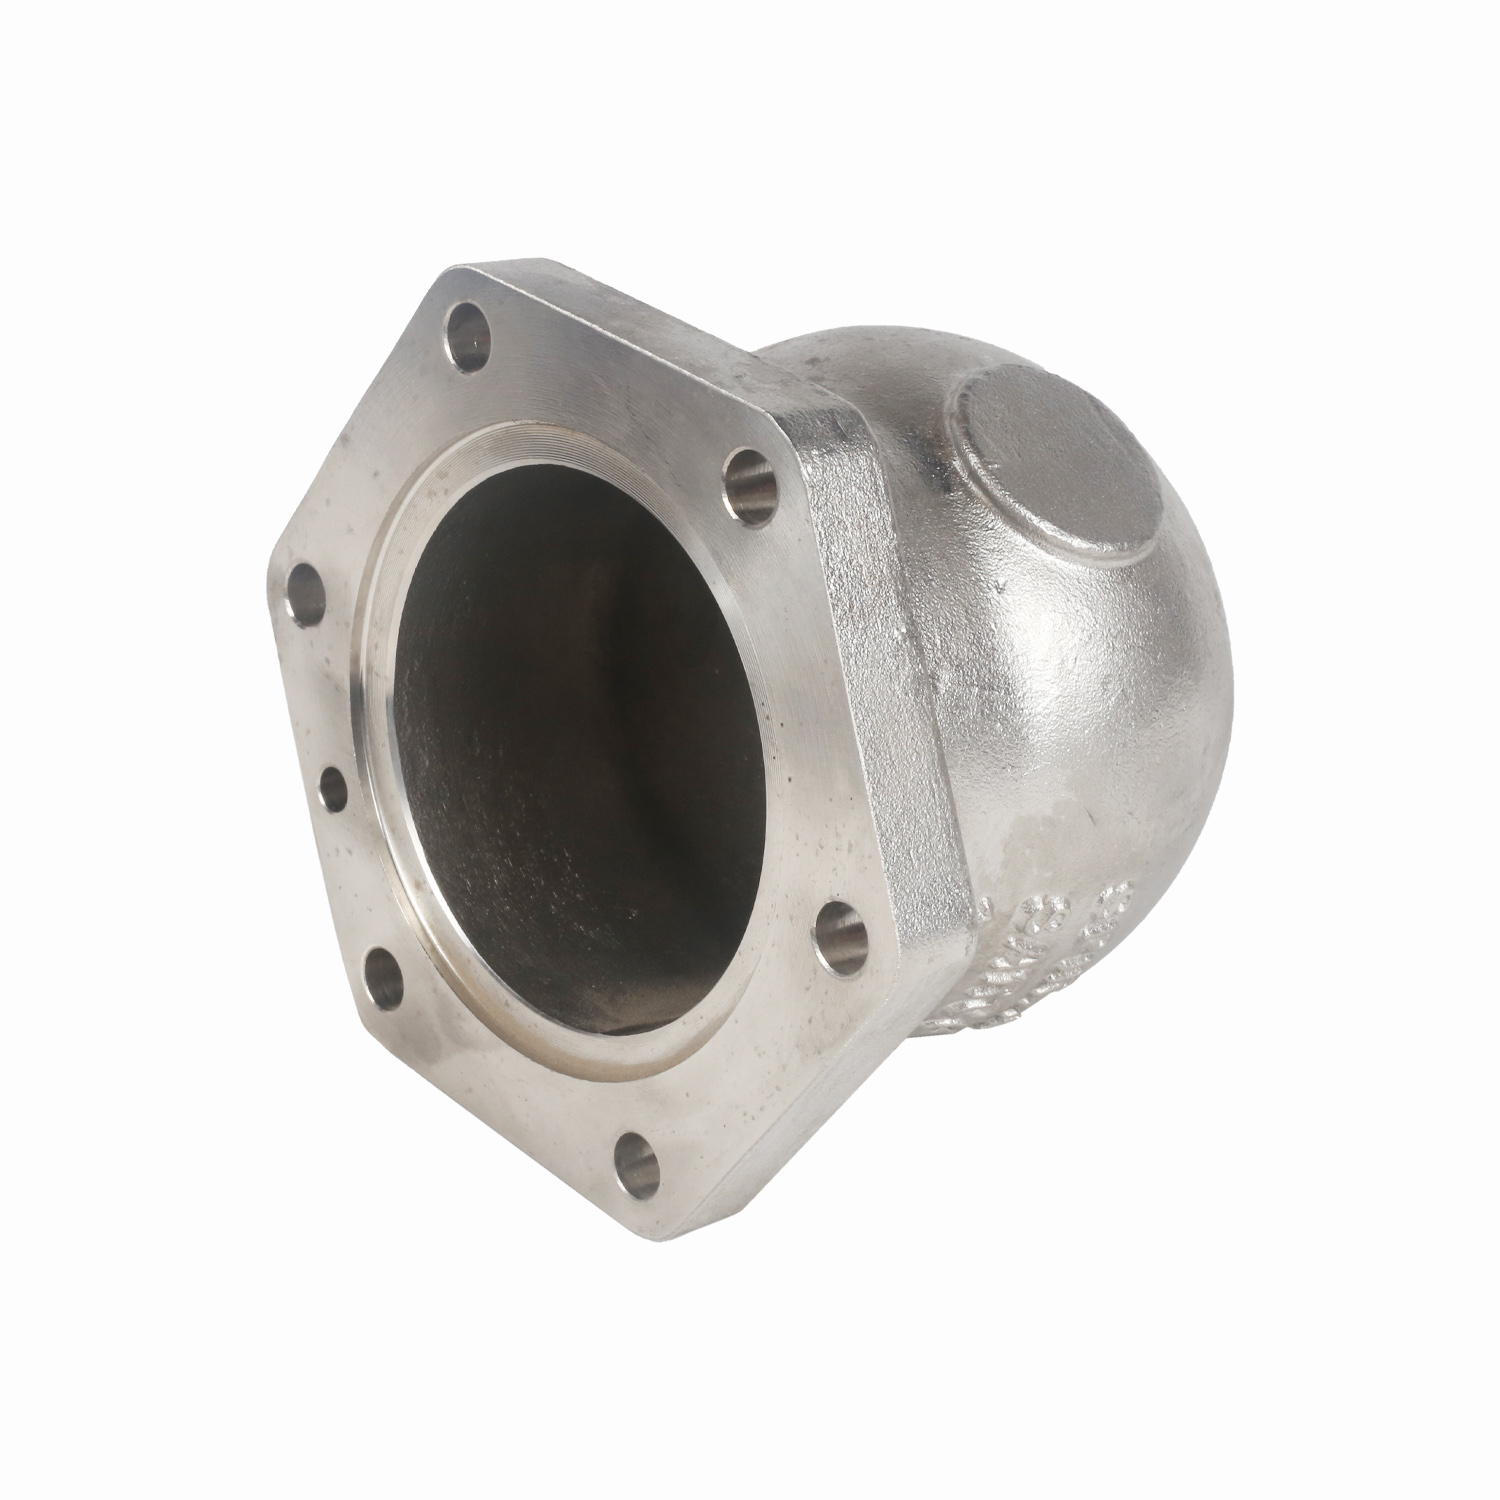
Агрессивные среды, такие как морская вода, кислоты или высокотемпературный пар, вызывают точечную (питтинговую) и межкристаллитную коррозию. Традиционное песчано-глинистое литье часто оставляет микропоры и раковины в структуре металла, которые становятся очагами разрушения под давлением. Прецизионное литье по выплавляемым моделям, используемое нами для производства корпусов из нержавеющих сталей марок CF8, CF8M, CF3M и дуплексных сплавов (2205), исключает эти дефекты.
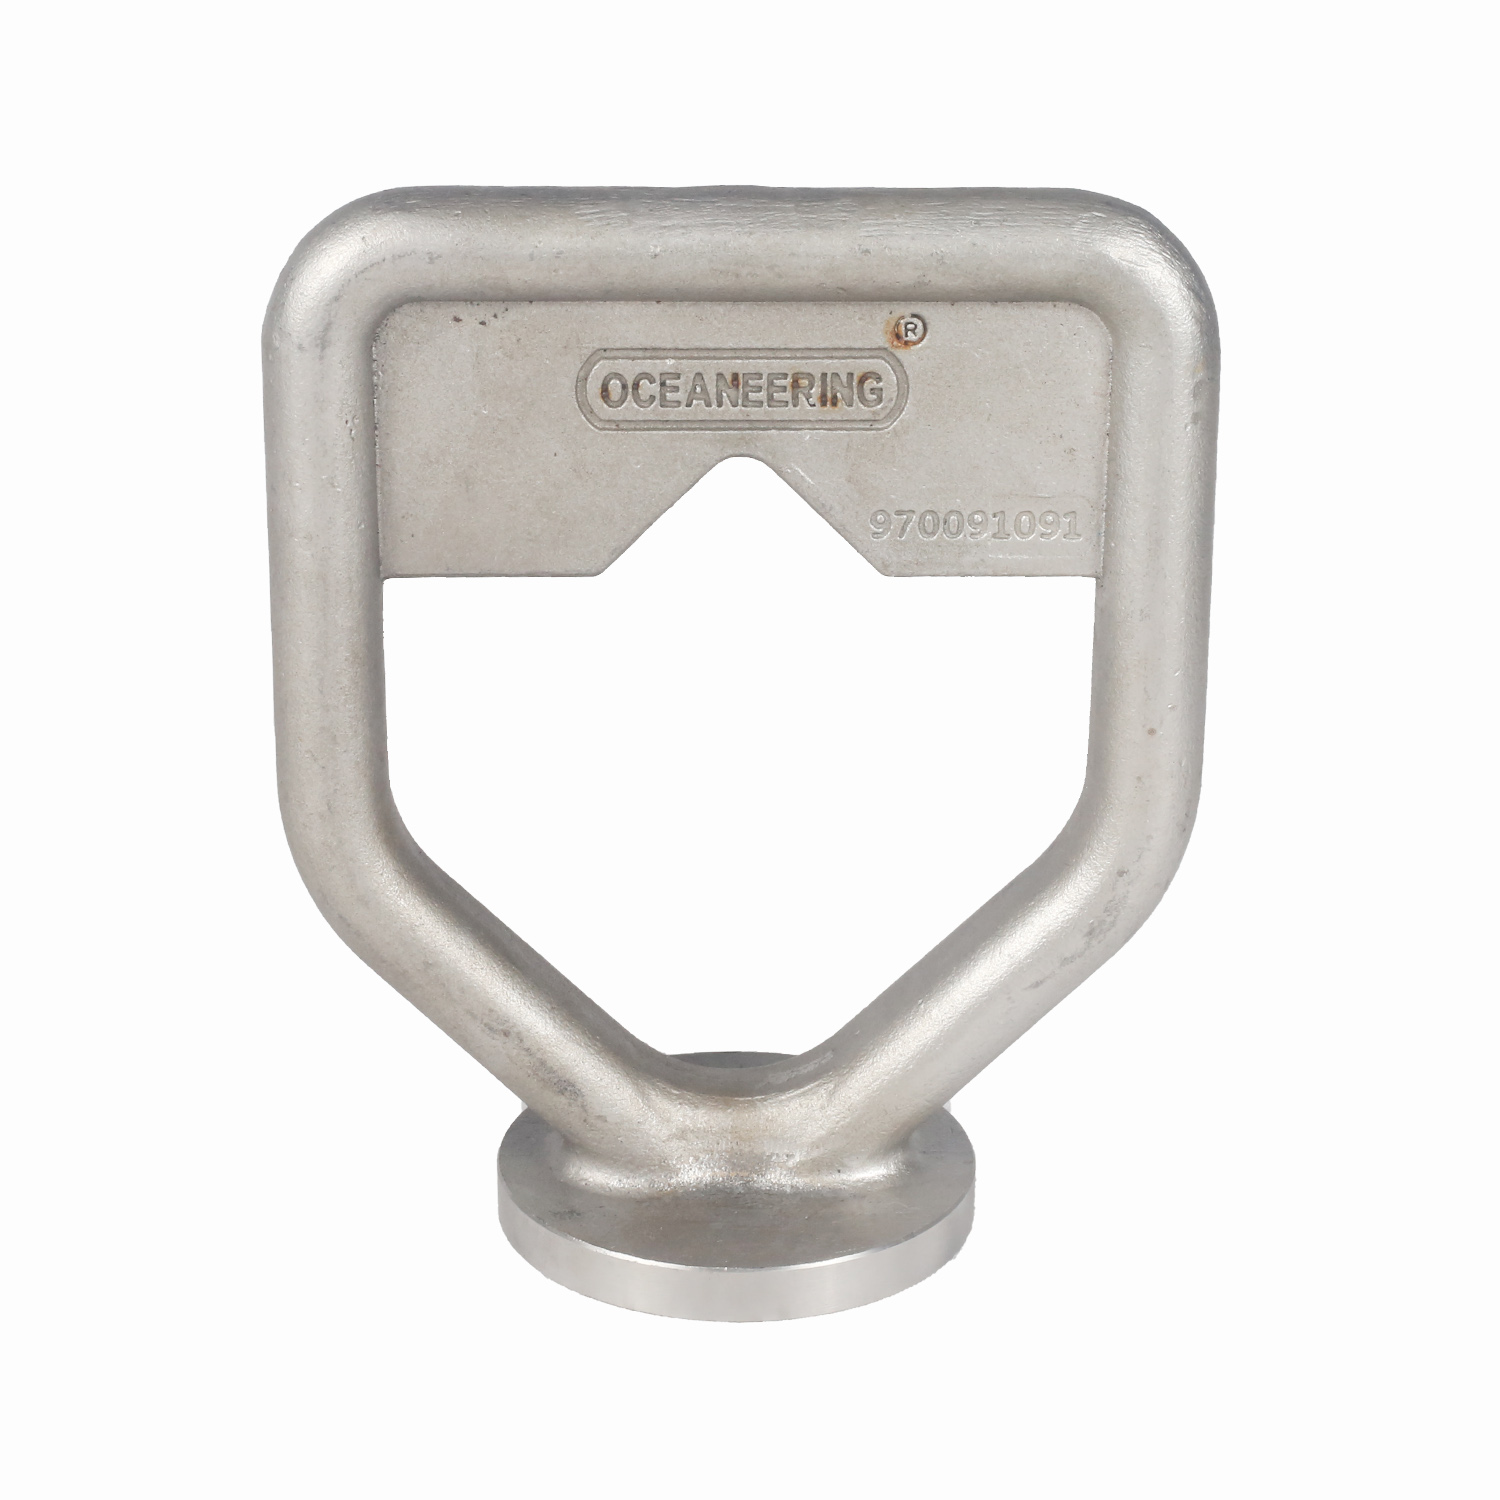
Дуплексные стали, сочетающие аустенитную и ферритную структуры, обладают пределом текучести почти в два раза выше, чем у стандартной нержавеющей стали 316L, и превосходной стойкостью к хлоридам. Изготовление из них сложных деталей, таких как фланцевые втулки, позиционирующие кольца или корпуса трехходовых клапанов с конструкцией «четыре хода», требует высокой технологической дисциплины. Наш производственный комплекс, оснащенный индукционными печами и спектрометрами прямого действия, гарантирует точный химический состав каждой плавки. Это особенно важно для деталей с тонкими стенками (от 0,5 мм), где малейшее нарушение пропорции легирующих элементов ведет к потере прочности.
Геометрическая точность как фактор герметичности
Для обеспечения класса герметичности «А» по ГОСТ 9544-2015 поверхность уплотнения «седло-затвор» должна быть идеальной. Механическая обработка литой заготовки с припусками в несколько миллиметров часто нарушает целостность поверхностного слоя или выявляет скрытые поры. Технология безотходного точного литья позволяет получать отливки с классом точности CT5–CT8 по ГОСТ 6414. Это означает, что посадочные места под подшипники скольжения штока и седловые части клапанов требуют лишь финишной шлифовки, сохраняя монолитность структуры металла.
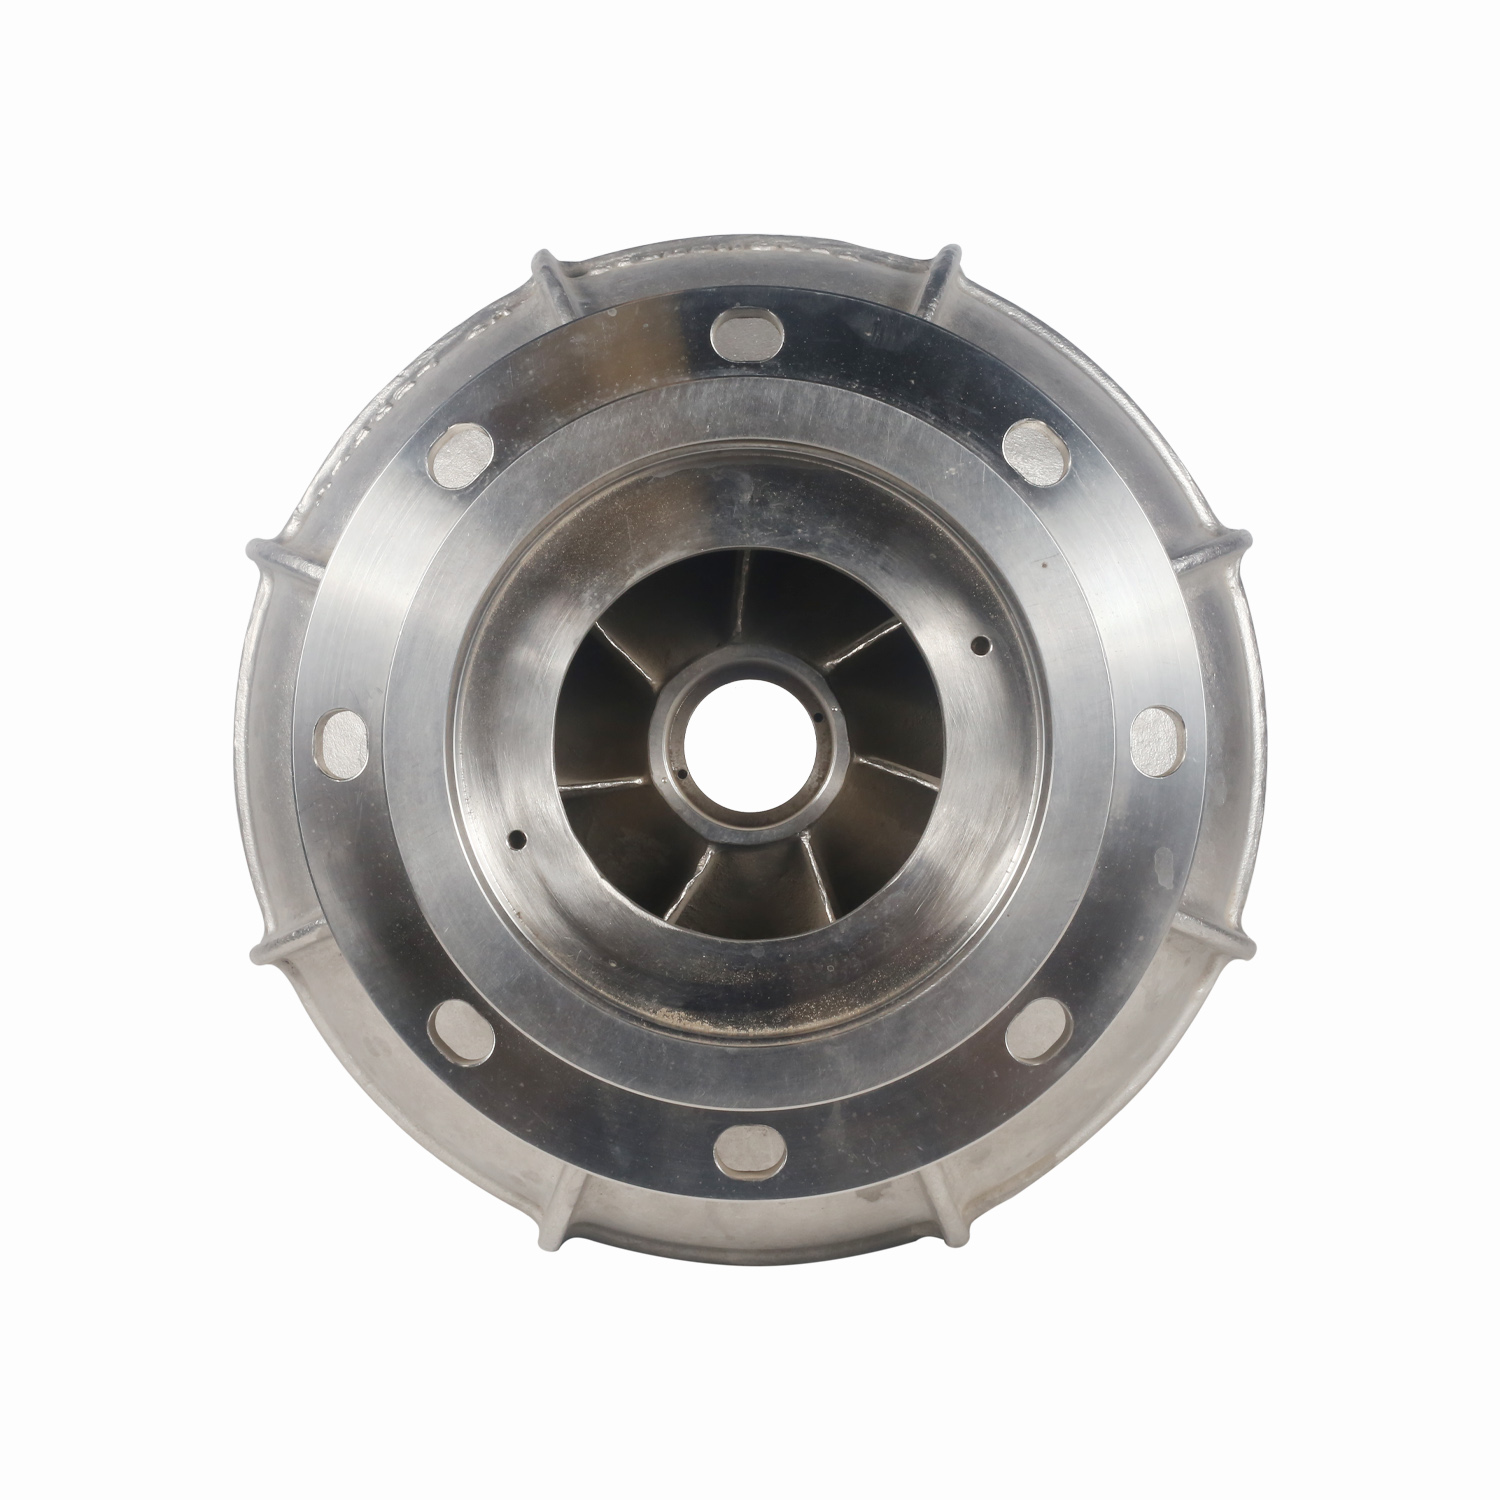
Мы рекомендуем заказчикам обращать внимание на конструкцию фланцевых соединений. Двухкамерные фланцевые корпуса, отливаемые нами для насосов и клапанов, должны иметь строго параллельные уплотнительные пояски. Перекос даже на 0,1 мм приводит к тому, что прожим прокладки будет неравномерным, что вызовет утечку при гидроиспытаниях.
Пошаговая инструкция по монтажу и наладке
Правильная установка оборудования определяет 80% его безаварийной работы. Ниже приведен алгоритм монтажа, основанный на требованиях ТР ТС 010/2011 «О безопасности машин и оборудования» и многолетнем опыте интеграции систем.
- Подготовительный этап и визуальный осмотр.
Перед началом работ необходимо убедиться в отсутствии повреждений транспортировочных заглушек и целостности упаковки. Проверьте соответствие маркировки на шильдике привода и корпуса клапана проектным данным (напряжение, частота, давление PN, температура среды). Особое внимание уделите состоянию резьбовых соединений штока. Если клапан поставляется в разобранном виде (привод отдельно от арматуры), убедитесь, что ответные фланцы корпуса не имеют забоин. Частая ошибка — попытка установить привод на грязный или поврежденный шток, что неизбежно приведет к закусыванию резьбы. - Механическая установка и центровка.
Клапан должен монтироваться на трубопроводе только после завершения сварочных работ на соседних участках, чтобы исключить попадание окалины внутрь полости. При фланцевом соединении используйте динамометрический ключ для затяжки болтов. Затяжку проводите крест-накрест в несколько этапов, обеспечивая равномерное сжатие прокладки. Важно: Не используйте сам клапан для устранения перекосов трубопровода. Напряжение изгиба, передаваемое на корпус, может деформировать направляющие втулки внутри. Для компенсации температурных расширений и вибраций рекомендуется устанавливать компенсаторы до и после запорной арматуры. - Монтаж электропривода и юстировка концевых выключателей.
Установите привод на кронштейн клапана, соблюдая соосность выходного вала привода и входного вала арматуры. Используйте смазку, рекомендованную производителем (обычно на силиконовой или литиевой основе, стойкую к температурам от -40°C до +120°C). После механического соединения необходимо настроить концевые выключатели положения «Открыто» и «Закрыто». Регулировка производится путем вращения кулачков на валу привода до момента срабатывания микропереключателей. Зафиксируйте положение контргайками. Ошибка в настройке даже на 2–3 градуса может привести к неполному перекрытию потока или чрезмерному усилию на срез штока. - Электрические подключения и заземление.
Подключение силовых кабелей и цепей управления должно выполняться квалифицированным персоналом с допуском. Обязательно используйте кабельные вводы с соответствующим классом IP (не ниже IP65 для уличной установки). Подключите цепь заземления корпуса привода и корпуса клапана к общему контуру заземления объекта. Это критично для защиты электроники от блуждающих токов и статического электричества, особенно при перекачке диэлектрических жидкостей. Проверьте соответствие фазировки для трехфазных двигателей: неправильное подключение изменит направление вращения и может сорвать резьбу шпинделя при первой же команде. - Пусконаладочные испытания (Commissioning).
Перед подачей рабочей среды выполните холостые циклы открытия и закрытия (не менее 5 полных циклов). Контролируйте потребляемый ток двигателя: он должен быть стабильным и не превышать номинального значения. Резкие скачки тока указывают на механическое сопротивление. После этого проведите гидроиспытания корпуса и плотности закрытия рабочим давлением. Утечки через сальниковое уплотнение допускаются только в пределах норм, установленных ГОСТ, и должны устраняться подтяжкой сальниковой набивки или заменой уплотнительных колец.
Типичные ошибки эксплуатации и методы их предотвращения
Анализ сервисных обращений показывает, что большинство отказов связано не с дефектами оборудования, а с нарушением регламентов эксплуатации. Рассмотрим две наиболее критичные ситуации.
Гидроудар и кавитация
Быстрое закрытие клапана на длинных трубопроводах с высокой скоростью потока вызывает гидравлический удар. Давление может мгновенно превысить рабочее в 2–3 раза, что приводит к разрыву корпуса или деформации диска. Решение: Используйте приводы с функцией плавного пуска/останова или устанавливайте демпферы удара. Для систем, подверженных кавитации (падение давления ниже давления насыщенных паров), применяйте клапаны с антикавитационными вставками или выбирайте материалы с повышенной твердостью, такие как дуплексная сталь 2205, которая лучше сопротивляется эрозионному износу, чем стандартная нержавейка.
Заклинивание из-за температурных деформаций
В системах с горячими средами (пар, нефтепродукты) корпус клапана расширяется. Если привод жестко закреплен без учета теплового расширения штока, возникают осевые нагрузки, блокирующие движение. Решение: Применяйте конструкции с плавающим шариком или упругими элементами в передаче «привод-арматура». Также важно регулярно проводить термоциклирование арматуры (полный цикл открытия-закрытия) даже в периоды простоя, чтобы предотвратить «прикипание» деталей.
В нашей практике был зафиксирован случай на нефтеперерабатывающем заводе, где отказ партии задвижек произошел из-за использования уплотнений из нитрила вместо фторкаучука (Viton) в среде с ароматическими углеводородами. Уплотнения разбухли и заклинили шток. Замена материалов на химически стойкие аналоги и внедрение входного контроля комплектующих полностью решили проблему. Этот пример подчеркивает важность глубокого понимания химической совместимости материалов, которую мы обеспечиваем на этапе литья и мехобработки компонентов.
Критерии выбора поставщика и контроль качества
При закупке электрических запорных клапанов или их компонентов для собственного производства, B2B-покупатель должен оценивать не только цену, но и технологическую зрелость производителя. Рынок насыщен предложениями, но лишь немногие предприятия способны обеспечить стабильность параметров от партии к партии.
Ключевые индикаторы надежности поставщика:
- Наличие собственной лаборатории неразрушающего контроля (НК). Поставщик обязан проводить капиллярный (PT), ультразвуковой (UT) и магнитопорошковый (MT) контроль критических зон отливок. Отсутствие протоколов НК — красный флаг.
- Сертификация материалов. Каждая партия должна сопровождаться сертификатом качества (Mill Certificate) с результатами спектрального анализа и механических испытаний, включая ударную вязкость при низких температурах (до -196°C для криогенных исполнений).
- Технологические возможности. Возможность изготовления деталей сложной геометрии массой до 100 кг с минимальной толщиной стенки 0,5 мм говорит о высоком уровне литейного производства. Это позволяет оптимизировать вес арматуры без потери прочности, что важно для снижения нагрузок на трубопроводы.
ООО «Уси Хуаньюй Прецизионное Литьё» демонстрирует эти стандарты на практике. Благодаря производственной мощности 2500 тонн в год и парку из более чем 50 единиц металлообрабатывающего оборудования, включая обрабатывающие центры с ЧПУ, компания обеспечивает полный цикл создания деталей: от разработки литейных форм до финишной обработки. Экспорт более 80% продукции в Европу и США подтверждает соответствие международным стандартам ASTM, EN и GB. Для российских инженеров это означает возможность получения компонентов мирового уровня с локальной поддержкой и понятной логистикой.
Заключение и рекомендации по оптимизации закупок
Электрический запорный клапан — это сложный мехатронный узел, требующий системного подхода к выбору, монтажу и обслуживанию. Игнорирование нюансов материаловедения или ошибок монтажа ведет к простоям, стоимость которых многократно превышает экономию на этапе закупки.
Для обеспечения максимальной надежности вашей трубопроводной системы мы рекомендуем:
- Использовать арматуру с корпусами из прецизионных отливок из дуплексных сталей или аустенитных нержавеек (CF8M) для агрессивных сред.
- Строго соблюдать процедуры центровки и затяжки фланцев при монтаже.
- Внедрить регулярный мониторинг крутящего момента электропривода для прогнозирования износа.
- Выбирать поставщиков, способных предоставить полный пакет разрешительной документации (EAC, ТР ТС) и протоколы лабораторных испытаний.
Если вы сталкиваетесь с задачей разработки нестандартных корпусов клапанов или нуждаетесь в поставке высокоточных литых компонентов, способных выдерживать экстремальные нагрузки, рассмотрите возможность сотрудничества с профильными предприятиями, обладающими компетенциями в области выплавляемых моделей и глубокой мехобработки.
Запросите коммерческое предложение и технический паспорт на прецизионные литые компоненты для запорной арматуры для расчета стоимости и сроков поставки под ваш проект. Наши инженеры готовы провести аудит ваших чертежей и предложить оптимизацию конструкции для снижения себестоимости без потери качества.