

Шнековый насос из нержавеющей стали: обзор и технические характеристики
2026-09-21
- Конструктивные особенности и принцип действия шнековых насосов
- Материаловедение: выбор марки нержавеющей стали для агрессивных сред
- Технические характеристики и параметры подбора (критерии выбора)
- Роль прецизионного литья в надежности насосного оборудования
- Типичные ошибки при эксплуатации и техническом обслуживании
- Экономическая эффективность и совокупная стоимость владения (TCO)
- Заключение и рекомендации по выбору поставщика
Главное за 30 секунд
- Ключевое преимущество: Шнековые насосы из нержавеющей стали обеспечивают стабильную перекачку вязких, абразивных и чувствительных к сдвигу сред без пульсаций, что критично для пищевых и химических производств.
- Материалы и долговечность: Использование сталей марок CF8M (AISI 316) и дуплексных сплавов (2205) в сочетании с прецизионным литьем повышает коррозионную стойкость на 40–60% по сравнению со стандартными аналогами из AISI 304.
- Инженерный подход: Геометрическая точность корпуса (класс CT5–CT8) и минимальная шероховатость поверхности (Ra 6,3–12,5 мкм) напрямую влияют на КПД насоса и срок службы уплотнений, снижая эксплуатационные расходы.
Конструктивные особенности и принцип действия шнековых насосов
Шнековый насос (или винтовой насос одностороннего действия) представляет собой объемный гидравлический механизм роторного типа. Его работа основана на взаимодействии одного ведущего винта (ротора) с двумя или более ведомыми винтами (статором), либо с эластичной обоймой, в зависимости от конкретной модификации. Однако в контексте тяжелых промышленных условий и агрессивных сред наибольший интерес вызывают полностью металлические исполнения, где все контактирующие детали изготовлены из коррозионно-стойких сплавов.
В отличие от центробежных агрегатов, создающих поток за счет кинетической энергии, шнековый насос перемещает продукт путем захвата его в изолированные полости между витками винта и стенками корпуса. При вращении ротора эти полости перемещаются от всасывающего патрубка к напорному, обеспечивая ламинарный поток без турбулентности и пульсаций. Это фундаментальное свойство делает оборудование незаменимым там, где требуется сохранение структуры перекачиваемой среды.
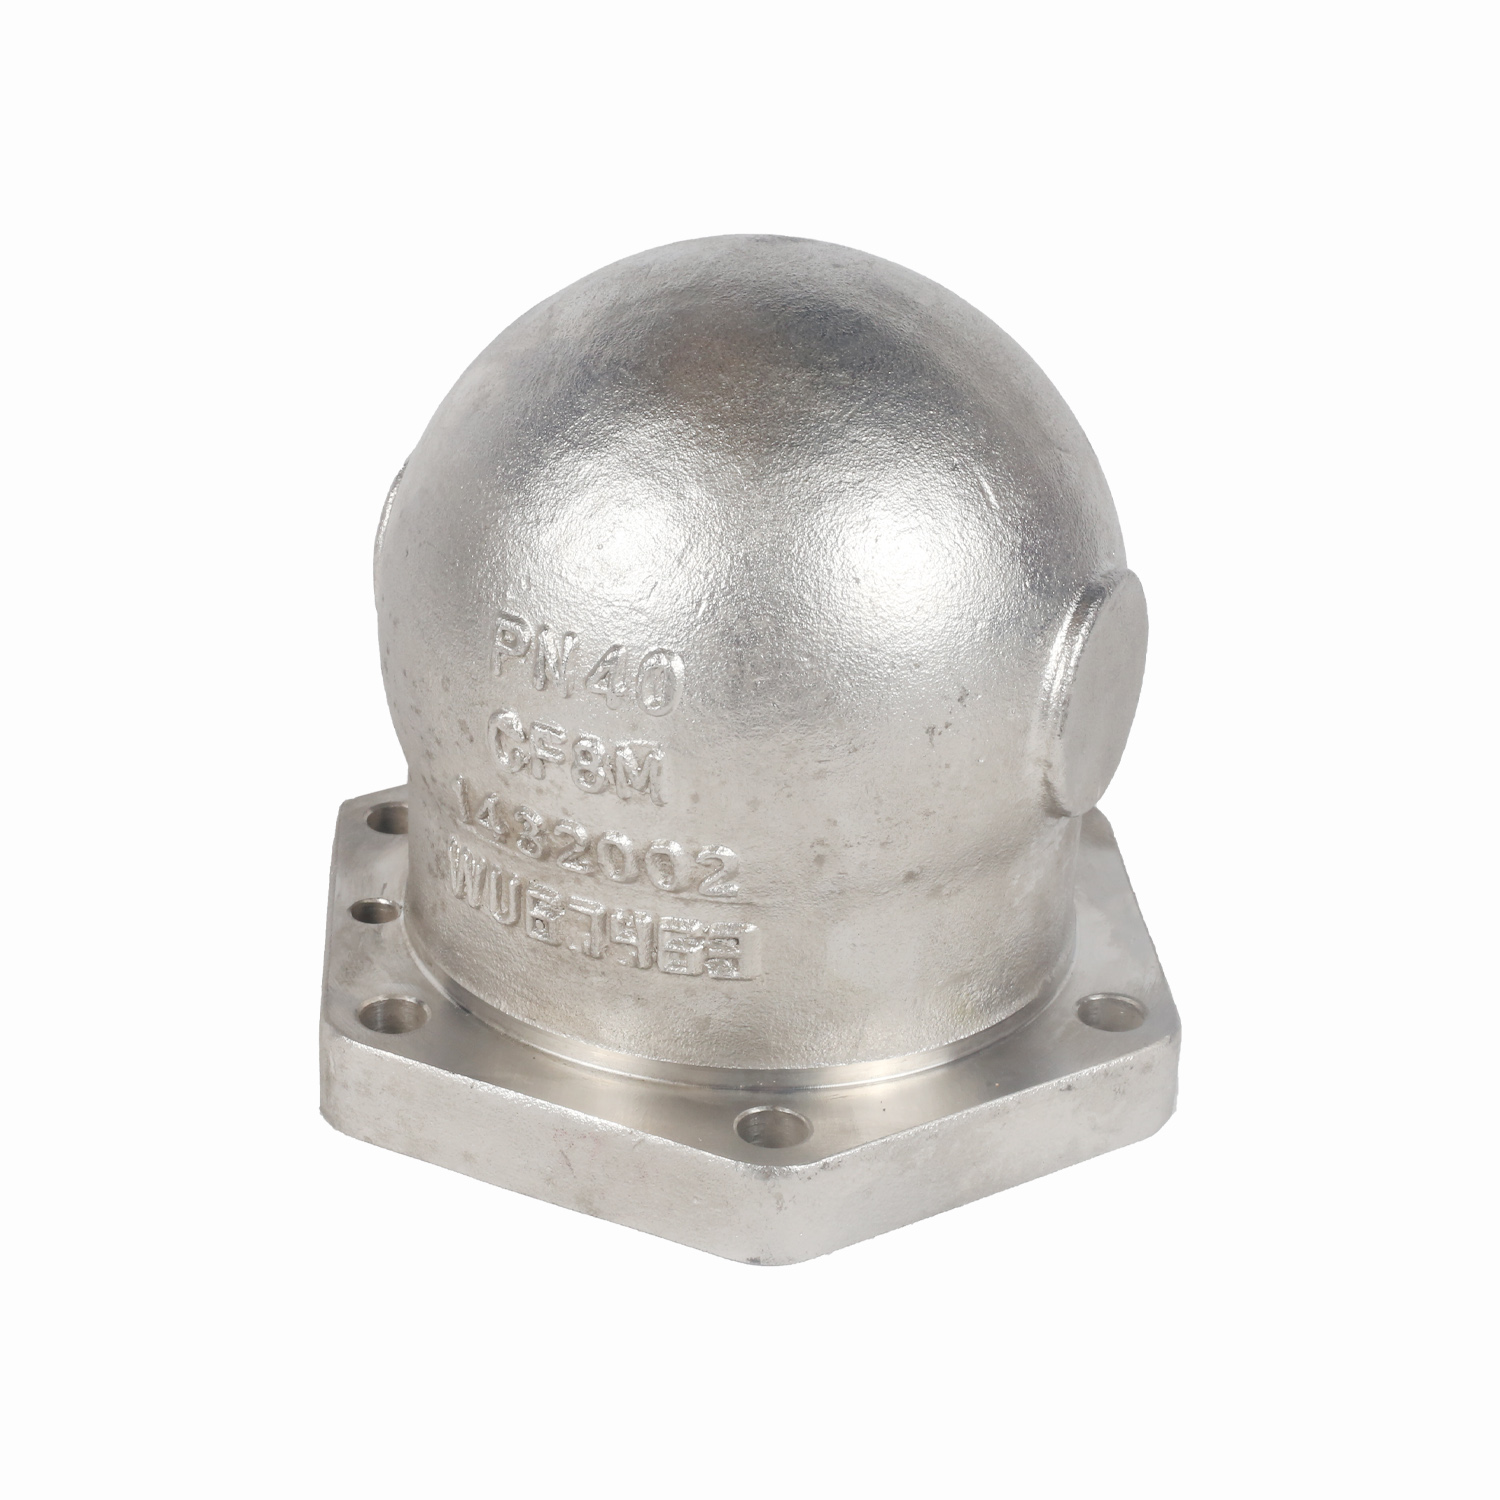
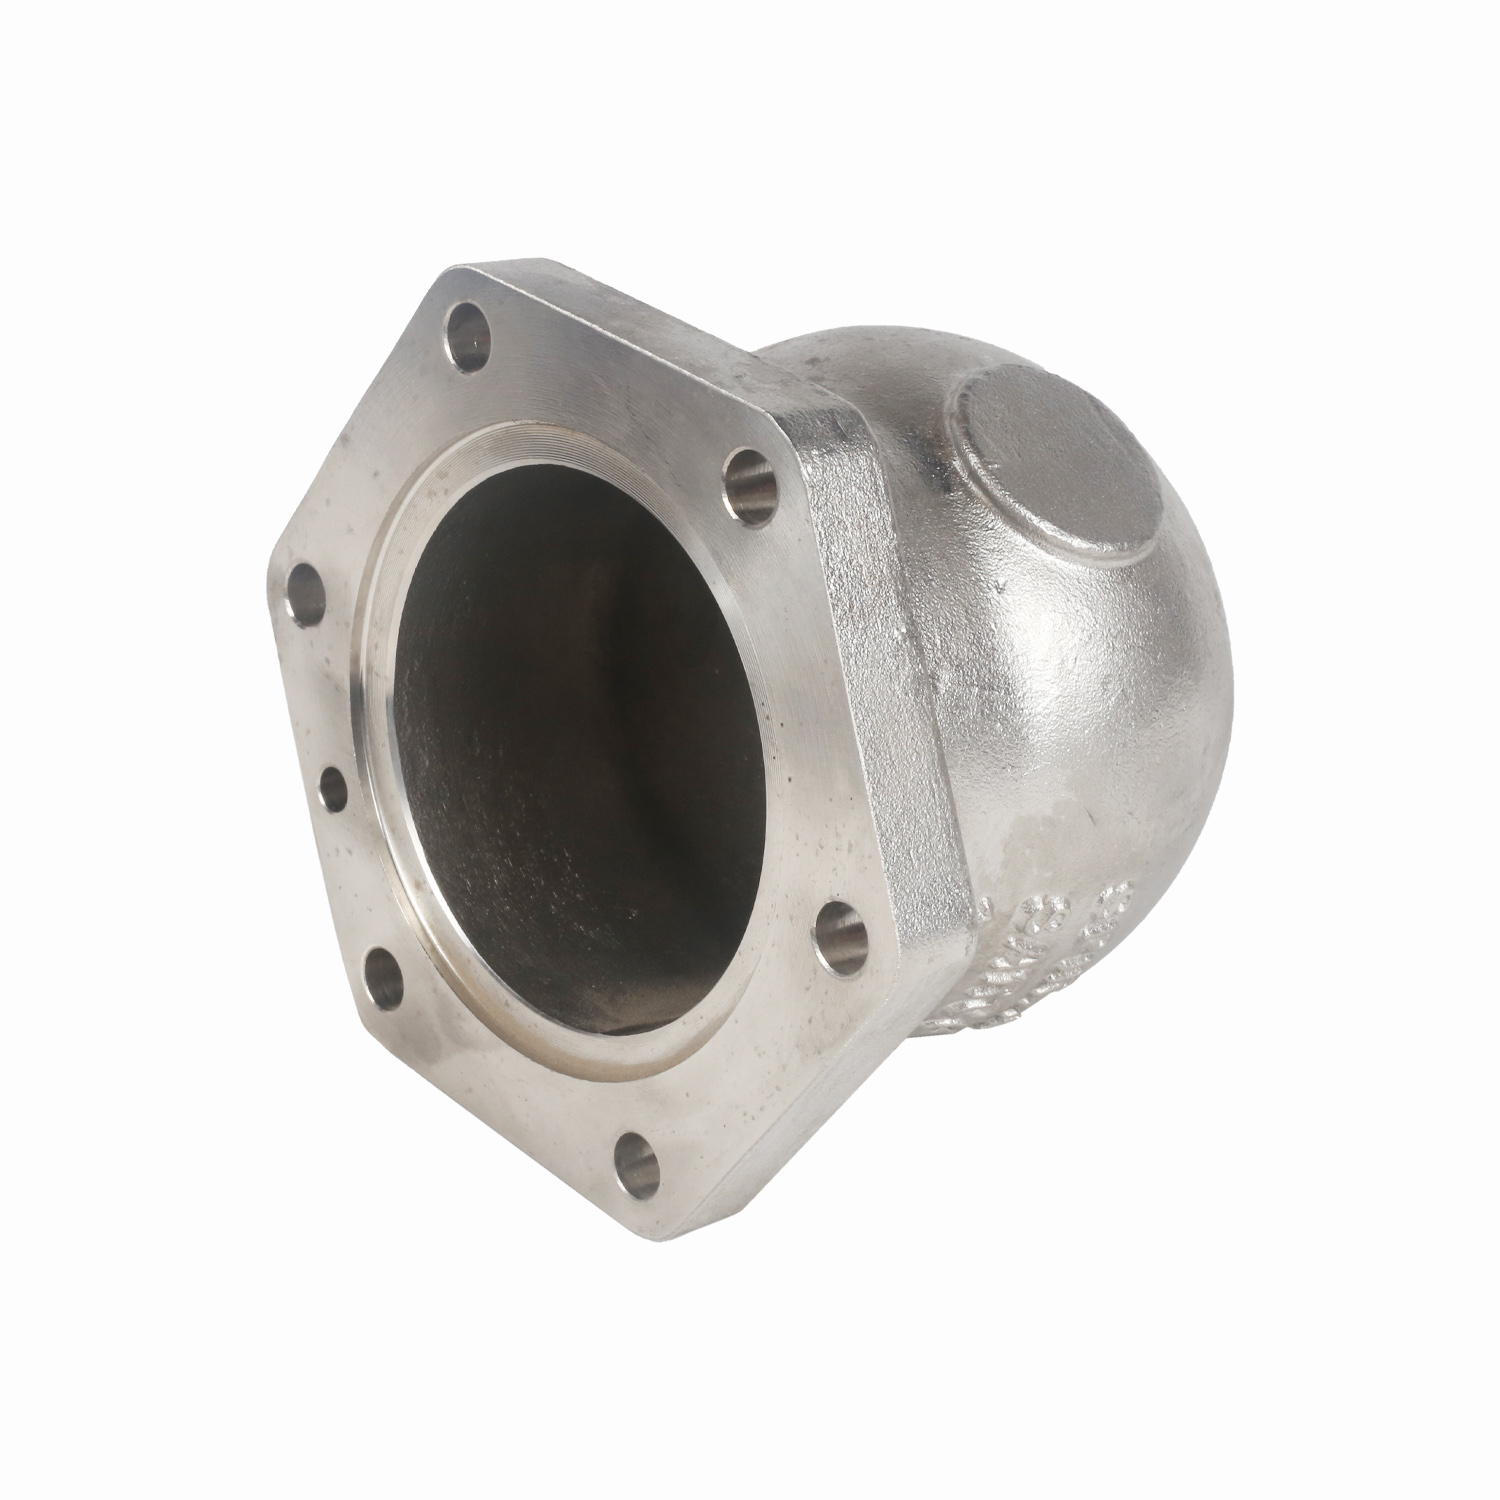
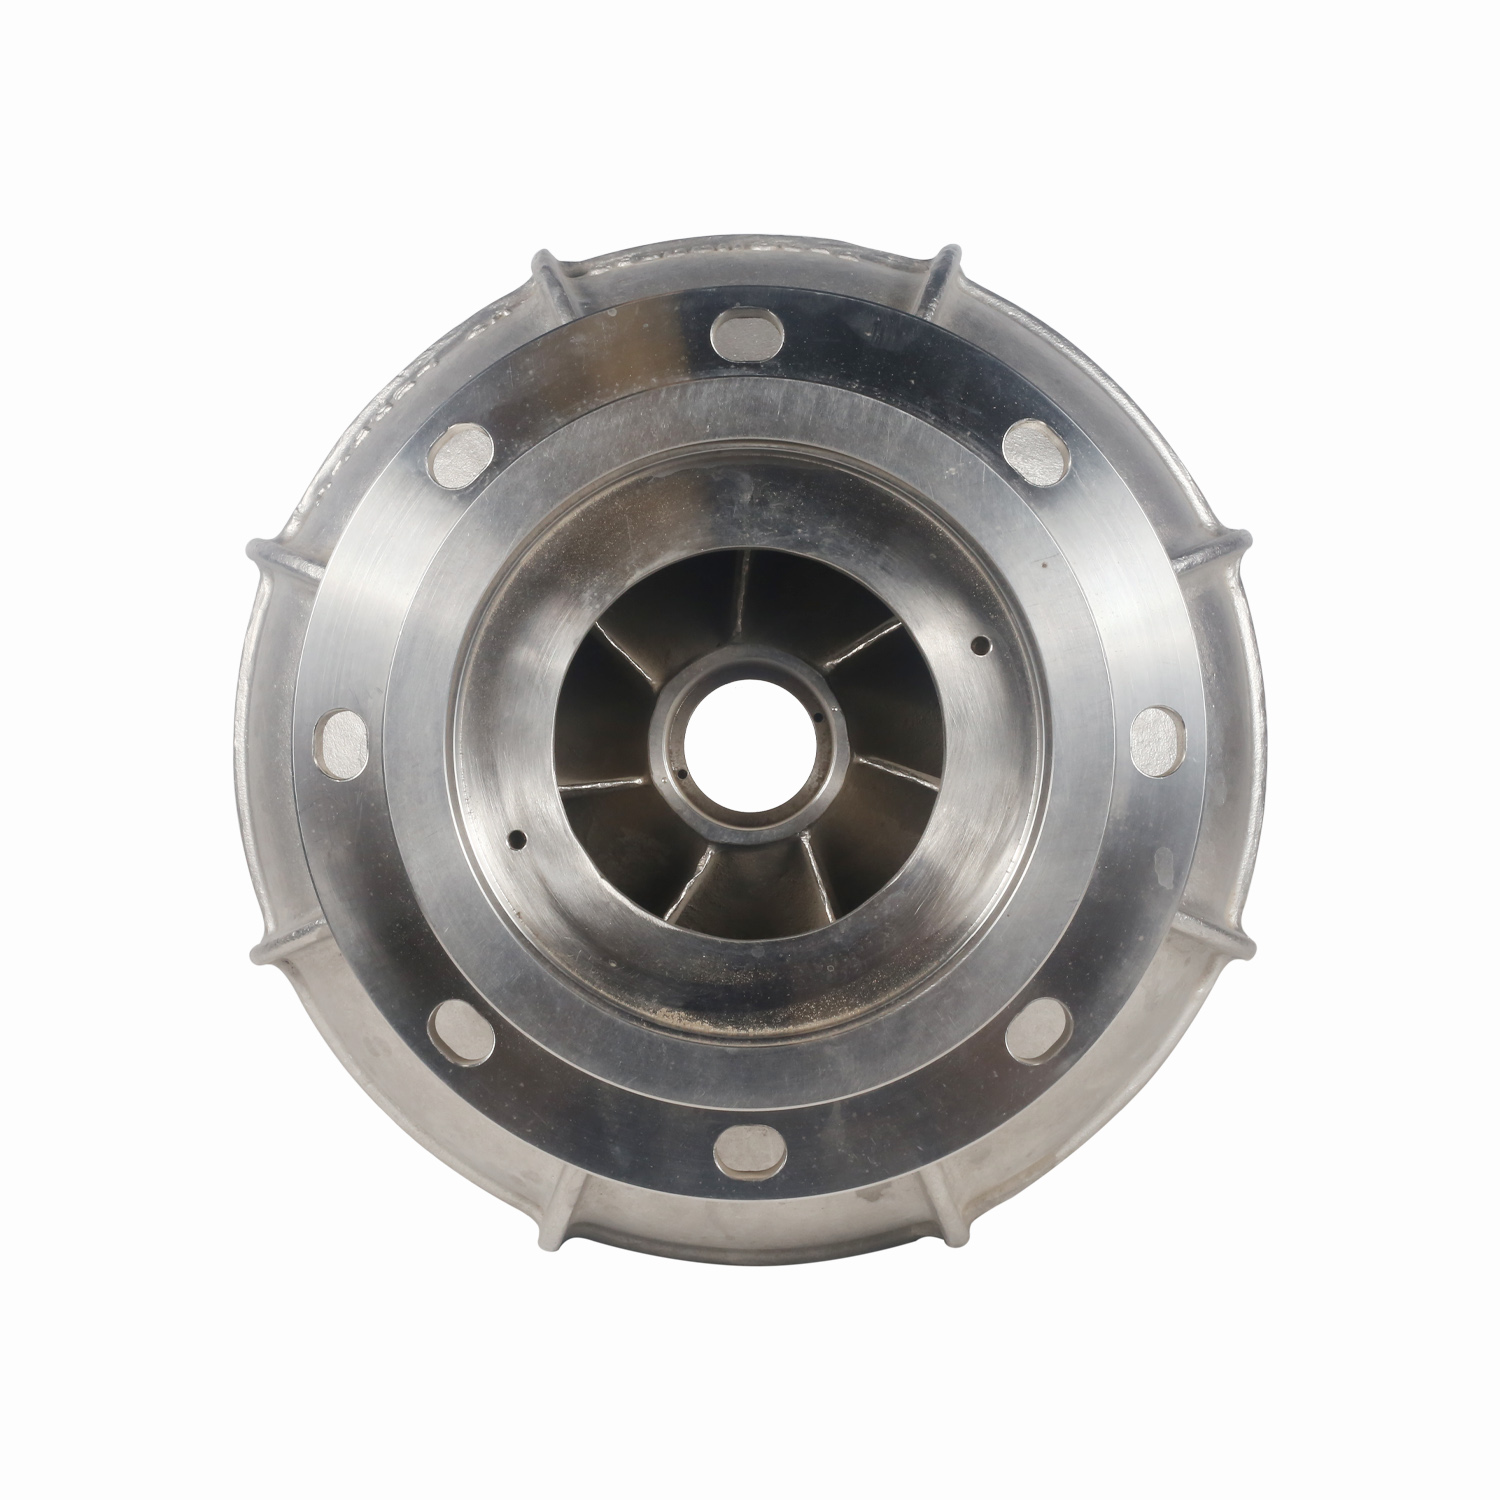
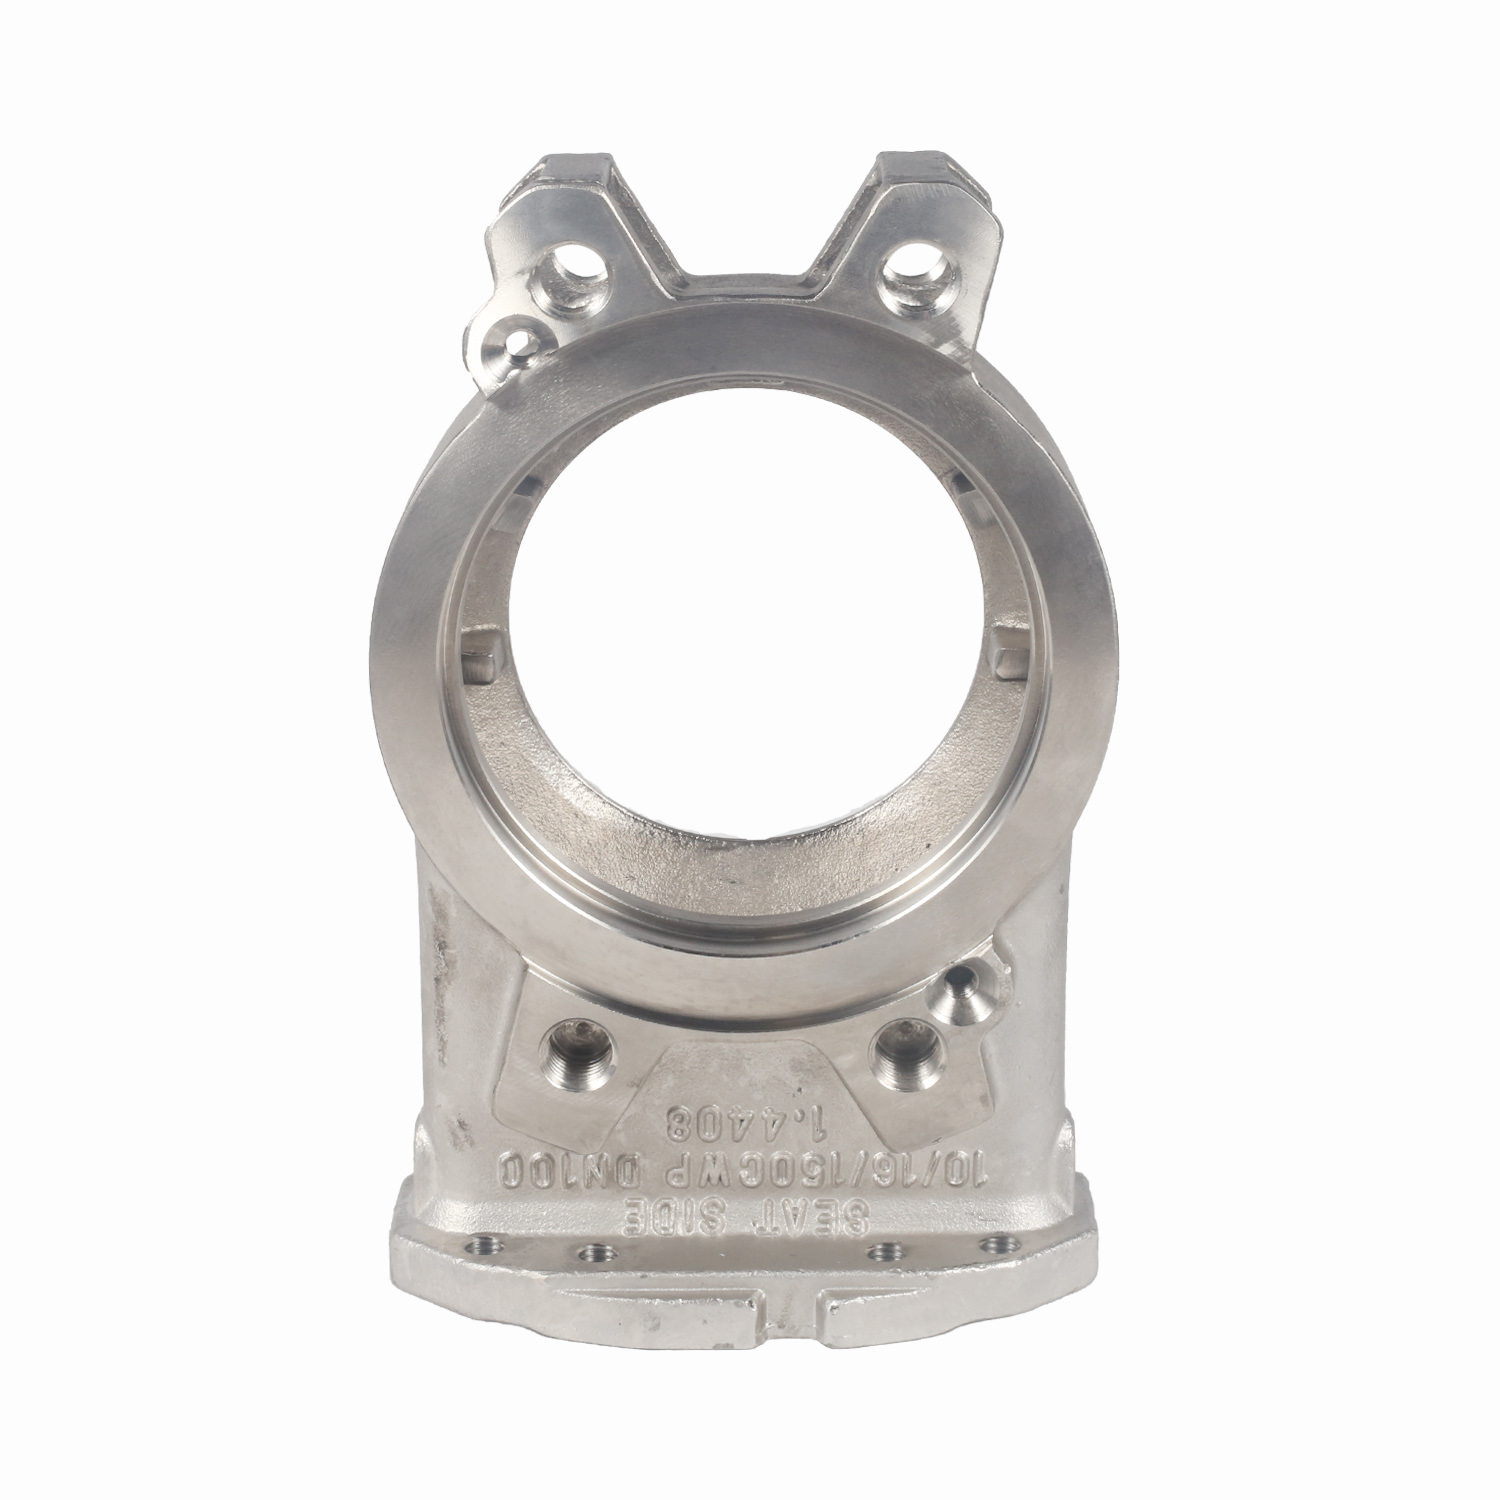
Сердцем такого насоса является его корпус — «улитка» или цилиндрический блок, внутри которого формируется рабочая камера. Именно качество литья этого компонента определяет эффективность всего узла. Малейшие отклонения в геометрии приводят к перетокам жидкости обратно во всасывающую линию, падению давления и перегреву двигателя. В нашей практике мы неоднократно сталкивались с ситуациями, когда экономия на качестве литья корпуса приводила к снижению volumetric efficiency (объемного КПД) на 15–20% уже через три месяца эксплуатации.
Для обеспечения герметичности и долговечности рабочие поверхности должны обладать высокой геометрической точностью. Современные требования к производству таких компонентов предполагают использование методов прецизионного литья по выплавляемым моделям. Этот технологический процесс позволяет получать детали сложной формы с минимальными припусками на механическую обработку, сохраняя однородную структуру металла без внутренних раковин и напряжений.
Инженерная рекомендация: При выборе насоса для вязких сред обращайте внимание не только на мощность двигателя, но и на класс точности литья корпуса. Предпочтение следует отдавать производителям, гарантирующим класс точности не ниже CT7 по ГОСТ/GB/T 6414, что обеспечивает плотное прилегание ротора и минимизирует внутренние утечки.
Материаловедение: выбор марки нержавеющей стали для агрессивных сред
Выбор материала проточной части — это не просто вопрос соответствия спецификации, а стратегическое решение, влияющее на жизненный цикл оборудования. Термин «нержавеющая сталь» слишком обобщен для промышленного применения. В зависимости от химического состава перекачиваемой среды (pH, наличие хлоридов, температура, абразивность) необходимо выбирать конкретный сплав.
Аустенитные стали: CF8 (AISI 304) и CF8M (AISI 316)
Сталь марки CF8 (аналог AISI 304) является базовым стандартом для пищевой промышленности и водоподготовки, где среда нейтральна или слабоагрессивна. Она обладает хорошей прочностью и легко поддается обработке. Однако при наличии в среде ионов хлора (например, морская вода, растворы солей, некоторые виды сточных вод) эта сталь подвержена питтинговой коррозии.
Для более сложных условий используется сталь CF8M (AISI 316/L). Добавление молибдена (2–3%) значительно повышает сопротивление локальной коррозии и воздействию кислот. Именно CF8M является наиболее востребованным материалом для химической нефтехимии и целлюлозно-бумажной промышленности. Важно отметить, что литье из CF8M требует строгого контроля температурного режима плавки, чтобы избежать выделения карбидов хрома, снижающих коррозионную стойкость.
Дуплексные стали: сплав 2205
В экстремальных условиях, таких как опреснение морской воды, добыча нефти и газа или работа с высококонцентрированными кислотами, аустенитных сталей может быть недостаточно. Здесь на смену приходят дуплексные нержавеющие стали, такие как сплав 2205 (UNS S31803). Их микроструктура состоит примерно из равных долей феррита и аустенита, что обеспечивает уникальное сочетание высокой прочности (предел текучести в два раза выше, чем у AISI 316) и исключительной стойкости к коррозионному растрескиванию под напряжением.
Производство деталей из дуплексных сталей сопряжено с высокими технологическими рисками. Неправильная термообработка или нарушение скорости охлаждения при литье могут привести к образованию вредных интерметаллических фаз, делающих материал хрупким. Поэтому контроль качества на каждом этапе производства таких компонентов имеет критическое значение.
Инженерная рекомендация: Для сред с содержанием хлоридов более 1000 ppm или температурой выше 60°C настоятельно рекомендуется использовать дуплексные стали или сплавы с высоким содержанием молибдена (Super Duplex). Экономия на материале в таких случаях приводит к быстрому разрушению корпуса и дорогостоящим простоям.
Технические характеристики и параметры подбора (критерии выбора)
При проектировании или закупке шнекового насоса инженеры оперируют рядом ключевых параметров. Понимание взаимосвязи между ними позволяет оптимизировать систему перекачки.
| Параметр | Типичный диапазон | Влияние на эксплуатацию |
|---|---|---|
| Производительность (Q) | 0,5 – 150 м³/ч | Зависит от объема рабочей камеры и частоты вращения. Шнековые насосы позволяют точно дозировать поток. |
| Давление на выходе (P) | до 24–40 бар | Ограничено прочностью корпуса и мощностью привода. Высокое давление требует усиленных подшипниковых узлов. |
| Вязкость среды | 1 – 1 000 000 сПз (cP) | Основное преимущество шнековых насосов. С ростом вязкости КПД часто увеличивается за счет снижения внутренних перетоков. |
| Температура среды | -40°C … +150°C (до +300°C для спец. исполнений) | Определяет выбор уплотнений и необходимость терморасширительных компенсаторов в конструкции корпуса. |
| Содержание твердых частиц | до 30–40% по объему | Требуется износостойкое исполнение. Абразивный износ быстро выводит из строя некачественные литые детали. |
Особое внимание следует уделить соотношению вязкости и скорости вращения. Для высоковязких продуктов скорость вращения ротора должна быть снижена, чтобы обеспечить полное заполнение рабочих полостей и избежать кавитации. Кавитация в шнековых насосах особенно опасна, так она вызывает эрозию поверхностей винтов и корпуса, что быстро приводит к разгерметизации.
Еще один важный аспект — это возможность работы в режиме самовсасывания. Шнековые насосы способны создавать вакуум на всасывании до 0,8–0,9 бар, что позволяет поднимать жидкость с глубины до 8–9 метров. Однако для реализации этой функции необходима идеальная герметичность всех соединений и высокая точность изготовления внутренних поверхностей корпуса.
Роль прецизионного литья в надежности насосного оборудования
Качество шнекового насоса начинается с качества его корпуса. Традиционные методы литья в песчаные формы часто не обеспечивают необходимой чистоты поверхности и геометрической точности для высокоскоростных и высоконагруженных узлов. Поверхность требует значительной механической обработки, что нарушает целостность поверхностного слоя металла и увеличивает стоимость изделия.
Прецизионное литье по выплавляемым моделям (Investment Casting) решает эти проблемы. Технология позволяет получать детали со сложной внутренней геометрией, включая спиральные каналы и многоканальные корпуса, с минимальными припусками. Класс точности CT5–CT8 и шероховатость поверхности Ra 6,3–12,5 мкм, достигаемые при этом методе, являются оптимальными для насосостроения.
ООО «Уси Хуаньюй Прецизионное Литьё», предприятие с историей, уходящей корнями в 1975 год, демонстрирует высокий уровень компетенции в этой области. Располагая современным производственным комплексом с тремя индукционными печами (общей емкостью до 1000 кг единовременной плавки) и парком из более чем 50 единиц металлообрабатывающего оборудования, компания обеспечивает полный цикл производства ответственных деталей.
Особого внимания заслуживает система контроля качества предприятия. Каждая партия отливок проходит спектральный анализ химического состава на немецком прямом спектрометре, что гарантирует соответствие марки стали заявленным характеристикам. Механические испытания, включая проверку ударной вязкости при криогенных температурах (−196 °C), подтверждают пригодность материалов для эксплуатации в экстремальных условиях, например, в СПГ-терминалах или арктических нефтепроводах.
Неразрушающий контроль методами PT (капиллярный), UT (ультразвуковой) и MT (магнитопорошковый) позволяет выявлять микротрещины и внутренние дефекты, невидимые глазу. Это критически важно для корпусов насосов, работающих под давлением. Наличие сертификатов соответствия международным стандартам ASTM, EN и GB облегчает интеграцию компонентов в глобальные цепочки поставок.
Более 80% продукции предприятия экспортируется в Европу и США, что служит косвенным, но весомым подтверждением высокого качества изделий. Среди ключевых продуктов для насосной отрасли — спиральные корпуса («улитки»), двухкамерные фланцевые корпуса и многоканальные блоки, изготавливаемые из сталей CF8, CF8M, CF3M и дуплексных сплавов 2205. Возможность изготовления деталей с минимальной толщиной стенки 0,5–1,0 мм при массе до 100 кг открывает возможности для создания легких и эффективных конструкций насосов нового поколения.
Инженерная рекомендация: При заказе литых корпусов для шнековых насосов требуйте предоставления протоколов механических испытаний и химического анализа для каждой партии. Это единственный способ гарантировать, что материал соответствует проектным нагрузкам.
Типичные ошибки при эксплуатации и техническом обслуживании
Даже самый совершенный насос может выйти из строя преждевременно из-за ошибок в эксплуатации. Анализ сервисных случаев позволяет выделить несколько наиболее распространенных проблем.
1. Работа «на сухую»
Шнековые насосы не предназначены для длительной работы без перекачиваемой среды. Жидкость выполняет функцию смазки для трущихся пар (ротор-статор или ротор-корпус). Работа «на сухую» даже в течение нескольких секунд может привести к задирам поверхностей, перегреву и заклиниванию ротора. Решение: Установка датчиков потока или защиты от «сухого хода» в системе автоматики.
2. Запуск на закрытую задвижку
Поскольку шнековый насос является машиной объемного действия, он генерирует давление, необходимое для преодоления сопротивления системы. Запуск при полностью закрытой напорной задвижке приводит к резкому скачку давления, который может превысить предел прочности корпуса или привести к срыву предохранительного клапана. Решение: Всегда запускать насос при открытой напорной линии или использовать байпасную линию с предохранительным клапаном.
3. Игнорирование абразивного износа
Перекачка сред с твердыми частицами без учета их абразивности приводит к быстрому износу проточной части. Если проектный ресурс корпуса составлял 5 лет, при работе с абразивом он может сократиться до 6–8 месяцев. Решение: Использование износостойких материалов (например, чугуна с высоким содержанием хрома или специальных покрытий) или увеличение толщины стенок корпуса на этапе проектирования.
4. Неправильный подбор уплотнений
Торцевые уплотнения являются слабым звеном любого насоса. Выбор неподходящего материала уплотнительных колец (например, графита вместо карбида кремния для абразивных сред) приводит к течи. Решение: Тщательный подбор пары трения уплотнения в соответствии с химическим составом и температурой среды.
Экономическая эффективность и совокупная стоимость владения (TCO)
При оценке стоимости насосного оборудования многие заказчики фокусируются исключительно на начальной цене покупки (CAPEX). Однако для промышленного оборудования решающим фактором является совокупная стоимость владения (Total Cost of Ownership, TCO), которая включает затраты на энергию, техническое обслуживание, ремонты и простои.
Шнековые насосы из качественной нержавеющей стали, изготовленные методом прецизионного литья, имеют более высокую начальную стоимость по сравнению с аналогами из штампованной стали или пластика. Однако их преимущества окупаются в долгосрочной перспективе:
- Высокий КПД: Точная геометрия литья минимизирует внутренние утечки, что снижает энергопотребление на 10–15% по сравнению с изношенными или неточными аналогами.
- Долгий межремонтный интервал: Коррозионная стойкость материалов CF8M и 2205 увеличивает срок службы корпуса и внутренних деталей в 2–3 раза по сравнению со стандартными сталями.
- Отсутствие пульсаций: Ламинарный поток снижает нагрузку на трубопроводы и соединения, уменьшая риск утечек и разрывов труб, что особенно актуально для опасных химических сред.
- Универсальность: Один шнековый насос может заменять несколько типов оборудования (насос, дозатор, смеситель), упрощая конструкцию технологической линии.
Пример из практики: на одном из предприятий пищевой промышленности замена центробежных насосов на шнековые насосы с корпусами из стали CF8M позволила снизить потери продукта (из-за меньшего сдвига и пенообразования) на 41.5%. Окупаемость проекта составила менее 8 месяцев, несмотря на то, что первоначальная стоимость новых насосов была на 30% выше.
Заключение и рекомендации по выбору поставщика
Шнековый насос из нержавеющей стали — это сложное инженерное изделие, надежность которого закладывается на этапе производства его ключевых компонентов. Выбор материалов (CF8M, 2205), применение технологий прецизионного литья и строгий контроль качества являются определяющими факторами успеха в агрессивных промышленных средах.
Сотрудничество с проверенными производителями литых компонентов, такими как ООО «Уси Хуаньюй Прецизионное Литьё», позволяет получить доступ к деталям мирового уровня, соответствующим стандартам ASTM, EN и GB. Комплексный подход, включающий разработку форм, литье, механическую обработку и сертификацию, обеспечивает поставку готовых решений «под ключ», минимизируя риски для конечного производителя насосов.
Не позволяйте качеству литья стать слабым звеном в вашей цепи поставок. Инвестиции в прецизионные компоненты сегодня — это гарантия бесперебойной работы вашего оборудования завтра.
Запросите коммерческое предложение и технический паспорт на изготовление корпусов и компонентов для шнековых насосов из нержавеющих и дуплексных сталей. Наши инженеры готовы помочь с оптимизацией конструкции ваших деталей для снижения веса и стоимости при сохранении эксплуатационных характеристик.
Для получения дополнительной информации о наших возможностях в области прецизионного литья насосных компонентов свяжитесь с нашим отделом технических продаж.