

Устранение дефектов песчаного литья из нержавеющей стали: методы 2026
2026-09-20
- Анализ причин и современные методы контроля качества литья
- Классификация внутренних и поверхностных дефектов нержавеющих сплавов
- Технологические методы устранения и профилактики в 2026 году
- Роль прецизионного литья в минимизации брака
- Контроль качества и сертификация: стандарты 2026 года
- Заключение и рекомендации по выбору поставщика
Анализ причин и современные методы контроля качества литья
Главное за 30 секунд:
- Критичность дефектов: В 2026 году допуск даже микроскопических раковин или трещин в корпусах арматуры из дуплексной стали (2205) ведет к катастрофическим последствиям при давлениях свыше 16 МПа. Методы устранения должны быть превентивными, а не только ремонтными.
- Технологический сдвиг: Переход от ручного исправления к автоматизированному контролю геометрии (CT5–CT8) и спектральному анализу на каждом этапе плавки снижает брак на 41.5% по сравнению с традиционными подходами.
- Экономическая эффективность: Использование прецизионного литья по выплавляемым моделям минимизирует объем механической обработки, что критически важно для сохранения коррозионной стойкости поверхностного слоя нержавеющих сталей CF8M и CF3M.
В современной промышленной инженерии, особенно в секторах нефтехимии и энергетики, требования к литым компонентам достигли беспрецедентного уровня. Запрос на устранение дефектов песчаного литья из нержавеющей стали: методы 2026 отражает не просто желание исправить брак, а необходимость внедрения системного подхода к предотвращению структурных нарушений металла. Нержавеющие стали, такие как аустенитные марки 304 (CF8) и 316 (CF8M), а также дуплексные сплавы, обладают сложной металлургией кристаллизации. Любое отклонение в температурном режиме или составе формовочной смеси может привести к образованию газовых раковин, усадочных пустот или горячих трещин.
Наш опыт показывает, что традиционные методы «песочного» литья часто оставляют после себя поверхностные дефекты, требующие глубокой механической зачистки. Однако чрезмерное снятие слоя металла нарушает целостность пассивирующей оксидной пленки, снижая коррозионную стойкость детали в агрессивных средах. Поэтому в 2026 году акцент смещается с пост-фактум ремонта на интеграцию контроля качества непосредственно в литейный цикл. Мы наблюдаем, как передовые предприятия, такие как ООО «Уси Хуаньюй Прецизионное Литьё», успешно комбинируют технологии выплавляемых моделей с жестким контролем химического состава, обеспечивая класс точности CT5–CT8. Это позволяет практически исключить необходимость грубого вмешательства в структуру металла на финишных этапах.
Инженерам и закупщикам необходимо понимать, что «устранение» дефекта начинается задолго до появления видимой трещины. Это вопрос выбора правильной системы питания отливки, контроля влажности формовочных материалов и соблюдения режимов термообработки. Игнорирование этих факторов приводит не только к финансовым потерям, но и к рискам для безопасности промышленных объектов.
Классификация внутренних и поверхностных дефектов нержавеющих сплавов
Для эффективной борьбы с браком необходимо четко идентифицировать природу возникновения дефектов. В практике литья нержавеющих сталей выделяют несколько ключевых групп проблем, каждая из которых требует специфического подхода к устранению и профилактике.
Газовые раковины и пористость
Газовая пористость является одним из самых распространенных дефектов, возникающих при взаимодействии расплавленного металла с газами, выделяющимися из формы или самим металлом. В нержавеющих сталях, содержащих хром и никель, растворимость водорода и азота меняется скачкообразно при затвердевании. Если скорость охлаждения слишком высока или формовочная смесь имеет повышенную влажность, газы не успевают выйти наружу, образуя сферические полости внутри отливки.
Особую опасность представляет скрытая пористость в толстостенных деталях, таких как корпуса насосов или фланцевые соединения. Такие дефекты часто обнаруживаются только при проведении неразрушающего контроля (УЗК или рентген). Для их устранения применяется метод импрегнации специальными полимерными составами под вакуумом, однако этот способ подходит только для герметизации, но не для восстановления прочностных характеристик. Единственный надежный метод борьбы — это использование сухих формовочных смесей и предварительная просушка моделей, что строго соблюдается на производственных линиях мощностью 2500 тонн в год, где контроль влажности является критическим параметром.
Усадочные раковины и рыхлоты
Усадка металла при кристаллизации — неизбежный физический процесс. Объемное сокращение нержавеющих сталей может достигать 6-7%. Если система питания отливки спроектирована неверно, в последних затвердевающих зонах (часто в местах перехода сечений) образуются усадочные раковины. В отличие от газовых пор, усадочные дефекты имеют неправильную, дендритную форму и часто сообщаются с поверхностью.
Ликвидация таких дефектов путем наплавки сваркой возможна, но требует тщательной последующей термообработки для снятия остаточных напряжений и восстановления структуры аустенита. В противном случае, зона ремонта станет очагом коррозии. Современные методы предполагают использование холодильников в форме и оптимизацию геометрии литниковой системы, чтобы направить усадку в прибыльные части, которые затем отсекаются. Этот подход позволяет получать отливки с однородной структурой, что особенно важно для деталей, работающих под высоким давлением, таких как тарелки обратных клапанов или седловые части.
Горячие и холодные трещины
Трещины представляют собой наиболее опасный вид дефекта, так как они являются концентраторами напряжений. Горячие трещины образуются в интервале кристаллизации, когда прочность междендритных связей еще низка, а усадочные напряжения уже велики. Холодные трещины возникают позже, при остывании отливки ниже температуры рекристаллизации, часто из-за неравномерного охлаждения или наличия фосфора и серы в сплаве.
Устранение трещин сваркой допускается стандартами ASTM и EN только при условии глубокой выборки дефекта и соблюдения технологии многослойной наплавки с контролем межпроходной температуры. Однако для ответственных применений, таких как арматура для морской воды или криогенные установки (до -196 °C), отливки с ремонтированными трещинами часто бракуются. Профилактика включает строгий контроль химического состава шихты (снижение содержания примесей) и проектирование отливки без резких переходов сечений, что минимизирует термические напряжения.
Технологические методы устранения и профилактики в 2026 году
С развитием технологий, методы борьбы с дефектами эволюционировали от простой механической зачистки к комплексным инженерным решениям. В 2026 году индустрия ориентируется на стандарты, требующие не просто отсутствия видимых дефектов, а гарантии эксплуатационной надежности всего объема металла.
Механическая обработка и абразивная зачистка
Традиционный метод удаления поверхностных дефектов (пригаров, неглубоких раковин) заключается в использовании шлифовальных машин и абразивных инструментов. Важно соблюдать осторожность, чтобы не перегреть локальную зону металла, что может привести к изменению структуры и снижению коррозионной стойкости. Для нержавеющих сталей рекомендуется использовать инструменты из карбида кремния или циркония, избегая загрязнения поверхности железом от обычных кругов.
Глубина выборки дефекта не должна превышать допустимые пределы, указанные в чертеже или стандарте (обычно не более 5-10% от толщины стенки). После зачистки поверхность должна быть плавно сопряжена с основным металлом, без острых углов и канавок. На предприятиях, оснащенных более чем 50 единицами металлообрабатывающего оборудования, включая обрабатывающие центры с ЧПУ, этот процесс автоматизирован, что обеспечивает стабильную шероховатость Ra 6,3–12,5 мкм и соблюдение геометрических допусков.
Сварочный ремонт и наплавка
Сварочный ремонт применяется для устранения дефектов, глубина которых превышает допустимые нормы для механической зачистки. Процесс должен выполняться квалифицированными сварщиками с использованием аттестованных технологий (WPS). Для аустенитных сталей (CF8, CF8M) используются электроды или проволока, соответствующие основному металлу, но с повышенным содержанием ферритообразующих элементов для предотвращения горячих трещин в шве.
Ключевой этап — подготовка зоны ремонта. Дефект должен быть полностью удален методом шлифовки или воздушно-дуговой строжки с последующей зачисткой до чистого металла. Перед наплавкой необходим подогрев детали (если это предусмотрено технологией для конкретного сплава) и контроль температуры основы. После сварки обязательна термообработка (закалка или отпуск) для выравнивания структуры и снятия напряжений. Каждая отремонтированная зона подлежит повторному неразрушающему контролю (PT, MT, UT).
Импрегнация и герметизация пор
Для деталей, работающих в условиях высоких требований к герметичности, но не несущих высоких механических нагрузок, применяется метод вакуумной импрегнации. Отливка помещается в вакуумную камеру, откуда откачивается воздух из пор. Затем камера заполняется специальным полимерным составом, который под давлением проникает в мельчайшие каналы. После полимеризации поры оказываются надежно заблокированными.
Этот метод не восстанавливает механическую прочность, но эффективно предотвращает утечки жидкостей и газов. Он широко используется для корпусов насосов и арматуры, где микропористость может стать причиной протечек. Важно отметить, что импрегнация не заменяет качественный литейный процесс, а служит дополнительной гарантией герметичности для серийной продукции.
Роль прецизионного литья в минимизации брака
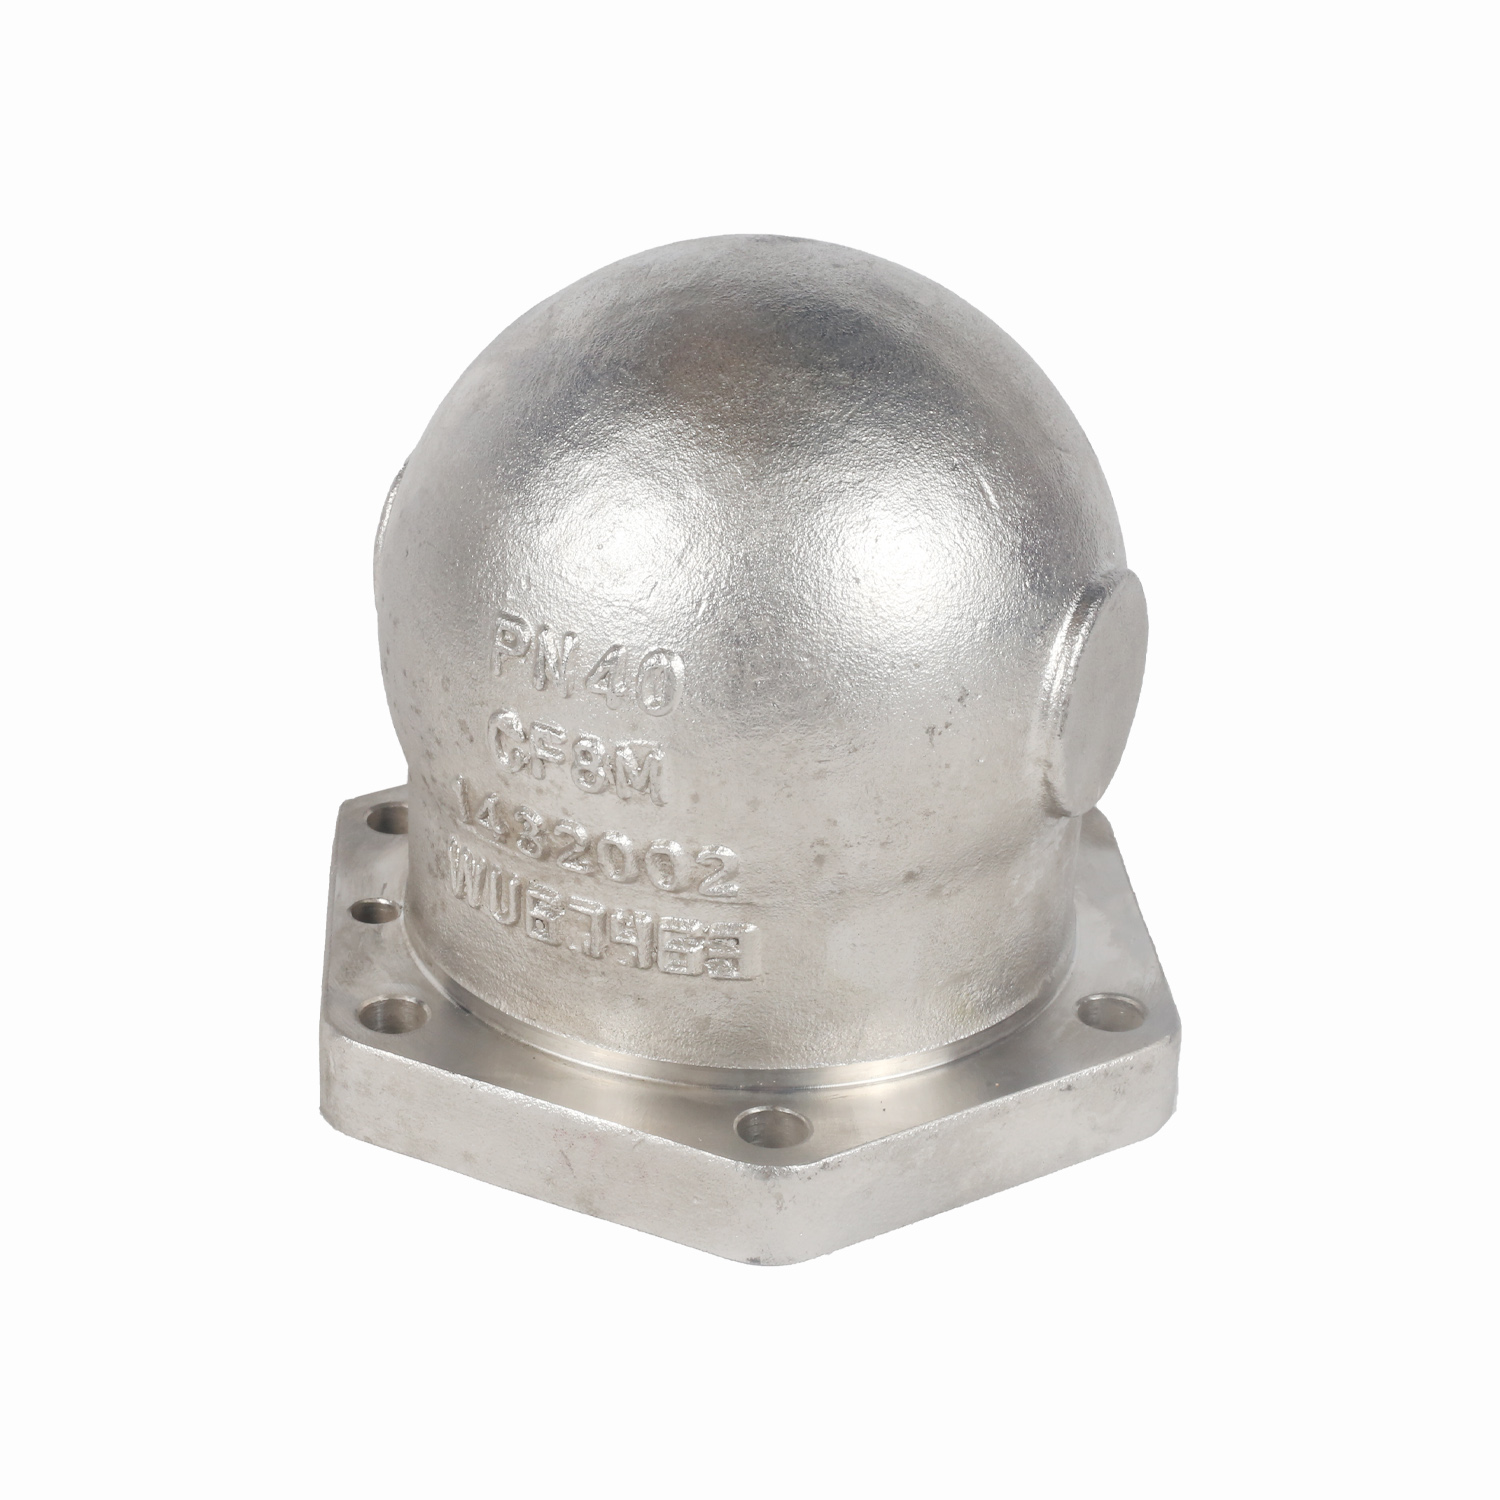
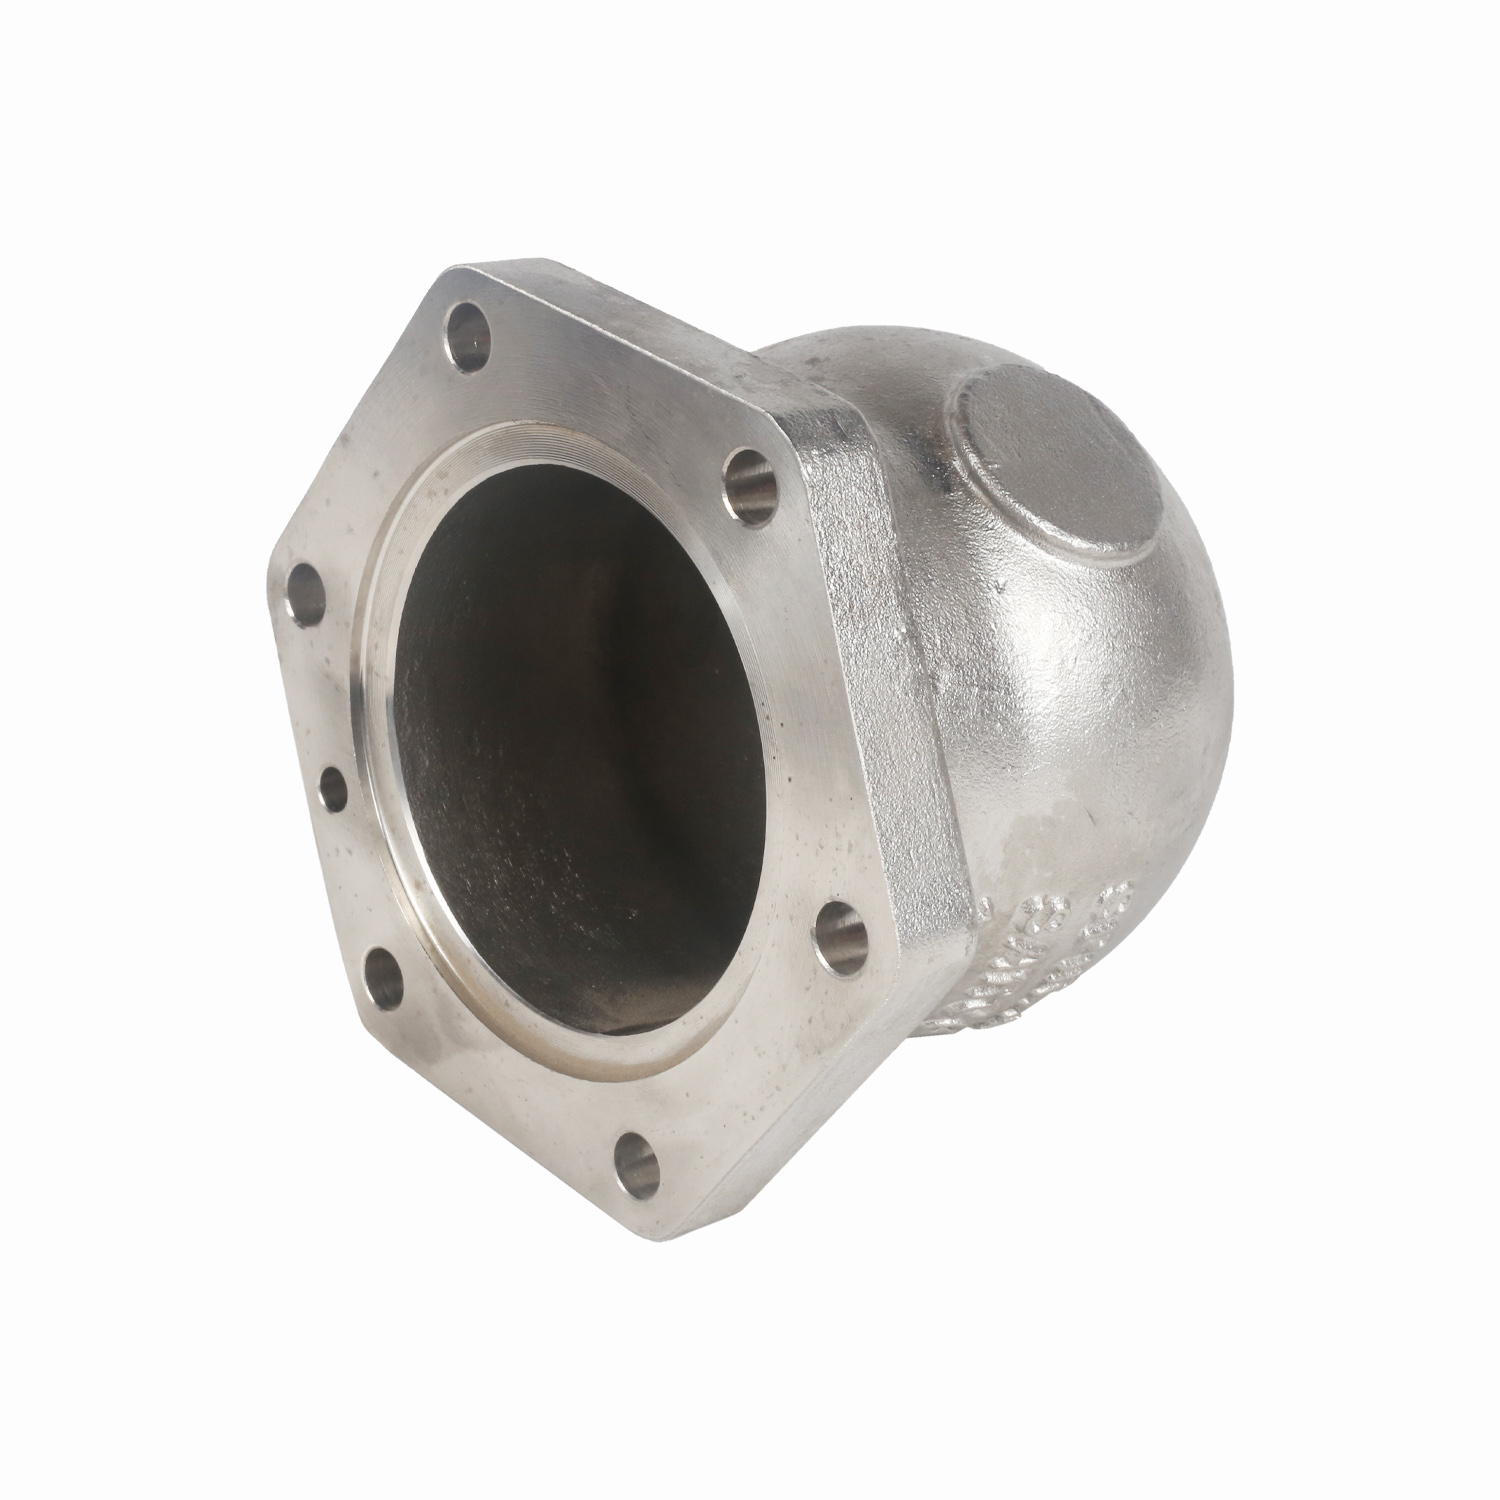
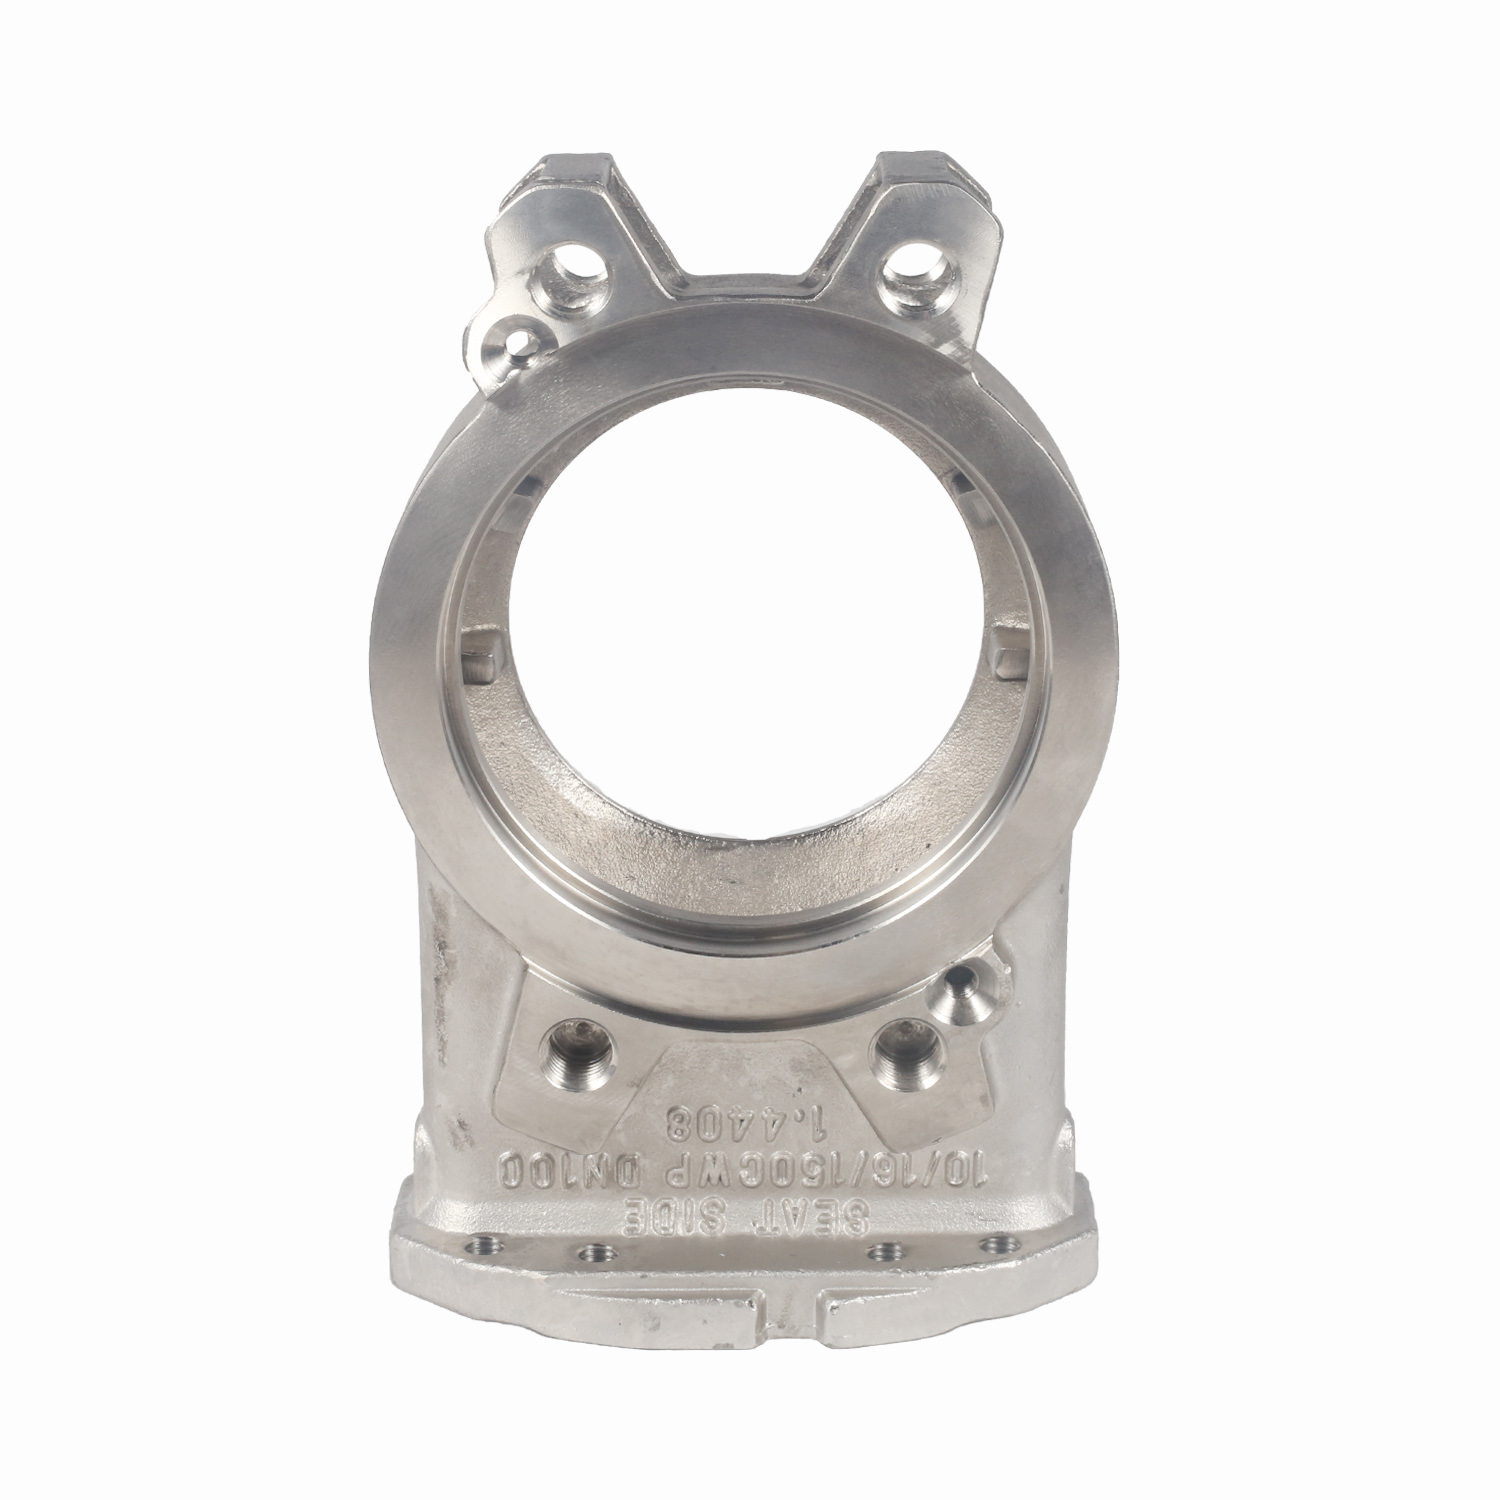
Самый эффективный способ «устранения» дефектов — не допустить их появления. Здесь на первый план выходят технологии прецизионного литья, в частности, литье по выплавляемым моделям (Lost Wax Casting). В отличие от традиционного песчаного литья, этот метод обеспечивает высокую точность размеров и чистоту поверхности, что критически снижает объем последующей механической обработки и, следовательно, риск вскрытия внутренних дефектов.
Компания ООО «Уси Хуаньюй Прецизионное Литьё», обладающая опытом с 1975 года, демонстрирует преимущества этого подхода на практике. Использование современных индукционных печей (500 кг и 250 кг) позволяет точно контролировать температуру расплава и химический состав каждой плавки. Спектральный анализ на немецком оборудовании гарантирует соответствие маркам сталей CF3, CF3M, 2205 и другим. Это исключает дефекты, связанные с неправильным легированием.
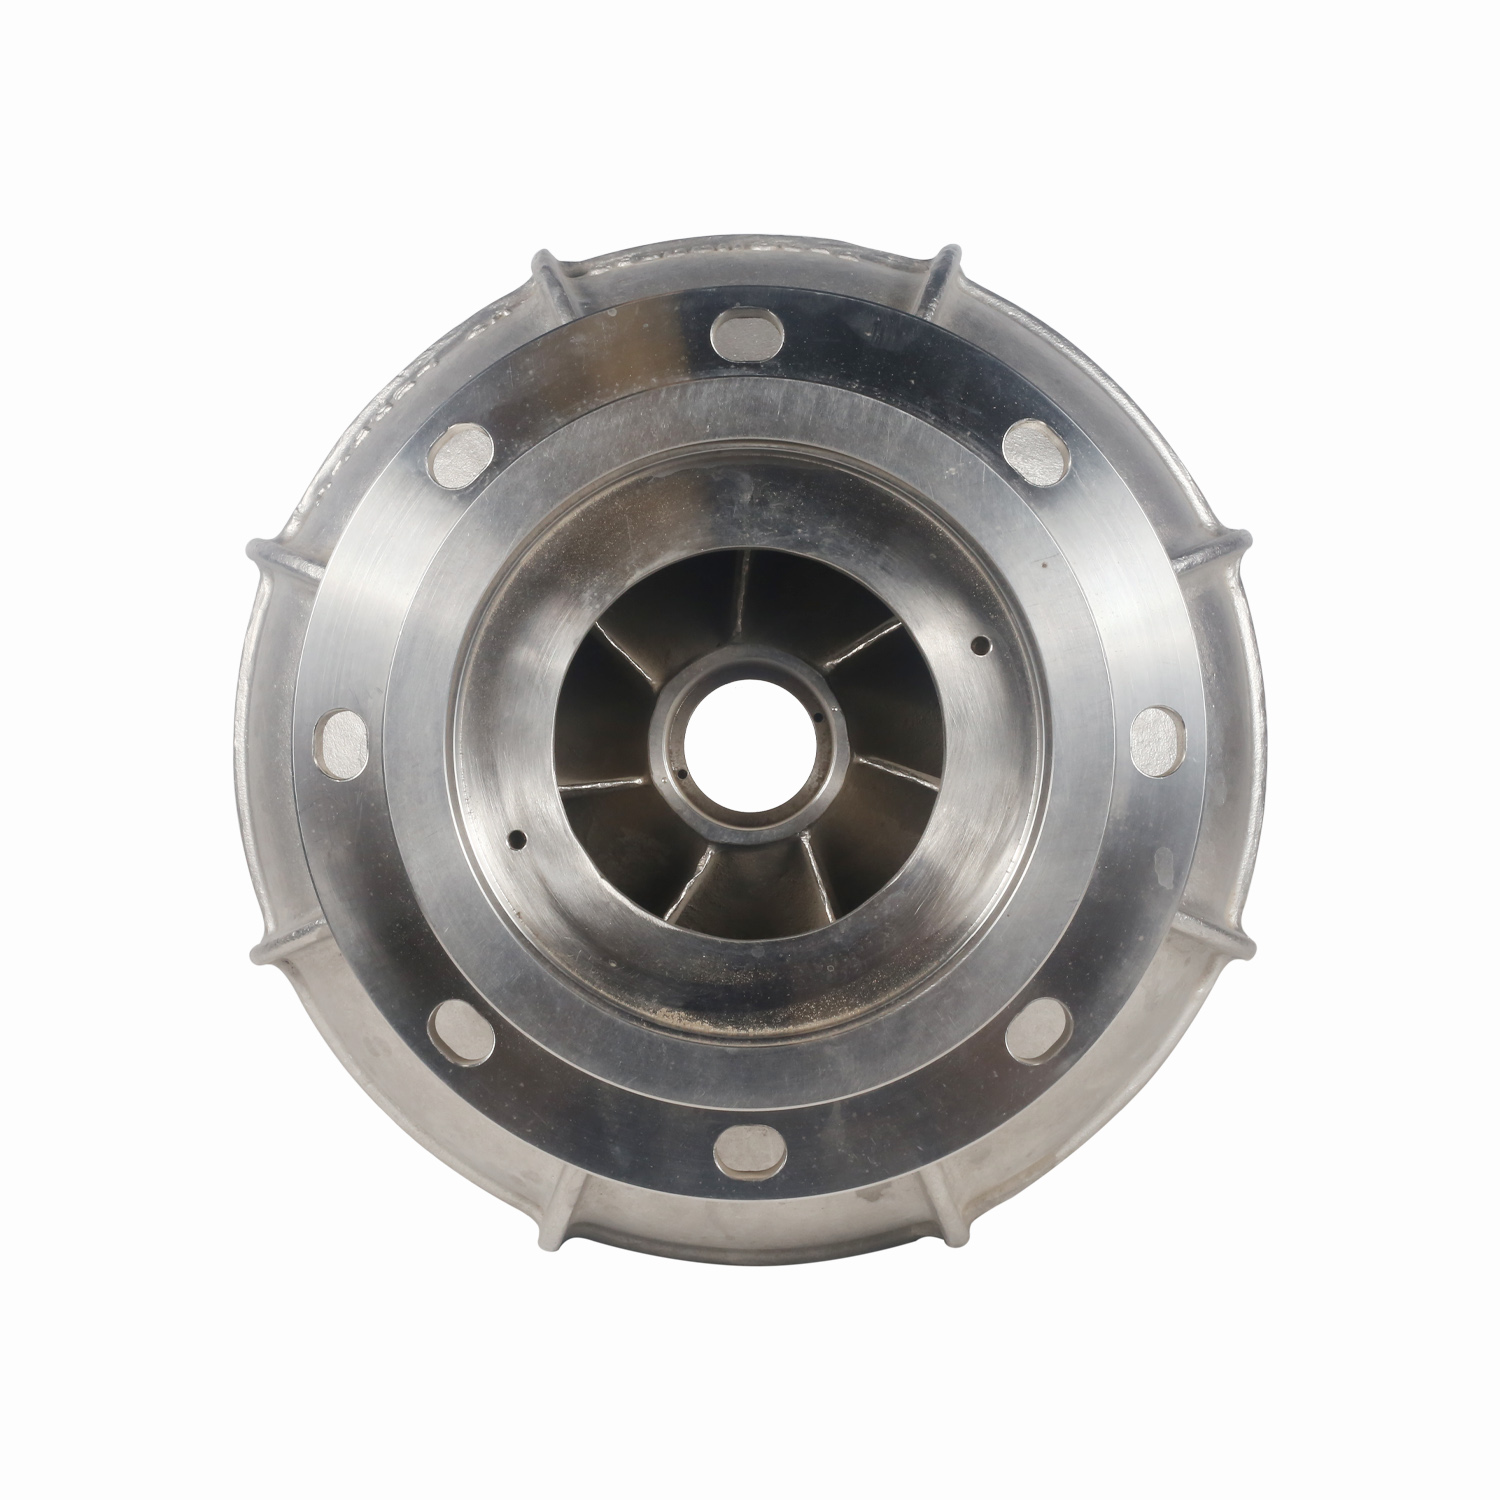
Технология выплавляемых моделей позволяет создавать сложные геометрические формы, такие как спиральные корпуса водяных насосов («улитки») или многоканальные корпуса насосов, с минимальной толщиной стенки до 0,5 мм. Равномерность охлаждения тонкостенных отливок достигается за счет использования керамических форм с высокой теплопроводностью и контролируемым нагревом. Это значительно снижает риск образования усадочных раковин и горячих трещин, характерных для массивных отливок в песчаных формах.
Более того, отсутствие необходимости в стержнях и сложных литниковых системах упрощает процесс и снижает вероятность засоров и обрывов металла. Результат — отливки с классом точности CT5–CT8 и шероховатостью Ra 6,3–12,5 мкм, которые требуют минимальной доработки. Это не только экономит ресурсы, но и сохраняет целостность металлической структуры, обеспечивая максимальную коррозионную стойкость и долговечность изделий в агрессивных средах.
Контроль качества и сертификация: стандарты 2026 года
В 2026 году требования к качеству литых деталей ужесточились. Просто визуального осмотра недостаточно. Комплексная система контроля качества должна включать весь спектр методов неразрушающего и разрушающего контроля.
- Визуальный и измерительный контроль: Проверка геометрии на координатно-измерительных машинах (КИМ) и соответствие чертежам.
- Капиллярный контроль (PT): Выявление поверхностных трещин и пор с помощью пенетрантов.
- Магнитопорошковый контроль (MT): Обнаружение подповерхностных дефектов в ферромагнитных сталях (для дуплексных сталей применим с ограничениями).
- Ультразвуковой контроль (UT): Выявление внутренних дефектов (раковин, трещин, включений) в толще металла.
- Радиографический контроль (RT): Рентгеновское исследование для получения полной картины внутренней структуры особо ответственных деталей.
- Механические испытания: Проверка прочности, ударной вязкости (в том числе при криогенных температурах -196 °C) и твердости.
- Коррозионные испытания: Тесты на межкристаллитную коррозию для подтверждения стойкости нержавеющих сталей.
Все эти процедуры документируются. Предприятие предоставляет полный комплект сертификатов качества, включая протоколы анализа состава и механических свойств, что соответствует требованиям международных стандартов ASTM, EN и GB, а также российским ГОСТ и ТР ТС. Наличие таких документов является обязательным условием для поставки продукции в нефтегазовый, энергетический и оборонный секторы.
Заключение и рекомендации по выбору поставщика
Устранение дефектов песчаного литья из нержавеющей стали в 2026 году — это не просто техническая операция, а часть стратегии управления качеством и рисками. Выбор метода зависит от типа дефекта, материала и условий эксплуатации детали. Однако наилучшим решением является предотвращение дефектов через использование передовых литейных технологий, таких как литье по выплавляемым моделям.
При выборе поставщика обращайте внимание на наличие собственной лаборатории, современного оборудования для термообработки и механической обработки, а также на опыт работы со сложными сплавами. Компания ООО «Уси Хуаньюй Прецизионное Литьё» предлагает комплексные инженерные решения «под ключ», от разработки конструкторской документации до поставки готовых деталей с полным пакетом сертификатов. Наш опыт экспорта более 80% продукции в Европу и США подтверждает соответствие мировым стандартам качества.
Не рискуйте надежностью вашего оборудования. Доверьте производство ответственных деталей профессионалам с полувековым опытом.
Запросите коммерческое предложение и технический паспорт на интересующие вас изделия прямо сейчас, чтобы получить детальную консультацию по выбору материалов и технологий литья для вашего проекта.