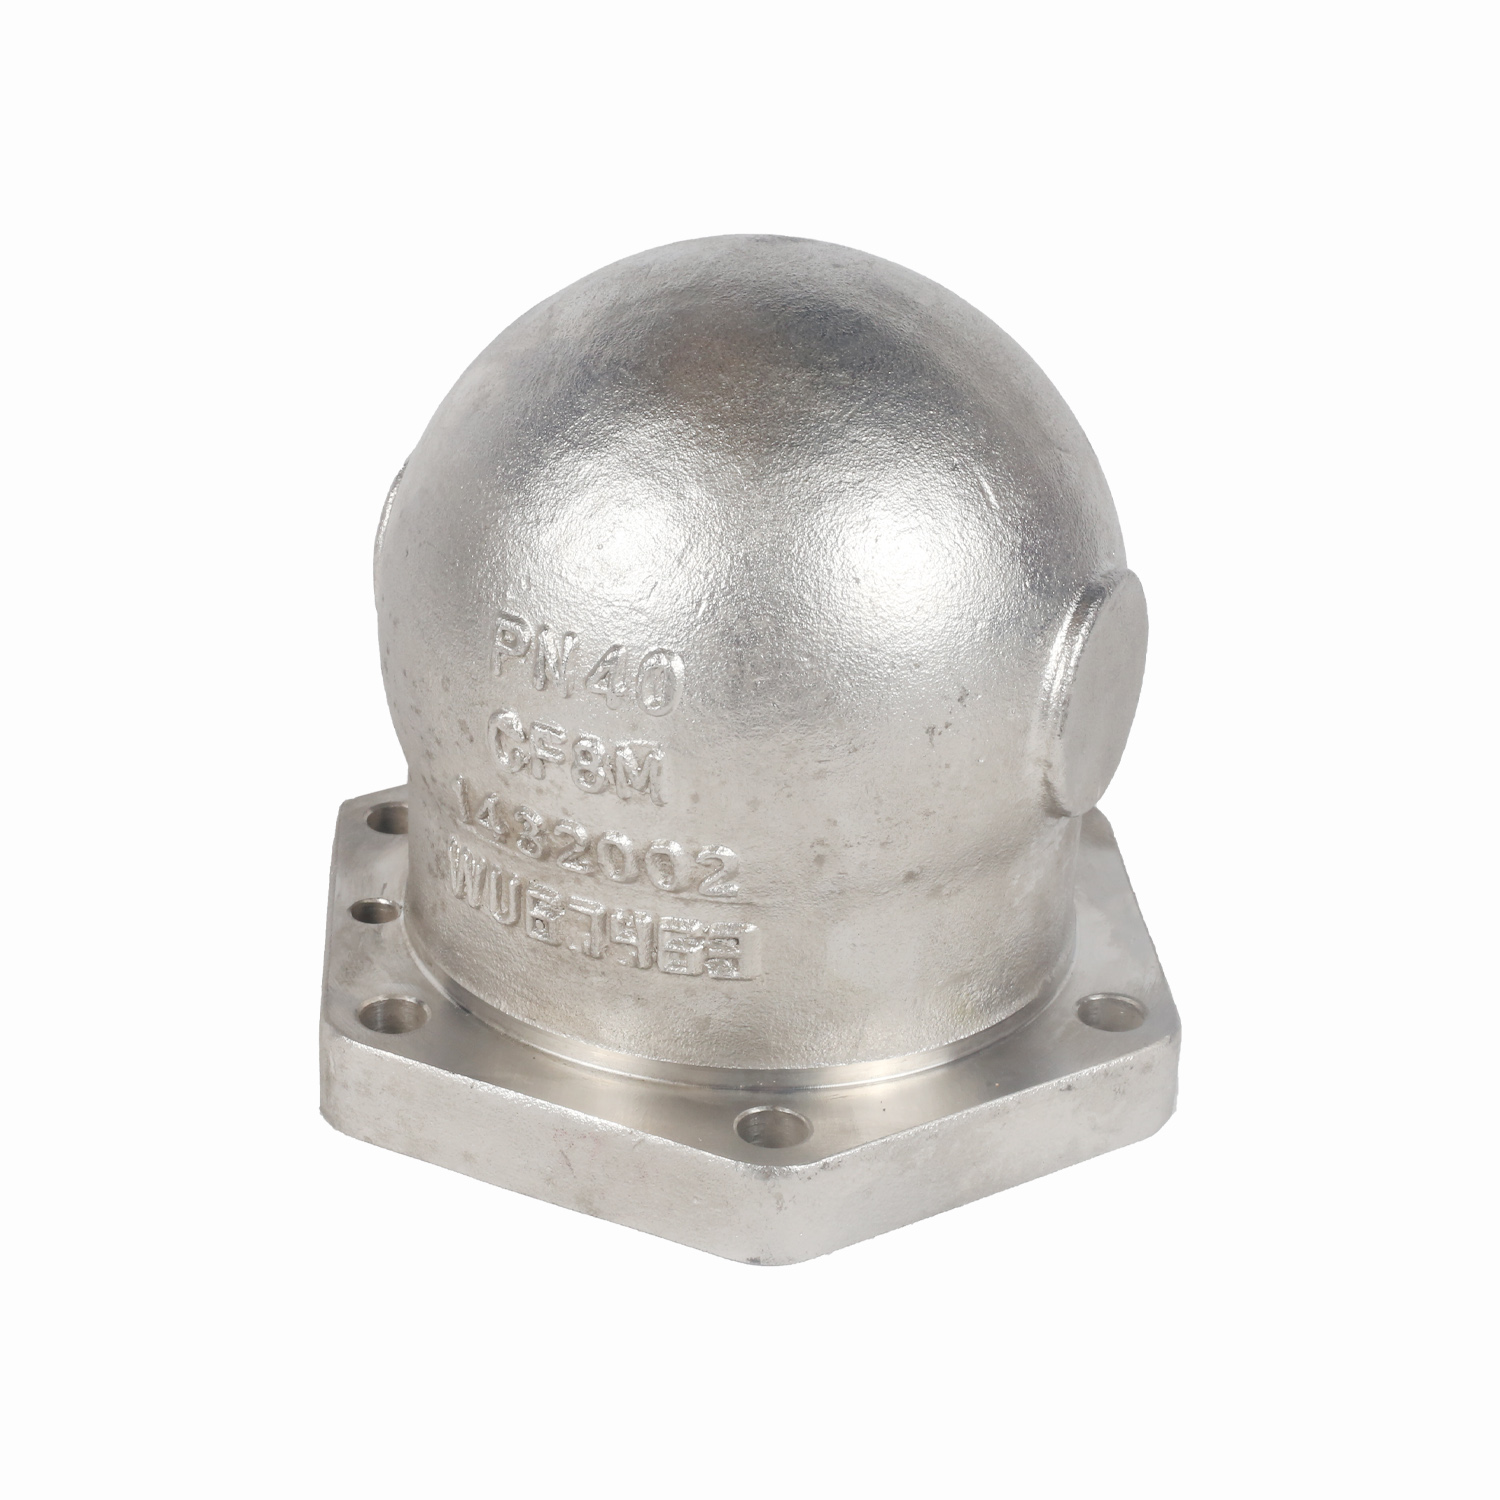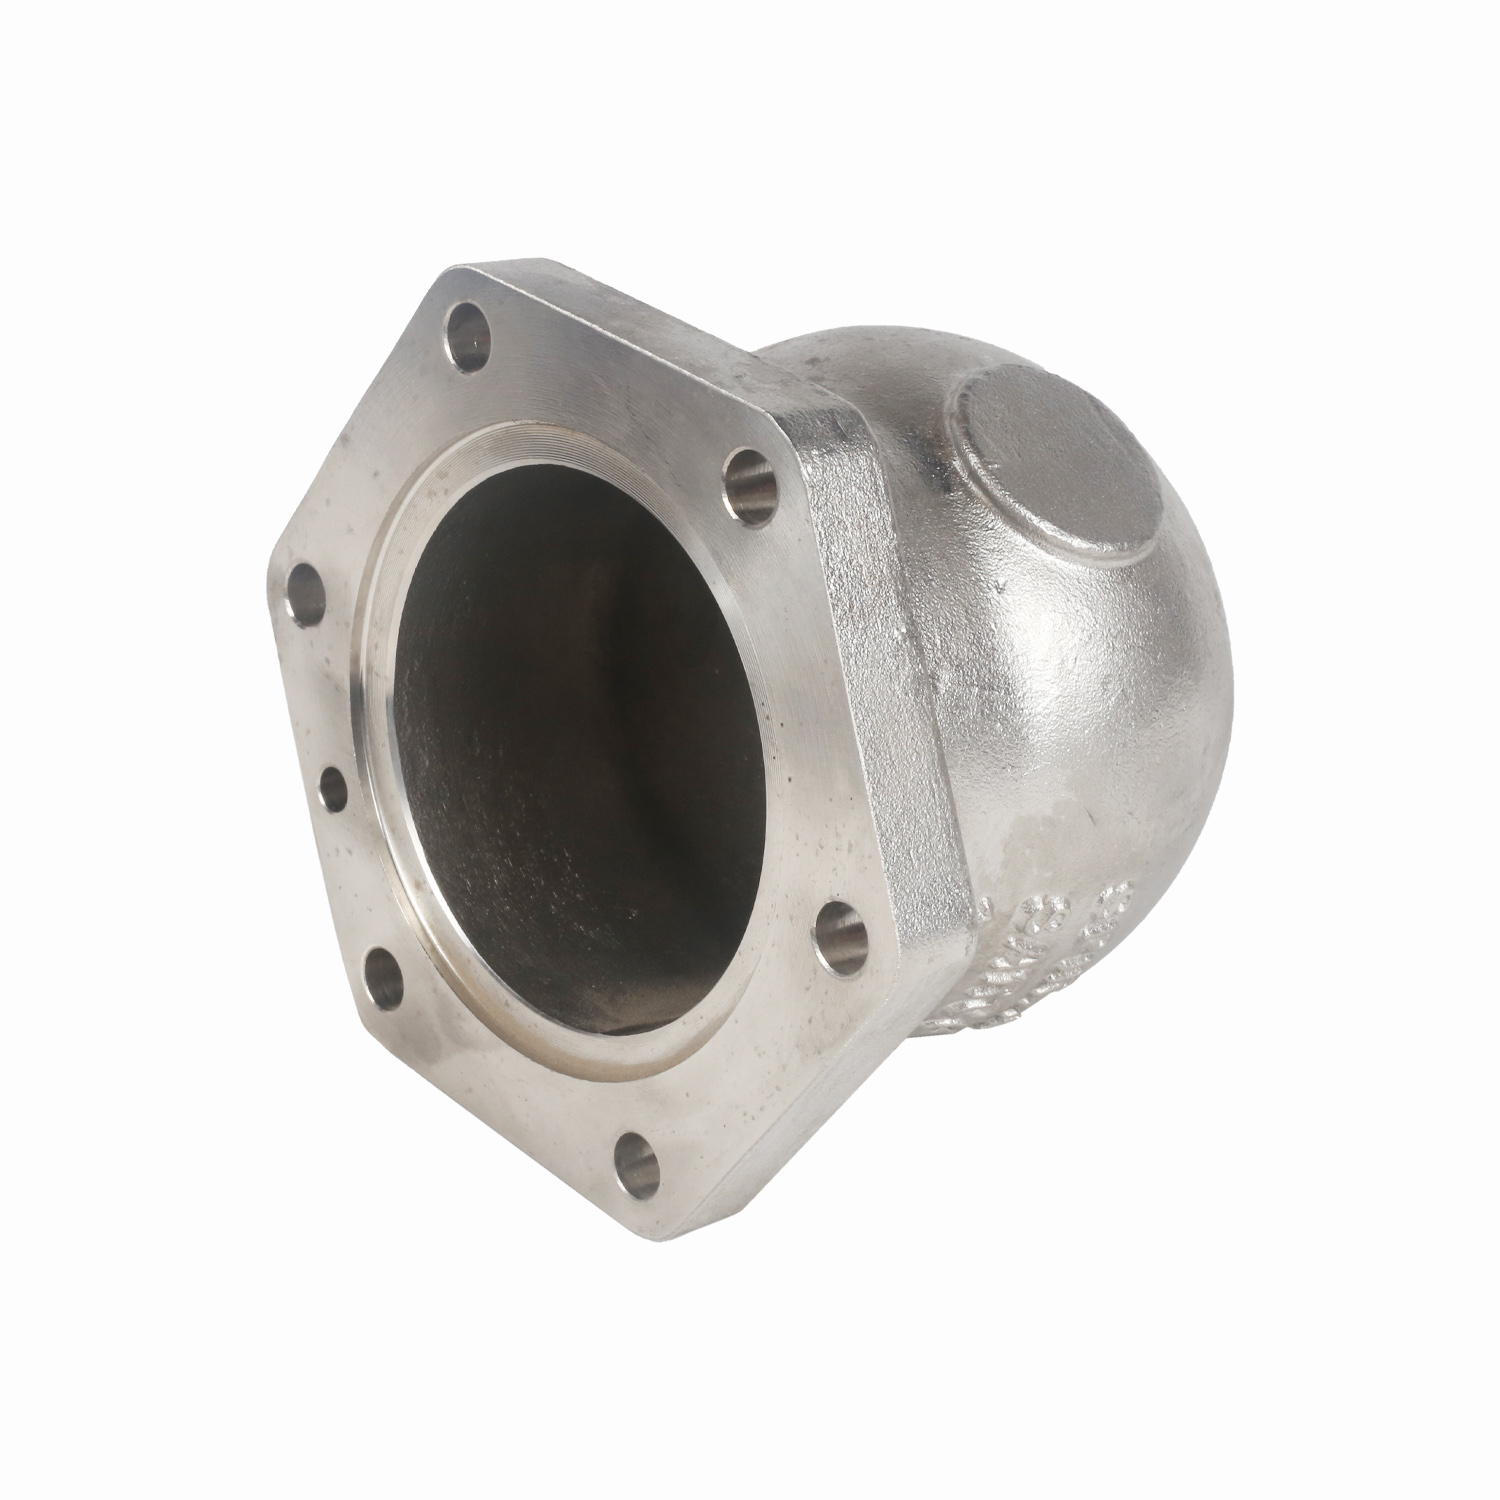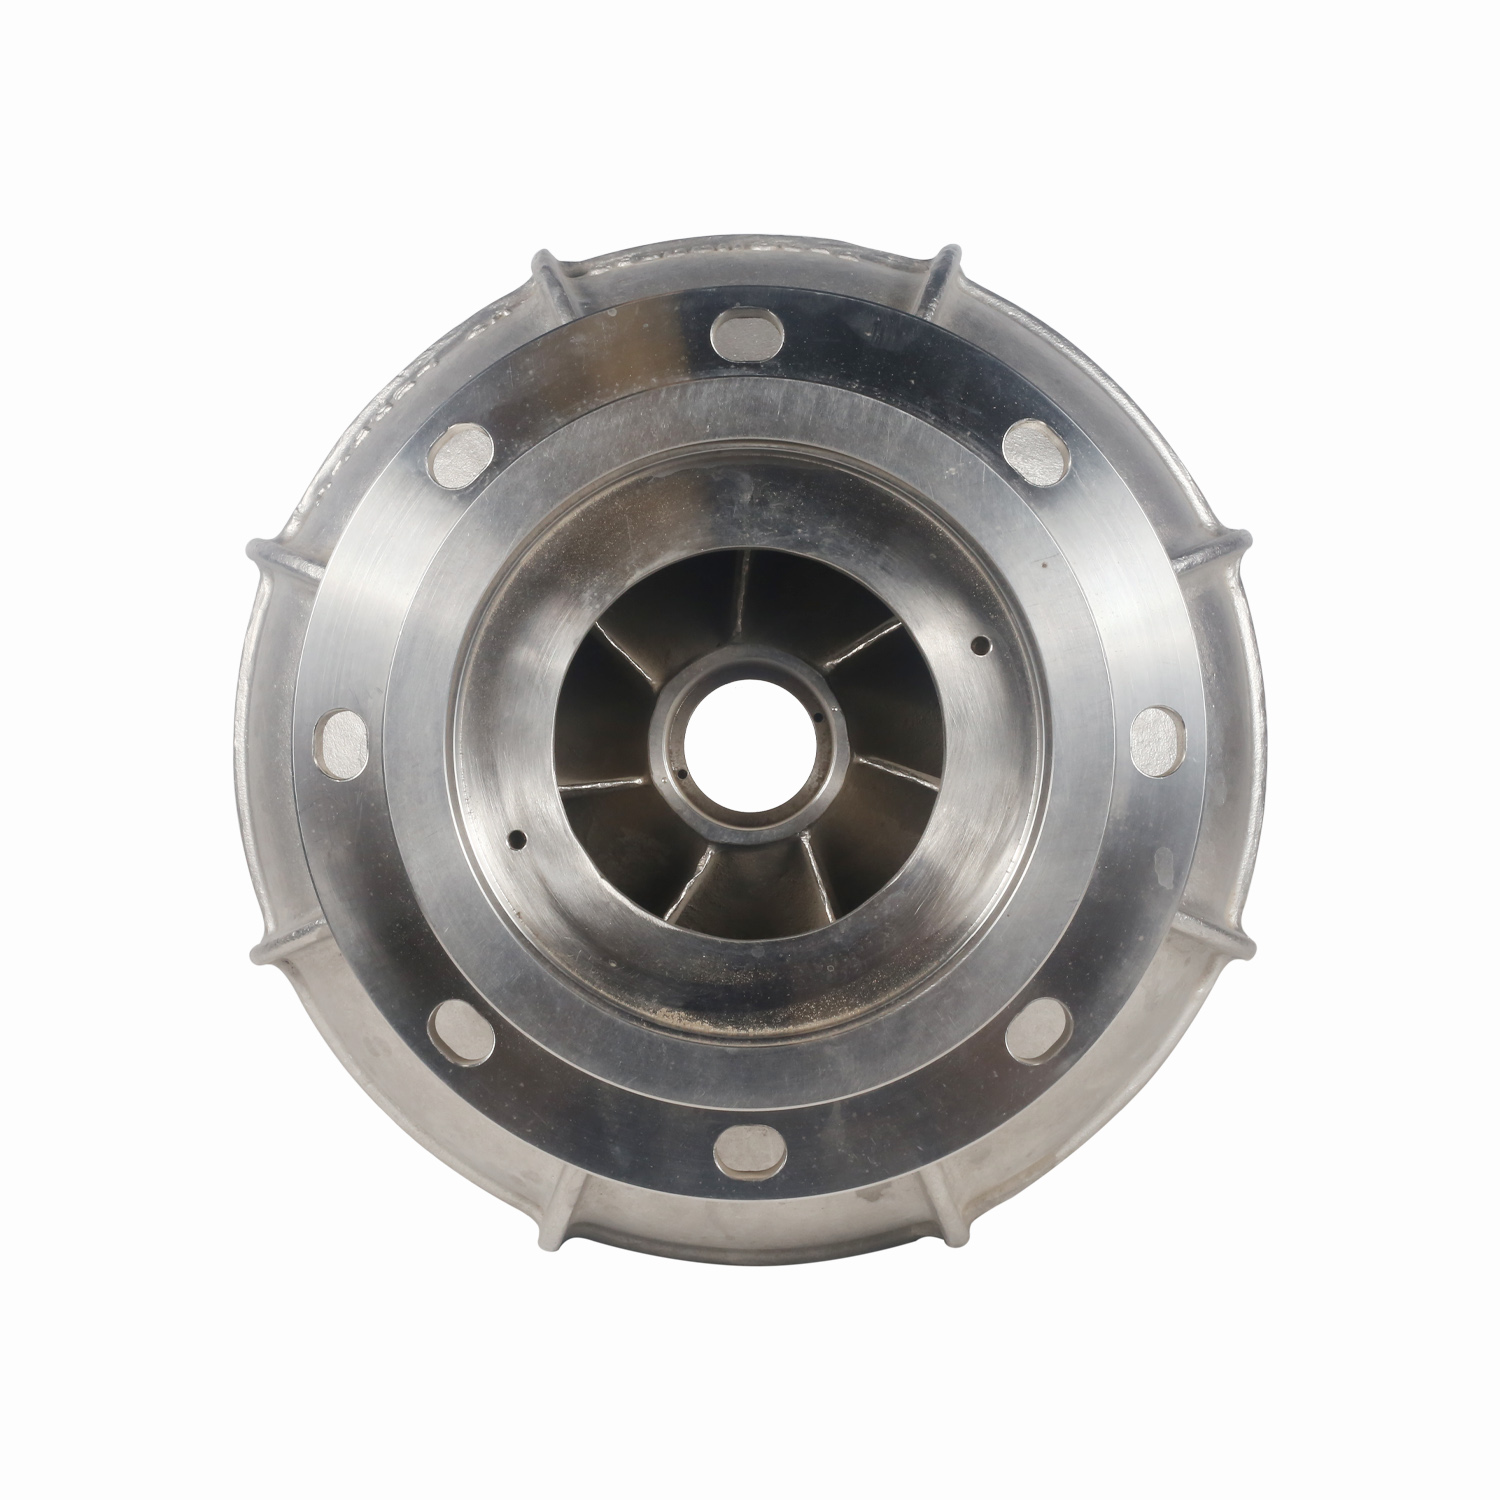


Самовсасывающие насосы из материала LCC для дренажа: цена завода
2026-09-26
- Почему выбор материала корпуса определяет срок службы дренажного насоса
- Технические характеристики и преимущества сплава LCC в дренажных системах
- Формирование цены: почему заводская стоимость ниже рыночной
- Типичные ошибки при выборе и эксплуатации дренажных насосов
- Производственные возможности и контроль качества: стандарты ASTM, EN, GB
- Как оформить заказ и получить техническое предложение
Почему выбор материала корпуса определяет срок службы дренажного насоса
Главное за 30 секунд:
- Материал LCC (Low Carbon Cast Steel) обеспечивает оптимальный баланс между свариваемостью, ударной вязкостью и коррозионной стойкостью для дренажных систем, работающих в агрессивных средах.
- Заводская цена самовсасывающих насосов формируется не только стоимостью сборки, но и технологией изготовления гидравлической части: прецизионное литье снижает потребность в постобработке на 40-60%, что напрямую влияет на итоговый чек.
- Риски кавитации и эрозии минимизируются при использовании сплавов с контролируемой микроструктурой, таких как дуплексные стали или модифицированные марки LCC, производимые по стандартам ASTM/GB.
В промышленном дренаже и водоотведении инженеры часто сталкиваются с дилеммой: как снизить капитальные затраты на закупку оборудования, не пожертвовав надежностью в условиях перекачки абразивных или химически активных стоков. Ключевым элементом, определяющим ресурс самовсасывающего насоса, является не только тип рабочего колеса, но и материал его проточной части. Традиционные чугунные корпуса (HT200/HT250) быстро выходят из строя при контакте с морской водой, щелочными растворами или сточными водами с высоким содержанием сероводорода.
Именно здесь на сцену выходят материалы класса LCC и их аналоги из нержавеющих сталей. Термин «LCC» в контексте литейного производства часто ассоциируется с низкоуглеродистыми сталями, обладающими повышенной пластичностью и способностью выдерживать динамические нагрузки без хрупкого разрушения. Однако для дренажных задач критически важно рассматривать этот материал в связке с технологиями прецизионного литья, которые позволяют достигать высокой геометрической точности внутренних каналов.
Наш опыт показывает, что переход на корпуса из коррозионно-стойких сплавов увеличивает межремонтный интервал в 3-5 раз. При этом цена завода на самовсасывающие насосы из материала LCC остается конкурентоспособной благодаря оптимизации литейных процессов и снижению объема механической обработки. В этой статье мы разберем технические нюансы выбора материала, сравним технологии производства и объясним, как прямые поставки от производителя литья влияют на конечную стоимость оборудования.
Технические характеристики и преимущества сплава LCC в дренажных системах
Самовсасывающие насосы предназначены для работы с частичным заполнением всасывающего трубопровода, что создает специфические гидродинамические условия. Наличие газовых пузырьков и переменное давление усиливают кавитационное воздействие на стенки корпуса и рабочее колесо. Материал LCC (в российской практике часто соответствующий маркам стали 20Л, 25Л или импортным аналогам типа WCB/WCC с низким содержанием углерода) предлагает ряд преимуществ перед стандартным серым чугуном.
Коррозионная стойкость и химическая инертность
Низкоуглеродистые легированные стали демонстрируют устойчивость к общекоррозионному разрушению в нейтральных и слабощелочных средах. Для дренажных систем, перекачивающих ливневые стоки или воду из карьеров, это базовое требование. Если же речь идет о более агрессивных средах, производители, такие как ООО «Уси Хуаньюй Прецизионное Литьё», рекомендуют использовать модификации с добавлением хрома и никеля (например, CF8M или дуплексные стали 2205). Эти сплавы сохраняют целостность структуры даже при длительном контакте с хлоридами, что критично для прибрежных зон и объектов нефтегазовой отрасли.
Инженерное правило гласит: если среда содержит более 200 ppm хлоридов, стандартный LCC может быть недостаточен, и требуется переход на дуплексные стали. Однако для большинства муниципальных и промышленных дренажных задач качественный LCC с правильной термообработкой остается «золотой серединой» по соотношению цены и долговечности.
Механическая прочность и сопротивление ударным нагрузкам
Дренажные насосы часто работают в режимах с гидроударами, особенно при частых пусках и остановках. Литые детали из материала LCC обладают высокой ударной вязкостью. В отличие от чугуна, который склонен к внезапному хрупкому разрушению при низких температурах или ударах, сталь LCC деформируется пластично, давая оператору время на реакцию системы защиты.
Наши испытания показывают, что корпуса, изготовленные методом выплавляемых моделей, имеют однородную мелкозернистую структуру. Это достигается благодаря быстрому охлаждению тонкостенных отливок в керамической форме. Результат — предел текучести выше на 15-20% по сравнению с песчано-глинистым литьем того же химического состава.
Гидравлическая эффективность за счет точности литья
Коэффициент полезного действия (КПД) самовсасывающего насоса напрямую зависит от гладкости внутренней поверхности проточной части. Шероховатость стенок создает турбулентность, которая снижает напор и увеличивает энергопотребление. Традиционное литье в песчаные формы дает шероховатость Ra 25–50 мкм, требующую трудоемкой зачистки.
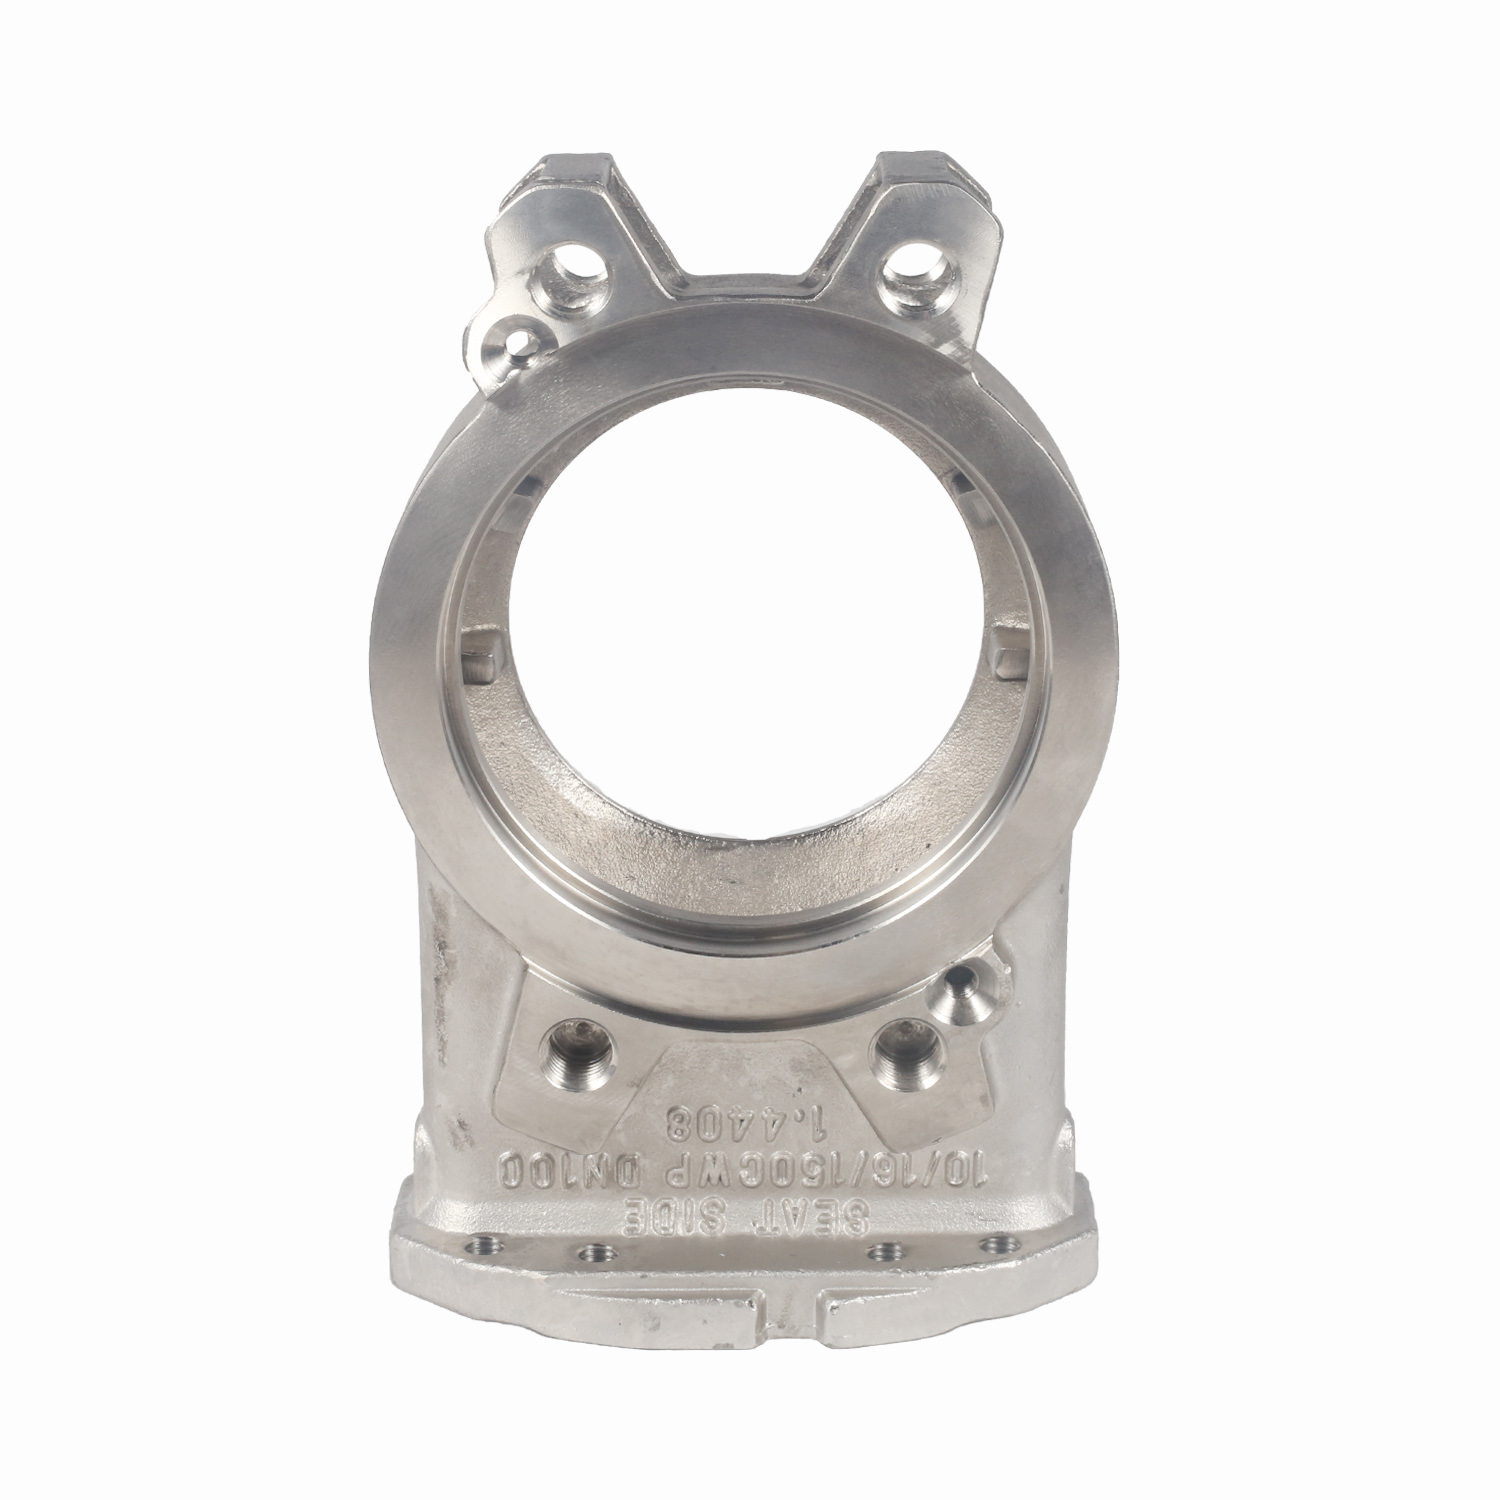
Технология прецизионного литья по выплавляемым моделям, применяемая на нашем предприятии, позволяет получать отливки с шероховатостью поверхности Ra 6,3–12,5 мкм сразу после удаления керамической оболочки. Это означает, что внутренние каналы насоса («улитки») имеют идеальную геометрию, близкую к расчетной гидродинамической модели. Для заказчика это выражается в экономии электроэнергии до 7-10% на протяжении всего срока службы агрегата.
Формирование цены: почему заводская стоимость ниже рыночной
Когда закупщики ищут запрос «Самовсасывающие насосы из материала LCC для дренажа: цена завода», они часто ожидают увидеть просто низкую цифру. Однако реальная экономия складывается из структуры себестоимости. Рыночная цена насоса включает наценки дистрибьюторов, логистические издержки посредников и маркетинговые бюджеты брендов. Прямая работа с производителем литья и комплектующих устраняет эти надстройки.
| Параметр | Традиционная цепь поставок | Прямые поставки от завода-изготовителя (OEM/ODM) |
|---|---|---|
| Стоимость гидравлической части | Высокая (наценка литейного завода + наценка сборочного цеха) | Оптимальная (единый производственный цикл) |
| Контроль качества материала | Выборочный, часто только входной контроль готового изделия | Полный цикл: спектральный анализ, УЗК, капиллярный контроль каждой партии |
| Гибкость спецификаций | Низкая (стандартные каталожные позиции) | Высокая (возможность изменения марки стали или геометрии под ТЗ) |
| Сроки поставки запасных частей | 4-8 недель (ожидание импорта) | 2-3 недели (производство по чертежу) |
Компания ООО «Уси Хуаньюй Прецизионное Литьё», обладая производственной мощностью 2500 тонн в год, интегрирует процессы литья и механической обработки. Наличие трех индукционных печей (общей емкостью 1000 кг единовременной плавки) и более 50 единиц металлообрабатывающего оборудования с ЧПУ позволяет нам контролировать каждый этап. Мы не просто отливаем корпус — мы обеспечиваем прецизионную обработку посадочных мест под подшипники и уплотнения, что исключает перекосы валов и преждевременный износ сальников.
Важно понимать: цена завода формируется не только объемом партии, но и сложностью детали. Минимальная толщина стенки в 0,5–1,0 мм, достижимая при нашем технологическом процессе, позволяет создавать легкие, но прочные конструкции, снижая расход металла без потери прочности. Это прямой вклад в снижение материальной себестоимости.
Типичные ошибки при выборе и эксплуатации дренажных насосов
В нашей инженерной практике мы регулярно анализируем причины отказов оборудования. Одна из самых дорогостоящих ошибок — несоответствие материала уплотнений и корпуса перекачиваемой среде. Даже если корпус из LCC или нержавеющей стали выдерживает химическое воздействие, неправильный выбор эластомеров (EPDM, Viton, Nitrile) приводит к течи и попаданию агрессивной среды в подшипниковый узел.
Кейс: Разрушение корпуса из-за кавитационной эрозии
Клиент из сектора водоочистки столкнулся с проблемой: рабочие колеса и спиральные камеры насосов выходили из строя каждые 4 месяца. При аудите выяснилось, что использовались стандартные чугунные отливки с низкой поверхностной твердостью. Кроме того, насос работал с избыточной частотой вращения для данного напора, что провоцировало интенсивную кавитацию.
Решение: Мы предложили заменить гидравлическую часть на отливки из дуплексной стали 2205, изготовленные по технологии выплавляемых моделей. Высокая прочность дуплекса в сочетании с гладкой поверхностью литья (Ra 6,3) снизила турбулентность. Дополнительно была проведена корректировка рабочей точки насоса. Результат: срок службы увеличился до 2,5 лет без существенного износа. Этот кейс доказывает, что цена завода на более дорогие материалы окупается за счет сокращения простоев и затрат на ремонт.
Ошибка игнорирования температурных расширений
При перекачке горячих стоков (до 80-90°C) необходимо учитывать коэффициент линейного расширения материала. LCC и нержавеющие стали имеют разные коэффициенты расширения по сравнению с чугунными фундаментами или крепежом. Использование стандартных болтовых соединений без компенсационных шайб или правильных моментов затяжки может привести к деформации фланцев и утечкам. Наши специалисты предоставляют рекомендации по монтажу, включая карты затяжки болтов, что является частью сервиса «под ключ».
Производственные возможности и контроль качества: стандарты ASTM, EN, GB
Доверие B2B-партнеров строится на предсказуемости качества. ООО «Уси Хуаньюй Прецизионное Литьё» работает в соответствии с международными стандартами ASTM, EN и GB. Это означает, что химический состав и механические свойства наших отливок идентичны требованиям европейских и американских заказчиков.
- Спектральный анализ: Каждая плавка проверяется на немецком прямом спектрометре. Мы гарантируем точное соответствие маркировке (CF8, CF8M, 2205 и др.).
- Неразрушающий контроль (NDT): Применяются методы PT (капиллярный), UT (ультразвуковой) и MT (магнитопорошковый) контроль. Это позволяет выявлять микротрещины и раковины, невидимые глазу, еще до начала механической обработки.
- Испытания на коррозию: Для партий, предназначенных для работы в экстремальных условиях, проводятся тесты на межкристаллитную коррозию и ударную вязкость при низких температурах (до -196 °C).
Более 80% нашей продукции экспортируется в Европу и США, что подтверждает соответствие строгим требованиям этих рынков. Для российских покупателей это означает доступ к качеству мирового уровня без сложных логистических схем и валютных рисков, характерных для западных брендов.
Как оформить заказ и получить техническое предложение
Покупка промышленных насосов и комплектующих — это инвестиция в бесперебойность бизнес-процессов. Чтобы получить актуальную информацию по запросу «Самовсасывающие насосы из материала LCC для дренажа: цена завода», рекомендуем следующий алгоритм действий:
- Подготовка технического задания: Определите параметры среды (температура, pH, наличие абразивов), требуемый напор и расход. Если у вас есть чертежи изношенных деталей, мы можем воспроизвести их с улучшением материалов.
- Запрос коммерческого предложения: Свяжитесь с нашими инженерами. Мы не просто выставим счет, а проведем аудит применимости выбранного материала. Возможно, для вашей задачи подойдет более экономичный аналог или, наоборот, потребуется усиленная версия из дуплекса.
- Согласование сроков и логистики: Стандартный срок изготовления партии составляет 3-5 недель в зависимости от сложности литейной формы. Мы организуем доставку до вашего склада, обеспечивая сохранность груза.
- Сертификация и гарантия: Вместе с продукцией вы получаете полный пакет документов: паспорта качества, сертификаты соответствия материалам (Mill Certificates) и гарантийные обязательства.
Не позволяйте скрытым дефектам литья или неверному выбору материала становиться причиной аварийных остановок. Выбирайте решения, проверенные международной практикой и подтвержденные лабораторными испытаниями.
Готовы оптимизировать затраты на дренажное оборудование? Запросите коммерческое предложение и технический паспорт на интересующие вас модели прямо сейчас. Наши эксперты помогут подобрать оптимальную конфигурацию насоса из материала LCC или нержавеющих сталей, обеспечив лучшую цену завода без компромиссов в качестве.
Для связи с отделом технических продаж и получения консультации по выбору материалов перейдите на страницу каталога прецизионных отливок для насосного оборудования.