

Самовсасывающие насосы из материала LCC для бытовых нужд: цена
2026-09-21
Анализ стоимости и технических характеристик самовсасывающих насосов из материала LCC
Главное за 30 секунд
- Экономическая эффективность: Использование прецизионного литья по выплавляемым моделям снижает объем последующей механообработки на 40–60%, что напрямую влияет на итоговую цену готового насосного агрегата.
- Материаловедение: Сплавы типа LCC (аналоги CF8/304) обеспечивают оптимальный баланс между коррозионной стойкостью в бытовых водных средах и механической прочностью, превосходя традиционные чугуны по долговечности.
- Критерии закупки: При формировании бюджета необходимо учитывать не только стоимость отливки корпуса, но и класс точности (CT5–CT8), наличие сертификатов EAC/ГОСТ и возможность интеграции сложных гидравлических профилей без дополнительных сварных швов.
В сегменте бытового и полупромышленного водоснабжения вопрос надежности оборудования стоит особенно остро. Самовсасывающие насосы работают в циклических режимах с частыми запусками, что создает переменные нагрузки на корпусные детали. Традиционно рынок предлагал два пути: дешевые чугунные корпуса, подверженные коррозии, или дорогие цельнофрезерованные детали из нержавеющей стали. Однако появление технологий прецизионного литья из коррозионно-стойких сплавов, таких как материал LCC (Low Carbon Chromium-Nickel steel, аналог AISI 304/CF8), изменило экономику производства.
Запрос «Самовсасывающие насосы из материала LCC для бытовых нужд: цена» часто отражает потребность инженеров и закупщиков найти «золотую середину». Как показывает наша практика, ключ к снижению конечной стоимости лежит не в удешевлении сырья, а в оптимизации технологического процесса изготовления корпусных элементов — улиток, крышек и рабочих колес.
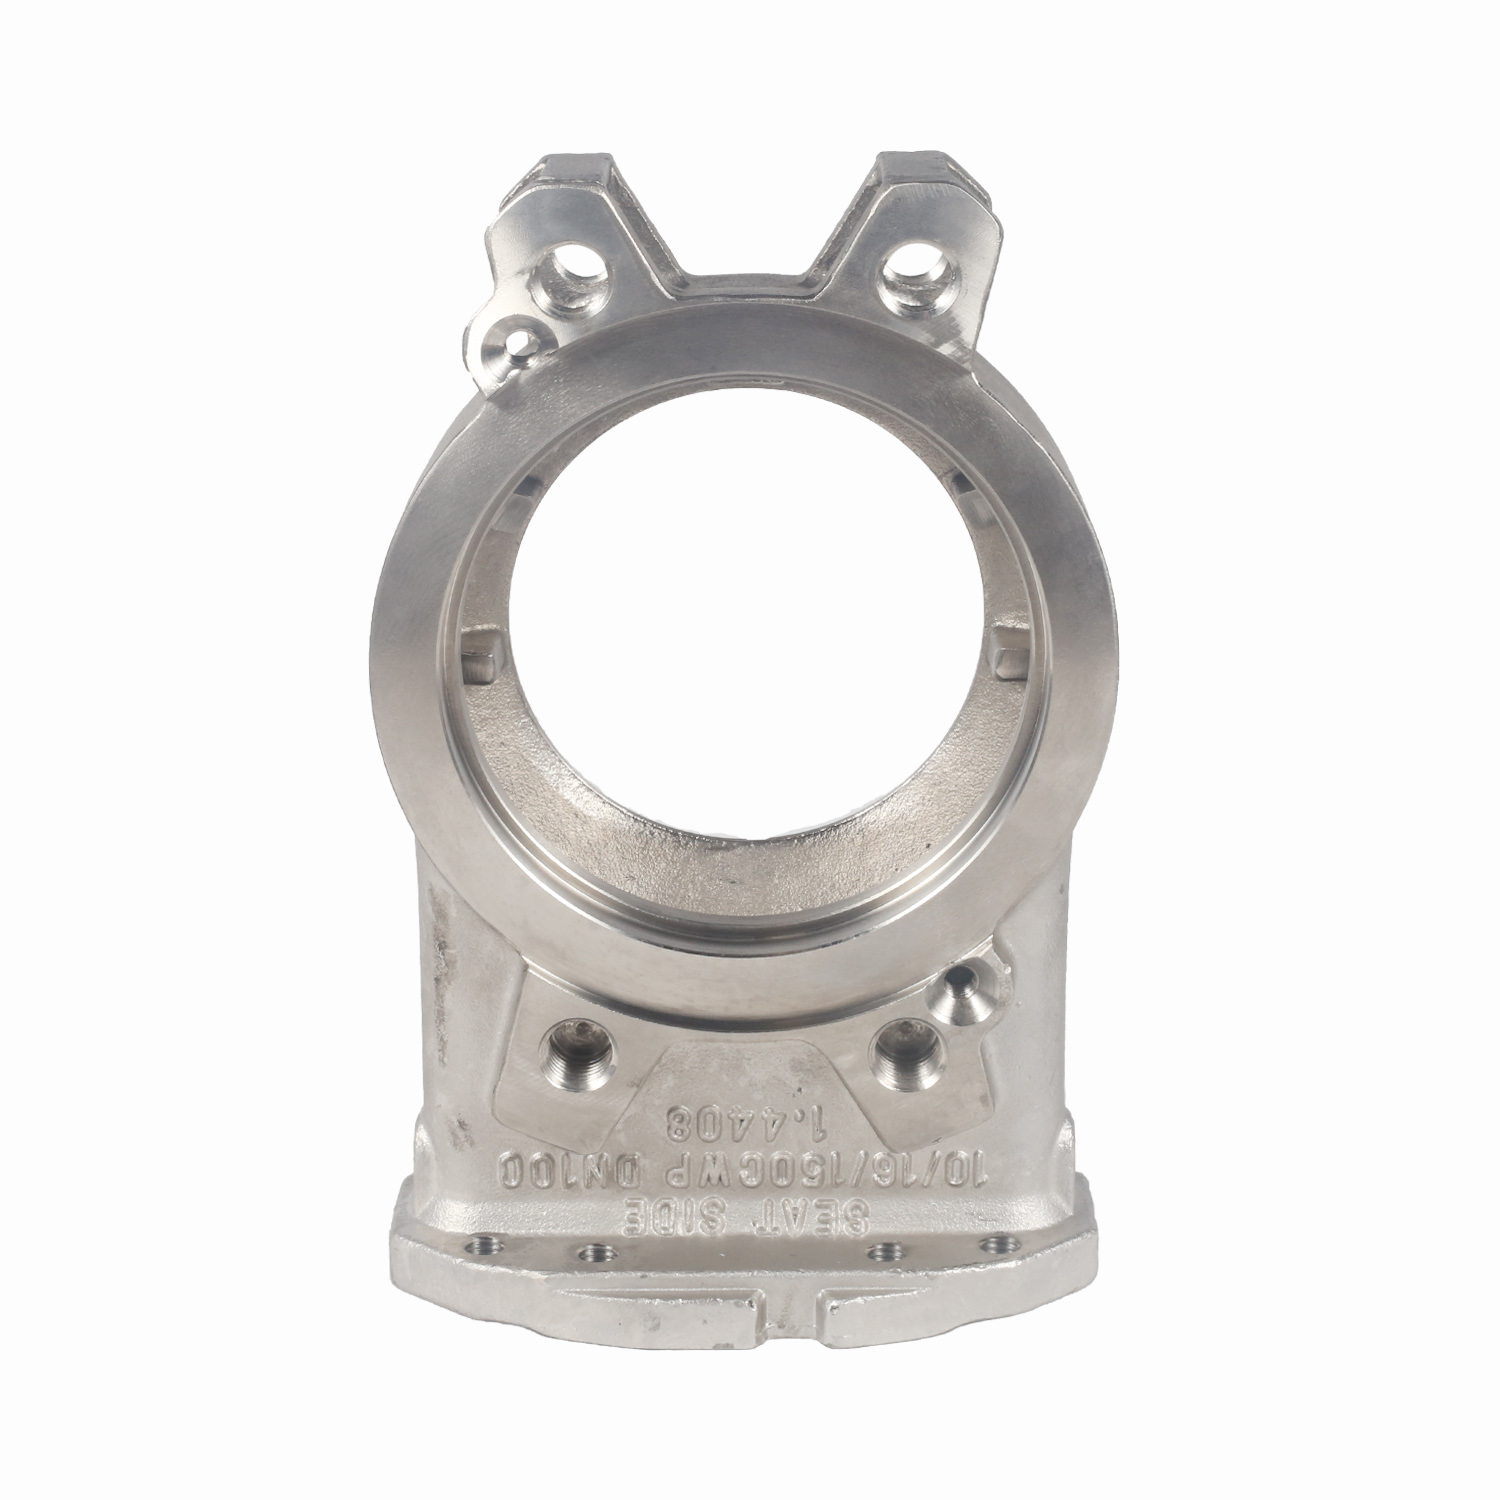
ООО «Уси Хуаньюй Прецизионное Литьё», обладая производственной мощностью 2500 тонн в год и парком из более чем 50 единиц металлообрабатывающего оборудования, демонстрирует, как переход на литье по выплавляемым моделям позволяет снизить себестоимость сложных гидравлических деталей. Минимальная толщина стенки в 0,5–1,0 мм при классе точности CT5–CT8 означает, что покупатель платит за металл, работающий на прочность, а не за припуски, которые уйдут в стружку.
Факторы формирования цены: от сырья до готовой отливки
Стоимость самовсасывающего насоса, корпус которого изготовлен из сплава LCC, формируется под влиянием нескольких взаимосвязанных факторов. Понимание этой структуры помогает избежать скрытых расходов на этапе эксплуатации.
Во-первых, это химический состав сплава. Марка LCC (или CF8 в стандарте ASTM A743) содержит примерно 18-20% хрома и 8-10% никеля. Колебания биржевых цен на никель напрямую влияют на базовую стоимость заготовки. Однако, благодаря использованию индукционных печей мощностью 500 кг и 250 кг, мы обеспечиваем точный контроль легирующих элементов, минимизируя перерасход дорогостоящих добавок.
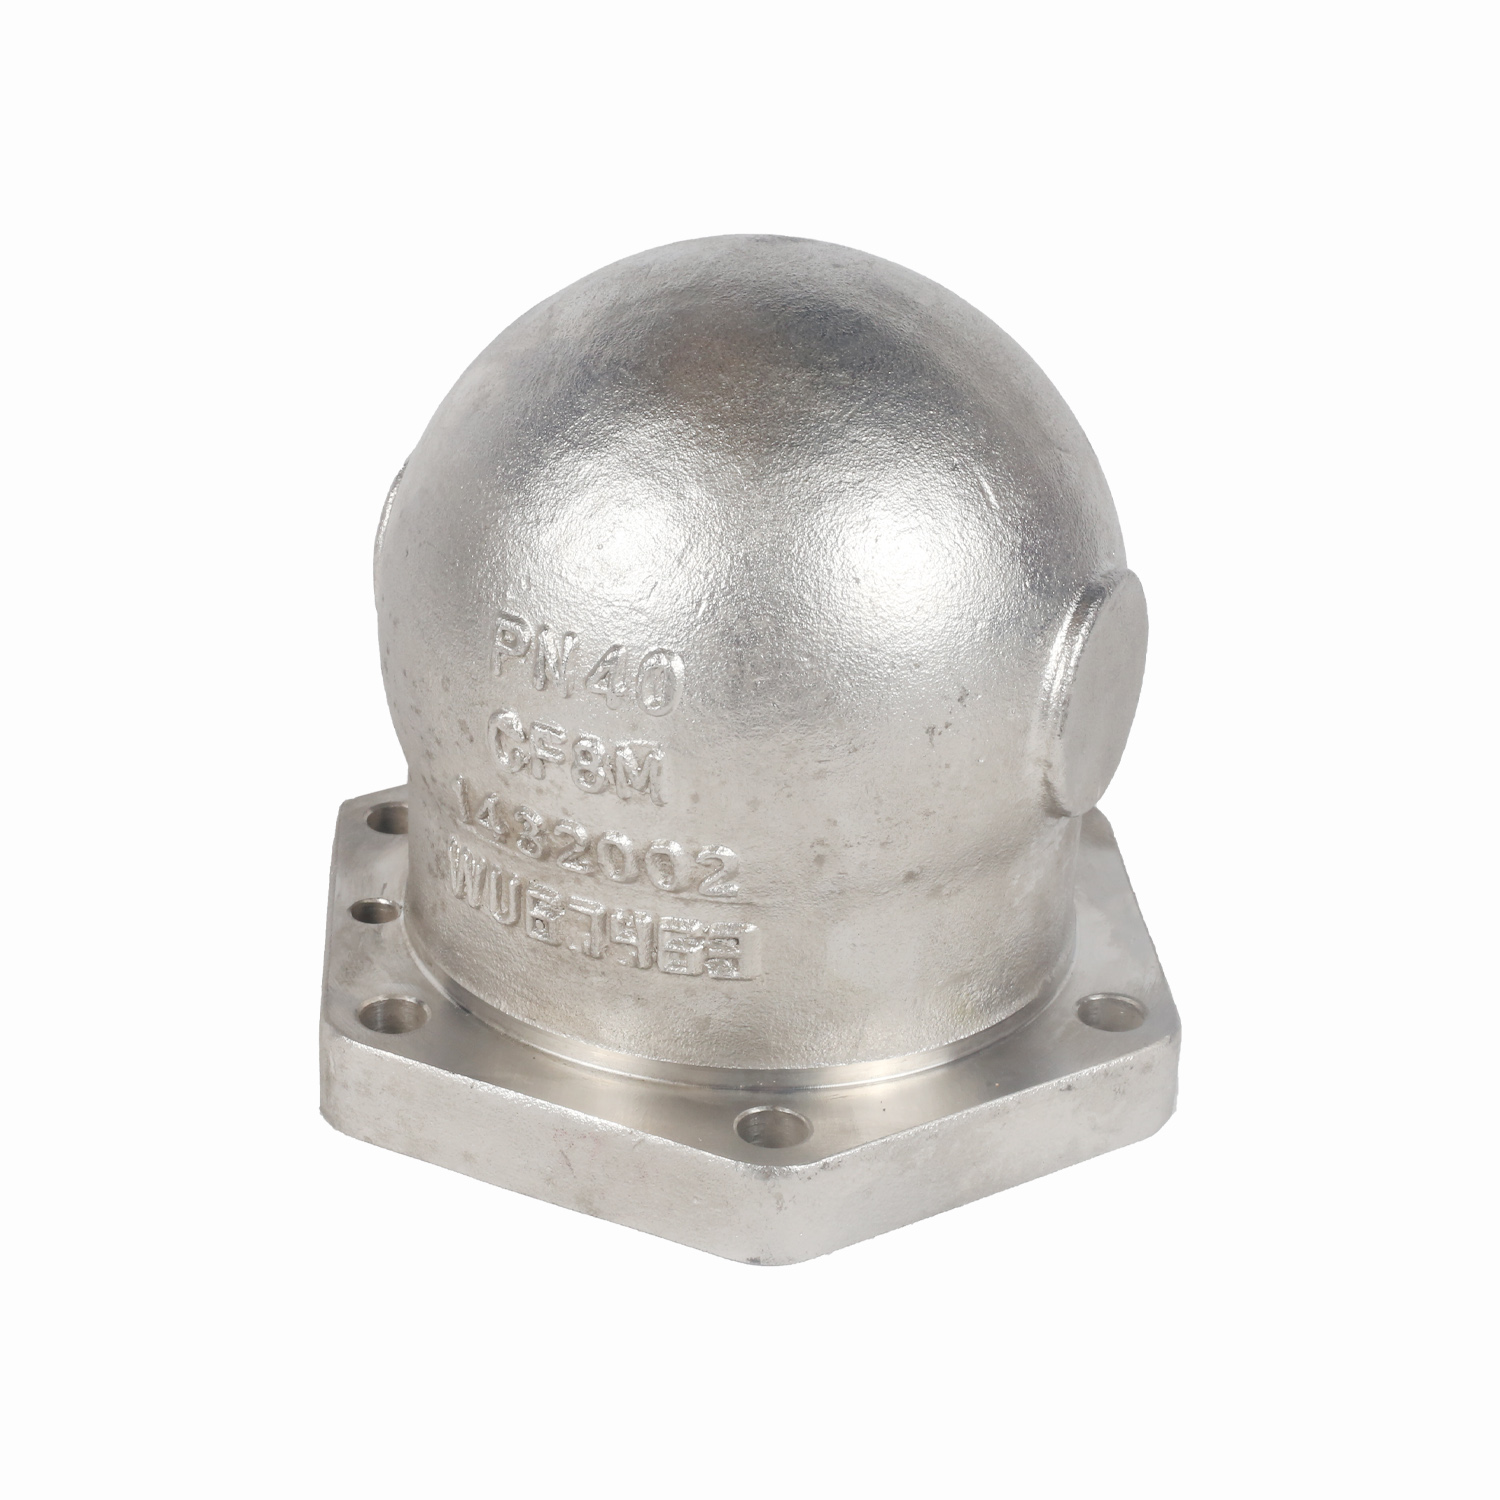
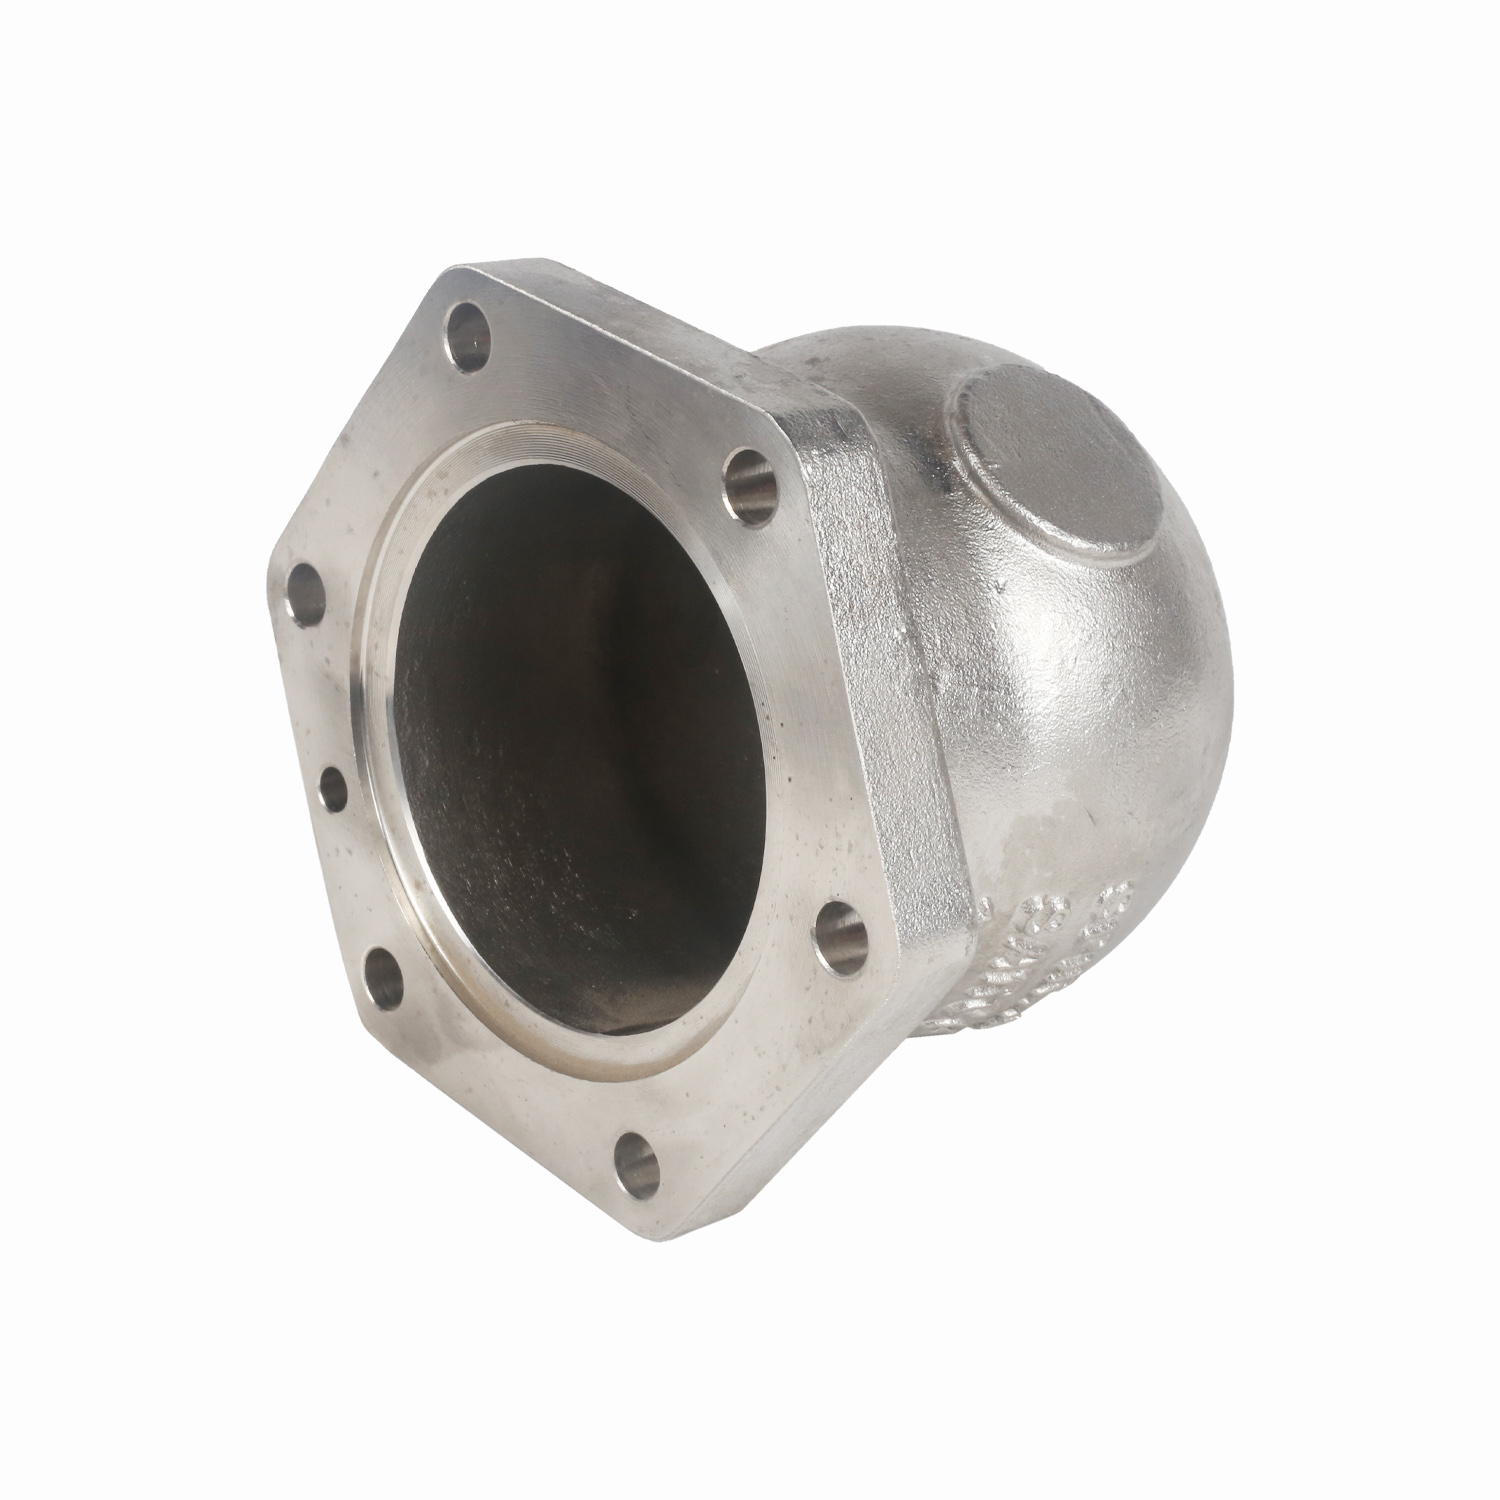
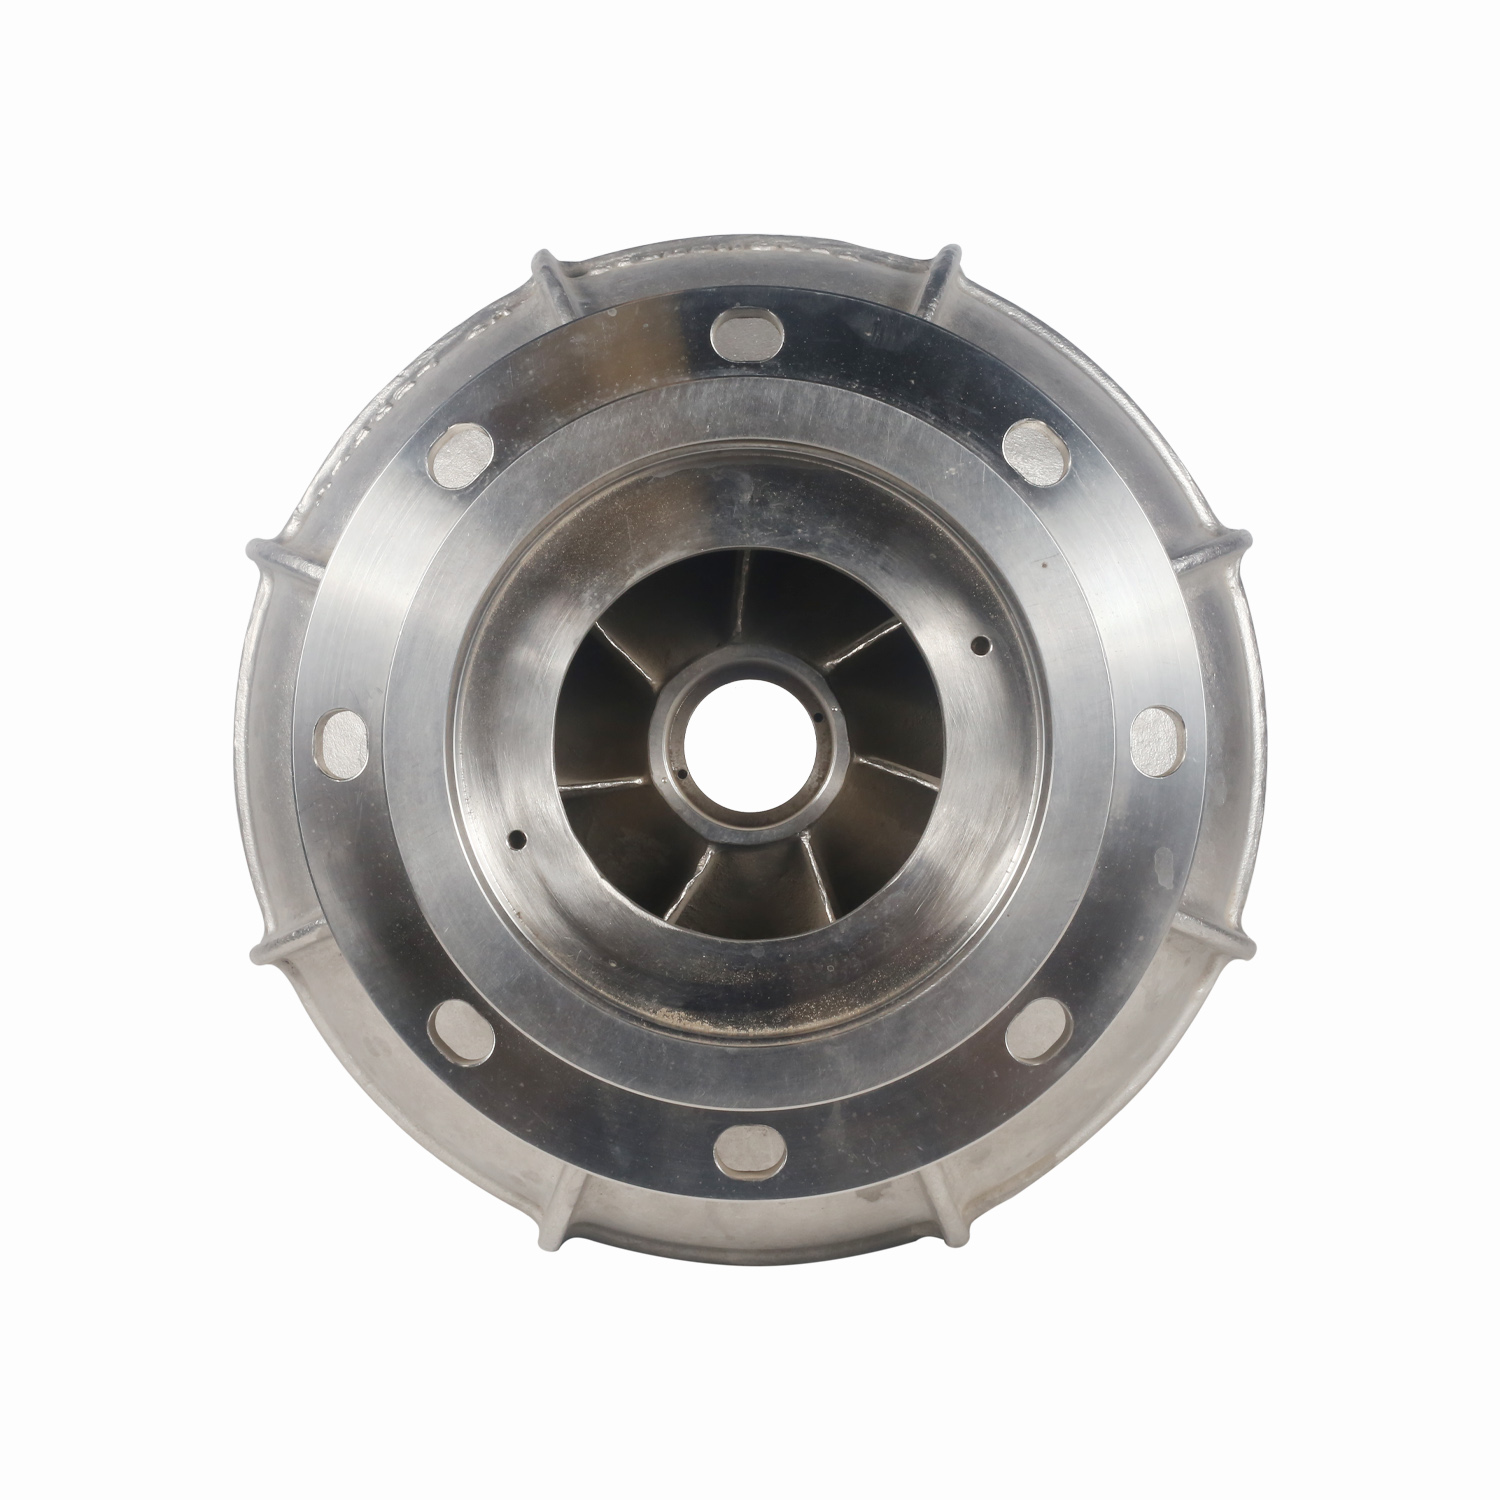
Во-вторых, сложность геометрии. Самовсасывающий насос требует наличия специфической спиральной камеры (улитки) и всасывающего патрубка, часто интегрированного в единый корпус. Традиционное литье в песчаные формы требовало бы значительных припусков на обработку внутренних поверхностей, что критично для гидравлического КПД. Технология восковых моделей, применяемая на нашем предприятии, позволяет получать поверхность со шероховатостью Ra 6,3–12,5 мкм сразу после литья. Это сокращает время работы на ЧПУ-станках и снижает энергоемкость производства.
В-третьих, объем партии. Для B2B-заказчиков важно понимать динамику MOQ (минимального заказа). Хотя прецизионное литье экономически выгодно даже для средних серий, эффект масштаба начинает работать ощутимее при заказах от 500–1000 единиц однотипных деталей. При этом, благодаря гибкости нашего производства, мы сохраняем рентабельность и для мелких партий прототипов.
Инженерный совет: При расчете TCO (Total Cost of Ownership) учитывайте, что корпус из LCC не требует антикоррозийных покрытий, которые со временем деградируют в бытовых насосах, контактирующих с хлорированной водой.
Технические преимущества LCC в бытовых системах водоснабжения
Почему именно материал LCC, а более дешевые аналоги? Ответ кроется в условиях эксплуатации бытовых самовсасывающих насосов. Они часто используются для перекачки воды из скважин, колодцев или резервуаров, где возможно присутствие растворенного кислорода, хлора и небольших примесей.
Низкоуглеродистая структура сплава (Low Carbon) предотвращает явление межкристаллитной коррозии, которое может возникать в зонах термического влияния при сварке или литье обычных нержавеющих сталей. В нашей практике был зафиксирован случай, когда партия насосов от конкурента вышла из строя через 18 месяцев работы из-за микротрещин в области приварного фланца. Причина заключалась в использовании нестабилизированной стали. Переход на материалы типа CF8M/LCC и строгий контроль термообработки полностью исключили подобные риски.
Сравнительные характеристики материалов для корпусов насосов:
| Параметр | Серый чугун (GG20) | Нержавеющая сталь AISI 304 (LCC/CF8) | Дуплексная сталь 2205 |
|---|---|---|---|
| Коррозионная стойкость | Низкая (требует покрытия) | Высокая (в нейтральных и слабых средах) | Очень высокая (для агрессивных сред) |
| Предел прочности на разрыв | ~200 МПа | ~485 МПа | ~620 МПа |
| Вес конструкции | Тяжелый | Легче на 30-40% | Сопоставим с AISI 304 |
| Стоимость сырья | Низкая | Средняя | Высокая |
| Применимость для быта | Ограниченная (ржавление) | Оптимальная | Избыточная (переплата) |
Использование дуплексных сплавов, таких как 2205, которые также входят в продуктовую линейку ООО «Уси Хуаньюй Прецизионное Литьё», оправдано для морской воды или химических производств. Для бытовых нужд это экономически нецелесообразно. LCC обеспечивает необходимый запас прочности при давлении до 10–16 бар, характерном для индивидуальных систем водоснабжения, оставаясь при этом доступным по цене.
Влияние качества литья на гидравлическую эффективность и цену
Цена насоса — это не только стоимость килограмма металла. Это стоимость его эффективности. Шероховатость внутренней поверхности спирального корпуса напрямую влияет на гидравлические потери. Чем гладче поверхность, тем выше КПД насоса и тем меньше электроэнергии потребляет двигатель для перекачки того же объема воды.
Благодаря технологии малой и безотходной схемы точного литья, мы достигаем высокой геометрической точности. Класс точности CT5–CT8 по ГОСТ/GB/T 6414 позволяет изготавливать сложные внутренние каналы без применения стержней, которые часто оставляют следы стыков (грат). Устранение этих дефектов на этапе литья, а не на этапе ручной зачистки, снижает трудозатраты.
Наш производственный комплекс оснащен горизонтальными и вертикальными обрабатывающими центрами, а также токарными станками с ЧПУ. Это означает, что мы поставляем не просто «черновую» отливку, а деталь, готовую к сборке, с прецизионно обработанными посадочными местами под подшипники и уплотнения. Для заказчика это сокращает цикл сборки готового насоса на предприятии-интеграторе.
Частая ошибка проектировщиков: Игнорирование требований к равномерности толщины стенок. В тонкостенном литье (0,5–1,0 мм) неравномерное охлаждение может привести к короблению. Наши инженеры используют моделирование процессов литья на этапе разработки форм, чтобы гарантировать отсутствие внутренних напряжений в готовом изделии.
Логистика, сертификация и скрытые расходы импорта
При оценке запроса «цена» необходимо учитывать логистическую составляющую и требования регуляторики. Более 80% продукции нашего предприятия экспортируется в Европу и США, что говорит о соответствии международным стандартам ASTM, EN и GB. Для российского рынка критически важно наличие сертификатов соответствия ТР ТС (ЕАС).
Мы предоставляем полный комплект документов, включая протоколы спектрального анализа химического состава (выполняемого на немецком прямом спектрометре) и результаты механических испытаний. Каждая партия проходит неразрушающий контроль методами PT (цветная дефектоскопия), UT (ультразвуковой контроль) и MT (магнитопорошковый контроль). Это исключает риск получения бракованных корпусов с микротрещинами, которые могут проявиться только под давлением в процессе эксплуатации.
Отсутствие необходимости во входном контроле каждой отдельной детали благодаря системе менеджмента качества ISO 9001 и строгому выходному контролю на заводе-изготовителе снижает административные издержки покупателя. Вы получаете продукт, который можно сразу запускать в сборочный конвейер.
Сравнение с альтернативными технологиями производства
Чтобы окончательно обосновать выбор самовсасывающих насосов из материала LCC, произведенных методом прецизионного литья, сравним этот подход с другими распространенными методами.
- Штамповка и сварка: Дешевле на этапе заготовки, но требует множества сварных швов. Швы являются зонами концентрации напряжений и потенциальными очагами коррозии. Гидравлический профиль сварной улитки всегда менее совершенен, чем литой, что снижает КПД.
- Песчаное литье: Подходит для крупногабаритных деталей, но дает низкую точность и грубую поверхность. Для бытовых насосов компактного размера это приводит к избыточному весу и большим затратам на механообработку.
- Прецизионное литье (наш метод): Высокая начальная стоимость оснастки (восковые модели), но низкая себестоимость единицы продукции в серии. Идеально для сложных геометрических форм, таких как многоканальные корпуса и спиральные камеры.
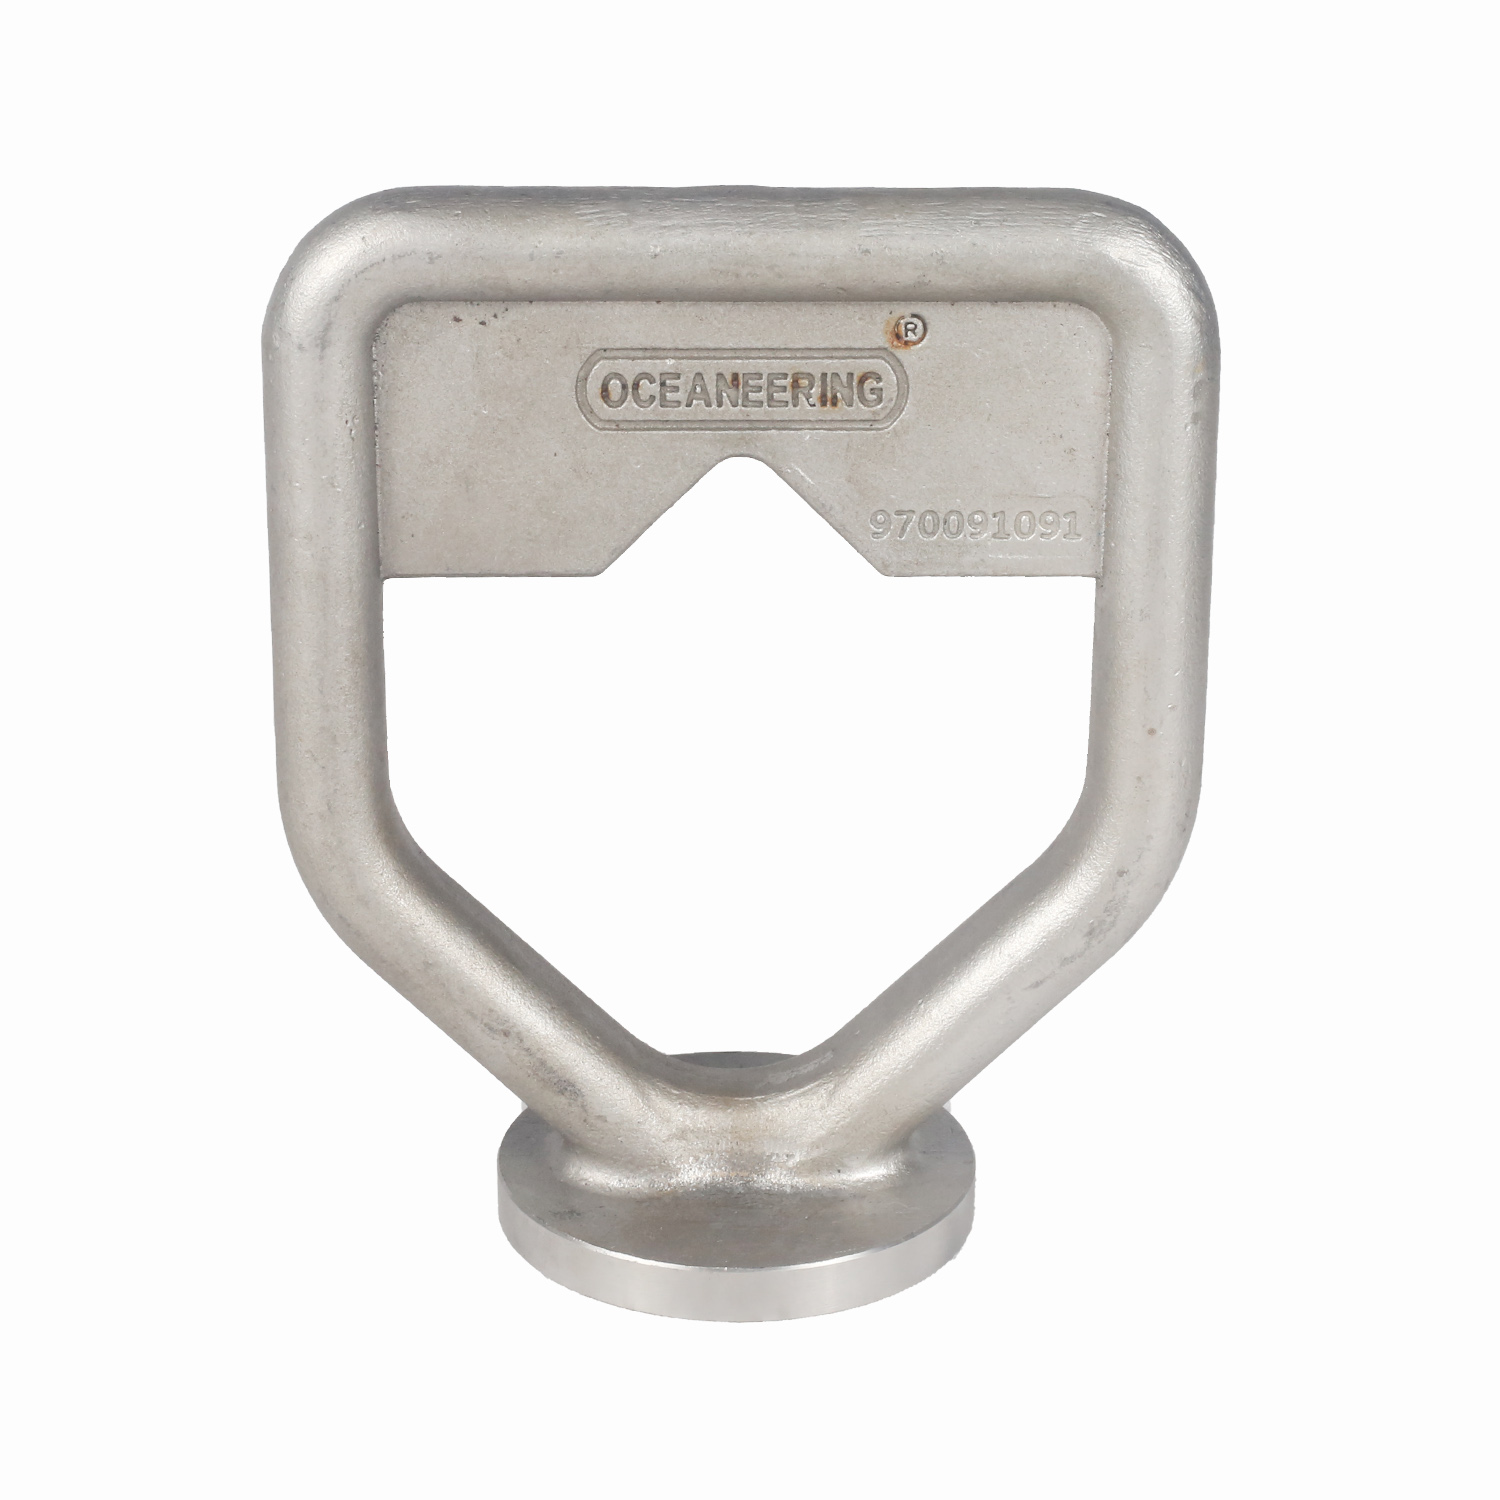
ООО «Уси Хуаньюй Прецизионное Литьё» предлагает комплексные инженерные решения «под ключ». Мы не просто отливаем металл — мы участвуем в оптимизации конструкции. Например, замена массивных фланцевых соединений на более легкие и технологичные варианты из дуплексной стали или оптимизация толщины стенок улитки позволила нашим клиентам снизить материалоемкость изделия на 15% без потери прочности.
Рекомендации по закупке и выбору поставщика
Выбирая поставщика корпусных деталей для самовсасывающих насосов, обращайте внимание на следующие аспекты:
- Способность к масштабированию: Убедитесь, что завод имеет мощности для выполнения вашего заказа в срок. Наши три индукционные печи и парк из 50+ станков позволяют выпускать до 2500 тонн продукции в год, обеспечивая стабильность поставок даже при пиковых нагрузках.
- Контроль качества: Запросите примеры сертификатов на плавку. Наличие данных об ударной вязкости (в том числе при низких температурах, до -196 °C, хотя для быта это избыточно, но говорит о качестве металла) и тестах на межкристаллитную коррозию является маркером высокого уровня производства.
- Гибкость материалов: Хороший поставщик должен предложить альтернативы. Если LCC становится слишком дорогим из-за колебаний рынка никеля, наши технологи могут предложить оптимизированные марки сталей или переход на дуплексные сплавы для определенных узлов, если это целесообразно.
Важно помнить, что самая низкая цена за килограмм отливки часто оборачивается высокими затратами на брак и доработку. Сотрудничество с проверенным производителем, таким как ООО «Уси Хуаньюй Прецизионное Литьё», гарантирует предсказуемость качества и сроков.
Заключение: инвестиция в надежность
Цена самовсасывающих насосов из материала LCC для бытовых нужд определяется не столько стоимостью сырья, сколько технологией его обработки. Прецизионное литье по выплавляемым моделям позволяет создавать сложные гидравлические профили с минимальными припусками, обеспечивая высокий КПД и долговечность оборудования.
Использование коррозионно-стойких сталей типа LCC (CF8) защищает насос от разрушения в агрессивных водных средах, характерных для частного сектора, устраняя необходимость в регулярном обслуживании и замене корпусов. В долгосрочной перспективе это снижает общую стоимость владения оборудованием.
Мы приглашаем инженеров-конструкторов и руководителей отделов закупок к сотрудничеству. Предоставьте нам ваши чертежи или образцы, и наши специалисты подготовят технико-коммерческое предложение с расчетом стоимости, сроков поставки и рекомендаций по оптимизации конструкции.
Запросите коммерческое предложение и технический паспорт на изготовление корпусов насосов из стали LCC уже сегодня, чтобы обеспечить ваше производство надежными компонентами мирового уровня.