

Ремонт насосов и клапанов из нержавеющей стали: пошаговая инструкция
2026-09-22
- Ключевые этапы восстановления и модернизации насосного оборудования
- Шаг 1. Диагностика и дефектация: выявление скрытых угроз
- Шаг 2. Анализ причин отказа: почему стандартный ремонт не помогает
- Шаг 3. Выбор технологии изготовления запасных частей: литье vs механическая обработка
- Шаг 4. Контроль качества и сертификация: гарантия безопасности
- Шаг 5. Сборка, испытания и ввод в эксплуатацию
- Сравнение материалов для ответственных деталей насосов и клапанов
- Почему важно выбирать партнера с полным циклом производства
- Заключение и призыв к действию
Ключевые этапы восстановления и модернизации насосного оборудования
Главное за 30 секунд
- Точность геометрии критична: Восстановление корпусов из нержавеющей стали требует соблюдения допусков не хуже CT5–CT8 по ГОСТ/GB/T 6414, так как даже микронные отклонения приводят к кавитации и падению КПД на 15–20%.
- Материал определяет срок службы: Использование дуплексных сплавов (например, 2205) вместо стандартной AISI 316 увеличивает ресурс деталей в агрессивных средах (морская вода, хлориды) в 2–3 раза, но требует специфических режимов механической обработки.
- Комплексный подход экономит бюджет: Замена изношенных узлов на прецизионные литые детали «под ключ» с полным циклом контроля качества (PT, UT, спектральный анализ) обходится дешевле капитального ремонта старых корпусов и исключает повторные аварии.
Ремонт промышленного насосного оборудования и запорной арматуры из нержавеющих сталей — это не просто замена уплотнений или подшипников. Для главных инженеров и технических директоров предприятий нефтехимической, энергетической и пищевой отраслей это вопрос непрерывности технологического процесса. Ошибка в выборе метода восстановления корпуса или материала рабочего колеса может привести к остановке производства и убыткам, исчисляемым миллионами рублей.
В данной инструкции мы разберем пошаговый алгоритм действий: от диагностики дефектов до выбора поставщика запасных частей. Мы опираемся на многолетний опыт работы с коррозионно-стойкими сплавами и стандарты ASTM, EN и ГОСТ, чтобы вы могли принять взвешенное инженерное решение.
Шаг 1. Диагностика и дефектация: выявление скрытых угроз
Первый этап любого ремонта — это не разборка, а грамотная диагностика. Визуальный осмотр часто не выявляет микротрещин или начальных стадий межкристаллитной коррозии, которые становятся фатальными под давлением. Согласно нашей практике, более 40% внеплановых остановок насосов связаны с усталостными разрушениями, которые можно было предсказать на этапе входного контроля.
Процесс дефектации должен включать неразрушающий контроль (НК). Для корпусов из нержавеющих сталей (CF8, CF8M) и дуплексных сплавов обязательны следующие методы:
- Капиллярный контроль (PT): Позволяет выявить поверхностные трещины в зонах сварных швов и литья.
- Ультразвуковой контроль (UT): Необходим для оценки толщины стенок и выявления внутренних раковин или расслоений металла, особенно в толстостенных фланцевых соединениях.
- Магнитопорошковый контроль (MT): Эффективен для ферритных и дуплексных сталей, позволяя найти подповерхностные дефекты.
Важно: При диагностике обратных клапанов и седловых частей особое внимание уделяйте посадочным поверхностям. Даже небольшая царапина глубиной 0,05 мм может нарушить герметичность и вызвать эрозию седла при высоких скоростях потока.
Инженерная рекомендация: Не ограничивайтесь визуальным осмотром. Требуйте протоколы неразрушающего контроля для каждой критической детали перед принятием решения о ремонте или замене. Это сэкономит время на повторную разборку в случае обнаружения скрытых дефектов после сборки.
Шаг 2. Анализ причин отказа: почему стандартный ремонт не помогает
Частая ошибка сервисных служб — устранение симптома, а не причины. Если рабочее колесо насоса разрушилось из-за кавитации, простая замена его на аналог из той же марки стали приведет к повторному отказу через тот же промежуток времени. Необходимо провести металлургический анализ и анализ условий эксплуатации.
Рассмотрим реальный кейс из нашей практики. На одном из предприятий водоочистки регулярно выходили из строя спиральные корпуса (улитки) водяных насосов, изготовленные из стали AISI 316L. После каждого ремонта срок службы составлял не более 6 месяцев. Детальный спектральный анализ и изучение условий эксплуатации показали, что проблема была не в качестве литья, а в неверном выборе материала для среды с повышенным содержанием хлоридов и переменным температурным режимом.
Решением стала замена корпусов на детали, отлитые из дуплексной стали 2205. Этот материал обладает вдвое большей пределом текучести и высокой стойкостью к питтинговой коррозии. Однако, переход на дуплексные стали требует особого подхода к механической обработке из-за их высокой вязкости и склонности к наклепу.
Здесь на помощь приходят компетенции таких предприятий, как ООО «Уси Хуаньюй Прецизионное Литьё». Благодаря собственному парку из более чем 50 единиц металлообрабатывающего оборудования, включая горизонтальные и вертикальные обрабатывающие центры с ЧПУ, компания обеспечивает высокую геометрическую точность деталей из сложных сплавов. Минимальная толщина стенки при литье по выплавляемым моделям может достигать 0,5–1,0 мм, что позволяет создавать оптимальную гидродинамическую форму проточной части без излишней массы металла.
Инженерная рекомендация: Перед заказом запчастей проведите аудит химического состава среды. Если среда агрессивная, рассмотрите переход на дуплексные сплавы или супердуплексы. Это потребует первоначальных инвестиций, но увеличит межремонтный интервал в 2–3 раза.
Шаг 3. Выбор технологии изготовления запасных частей: литье vs механическая обработка
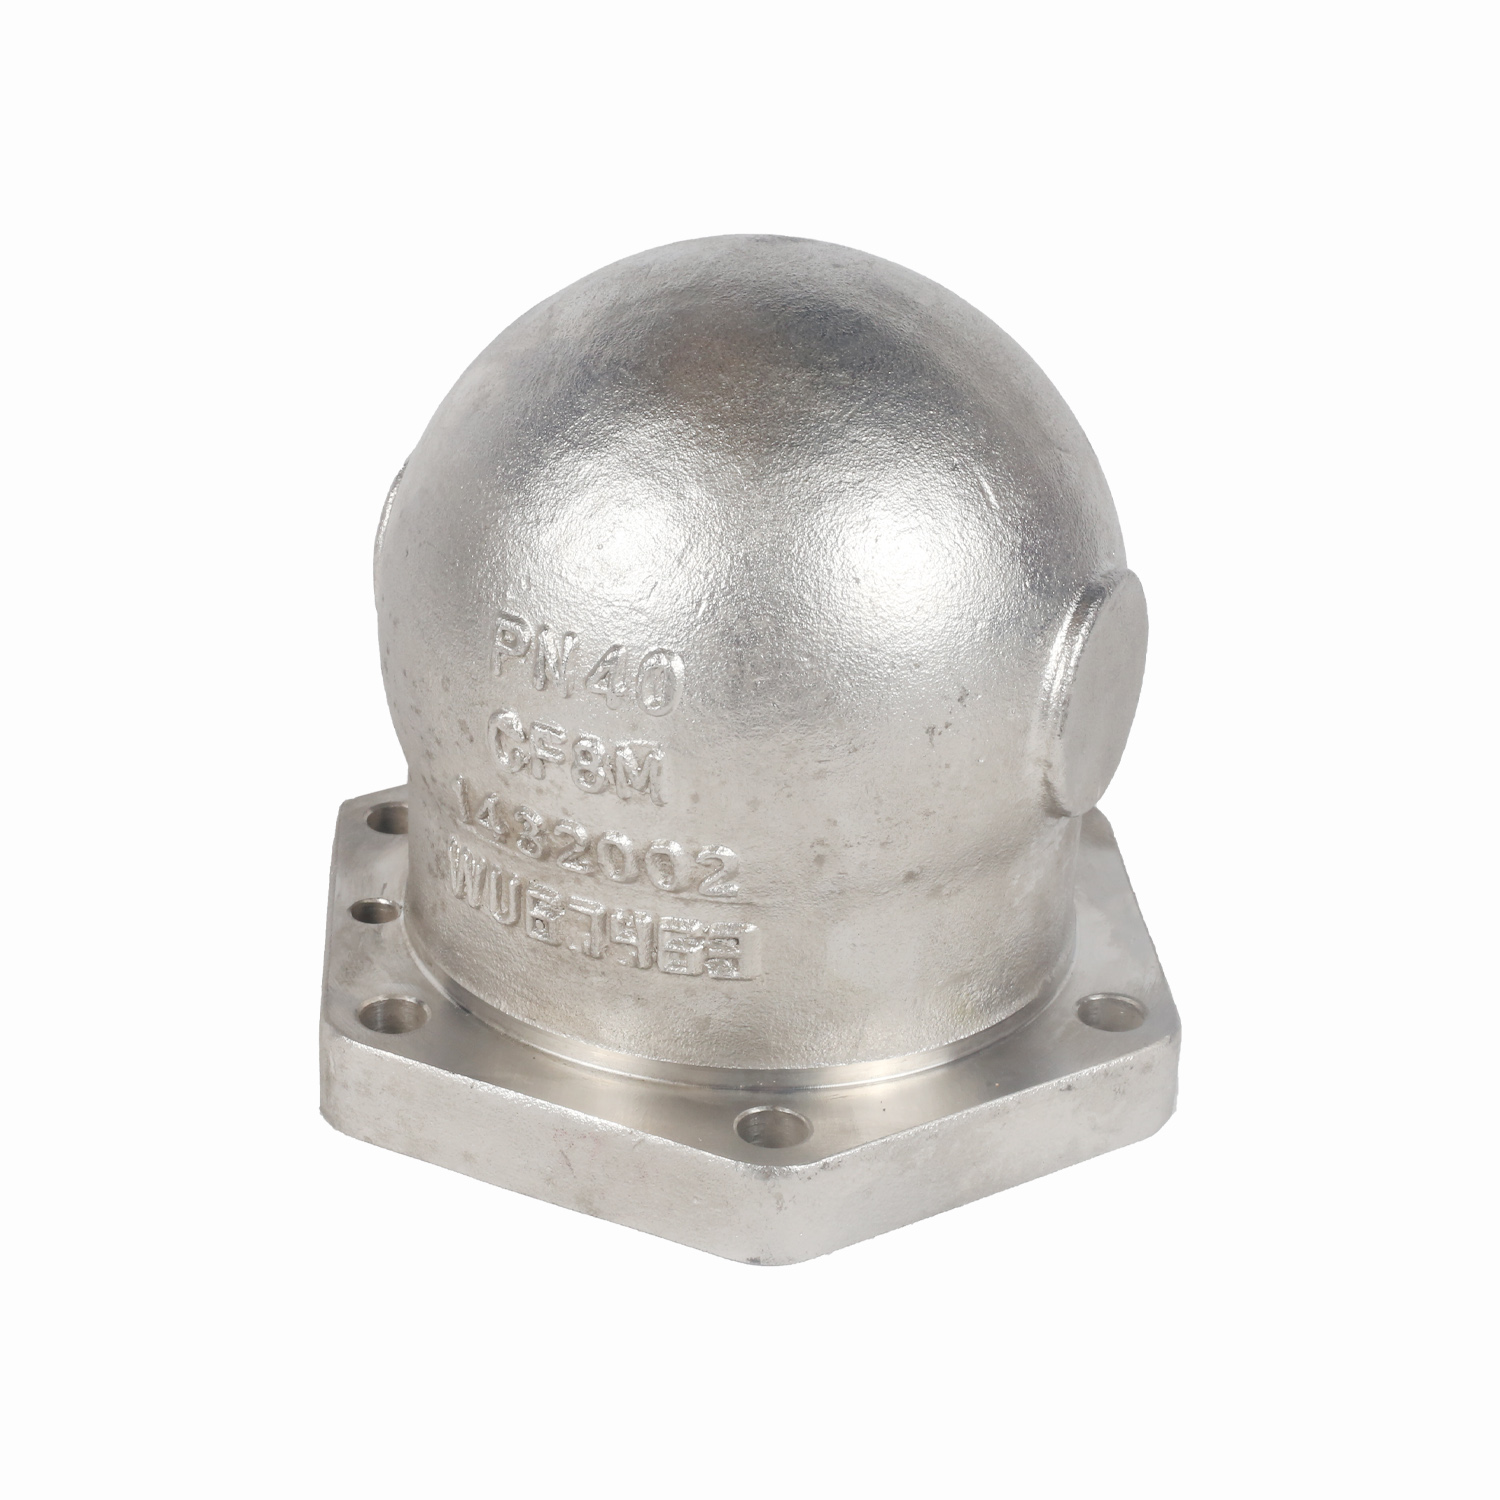
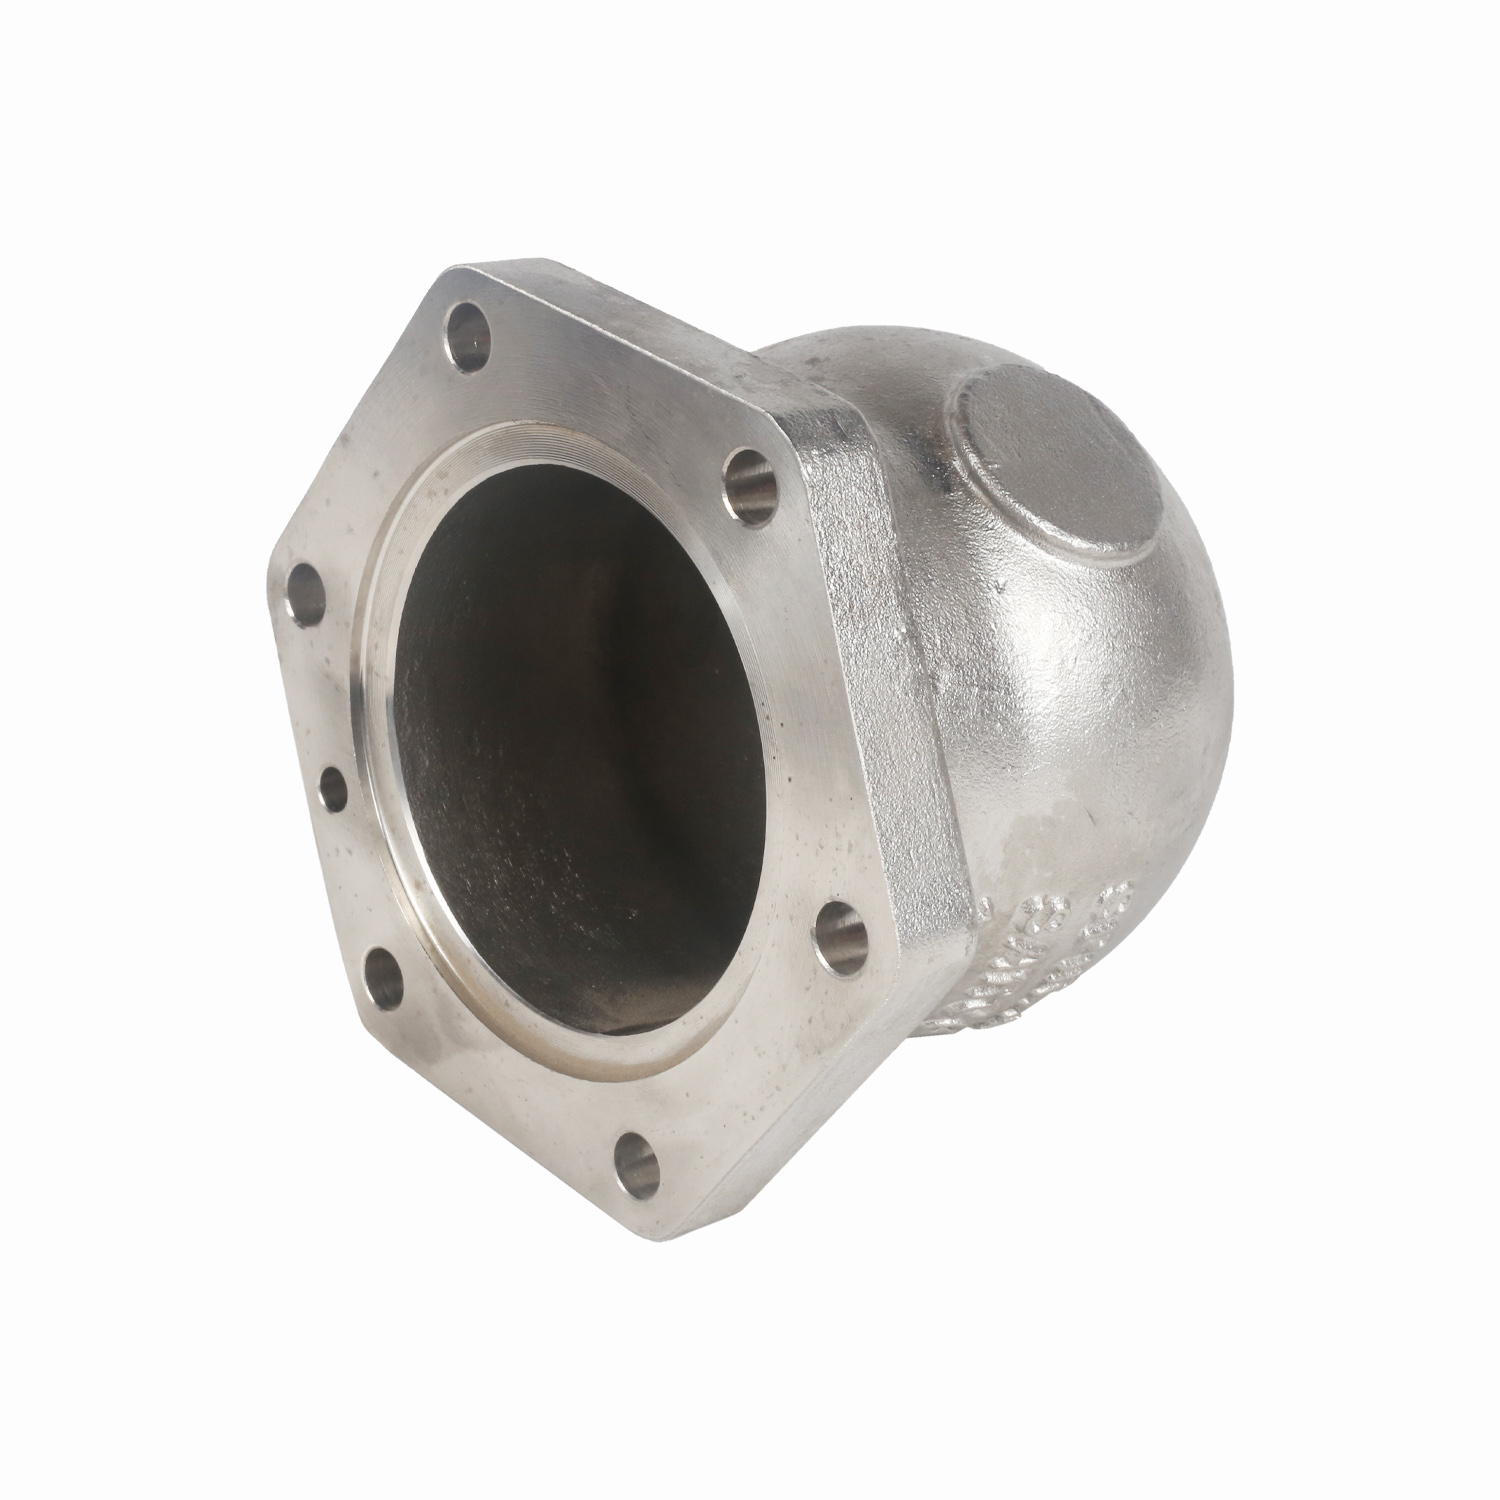
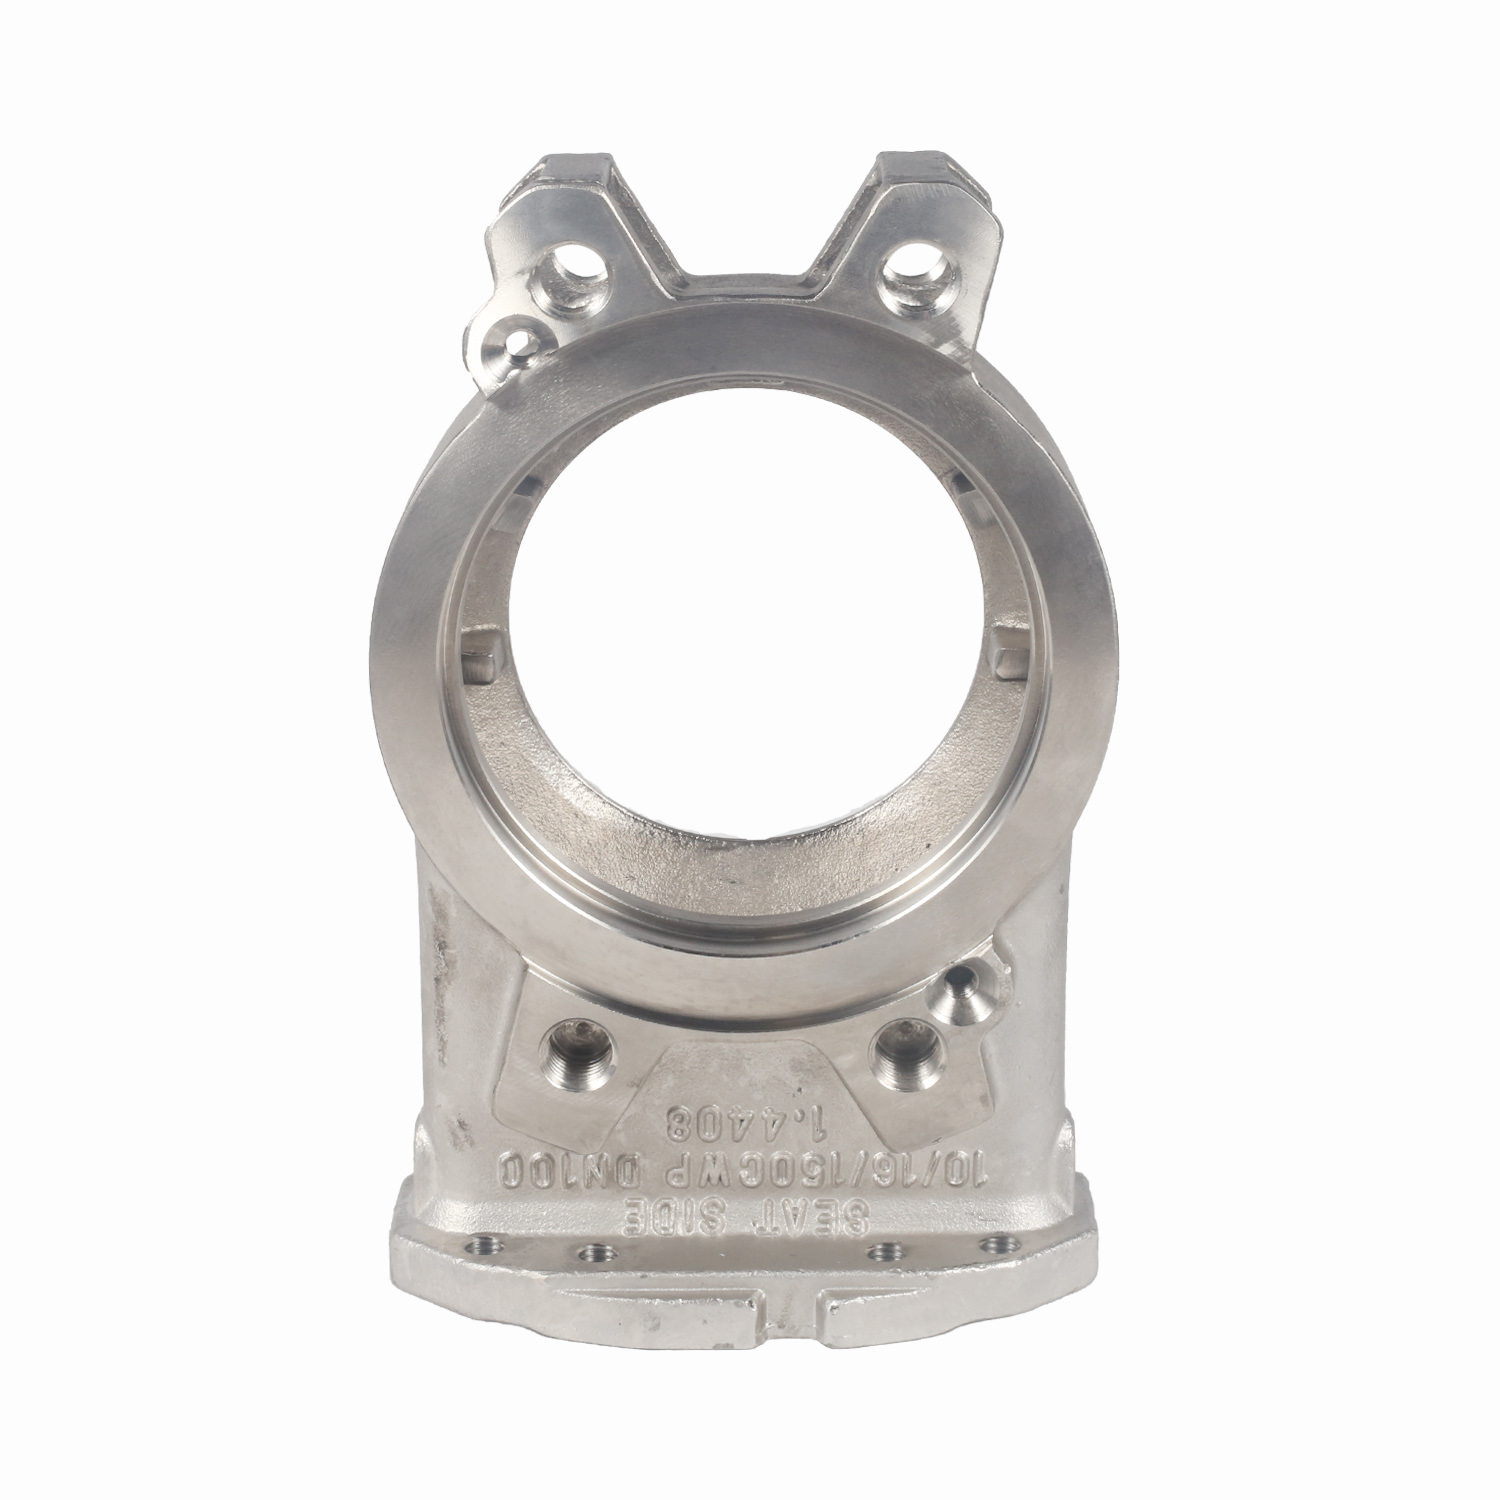
При восстановлении или замене корпусных деталей (фланцевых соединений, трехходовых клапанов, корпусов насосов) стоит выбор между изготовлением детали методом полной механической обработки из поковки/проката и прецизионным литьем.
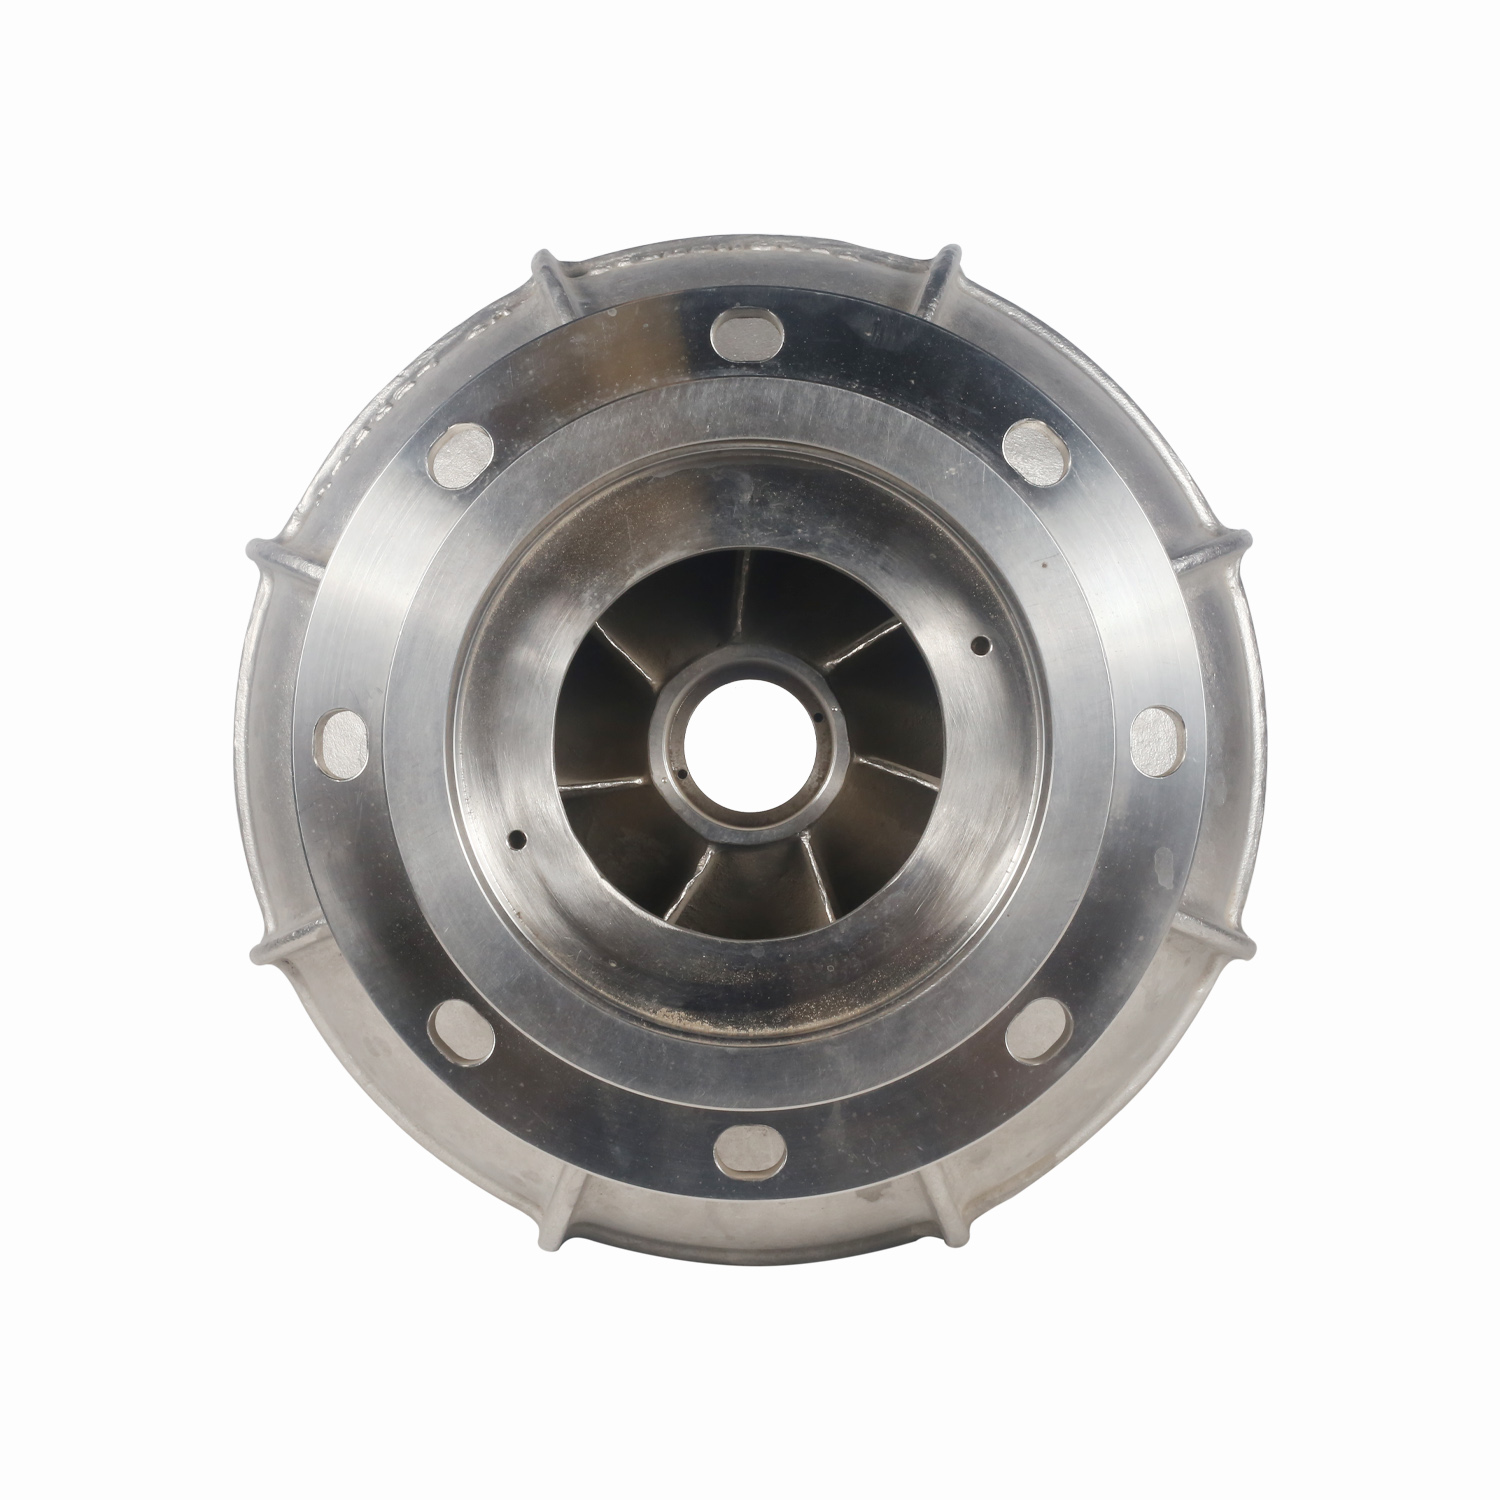
Для деталей сложной геометрии, таких как многоканальные корпуса насосов или тарелки обратных клапанов, прецизионное литье по выплавляемым моделям имеет неоспоримые преимущества:
- Экономия материала: Коэффициент использования металла при литье значительно выше, чем при фрезеровании из цельной заготовки. Это критично для дорогих сплавов, таких как Hastelloy или дуплексные стали.
- Сложная геометрия: Литье позволяет реализовать внутренние каналы и полости, которые невозможно или крайне дорого получить фрезерованием. Например, усиленная конструкция «четыре хода» в корпусах трехходовых клапанов эффективно изготавливается именно литьем.
- Минимальная последующая обработка: Современное литье обеспечивает класс точности CT5–CT8 и шероховатость поверхности Ra 6,3–12,5 мкм. Это означает, что объем механической обработки сводится к минимуму, сохраняя целостность металлической структуры.
Производственная мощность современных литейных комплексов, таких как у ООО «Уси Хуаньюй Прецизионное Литьё», позволяет выпускать до 2500 тонн готовой продукции в год. Наличие индукционных печей (включая печь на 500 кг) обеспечивает плавку сплавов с точным контролем химического состава, что подтверждается спектральным анализом на немецком прямом спектрометре для каждой партии.
Частая ошибка: Попытка сэкономить на качестве литейной формы приводит к необходимости интенсивной механической доработки, что снимает напряженный поверхностный слой и снижает коррозионную стойкость детали. Выбирайте поставщиков, которые гарантируют класс точности литья не ниже CT8.
Инженерная рекомендация: Для серийных и сложных деталей выбирайте прецизионное литье. Для простых фланцев или валов целесообразнее механическая обработка. Запрашивайте у поставщика данные о классе точности литья и шероховатости поверхности «из формы».
Шаг 4. Контроль качества и сертификация: гарантия безопасности
В B2B-секторе, особенно в отраслях с высокими рисками (нефтегаз, энергетика, оборонная промышленность), отсутствие сертификатов качества равносильно отсутствию самой детали. Ремонт насосов и клапанов из нержавеющей стали должен сопровождаться полным пакетом документов, подтверждающих соответствие международным и российским стандартам.
Система управления качеством должна включать контроль на всех этапах:
- Входной контроль: Проверка химического состава сырья.
- Операционный контроль: Мониторинг параметров литья и термообработки.
- Выходной контроль: Комплекс испытаний готовой продукции.
Критически важным является тестирование на межкристаллитную коррозию и механические испытания, включая ударную вязкость при низких температурах (до −196 °C для криогенных применений). Такие испытания проводятся в ООО «Уси Хуаньюй Прецизионное Литьё» для каждой партии продукции, экспортируемой в Европу и США, что гарантирует соответствие стандартам ASTM, EN и GB.
Наличие сертификатов соответствия ТР ТС 010/2011 «О безопасности машин и оборудования» и ТР ТС 032/2013 «О безопасности оборудования, работающего под избыточным давлением» является обязательным для легальной эксплуатации отремонтированного оборудования на территории РФ и стран ЕАЭС.
Инженерная рекомендация: Никогда не принимайте детали без протоколов испытаний. Особенно обращайте внимание на результаты испытаний на ударную вязкость, если оборудование работает в условиях перепадов температур или в северных регионах.
Шаг 5. Сборка, испытания и ввод в эксплуатацию
Финальный этап ремонта — сборка и пусконаладка. Качество подготовленных деталей напрямую влияет на этот процесс. Высокая геометрическая точность прецизионных отливок позволяет избежать проблем с соосностью и перекосами при сборке.
При сборке насосов и клапанов используйте только оригинальные или сертифицированные аналоги уплотнительных материалов. Неправильный выбор уплотнения (например, использование EPDM вместо FKM в среде с углеводородами) сведет на нет все усилия по восстановлению металлических частей.
После сборки обязательно проведение гидравлических испытаний на прочность и герметичность. Давление испытаний должно превышать рабочее давление в 1,5 раза (согласно ГОСТ и правилам Ростехнадзора). Только после успешного прохождения этих испытаний оборудование может быть допущено к эксплуатации.
Инженерная рекомендация: Ведите журнал сборки с фиксацией моментов затяжки резьбовых соединений и используемых материалов уплотнений. Это поможет при будущем анализе возможных утечек.
Сравнение материалов для ответственных деталей насосов и клапанов
Выбор материала — ключевой фактор долговечности. Ниже приведена сравнительная таблица наиболее часто используемых сплавов в производстве корпусов и внутренних деталей.
| Материал | Маркировка (ASTM/EN) | Преимущества | Ограничения | Типичное применение |
|---|---|---|---|---|
| AISI 304 / CF8 | 1.4301 / ZG0Cr18Ni9 | Низкая стоимость, хорошая обрабатываемость, стойкость к атмосферной коррозии. | Низкая стойкость к хлоридам и кислотам. Риск питтинга. | Пищевая промышленность, водоснабжение (пресная вода), общие машиностроительные задачи. |
| AISI 316 / CF8M | 1.4401 / ZG0Cr17Ni14Mo2 | Повышенная коррозионная стойкость благодаря молибдену. Универсальность. | Не подходит для высоких концентраций хлоридов и серной кислоты. | Химическая промышленность, морская вода (с ограничениями), целлюлозно-бумажная промышленность. |
| Дуплекс 2205 | 1.4462 / S31803 | Высокая прочность (в 2 раза выше, чем у 316), отличная стойкость к питтингу и коррозионному растрескиванию. | Сложность механической обработки, высокая цена, чувствительность к температуре сварки. | Нефтегазовая отрасль, опреснение, химические танкеры, агрессивные среды с хлоридами. |
| CF3M (Low Carbon) | 1.4404 / 316L | Сниженный риск межкристаллитной коррозии после сварки или литья. | Ниже механическая прочность по сравнению со стандартными марками. | Оборудование, подвергающееся сварке в процессе ремонта, криогенные применения. |
Как видно из таблицы, для критически важных применений в агрессивных средах дуплексные сплавы являются предпочтительным выбором, несмотря на более высокую начальную стоимость. Их использование оправдано снижением частоты ремонтов и увеличением срока службы оборудования.
Почему важно выбирать партнера с полным циклом производства
Рынок промышленных комплектующих перенасыщен предложениями, но большинство поставщиков являются лишь посредниками. Сотрудничество с производителем, таким как ООО «Уси Хуаньюй Прецизионное Литьё», дает вам ряд стратегических преимуществ:
- Прямой контроль качества: Вы получаете детали, прошедшие полный цикл контроля на современном оборудовании, включая спектральный анализ и неразрушающий контроль.
- Гибкость и кастомизация: Возможность изготовления деталей по чертежам или образцам заказчика, включая разработку литейных форм для уникальных конструкций.
- Комплексные услуги «под ключ»: От литья до термообработки, полировки и нанесения покрытий. Это избавляет вас от необходимости координировать работу нескольких подрядчиков.
- Соответствие международным стандартам: Продукция экспортируется в более чем 80% случаев в Европу и США, что подтверждает ее высокое качество и соответствие строгим требованиям ASTM и EN.
Опыт компании, основанной в 1975 году, и наличие собственного производственного комплекса с тремя индукционными печами и парком станков с ЧПУ позволяют решать самые сложные задачи по изготовлению прецизионных литых корпусов, фланцевых соединений и компонентов арматуры.
Заключение и призыв к действию
Ремонт насосов и клапанов из нержавеющей стали — это сложный инженерный процесс, требующий глубокого понимания материаловедения, технологий литья и механической обработки. Следование приведенной выше пошаговой инструкции поможет вам минимизировать риски, снизить затраты на обслуживание и обеспечить надежность вашего оборудования.
Не позволяйте качеству запчастей стать слабым звеном в вашей производственной цепи. Выбирайте проверенных партнеров с доказанной экспертизой и современным производственным базисом.
Готовы оптимизировать затраты на ремонт и повысить надежность оборудования?
Запросите коммерческое предложение и технический паспорт на интересующие вас детали. Наши инженеры помогут подобрать оптимальный материал и технологию изготовления для ваших конкретных условий эксплуатации.