

Прецизионные литые детали для химической промышленности оптом – Поставщик
2026-09-21
- Критерии выбора поставщика прецизионных отливок для химической отрасли
- Материаловедение: выбор сплава под конкретную агрессивную среду
- Технологические вызовы: от литья до финишной обработки
- Контроль качества: барьер против брака
- Логистика и условия оптовых поставок
- Почему выбирают ООО «Уси Хуаньюй Прецизионное Литьё»
Критерии выбора поставщика прецизионных отливок для химической отрасли
Главное за 30 секунд:
- Точность и материал: Для агрессивных сред критичен класс точности CT5–CT8 и использование дуплексных сталей (2205), обеспечивающих стойкость к межкристаллитной коррозии.
- Риски брака: Ошибки в литейной геометрии ведут к снижению давления на 15–20% и утечкам; необходим полный цикл неразрушающего контроля (PT, UT, MT).
- Комплексный подход: Поставщик должен обеспечивать не только литье, но и финишную мехобработку на станках с ЧПУ, гарантируя соответствие стандартам ASTM/EN и сроки поставки от 4 недель.
В современной химической промышленности надежность трубопроводной арматуры и насосного оборудования напрямую зависит от качества литых компонентов. Агрессивные среды, высокие температуры и экстремальное давление требуют не просто металла, а инженерно выверенного решения. Закупка прецизионных литых деталей для химической промышленности оптом — это задача, где цена ошибки измеряется миллионами рублей убытков от простоев и экологических штрафов.
Как поставщик с многолетним опытом, мы видим, что многие закупщики фокусируются исключительно на стоимости килограмма металла, игнорируя технологические нюансы выплавляемых моделей. Это фундаментальная ошибка. Дешевая отливка с внутренними раковинами или нарушением химического состава превращается в «бомбу замедленного действия» внутри химического реактора или магистрали высокого давления.
Наша практика показывает: ключ к успеху — в балансе между металлургической чистотой сплава и геометрической точностью готового изделия. Именно поэтому ООО «Уси Хуаньюй Прецизионное Литьё», опираясь на производственные мощности, заложенные еще в 1975 году, делает ставку на полный контроль цикла: от спектрального анализа шихты до финальной полировки поверхности.
Почему литье по выплавляемым моделям (ЛВМ) является стандартом для химической арматуры
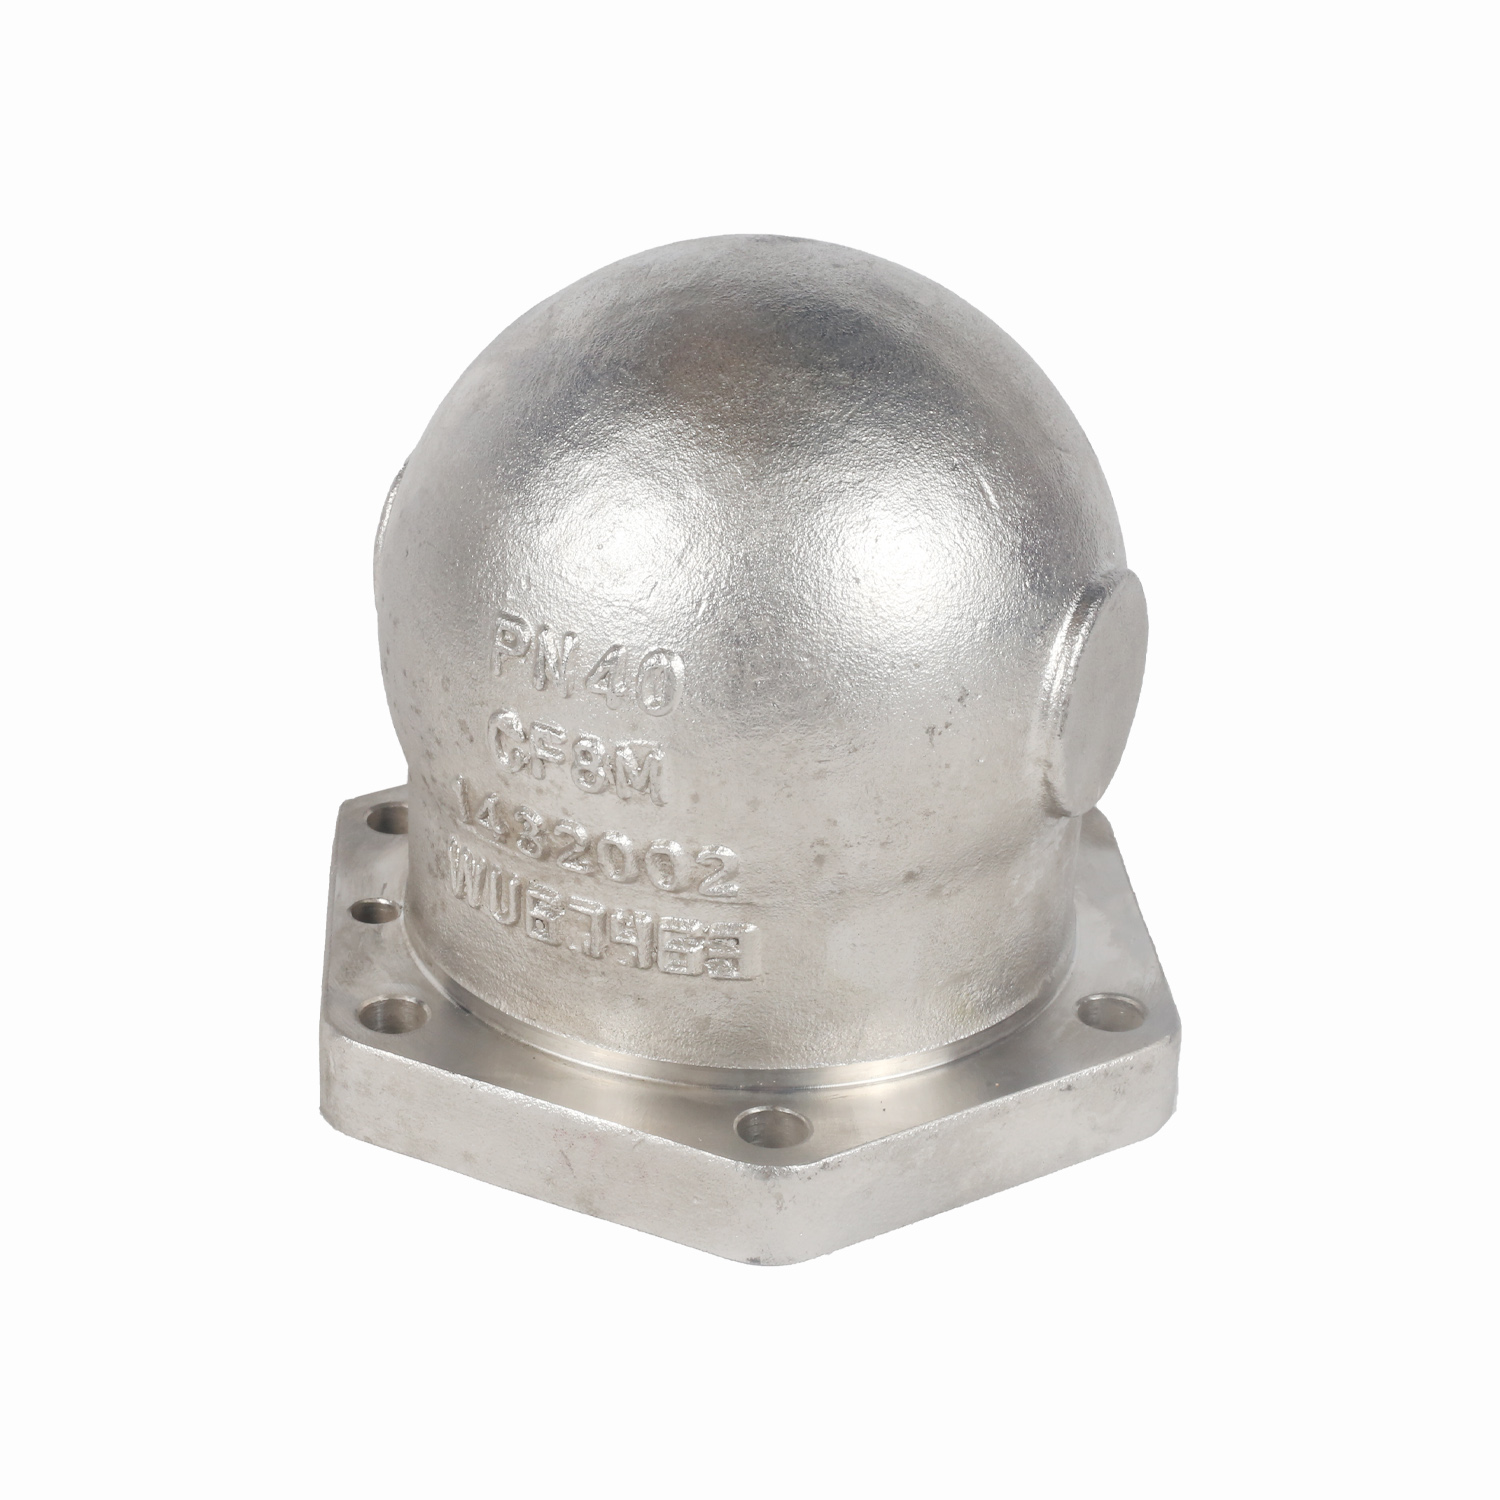
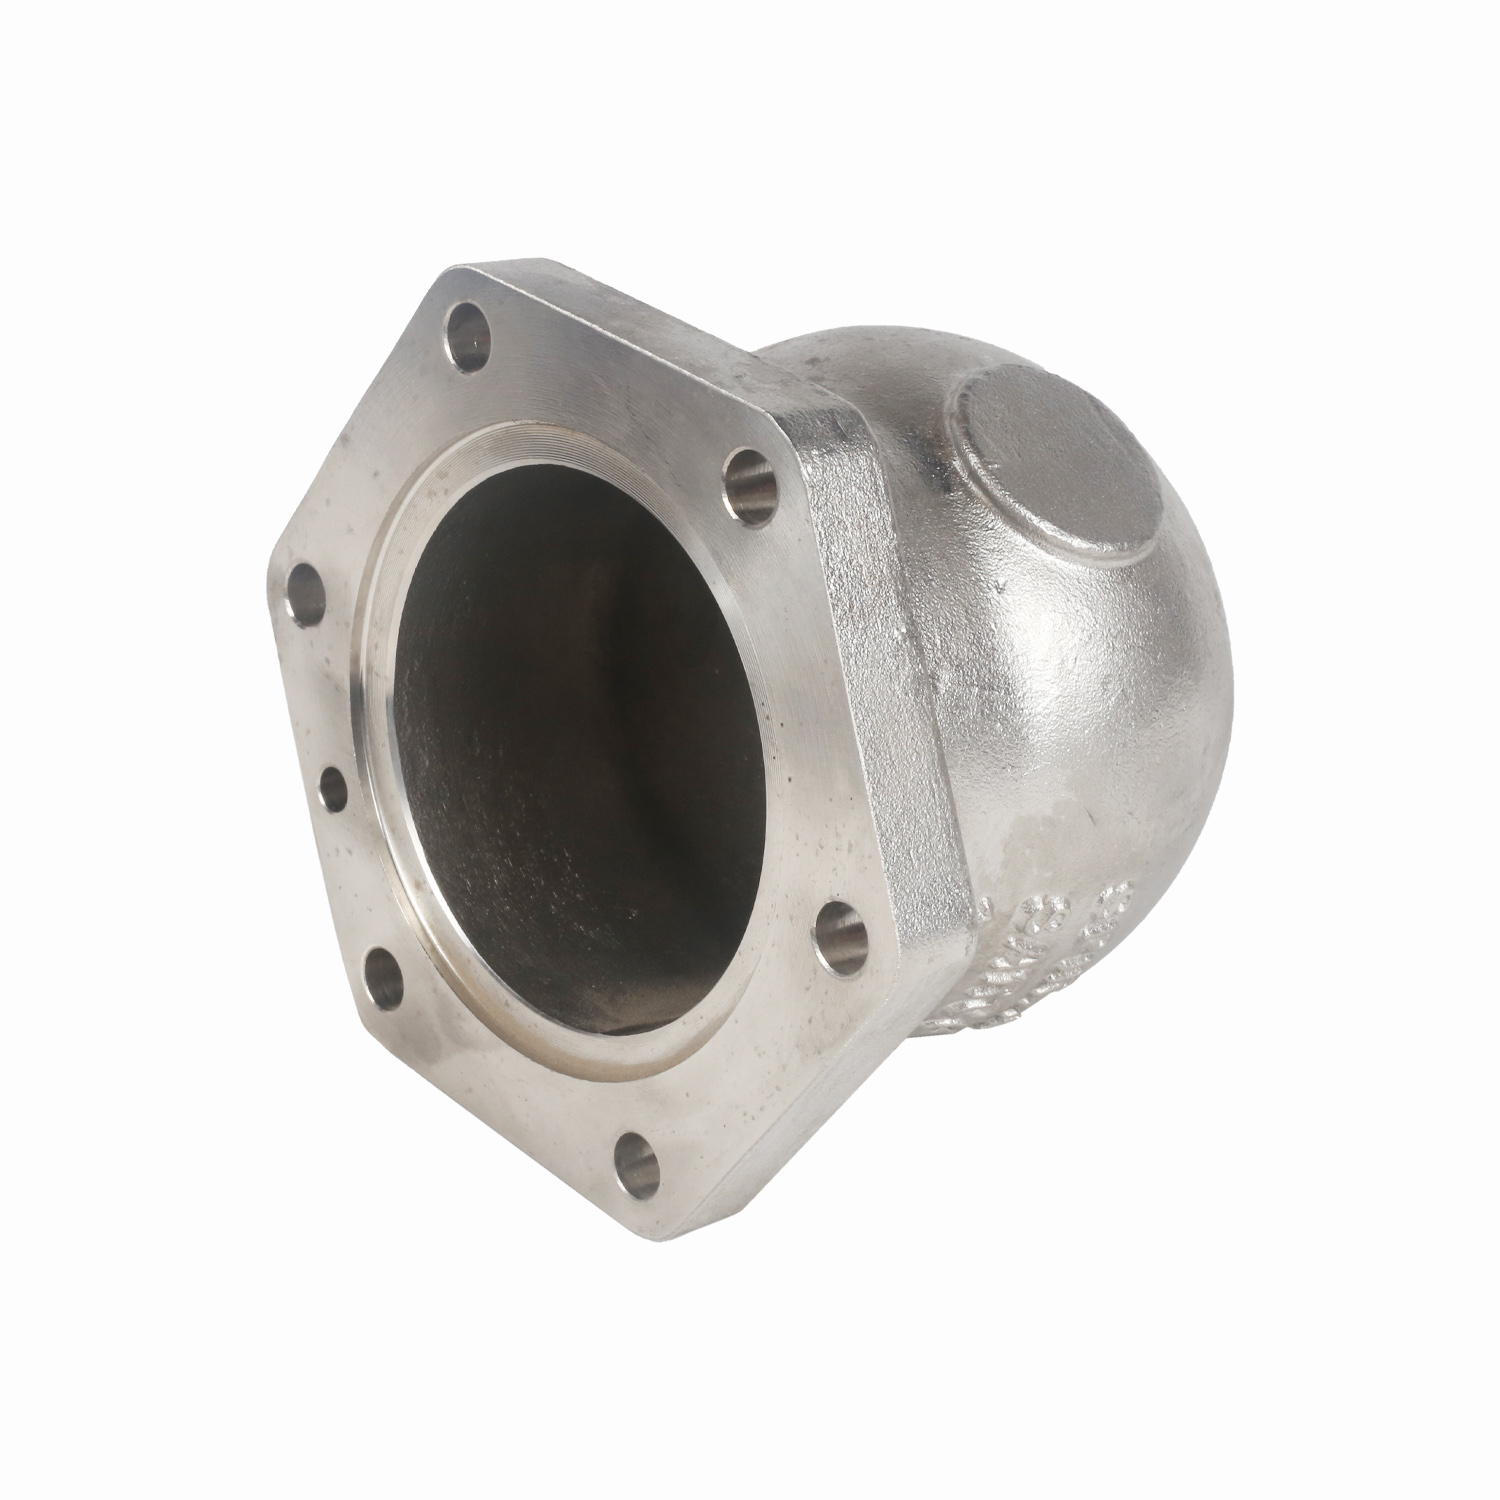
Традиционное песчано-глинистое литье часто не обеспечивает необходимой чистоты поверхности и точности размеров для сложных узлов, таких как корпуса трехходовых клапанов или спиральные камеры насосов. Технология ЛВМ, которую мы используем в качестве базовой, позволяет достигать класса точности CT5–CT8 по ГОСТ 6414 (или GB/T 6414). Это означает, что деталь практически не требует дополнительной механической обработки на критических сопрягаемых поверхностях.
Для химической отрасли это дает два решающих преимущества:
- Минимизация зон коррозии: Шероховатость поверхности Ra 6,3–12,5 мкм, достигаемая сразу после литья, снижает риск накопления агрессивных реагентов в микротрещинах и порах.
- Снижение веса и материалоемкости: Возможность литья тонкостенных конструкций (толщина стенки от 0,5–1,0 мм) без потери прочности позволяет облегчить оборудование, что критично для мобильных установок и судостроения.
Инженерная рекомендация: При заказе корпусных деталей всегда уточняйте метод формирования внутренней полости. Использование керамических стержней вместо песчаных значительно повышает чистоту внутренних каналов, через которые прокачиваются химические реагенты.
Материаловедение: выбор сплава под конкретную агрессивную среду
Не существует «универсальной нержавеющей стали». Выбор материала должен диктоваться химическим составом рабочей среды, температурой и давлением. В нашем портфеле представлены нержавеющие стали марок CF8, CF8M, CF3M, CF3, а также дуплексные сплавы, включая 2205. Каждый из них имеет свою нишу применения.
Например, сталь CF8M (аналог AISI 316L) отлично сопротивляется общекоррозионному воздействию, но может быть уязвима к питтинговой коррозии в средах с высоким содержанием хлоридов. Здесь на смену приходят дуплексные стали (2205), которые благодаря двухфазной структуре (феррит + аустенит) демонстрируют превосходную стойкость к коррозионному растрескиванию под напряжением.
| Марка стали / Сплава | Ключевые свойства | Типичное применение в хим. промышленности | Ограничения |
|---|---|---|---|
| CF8 (304) | Базовая коррозионная стойкость, хорошая свариваемость. | Пищевая промышленность, водоподготовка, слабокислотные среды. | Не рекомендуется для сред с хлоридами и серной кислотой. |
| CF8M (316L) | Повышенная стойкость к питтингу благодаря молибдену. | Нефтехимия, целлюлозно-бумажная промышленность, фармацевтика. | Чувствительность к коррозионному растрескиванию при T > 60°C в хлоридах. |
| CF3M (316L Low Carbon) | Сверхнизкое содержание углерода, максимальная стойкость к межкристаллитной коррозии после сварки. | Криогенные установки, реакторы с частыми термоциклами. | Более высокая стоимость по сравнению с CF8M. |
| Дуплекс 2205 | Высокая прочность (в 2 раза выше аустенитных сталей), отличная стойкость к хлоридам. | Опреснительные установки, морская вода, добыча нефти и газа. | Сложность механической обработки, ограничения по температуре (>300°C). |
Мы регулярно сталкиваемся с запросами на замену материалов «по аналогии». Наш опыт подсказывает: такая экономия часто приводит к авариям.Case in point: один из наших клиентов в 2019 году заменил дуплексную сталь 2205 на обычную 316L в корпусе насоса для перекачки морской воды с примесями. Через 8 месяцев эксплуатации произошло сквозное коррозионное разрушение лопасти, что повлекло остановку всей линии водоочистки. Убытки от простоя превысили стоимость партии отливок в 40 раз.
В ООО «Уси Хуаньюй Прецизионное Литьё» мы проводим входной контроль шихты на немецком прямом спектрометре, гарантируя точное соответствие химического состава заявленной марке. Каждая плавка сопровождается сертификатом, подтверждающим содержание легирующих элементов.
Технологические вызовы: от литья до финишной обработки
Производство прецизионных деталей не заканчивается на выходе отливки из формы. Для химической арматуры критически важна герметичность и точность посадочных мест. Наши производственные мощности позволяют закрывать весь цикл «под ключ».
Проблема остаточных напряжений и термообработка
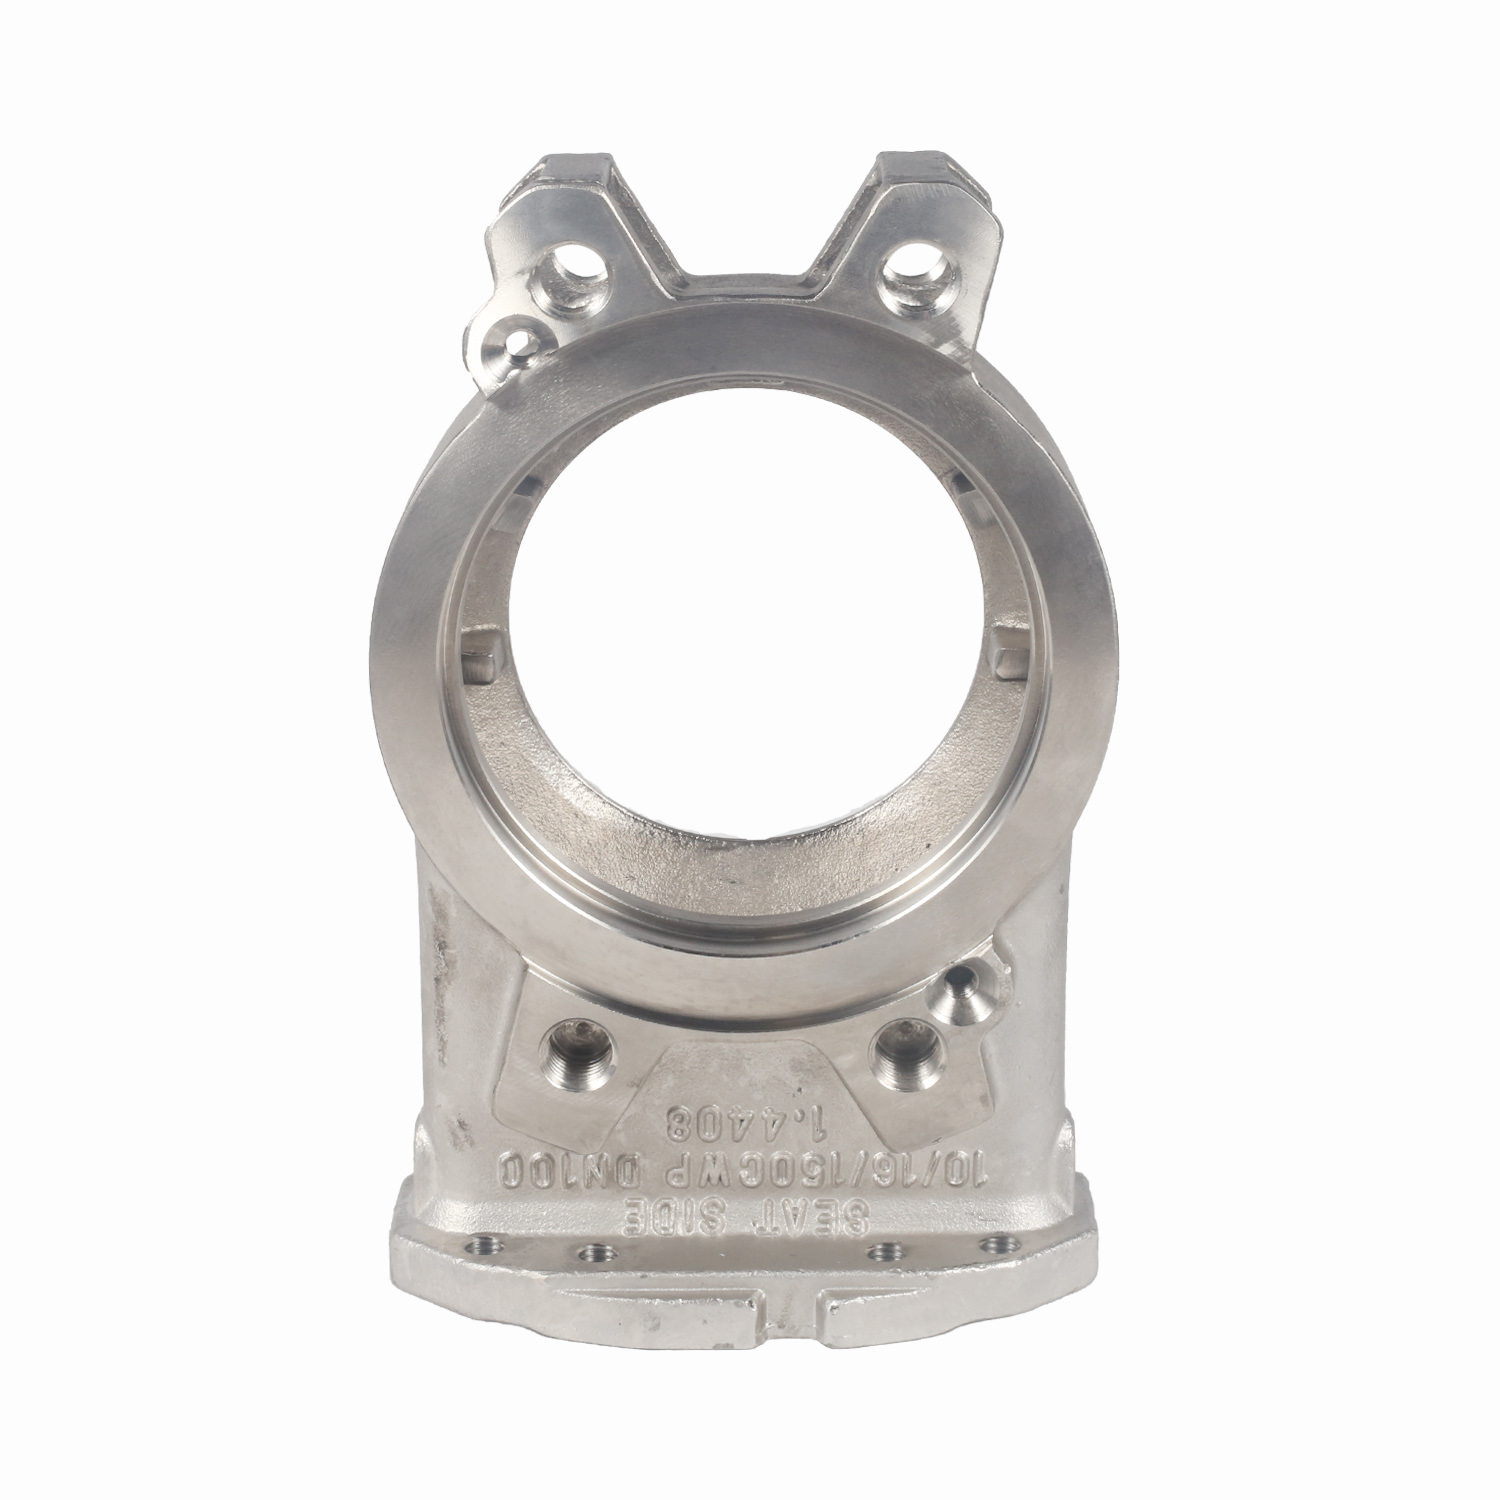
После литья в металле остаются внутренние напряжения, которые могут привести к деформации детали при дальнейшей эксплуатации или механической обработке. Мы применяем регламентированные режимы термообработки (закалка, отпуск, стабилизирующий отжиг) в зависимости от марки стали. Это особенно важно для деталей сложной геометрии, таких как корпуса трехходовых клапанов с усиленной конструкцией «четыре хода».
Нарушение режима термообработки — частая причина появления трещин при сварке корпусов с фланцами. Наша система контроля включает проверку твердости и структуры металла после каждой термической операции.
Механическая обработка и достижение герметичности
Даже самая точная отливка требует финишной обработки посадочных поверхностей под уплотнения и фланцевые соединения. В нашем парке более 50 единиц металлообрабатывающего оборудования, включая горизонтальные и вертикальные обрабатывающие центры, а также токарные станки с ЧПУ.
Мы обеспечиваем:
- Точность обработки отверстий до H7-H8.
- Идеальную плоскостность фланцев для исключения утечек даже при давлении свыше 40 МПа.
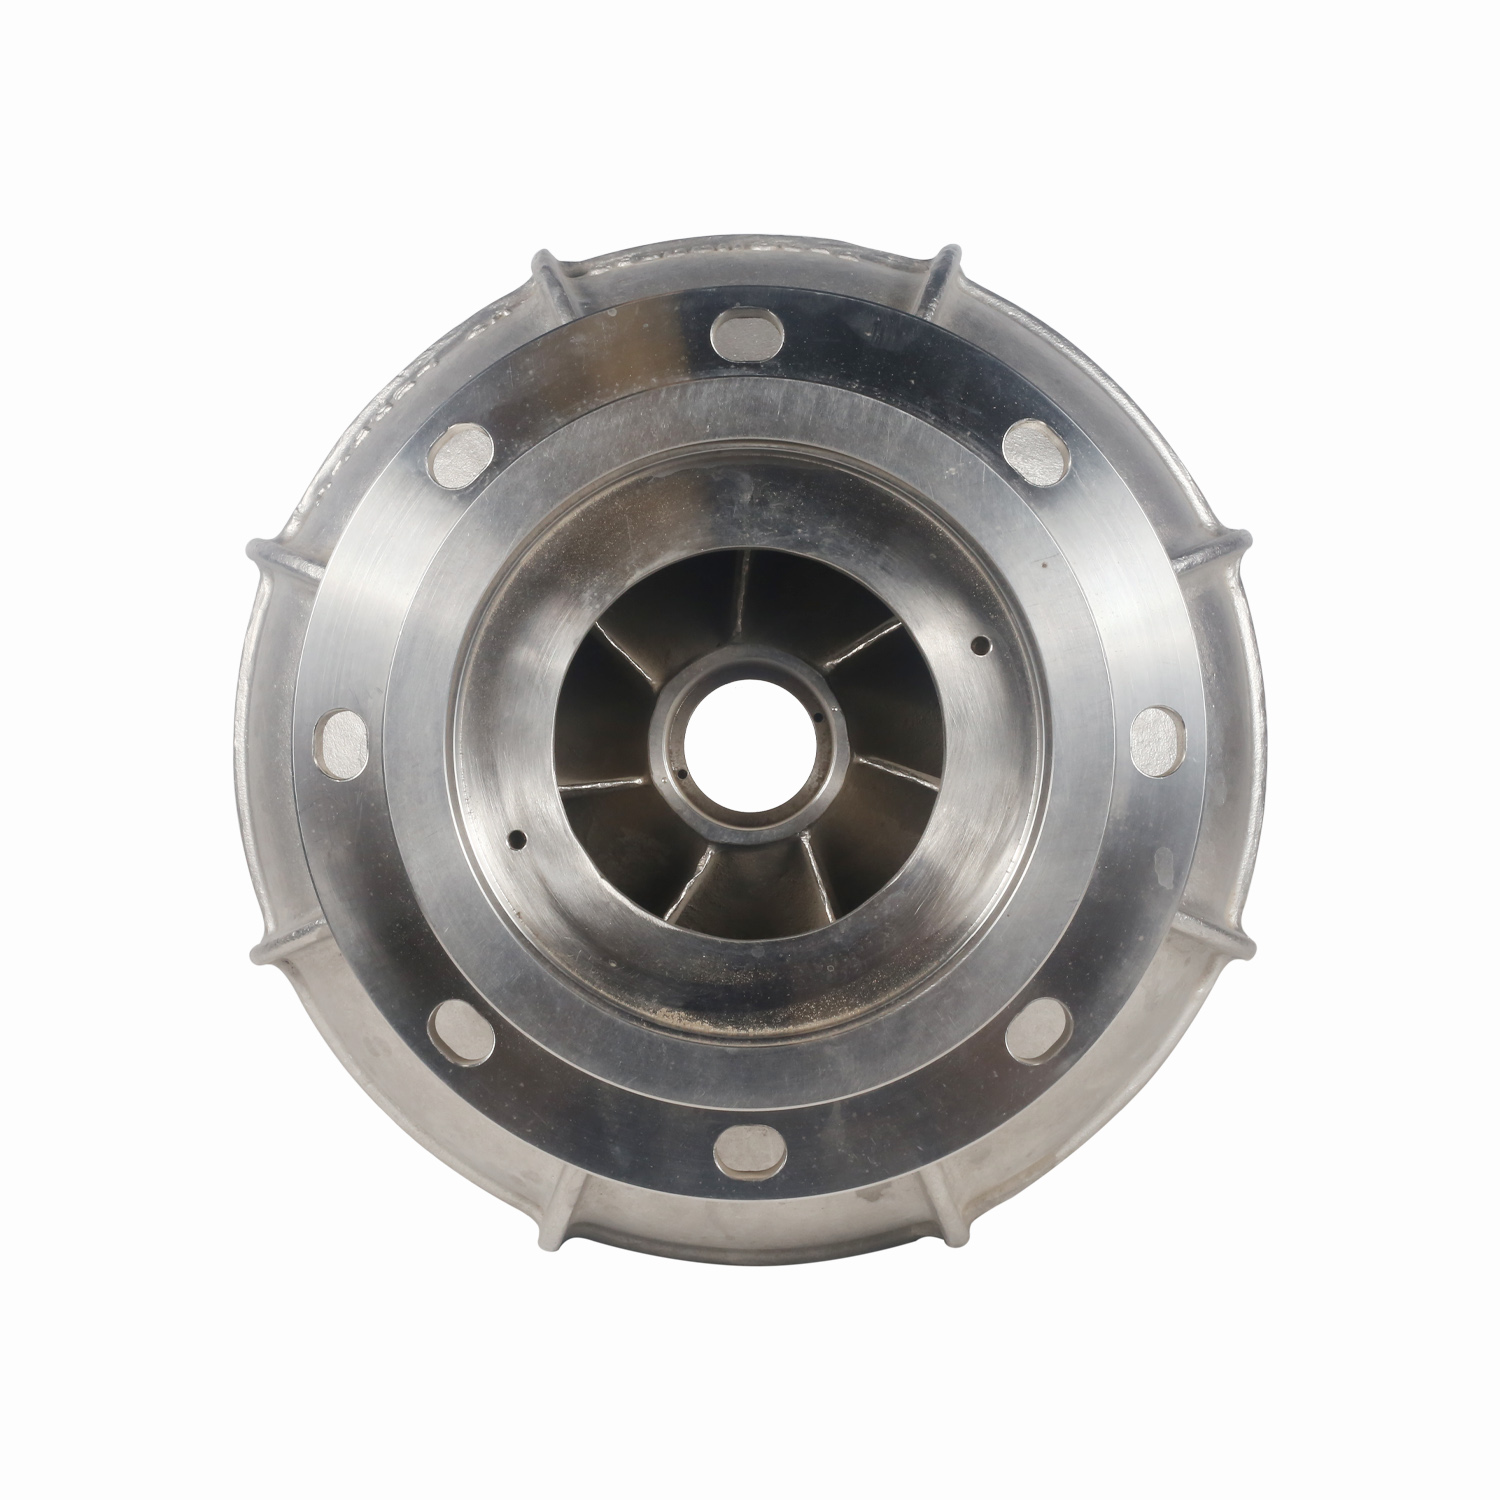
- Изготовление сложных внутренних каналов в корпусах насосов (улитках) с минимальным гидравлическим сопротивлением.
Важно отметить, что минимальная толщина стенки в 0,5 мм, achievable при литье, требует ювелирной фиксации детали при механической обработке. Наши инженеры разрабатывают специальную оснастку для каждого типа деталей, чтобы избежать вибраций и деформаций тонкостенных элементов, таких как тарелки обратных клапанов или позиционирующие кольца затворов.
Контроль качества: барьер против брака
В B2B-секторе доверие строится на прозрачности. Мы не просто говорим о качестве, мы предоставляем данные. Система менеджмента качества предприятия сертифицирована и соответствует строгим международным нормам. Более 80% нашей продукции экспортируется в Европу и США, что подтверждает ее соответствие стандартам ASTM, EN и GB.
Каждая партия прецизионных литых деталей для химической промышленности проходит многоступенчатый контроль:
- Визуальный и измерительный контроль: Проверка геометрических параметров на координатно-измерительных машинах (CMM). Допуски соблюдаются строго в рамках чертежа заказчика.
- Неразрушающий контроль (NDT):
- Пенетрантный контроль (PT): Выявление поверхностных трещин и пор.
- Ультразвуковой контроль (UT): Обнаружение внутренних дефектов (раковин, непроваров) в толстостенных участках.
- Магнитопорошковый контроль (MT): Для ферромагнитных сталей.
- Гидравлические испытания: Обязательная процедура для корпусов клапанов и насосов. Детали тестируются под давлением, превышающим рабочее в 1,5 раза, в течение регламентированного времени. Отсутствие капель или падения давления — единственное условие приемки.
- Лабораторные тесты на коррозию: По запросу мы проводим испытания на межкристаллитную коррозию и ударную вязкость при низких температурах (до −196 °C), что актуально для криогенной техники.
Мы понимаем, что для российского рынка важна не только техническая часть, но и документальное сопровождение. Мы предоставляем полный пакет документов, включая паспорта качества, протоколы химических и механических испытаний, а также сертификаты соответствия ТР ТС (при необходимости) для беспрепятственной таможенной очистки и эксплуатации на территории ЕАЭС.
Логистика и условия оптовых поставок
Работа с оптовым заказчиком требует четкого планирования цепочек поставок. Производственная мощность нашего комплекса составляет 2500 тонн готовой продукции в год. Это позволяет нам брать на себя крупные контракты без риска срыва сроков.
Гибкость в объемах и сроках
Мы работаем как с крупными серийными заказами (партии от 1000 штук), так и с изготовлением опытных образцов или мелких серий для модернизации существующего оборудования. Наличие трех индукционных печей (500 кг и две по 250 кг) позволяет оперативно перенастраиваться между разными марками сплавов, минимизируя время простоя.
Стандартный срок изготовления партии составляет 4–6 недель с момента утверждения чертежей. Для срочных заказов возможна реализация программы ускоренного производства за 3 недели с применением сверхурочных работ на участке механической обработки.
Упаковка и сохранность при транспортировке
Прецизионные детали чувствительны к ударам и влаге. Мы используем многослойную упаковку: антикоррозионная бумага, демпфирующие прокладки и жесткие деревянные ящики, соответствующие стандартам экспортной перевозки. Это гарантирует, что зеркальная поверхность штока или резьба фланца прибудут в пункт назначения без повреждений.
Наша компания берет на себя все вопросы логистики, включая таможенное оформление. Прямые контракты с транспортными компаниями позволяют нам оптимизировать стоимость доставки, делая конечную цену продукта конкурентоспособной на рынке РФ и СНГ.
Почему выбирают ООО «Уси Хуаньюй Прецизионное Литьё»
Рынок насыщен предложениями, но найти партнера, способного обеспечить стабильное качество на протяжении лет, сложно. Мы не просто продаем металл — мы предлагаем инженерное партнерство.
Наша экспертиза охватывает весь спектр задач: от разработки литейных форм по вашим чертежам или образцам до поставки готовых деталей «под ключ». Мы активно участвуем в оптимизации конструкции деталей на этапе проектирования, помогая снизить вес изделия и уменьшить объем механической обработки, что напрямую влияет на снижение ваших затрат.
Ключевые факторы, которые делают нас надежным поставщиком:
- Опыт с 1975 года: Десятилетия отточенных технологий и база знаний, накопленная при работе с мировыми лидерами отрасли.
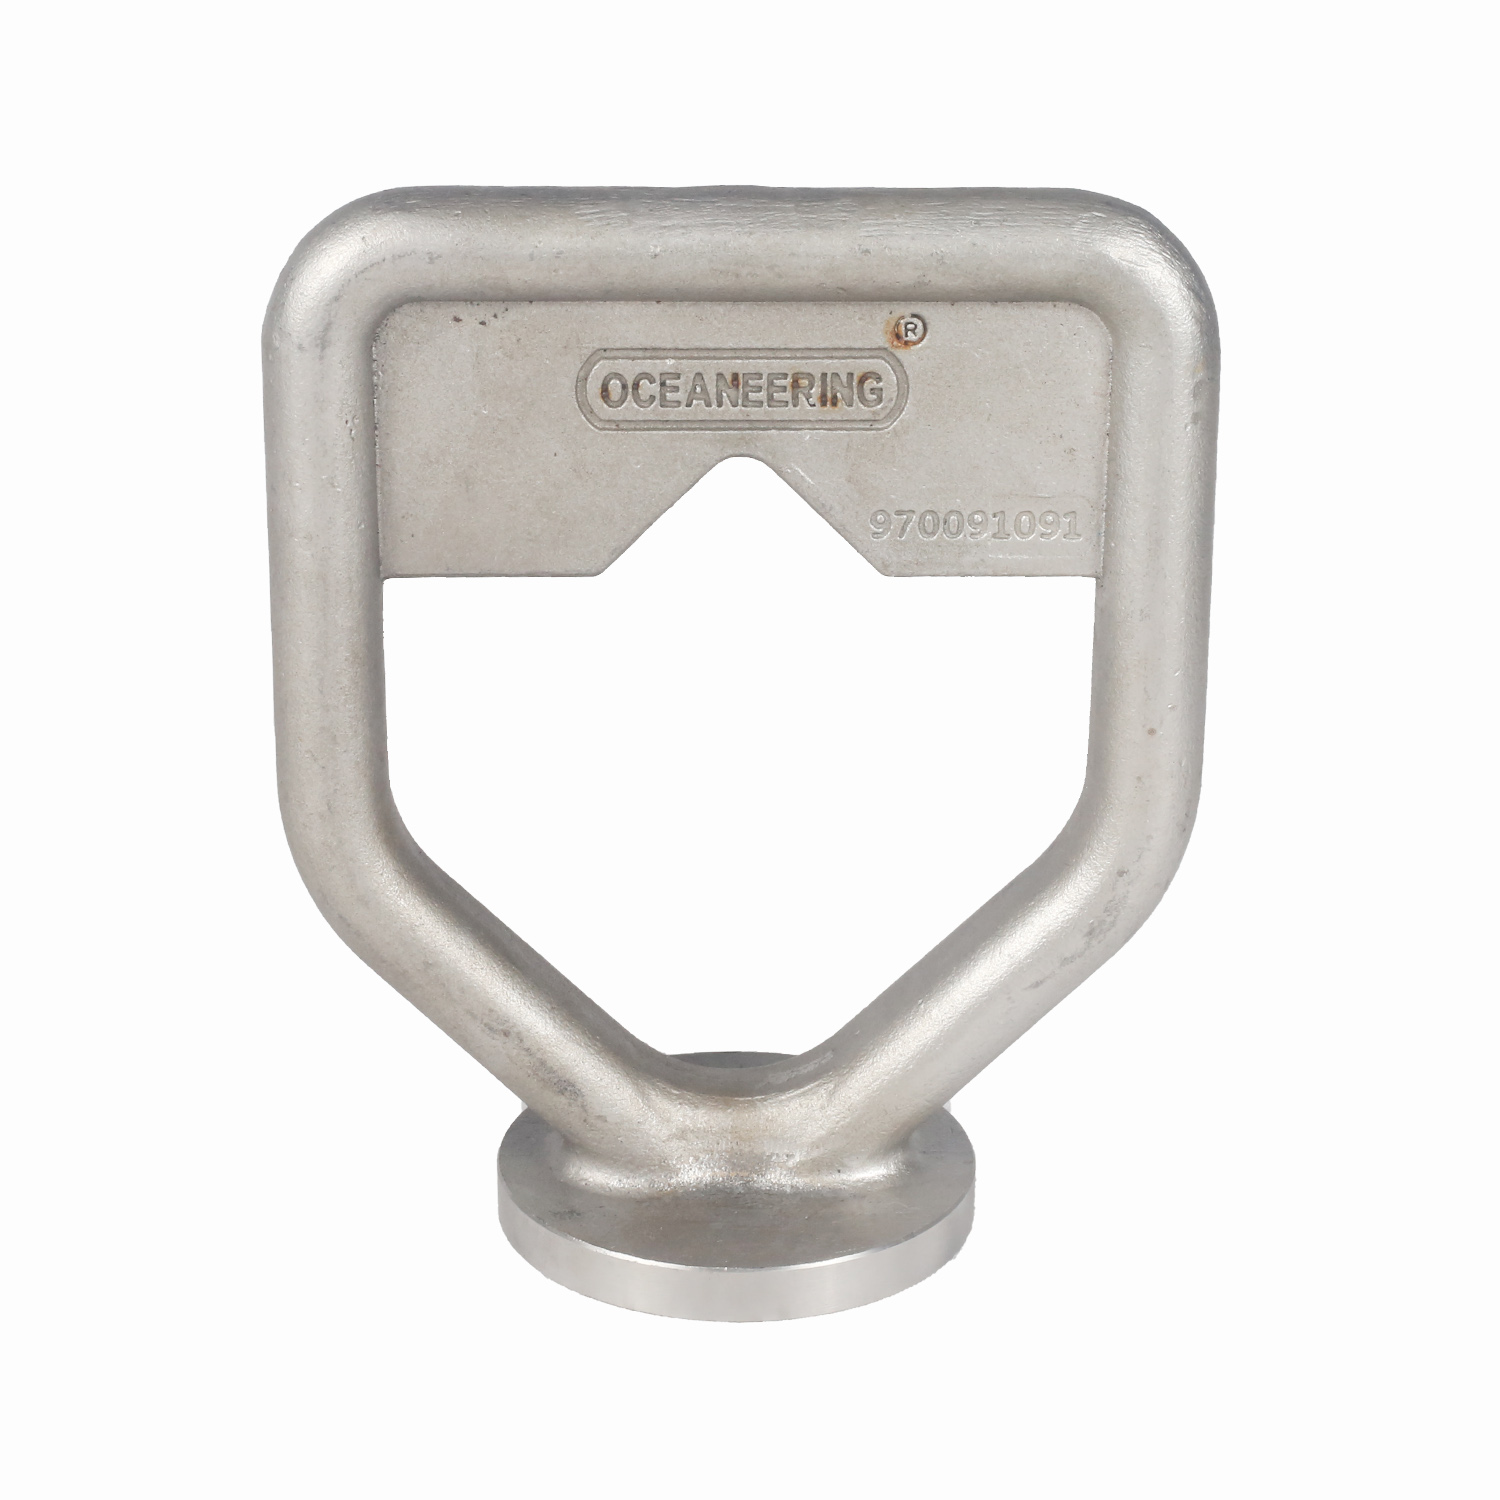
- Широкая номенклатура: От простых фланцевых втулок до сложных многоканальных корпусов насосов и шиберных затворов.
- Прозрачность: Открытый доступ к данным контроля качества и возможность аудита производства.
- Фокус на химию: Глубокое понимание специфики коррозионных процессов и требований к материалам для нефтехимии, энергетики и водоочистки.
Если вы ищете поставщика, который способен обеспечить стабильные объемы, безупречное качество и соблюдение сроков, мы готовы обсудить ваши технические требования.
Не рискуйте надежностью вашего оборудования. Доверьте производство критически важных компонентов профессионалам с проверенной репутацией.
Запросите коммерческое предложение и технический паспорт
Или свяжитесь с нашим инженерным отделом для консультации по выбору материалов: +7 (000) 000-00-00