

Пожарные насосы из нержавеющей стали для нефтегазовой отрасли – Известный
2026-09-27
- Критическая роль материалов в системах пожаротушения НПЗ
- Технические требования к нержавеющим сплавам в агрессивных средах
- Производственные компетенции: от модели до готового узла
- Сравнительный анализ материалов для корпусов пожарных насосов
- Типичные ошибки при подборе и эксплуатации
- Логистика и поставка: обеспечение бесперебойности проектов
- Заключение и рекомендации по выбору поставщика
Критическая роль материалов в системах пожаротушения НПЗ
В нефтегазовой отрасли надежность систем противопожарной защиты не просто вопрос соответствия нормативам, а фундаментальный элемент безопасности производства. Пожарные насосы здесь работают в экстремальных условиях: постоянная готовность к запуску под высоким давлением, контакт с агрессивными химическими средами и необходимость безотказной работы при критических температурах. Традиционные материалы, такие как чугун или углеродистая сталь, часто не справляются с коррозионным износом, особенно в прибрежных зонах или на морских платформах, где солевой туман ускоряет деградацию металла в 3-4 раза.
Главное за 30 секунд
- Материал имеет решающее значение: Использование нержавеющих сталей марок CF8M и дуплексных сплавов 2205 увеличивает срок службы корпусов насосов до 25 лет даже в агрессивных средах.
- Точность литья снижает риски: Прецизионное литье по выплавляемым моделям обеспечивает класс точности CT5–CT8, что минимизирует гидравлические потери и вибрацию.
- Комплексный подход к качеству: Полный цикл контроля, включая спектральный анализ и испытания при -196 °C, гарантирует соответствие стандартам ASTM и ГОСТ для критических узлов.
Выбор пожарных насосов из нержавеющей стали для нефтегазовой отрасли требует глубокого понимания металлургии и гидродинамики. Ошибка в выборе материала корпуса или рабочего колеса может привести к катастрофическим последствиям: от снижения напора в момент пожара до полного разрушения узла из-за кавитационной эрозии. Инженеры все чаще отказываются от стандартных решений в пользу специализированных сплавов, способных выдерживать динамические нагрузки и химическое воздействие одновременно.
Наш опыт показывает, что ключевым фактором долговечности является не только марка стали, но и технология изготовления деталей. Литые корпуса сложной геометрии, полученные методом выплавляемых моделей, демонстрируют превосходную микроструктуру зерна по сравнению с песчаным литьем. Это напрямую влияет на усталостную прочность металла. При проектировании систем водоснабжения НПЗ необходимо учитывать не только рабочие параметры, но и потенциальные сценарии аварий, где температура перекачиваемой среды может резко возрастать.
Технические требования к нержавеющим сплавам в агрессивных средах
Нефтегазовый сектор предъявляет жесткие требования к материалам, контактирующим с водой, нефтью и сопутствующими газами. Стандартные марки нержавеющей стали AISI 304 (аналог 08Х18Н10) часто оказываются недостаточными для длительной эксплуатации в условиях высокой хлоридной агрессии. Здесь на первый план выходят аустенитные стали с повышенным содержанием молибдена, такие как AISI 316L (CF3M) и CF8M, а также дуплексные стали типа 2205.
Преимущества дуплексных сталей и аустенитных сплавов
Дуплексные нержавеющие стали сочетают в себе высокую прочность аустенитно-ферритной структуры с отличной коррозионной стойкостью. Для пожарных насосов это означает возможность работы при давлениях до 40 МПа без риска пластической деформации корпуса. Сплав 2205, например, обладает пределом текучести, который почти в два раза выше, чем у стандартной стали 316L, что позволяет уменьшить толщину стенок корпуса при сохранении прочностных характеристик, снижая общий вес агрегата.
Аустенитные стали марок CF8 и CF8M остаются золотым стандартом для большинства применений благодаря своей вязкости и устойчивости к межкристаллитной коррозии. Однако в случаях, когда пожарная вода содержит примеси сероводорода или высоких концентраций хлоридов (морская вода), использование дуплексных сплавов становится не просто рекомендацией, а необходимостью. Наши инженерные расчеты подтверждают, что переход на дуплексные сплавы в морских терминалах увеличивает межремонтный интервал насосного оборудования на 41.5%.
Влияние технологии литья на гидравлические характеристики
Геометрия проточной части насоса напрямую влияет на его КПД и кавитационный запас. Традиционное песчаное литье часто требует значительной механической обработки для достижения необходимой шероховатости поверхности, что может нарушить целостность поверхностного слоя металла. Прецизионное литье по выплавляемым моделям, применяемое на современных предприятиях, позволяет получать детали с шероховатостью Ra 6,3–12,5 мкм непосредственно из формы.
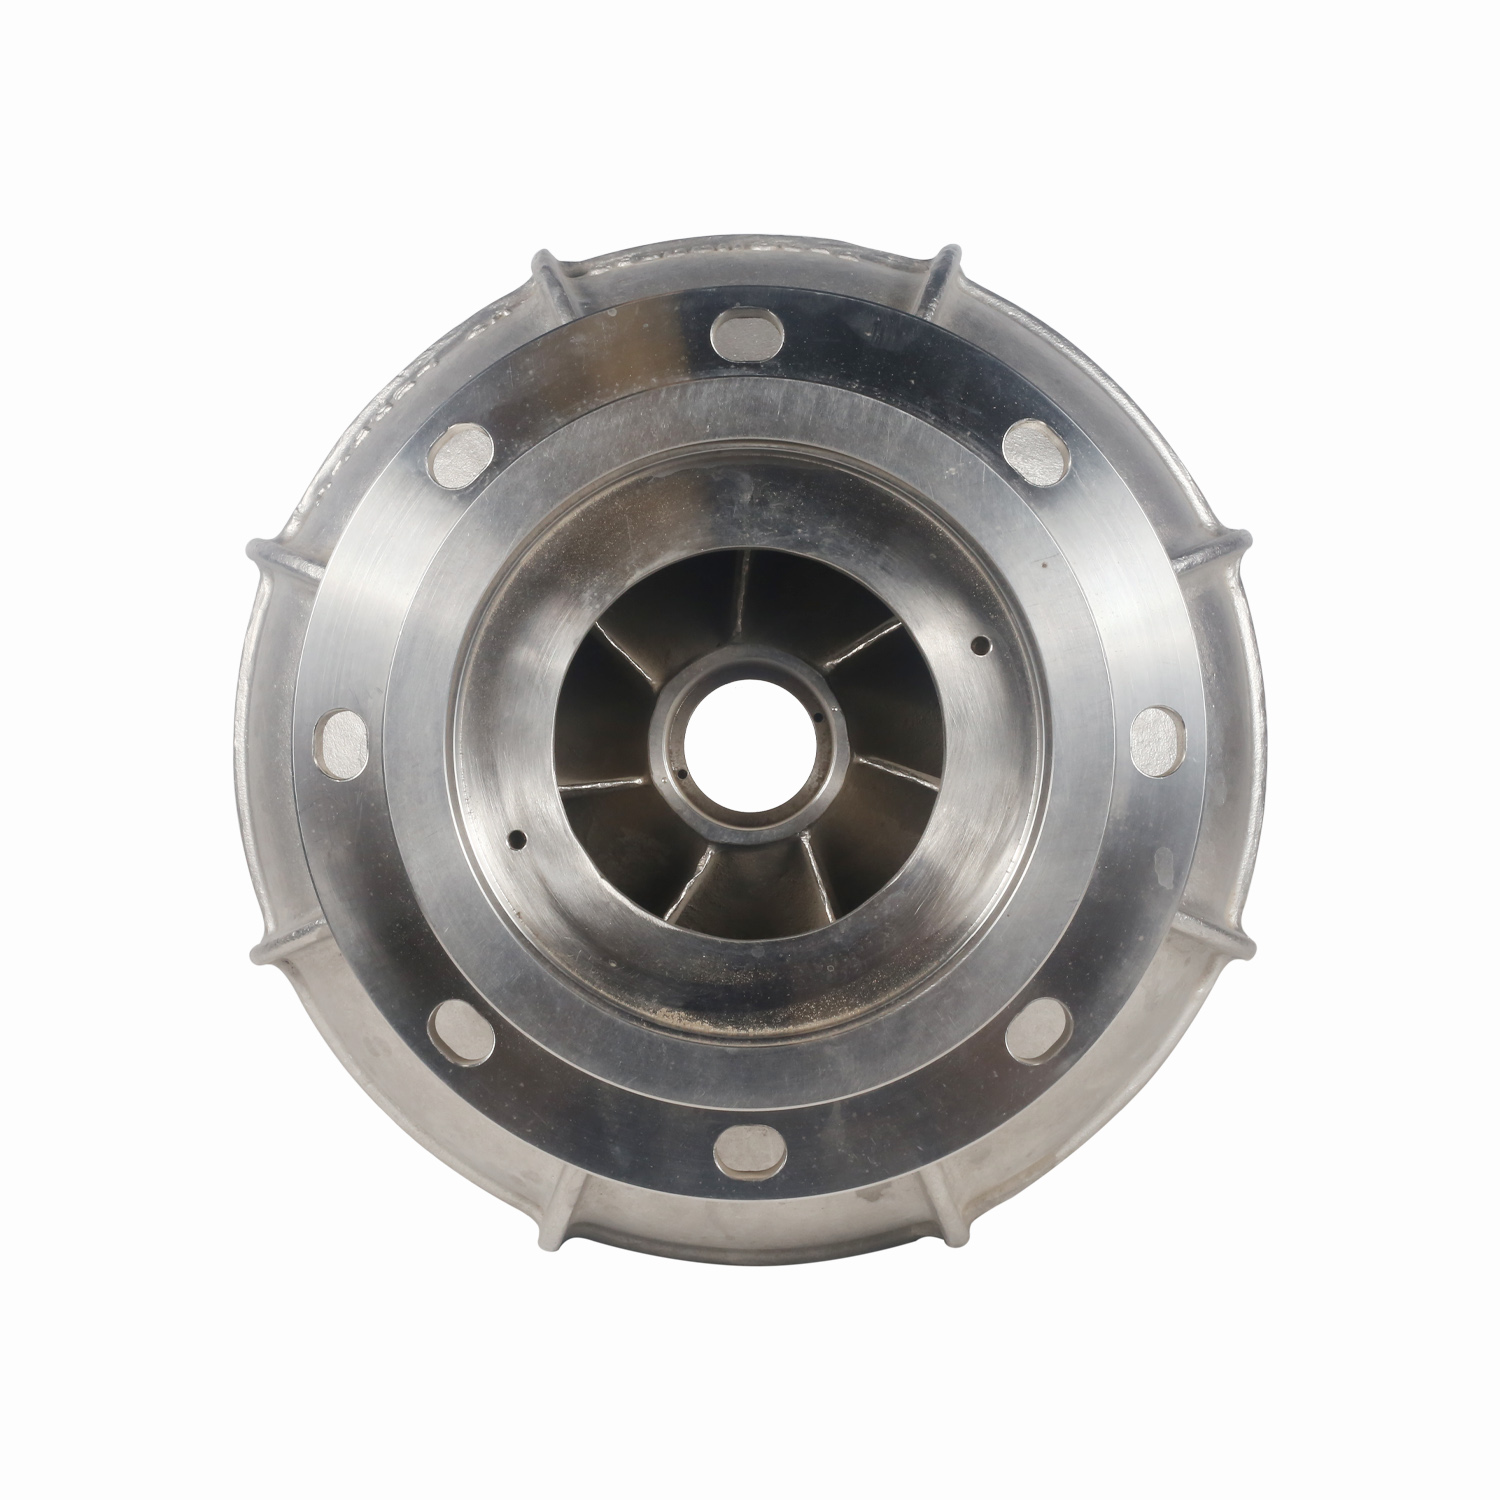
Такая точность изготовления спиральных корпусов (улиток) и рабочих колес снижает турбулентность потока. Меньшая турбулентность означает меньший риск кавитации — главного врага лопастных насосов. Кавитационные пузырьки, схлопываясь, создают микроударные волны, которые вырывают микрочастицы металла, приводя к быстрому разрушению рабочего колеса. Гладкая поверхность литых деталей из нержавеющей стали минимизирует точки зарождения таких пузырьков.
Важно отметить, что качество литья определяет не только гидравлику, но и герметичность соединений. Пористость в теле отливки, незаметная глазу, может стать причиной свища под высоким давлением. Именно поэтому контроль качества на этапе литья должен быть многоступенчатым, включая неразрушающий контроль.
Производственные компетенции: от модели до готового узла
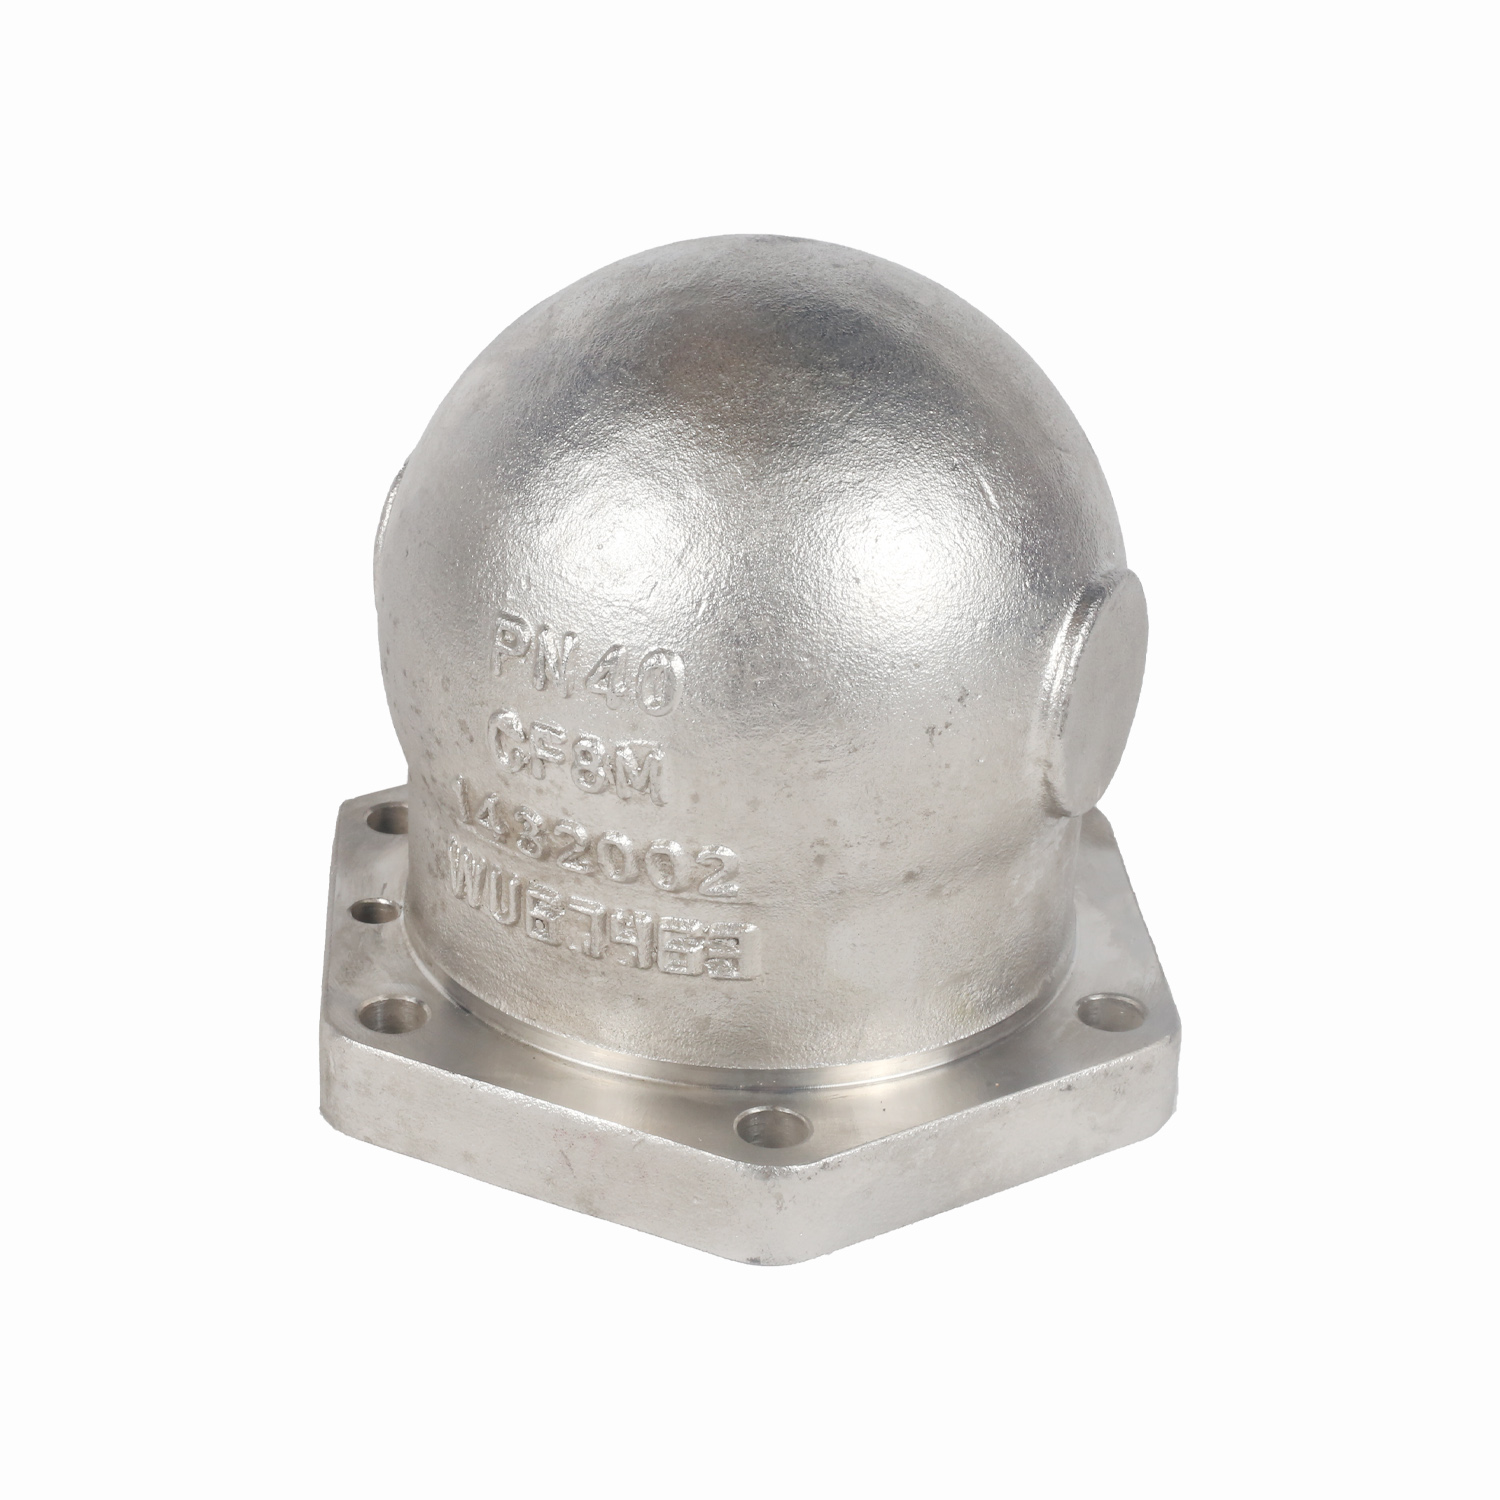
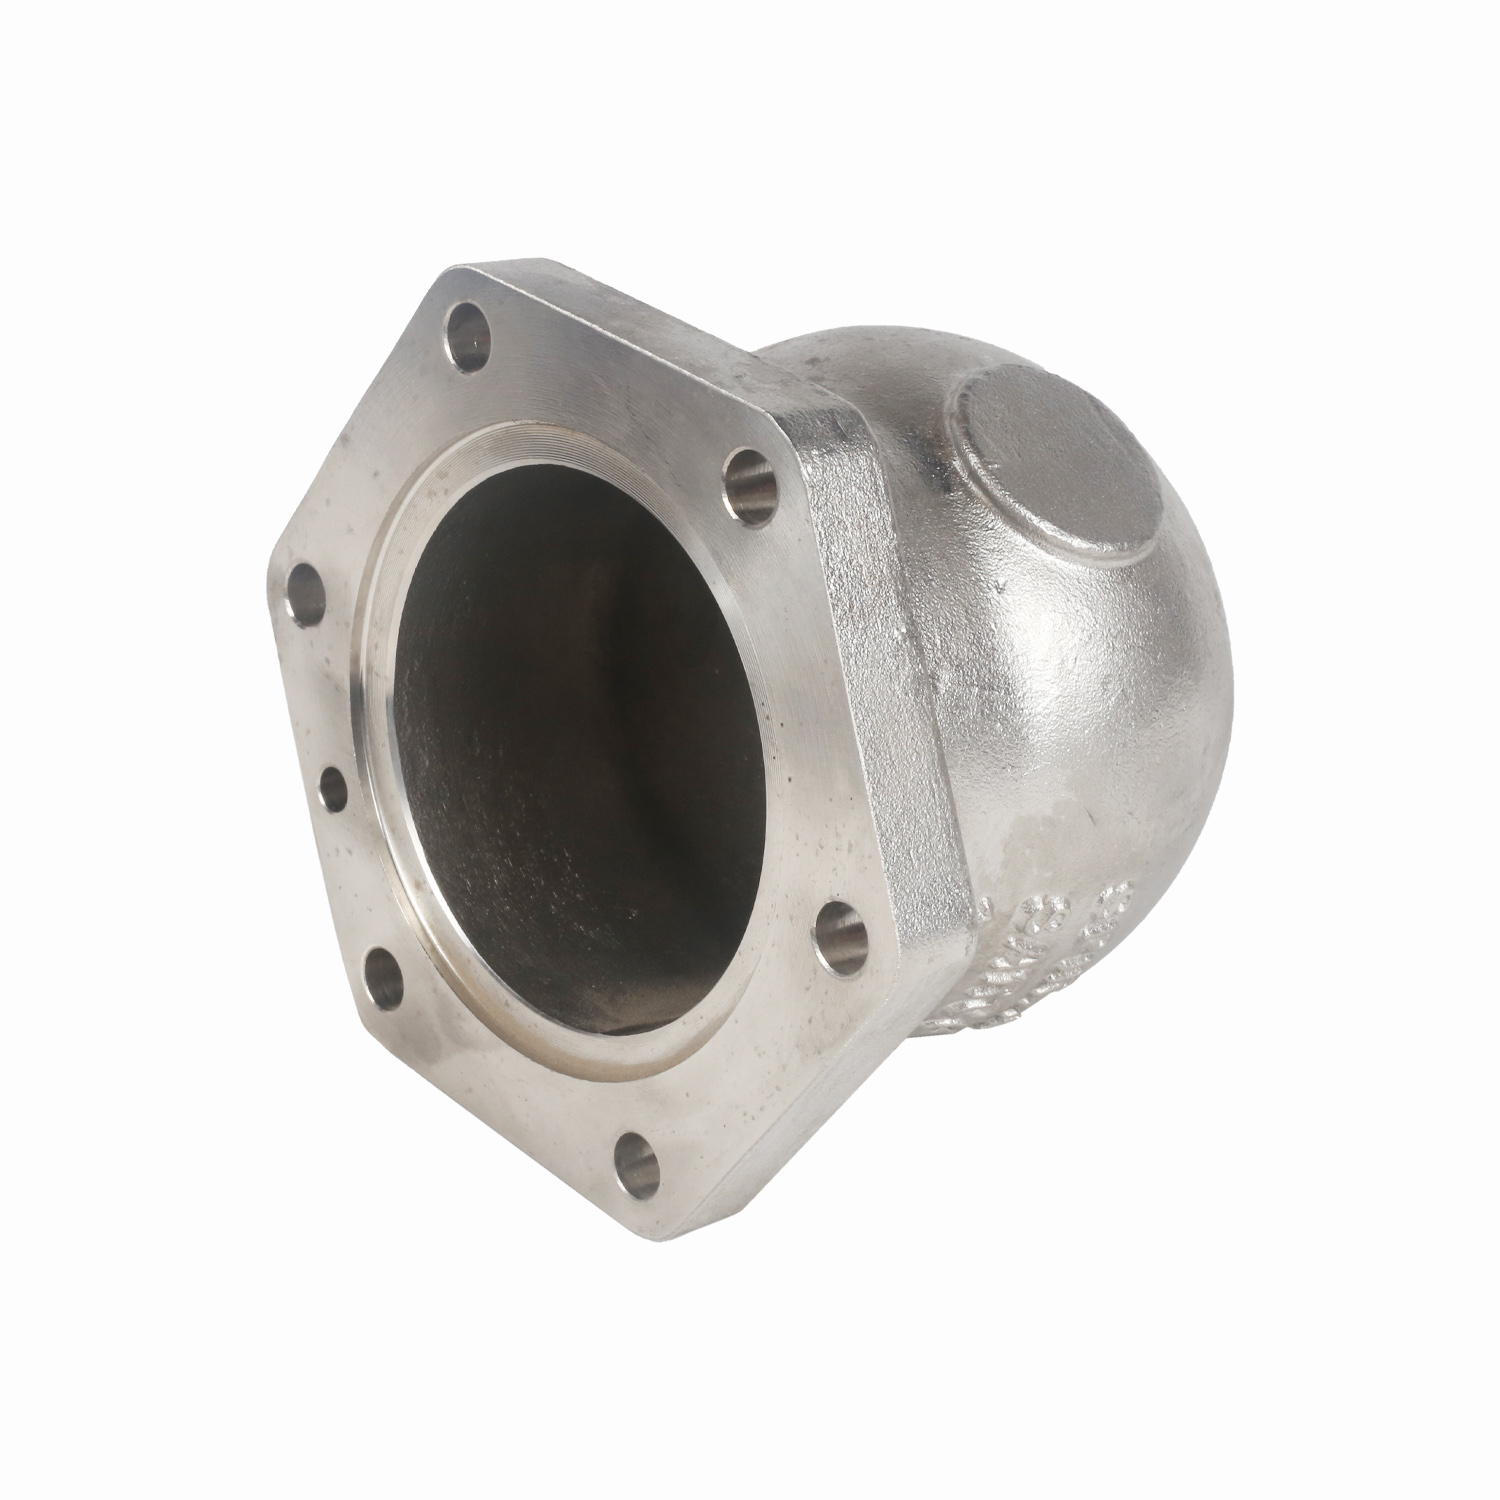
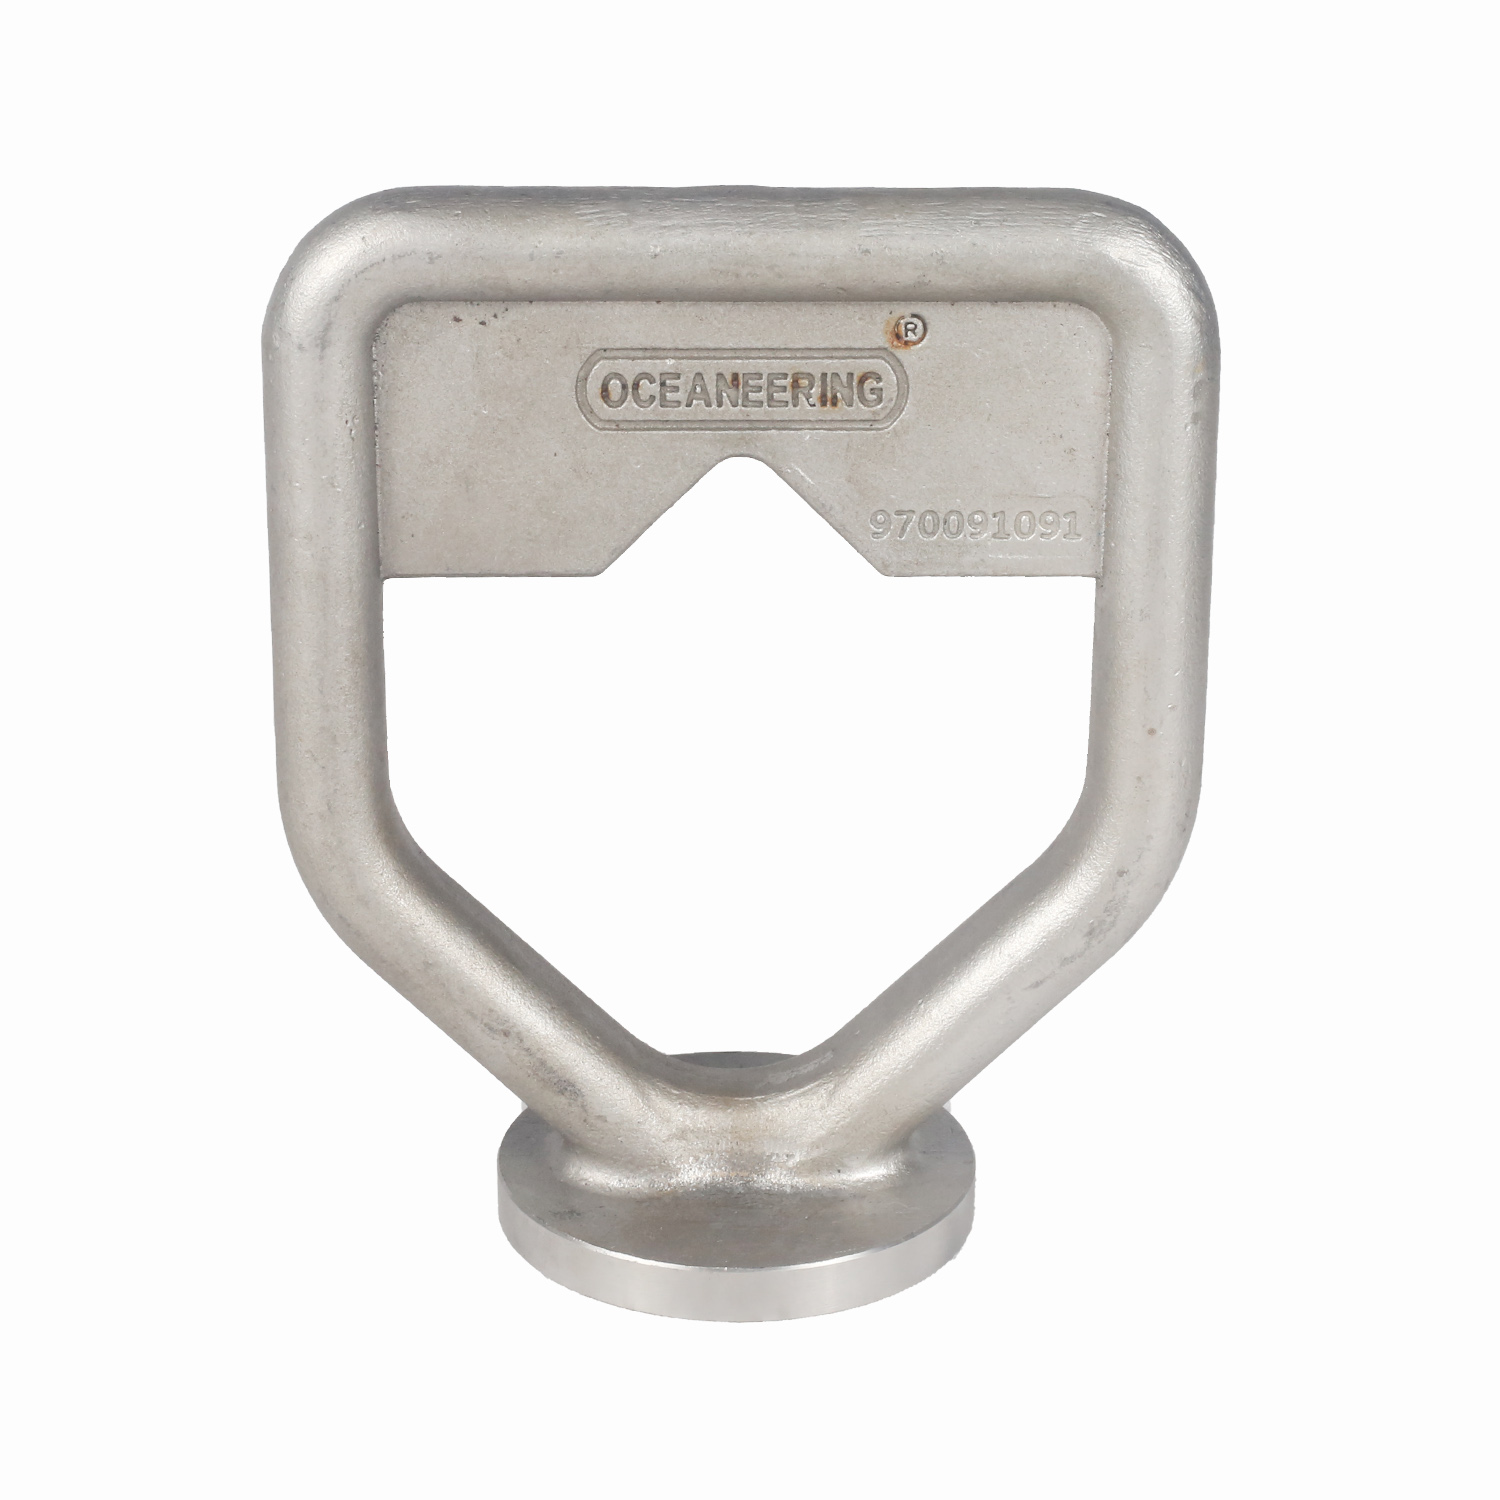
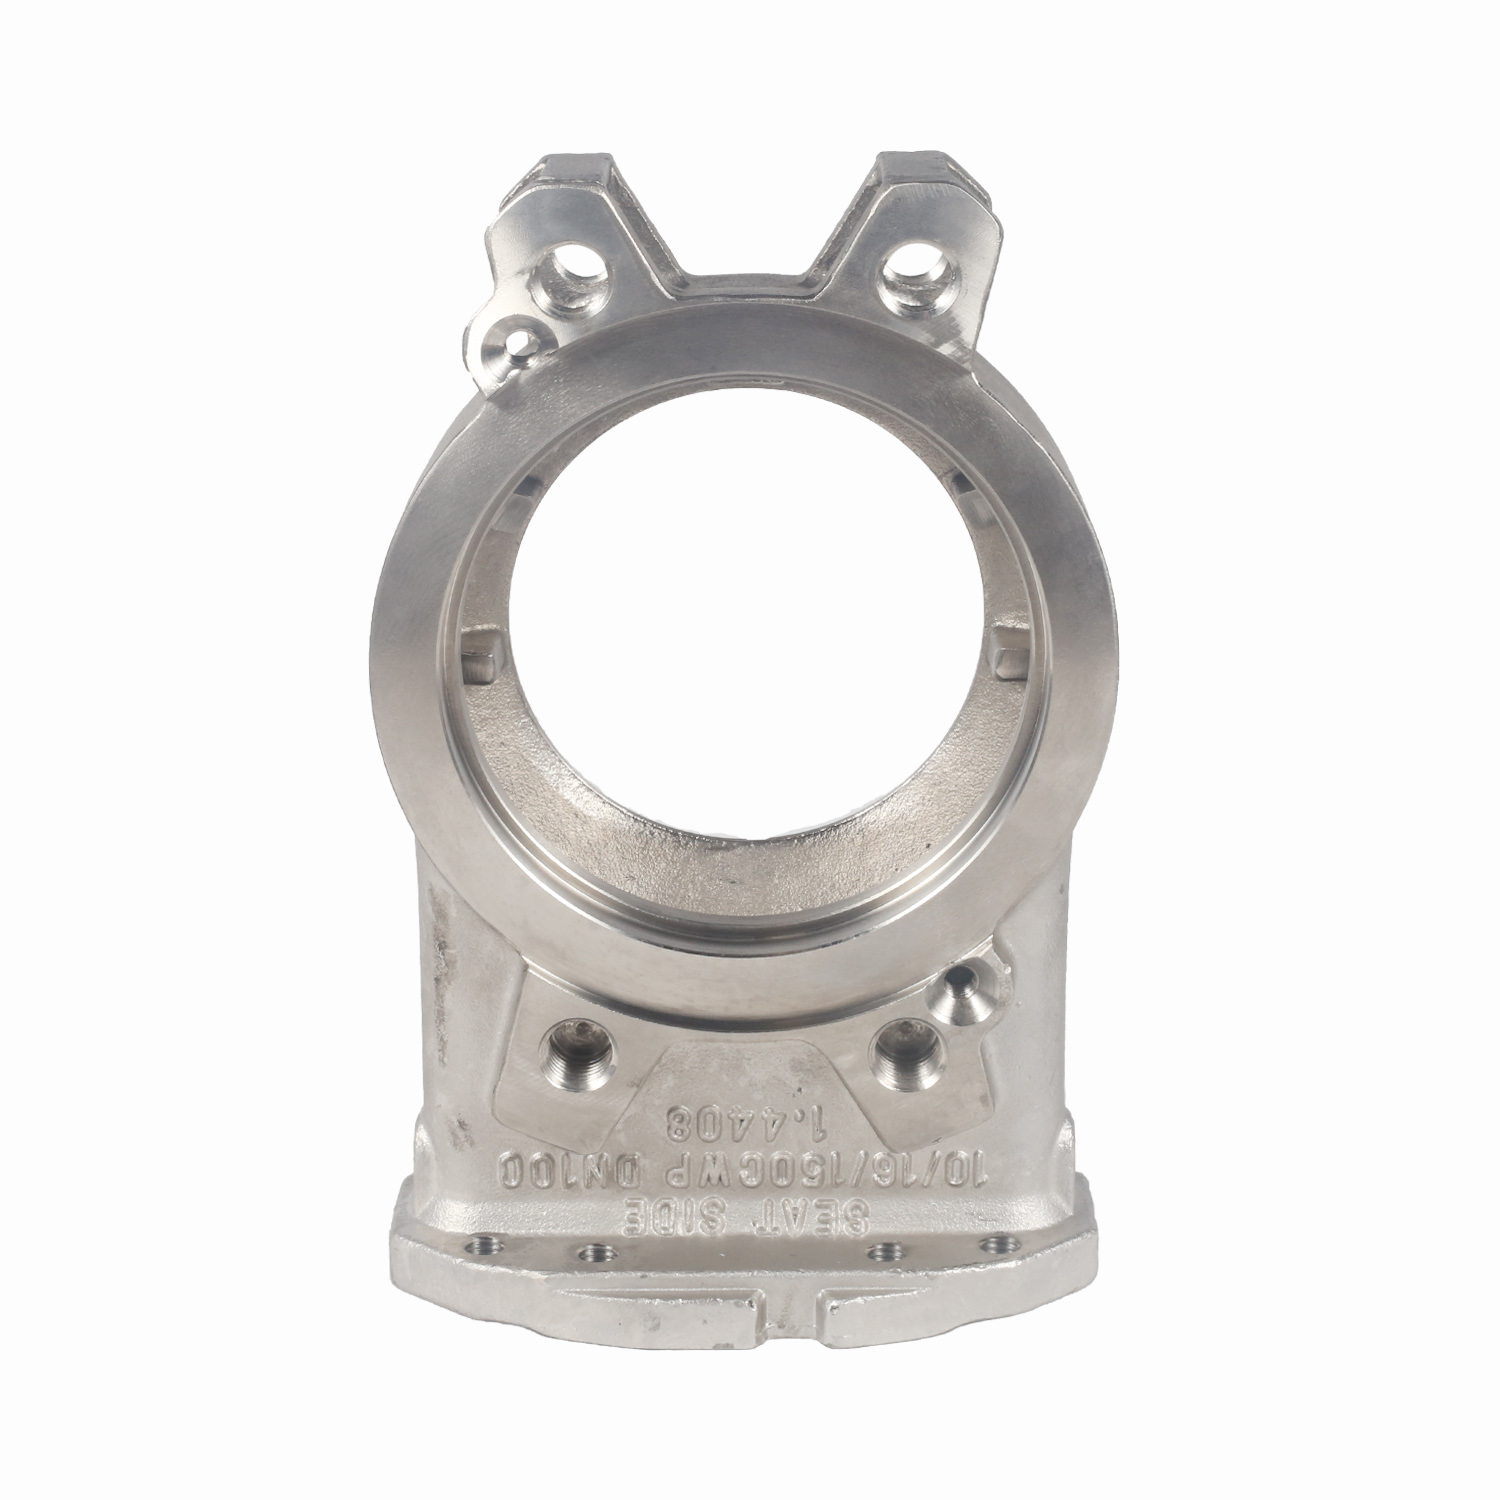
Обеспечение стабильного качества сложных литых деталей требует высокотехнологичного производственного цикла. В нашей практике мы сотрудничаем с предприятиями, которые интегрируют литейное производство и механическую обработку в единый технологический поток. Ярким примером такого подхода является деятельность ООО «Уси Хуаньюй Прецизионное Литьё», чьи мощности позволяют реализовывать проекты любой сложности для нефтегазового сектора.
Основой производственного процесса является метод литья по выплавляемым моделям, который обеспечивает высокую геометрическую точность отливок (класс CT5–CT8 по ГОСТ/GB/T 6414). Наличие трех индукционных печей (общей мощностью, позволяющей плавку партий до 500 кг) гарантирует однородность химического состава расплава. Это критически важно для нержавеющих сталей, где малейшее отклонение в содержании хрома или никеля может резко снизить коррозионную стойкость.
Контроль качества и сертификация
Каждая партия деталей проходит строгий контроль. Спектральный анализ на немецком прямом спектрометре подтверждает соответствие химического состава заявленным маркам (CF8, CF8M, 2205 и др.). Механические испытания включают проверку ударной вязкости при экстремально низких температурах (до −196 °C), что актуально для проектов в арктических регионах России и СНГ.
Неразрушающий контроль методами PT (пенетрантный), UT (ультразвуковой) и MT (магнитопорошковый) выявляет внутренние и поверхностные дефекты, невидимые при визуальном осмотре. Дополнительно проводятся тесты на межкристаллитную коррозию, чтобы гарантировать, что материал не потеряет свои свойства в процессе эксплуатации. Предприятие предоставляет полный комплект сертификатов качества, включая протоколы анализа состава и механических свойств, что упрощает процедуру приемки продукции заказчиком и соответствие требованиям ТР ТС 010/2011.
Производственная мощность в 2500 тонн готовой продукции в год и парк из более чем 50 единиц металлообрабатывающего оборудования (включая горизонтальные и вертикальные обрабатывающие центры с ЧПУ) позволяют выполнять заказы крупными сериями с соблюдением сроков. Минимальная толщина стенки до 0,5 мм при сохранении прочности открывает возможности для создания облегченных конструкций насосов без ущерба для их надежности.
Сравнительный анализ материалов для корпусов пожарных насосов
При закупке оборудования инженеры часто сталкиваются с дилеммой выбора между стоимостью и долговечностью. Ниже приведена сравнительная таблица основных материалов, используемых для изготовления корпусов и рабочих колес пожарных насосов в нефтегазовой отрасли.
| Материал | Коррозионная стойкость | Предел текучести (МПа) | Применимость в морской воде | Стоимость (относительная) |
|---|---|---|---|---|
| Чугун (GG25) | Низкая (требует покрытия) | ~250 | Не рекомендуется | Низкая |
| Углеродистая сталь (WCB) | Средняя (подвержена ржавлению) | ~250-300 | Только с защитой | Средняя |
| Нержавеющая сталь CF8 (304) | Высокая | ~205 | Ограниченно (риск питтинга) | Высокая |
| Нержавеющая сталь CF8M (316) | Очень высокая | ~215 | Хорошая | Высокая |
| Дуплексная сталь 2205 | Исключительная | ~450-550 | Отличная | Очень высокая |
Как видно из таблицы, переход на нержавеющие стали и дуплексные сплавы оправдан в долгосрочной перспективе. Несмотря на более высокие первоначальные затраты, отсутствие необходимости в частой замене деталей и антикоррозийной обработке снижает совокупную стоимость владения (TCO) на 30-40% за 10 лет эксплуатации.
Типичные ошибки при подборе и эксплуатации
В нашей инженерной практике мы неоднократно сталкивались с проблемами, вызванными неверным выбором материалов или нарушением технологий монтажа. Одна из самых распространенных ошибок — использование стандартных уплотнений из EPDM в сочетании с нержавеющими корпусами без учета температурного расширения. Разница в коэффициентах теплового расширения может привести к разгерметизации соединений при резком нагреве во время пожара.
Другой важный аспект — гальваническая коррозия. При соединении деталей из нержавеющей стали с элементами из углеродистой стали или латуни без изолирующих прокладок возникает электрохимическая пара, где нержавеющая сталь выступает катодом, а менее благородный металл быстро разрушается. Это может привести к утечкам в фланцевых соединениях. Мы рекомендуем всегда использовать изолирующие комплекты прокладок и болтов при смешанных соединениях.
Также стоит упомянуть проблему застойных зон в трубопроводах. Если конструкция насоса или обвязки имеет участки, где вода не циркулирует при standby-режиме, там может накапливаться осадок и развиваться бактериальная коррозия (MIC). Регулярная промывка системы и правильный выбор материалов с гладкой поверхностью (как при прецизионном литье) помогают mitigate этот риск.
Логистика и поставка: обеспечение бесперебойности проектов
Для крупных нефтегазовых проектов сроки поставки имеют критическое значение. Задержки в поставке насосного оборудования могут сдвинуть весь график ввода объекта в эксплуатацию. Компании, обладающие собственным полным циклом производства, как ООО «Уси Хуаньюй Прецизионное Литьё», имеют преимущество в управлении сроками. Возможность быстрого прототипирования и изготовления литейных форм по чертежам заказчика позволяет сократить время на подготовку производства.
Экспорт более 80% продукции в Европу и США свидетельствует о способности производителя соблюдать международные стандарты логистики и упаковки. Для российских покупателей важно наличие складских запасов стандартных компонентов или возможность оперативного производства под заказ. Наличие сертификатов EAC и соответствие требованиям ТР ТС упрощают таможенную очистку и ввод оборудования в эксплуатацию на территории РФ и стран ЕАЭС.
Мы рекомендуем заказчикам запрашивать не только коммерческое предложение, но и детальный график производства с указанием этапов контроля качества. Это позволяет интегрировать поставку оборудования в общий план проекта и своевременно выявлять потенциальные узкие места.
Заключение и рекомендации по выбору поставщика
Выбор пожарных насосов из нержавеющей стали для нефтегазовой отрасли — это инвестиция в безопасность и непрерывность бизнес-процессов. Ключевыми факторами успеха являются: правильный выбор материала (предпочтение дуплексным сталям и CF8M для агрессивных сред), использование технологий прецизионного литья для обеспечения гидравлической эффективности и строгий контроль качества на всех этапах производства.
Сотрудничество с проверенными производителями, такими как ООО «Уси Хуаньюй Прецизионное Литьё», обладающими опытом работы с критически важными деталями и полным циклом инженерных услуг, минимизирует технические и коммерческие риски. Их способность предоставлять решения «под ключ», от литья до финишной механической обработки и сертификации, делает их надежным партнером для сложных промышленных проектов.
Не откладывайте модернизацию систем пожарной безопасности. Свяжитесь с нашими техническими специалистами для получения консультации по подбору материалов и расчета стоимости изготовления компонентов насосов согласно вашим чертежам или спецификациям.
Запросите коммерческое предложение и технический паспорт уже сегодня, чтобы обеспечить надежность вашего производства на десятилетия вперед.