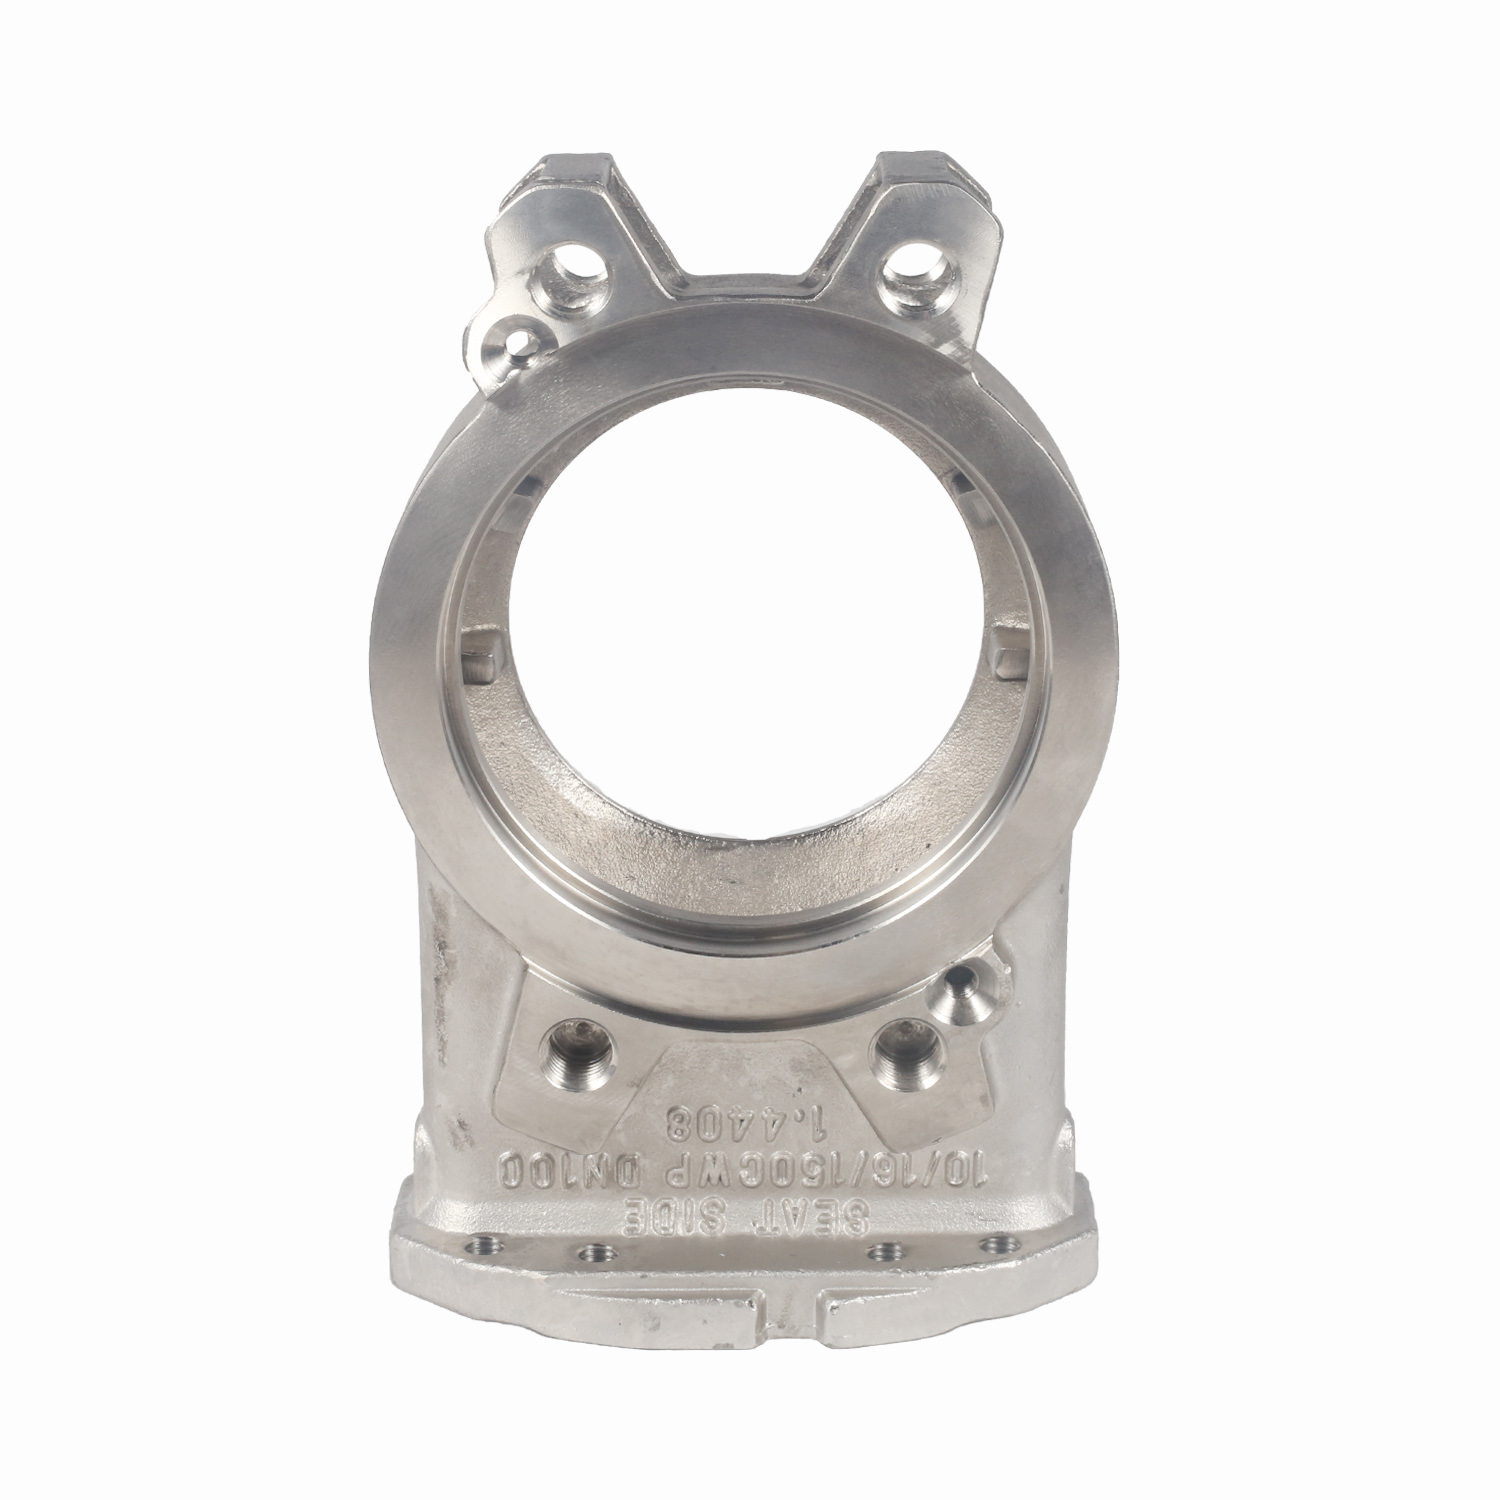


Пожарные насосы из нержавеющей стали для систем пожаротушения 2026
2026-09-27
- Эволюция требований к пожарным насосам: вызовы 2026 года
- Материаловедение: выбор сплава для экстремальных условий
- Технология прецизионного литья: гарантия гидродинамической эффективности
- Интеграция в цепочку поставок: почему важен комплексный подход
- Чек-лист для закупщика: как выбрать надежного поставщика в 2026 году
- Заключение: баланс технологий и надежности
Главное за 30 секунд
- Критическая роль геометрии: В системах пожаротушения 2026 года ключевым фактором отказа насосов из нержавеющей стали является не марка сплава, а микротрещины в литье корпусов («улиток») и несоответствие класса точности CT5–CT8, что приводит к кавитации при пиковых нагрузках.
- Материаловедческий сдвиг: Переход от стандартных сталей AISI 304/316 к дуплексным сплавам (например, 2205) и прецизионному литью по выплавляемым моделям снижает массу узлов на 15–20% при сохранении прочности, что критично для морских платформ и химических производств.
- Верификация поставщика: Надежный партнер обязан предоставлять протоколы спектрального анализа и результаты испытаний на ударную вязкость при экстремальных температурах. Наличие собственного парка индукционных печей и ЧПУ-центров у производителя исключает риски брака при серийных поставках.
Эволюция требований к пожарным насосам: вызовы 2026 года
Рынок промышленной безопасности претерпевает фундаментальные изменения. Если еще пять лет назад закупки пожарных насосов из нержавеющей стали для систем пожаротушения 2026 ориентировались преимущественно на начальную стоимость оборудования, то сегодня приоритеты сместились в сторону совокупной стоимости владения (TCO) и отказоустойчивости в агрессивных средах. Инженеры-проектировщики и главные механики предприятий нефтехимического и энергетического секторов сталкиваются с ужесточением норм экологической безопасности и требований к скорости реагирования систем водяного пожаротушения.
Нержавеющая сталь перестала быть просто «защитой от ржавчины». В современных условиях это сложный инженерный компромисс между коррозионной стойкостью, гидродинамической эффективностью проточной части и способностью материала выдерживать термоудары. Ошибка в выборе материала корпуса или рабочего колеса может стоить предприятию не только штрафов со стороны надзорных органов, но и простоя производства, исчисляемого миллионами рублей.
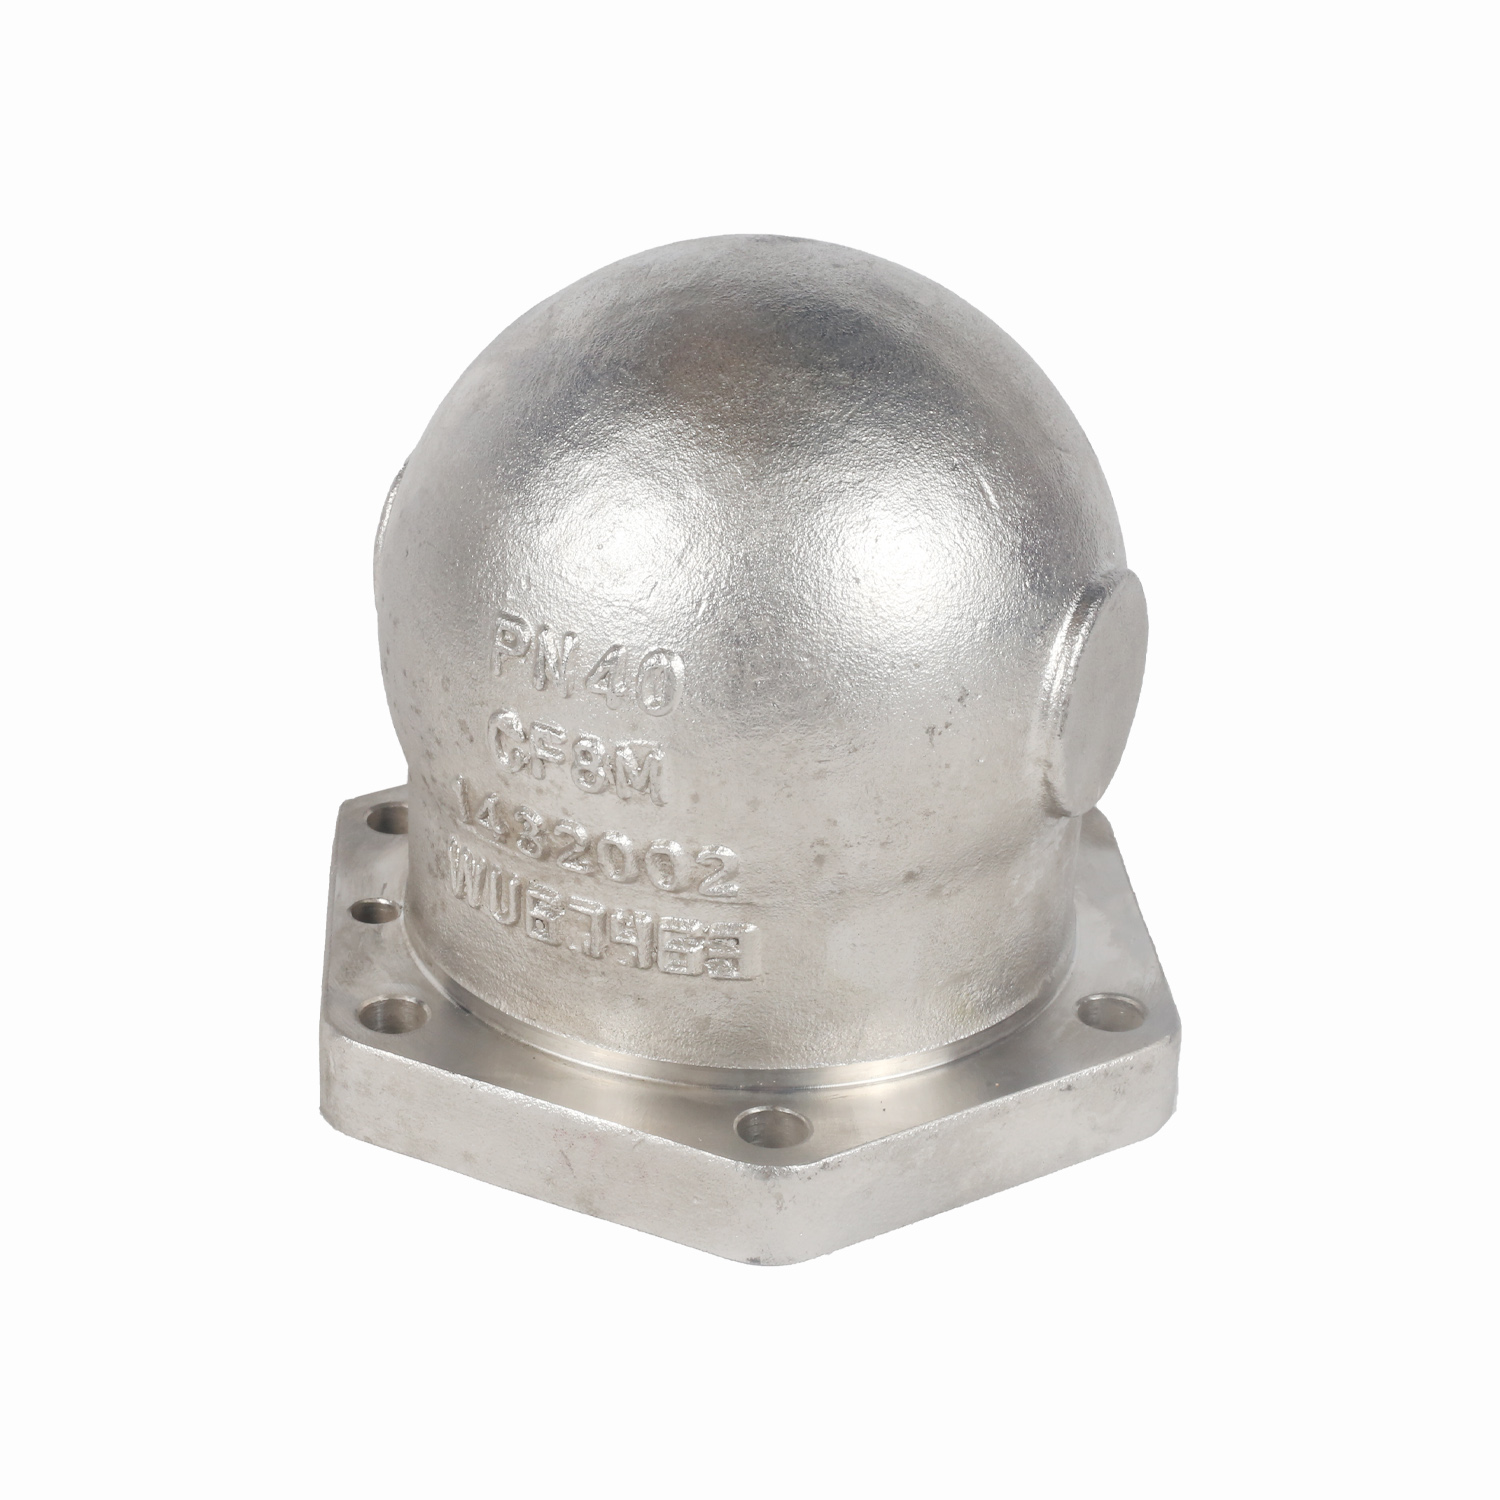
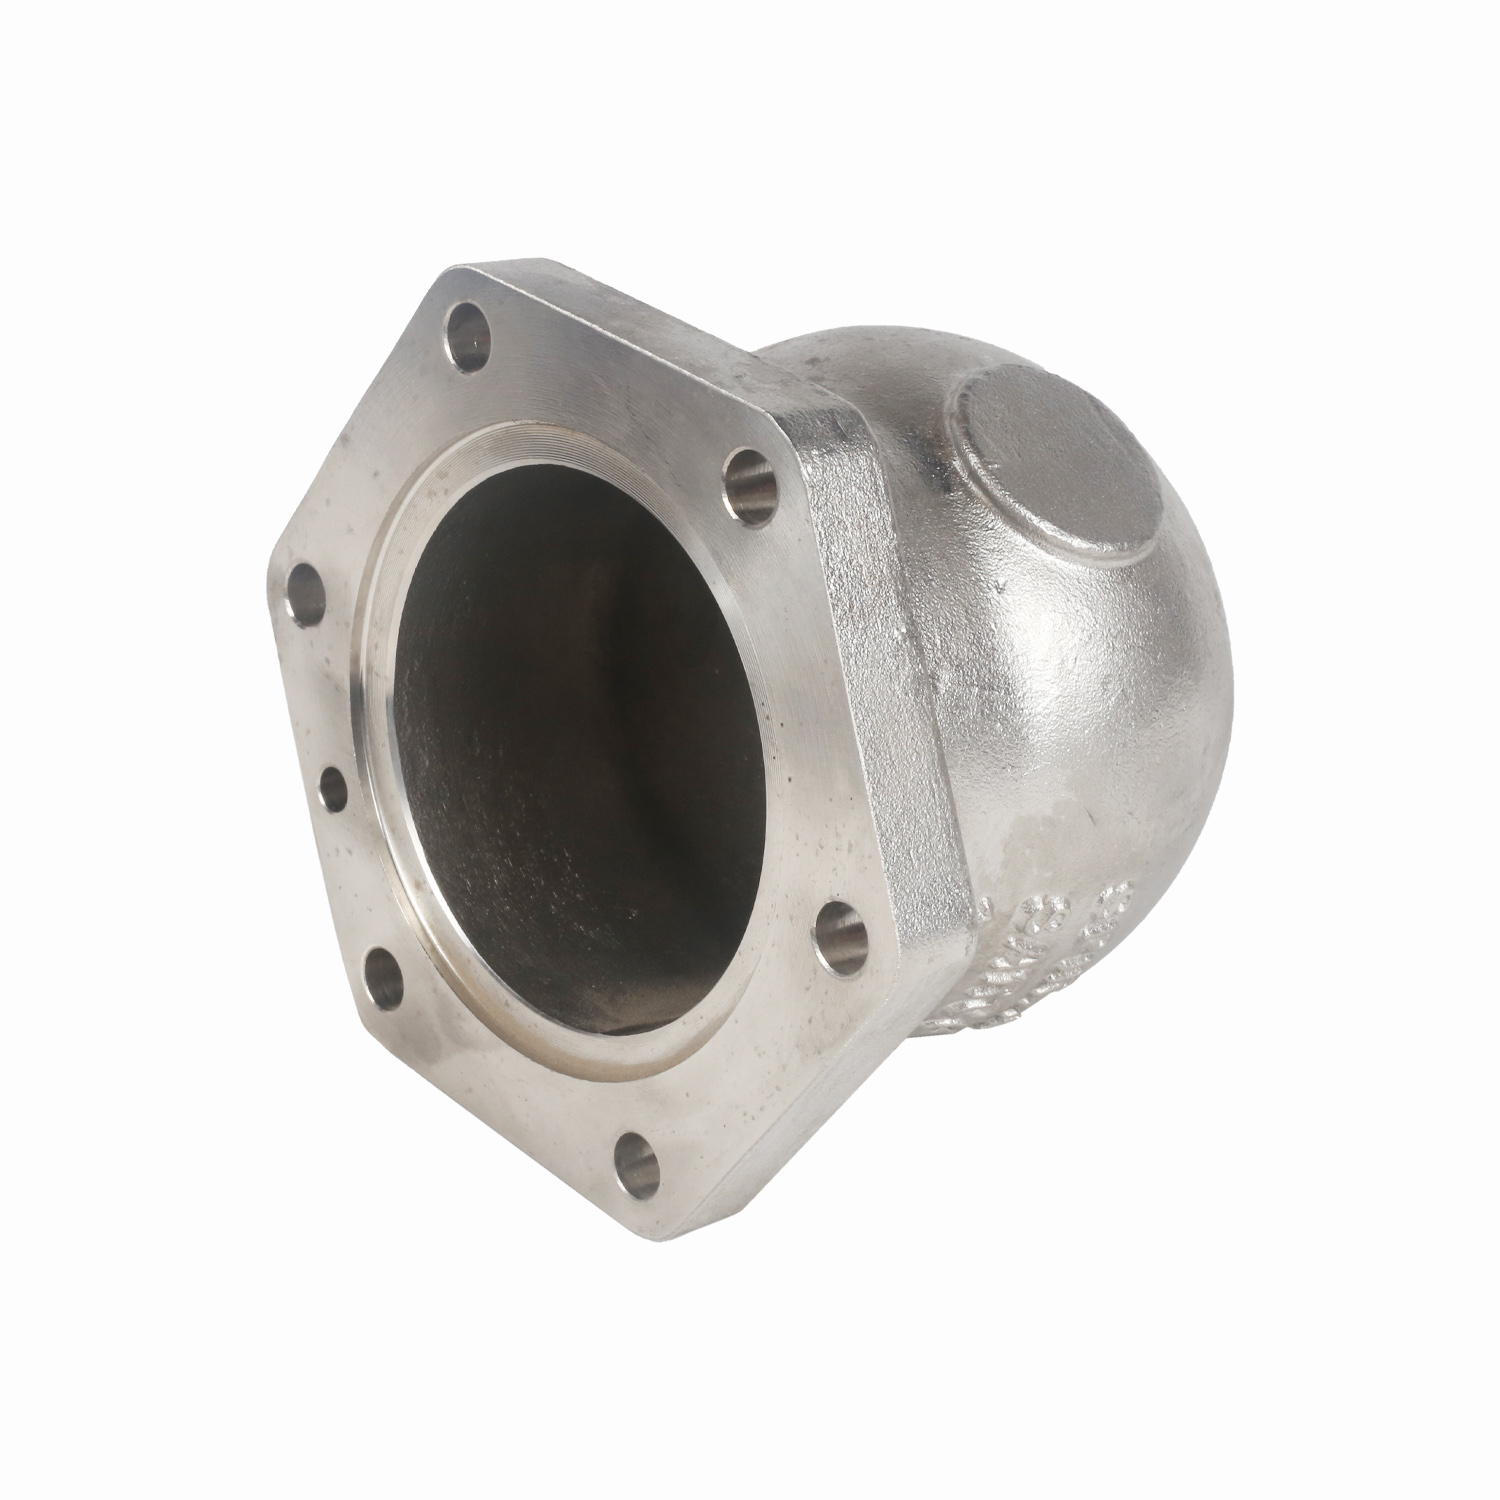
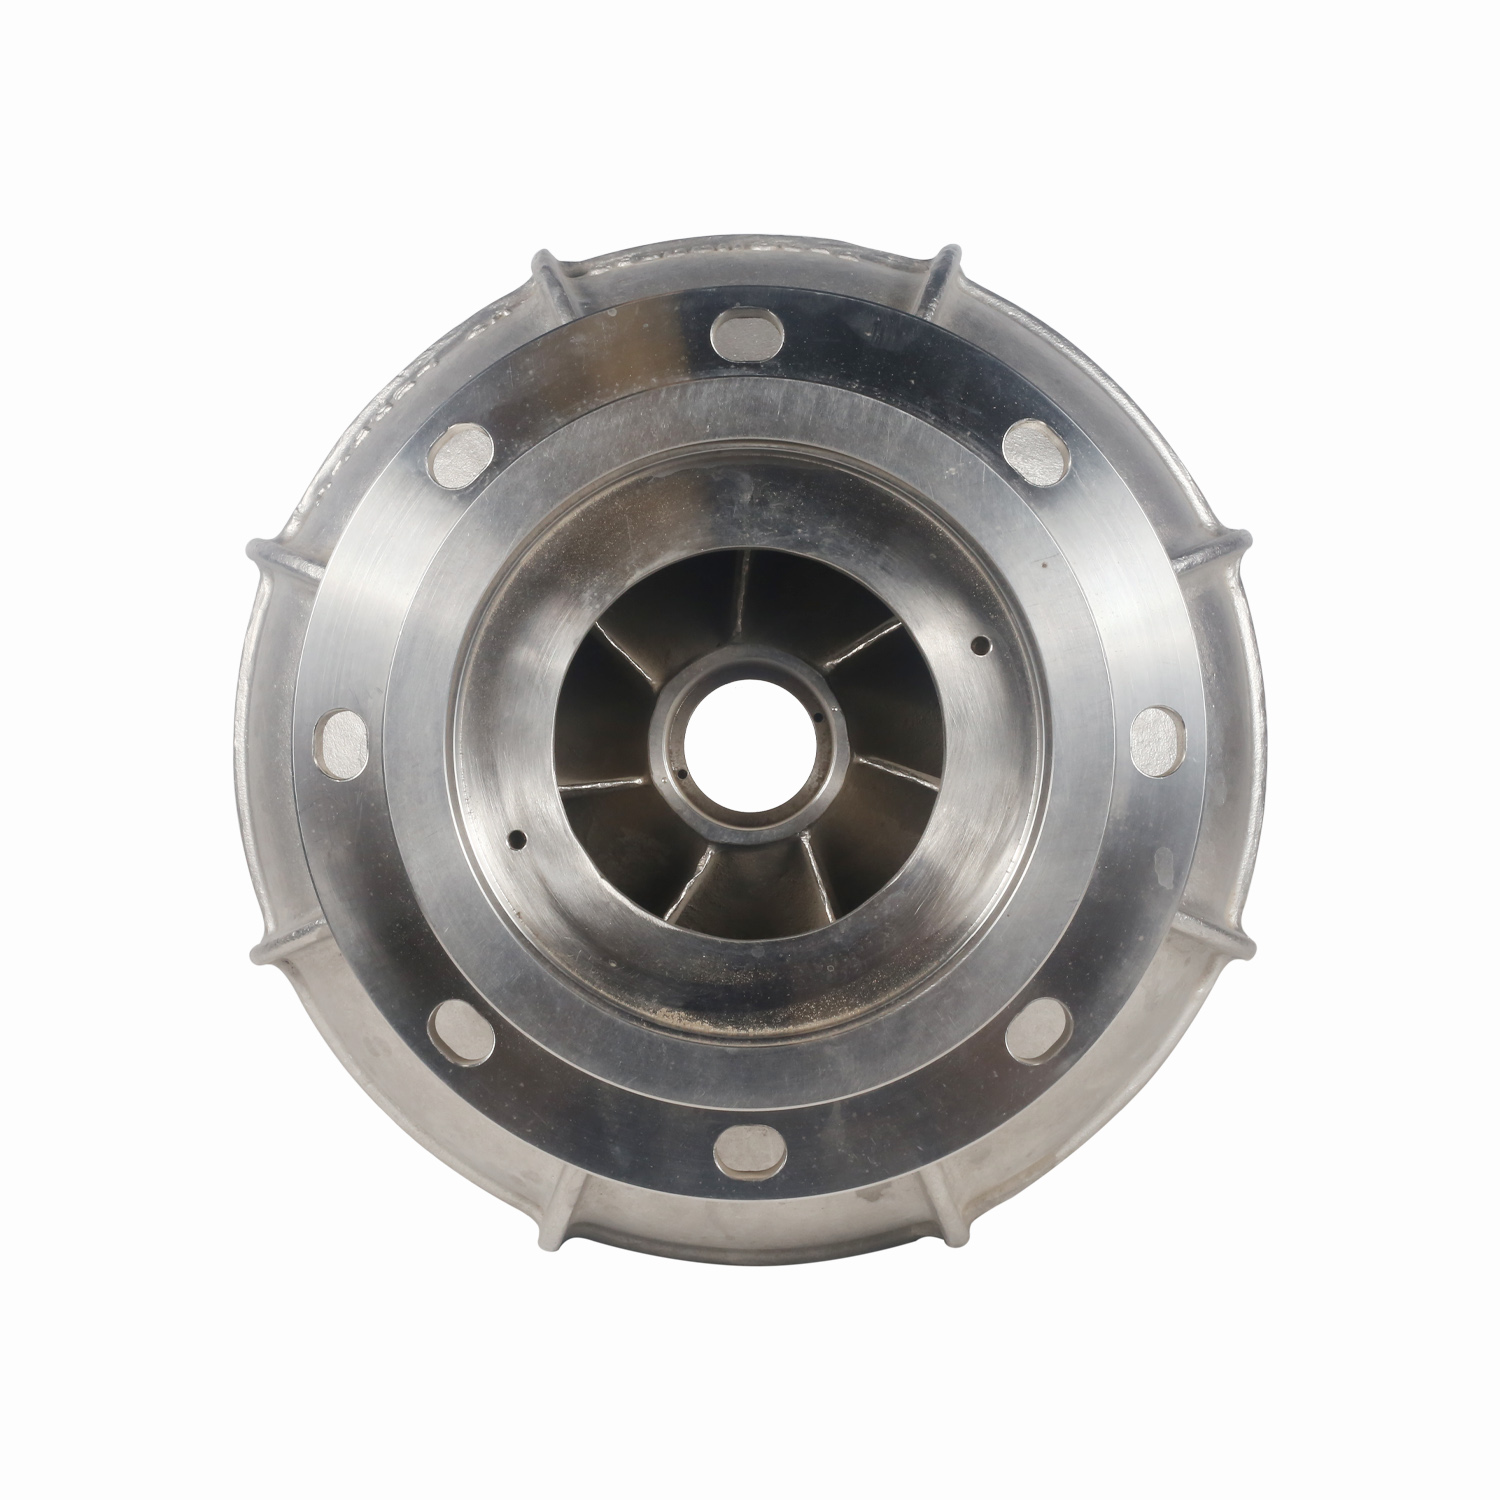
Мы наблюдаем тенденцию к увеличению давления в системах пожаротушения высотных объектов и промышленных комплексов. Это требует от литых деталей насосов — корпусов, крышек, рабочих колес — беспрецедентной геометрической точности. Любая неровность внутренней поверхности спирального корпуса (улитки) становится очагом турбулентности, которая разрушает металл за считанные месяцы эксплуатации. Именно поэтому метод прецизионного литья по выплавляемым моделям выходит на первый план как единственная технология, способная обеспечить необходимый класс чистоты поверхности без последующей грубой механической обработки.
Почему традиционное песчано-глинистое литье уходит в прошлое
Традиционные методы литья в песчаные формы часто оставляют на поверхности деталей значительные припуски на обработку и дефекты в виде раковин. Для пожарных насосов, которые могут годами находиться в режиме ожидания, а затем должны мгновенно выйти на полную мощность, такие дефекты критичны. Микротрещины, скрытые под слоем краски или антикоррозийного покрытия, раскрываются при первом же гидроударе.
В нашей практике был зафиксирован случай на одном из нефтеперерабатывающих заводов в Поволжье, где серия насосов вышла из строя через 18 месяцев после монтажа. Причина оказалась не в качестве сборки, а в пористой структуре литых корпусов, изготовленных по устаревшей технологии. Потеря герметичности фланцевых соединений привела к падению давления в системе на 15% в самый ответственный момент тестовых испытаний. Замена поставщика на компанию, использующую технологию выплавляемых моделей с контролем качества на каждом этапе, решила проблему радикально.
Материаловедение: выбор сплава для экстремальных условий
Выбор марки нержавеющей стали для компонентов пожарного насоса диктуется средой, в которой он будет эксплуатироваться. Универсального решения не существует, и слепое следование принципу «чем дороже сплав, тем лучше» часто ведет к неоправданному удорожанию проекта без существенного прироста надежности.
Для пресной воды и стандартных городских систем пожаротушения традиционно применяются стали аустенитного класса, такие как CF8 (аналог AISI 304) и CF8M (аналог AISI 316). Однако в 2026 году все чаще встречаются проекты, требующие работы в морской воде, рассолах или химически активных средах. Здесь на смену приходят дуплексные нержавеющие стали, в частности, сплав 2205. Его двухфазная структура обеспечивает прочность, вдвое превышающую показатели стандартной «трехсотой» серии, и высочайшую стойкость к питтинговой коррозии.
ООО «Уси Хуаньюй Прецизионное Литьё», опираясь на опыт с 1975 года, рекомендует дифференцированный подход к выбору материалов. Для корпусов насосов, работающих в условиях повышенной абразивности или наличия хлоридов, использование дуплексных сплавов становится стандартом де-факто. При этом важно понимать, что литье дуплексных сталей требует строгого контроля температурного режима плавки, чтобы избежать выделения вредных интерметаллидных фаз, снижающих коррозионную стойкость.
| Марка стали / Сплав | Основное применение | Пределы прочности (МПа) | Стойкость к хлоридам | Стоимость (относительная) |
|---|---|---|---|---|
| CF8 (AISI 304) | Пресная вода, общие промышленные системы | ≥ 485 | Низкая | Базовая |
| CF8M (AISI 316) | Морская вода (с ограничениями), пищевая промышленность | ≥ 485 | Средняя | +20-30% |
| CF3M (AISI 316L) | Сварные конструкции, среды с риском межкристаллитной коррозии | ≥ 485 | Средняя | +25-35% |
| Дуплекс 2205 | Нефтегаз, химия, офшорные платформы, высокие давления | ≥ 620 | Высокая | +50-70% |
При заказе пожарных насосов из нержавеющей стали для систем пожаротушения 2026 обязательно запрашивайте сертификат материала (Mill Certificate) с расшифровкой химического состава. Наличие молибдена в стали CF8M должно быть подтверждено спектральным анализом, так как именно этот элемент отвечает за сопротивление точечной коррозии.
Технология прецизионного литья: гарантия гидродинамической эффективности
Сердце любого центробежного пожарного насоса — это его проточная часть. Геометрия спирального корпуса и рабочего колеса напрямую влияет на КПД агрегата. Традиционное литье часто требует значительной механической обработки внутренних поверхностей, что неизбежно нарушает идеальный профиль, рассчитанный инженерами-гидравликами.
Технология литья по выплавляемым моделям, применяемая на современном производстве, позволяет получать детали со сложной внутренней геометрией и минимальной толщиной стенки до 0,5–1,0 мм. Класс точности CT5–CT8 по ГОСТ/GB/T 6414 означает, что отливка практически не требует дополнительной обработки резанием. Шероховатость поверхности Ra 6,3–12,5 мкм достигается непосредственно в процессе литья, что обеспечивает ламинарный поток жидкости и снижает риск кавитации.
Производственный комплекс, оснащенный тремя индукционными печами (общей мощностью, позволяющей плавку партий до 500 кг за один цикл) и более чем 50 единицами металлообрабатывающего оборудования, включая вертикальные карусельные станки с ЧПУ, способен выпускать до 2500 тонн готовой продукции в год. Такой объем гарантирует стабильность поставок даже для крупных инфраструктурных проектов.
Контроль качества: от спектрометра до ультразвука
Доверие к поставщику строится на прозрачности процессов контроля. В индустрии B2B недостаточно просто сказать «мы делаем качественно». Необходимы доказательства. Каждая партия литых деталей для пожарных насосов должна проходить многоступенчатый контроль:
- Спектральный анализ: Проверка химического состава на прямом спектрометре немецкого производства гарантирует соответствие марки стали заявленной. Это исключает риск использования дешевого лома вместо легированного сплава.
- Неразрушающий контроль (NDT): Применение методов капиллярного контроля (PT), ультразвукового контроля (UT) и магнитопорошкового контроля (MT) позволяет выявить внутренние и поверхностные дефекты, невидимые глазу.
- Механические испытания: Проверка ударной вязкости, в том числе при криогенных температурах (до −196 °C), необходима для насосов, эксплуатируемых в северных регионах России. Металл не должен становиться хрупким на морозе.
- Тесты на межкристаллитную коррозию: Критически важны для сталей аустенитного класса, работающих в агрессивных средах.
Предприятие предоставляет полный комплект сертификатов качества, включая протоколы анализа состава и механических свойств. Это не просто формальность для таможни, а рабочий инструмент для инженеров службы главного механика заказчика, позволяющий обосновать выбор оборудования перед техническим надзором.
Интеграция в цепочку поставок: почему важен комплексный подход
Закупка отдельных литых деталей или готовых насосных агрегатов — это лишь часть задачи. Современный B2B-покупатель ищет партнера, способного закрыть весь цикл: от разработки чертежей литейных форм до поставки готовых узлов «под ключ». ООО «Уси Хуаньюй Прецизионное Литьё» реализует именно такую модель взаимодействия.
Более 80% продукции компании экспортируется в Европу, США и другие регионы мира, что свидетельствует о соответствии изделий строгим международным стандартам ASTM, EN и GB. Для российского рынка это означает, что продукция проходит двойной фильтр качества: внутренний заводской контроль и требования зарубежных заказчиков, известных своей придирчивостью к допускам и документации.
Компания активно участвует в подборе оптимальных материалов и оптимизации технологических решений. Например, при проектировании корпуса трехходового клапана с усиленной конструкцией «четыре хода» или многоканального корпуса насоса, инженеры завода могут предложить изменение геометрии литейной формы, которое снизит вес детали на 10% без потери прочности. Такая экономия материала в масштабах крупной партии дает существенный финансовый выигрыш заказчику.
Логистика и сроки: управление рисками
В условиях нестабильности глобальных цепочек поставок, наличие надежного производителя с собственными складскими запасами полуфабрикатов и готовой продукции становится конкурентным преимуществом. Производственная мощность в 2500 тонн в год позволяет формировать страховые запасы наиболее востребованных позиций, таких как фланцевые соединения, тарелки обратных клапанов и стандартные корпуса насосов.
Сроки поставки зависят от сложности заказа. Стандартные изделия из наличия отгружаются в течение 3-5 рабочих дней. Изготовление деталей по индивидуальным чертежам, включая разработку оснастки, занимает от 25 до 45 дней. Важно заранее согласовывать технические требования, чтобы избежать простоев из-за несоответствия чертежей литейным возможностям.
Чек-лист для закупщика: как выбрать надежного поставщика в 2026 году
Чтобы минимизировать риски при закупке пожарных насосов из нержавеющей стали для систем пожаротушения 2026, рекомендуем использовать следующий алгоритм проверки потенциального партнера:
- Запросите референс-лист: Узнайте, поставлял ли производитель аналогичные детали для нефтегазовой или энергетической отрасли. Опыт работы с критически важными применениями — лучший индикатор качества.
- Проверьте наличие собственного литейного производства: Компании-перекупщики не смогут оперативно решить вопрос с браком или внести изменения в конструкцию. Наличие индукционных печей и участка механической обработки на одной площадке обязательно.
- Изучите систему контроля качества: Попросите показать пример протокола испытаний. Наличие данных по ударной вязкости и результатам неразрушающего контроля обязательно для каждой партии.
- Оцените инженерную поддержку: Способен ли поставщик предложить оптимизацию конструкции? Если менеджеры говорят только о цене, а инженеры молчат — это тревожный знак.
- Уточните условия гарантии: Гарантия должна распространяться не только на отсутствие внешних дефектов, но и на соответствие механических свойств заявленным стандартам.
Помните, что экономия на качестве литых компонентов насоса в краткосрочной перспективе неизбежно приведет к росту затрат на ремонт и обслуживание в долгосрочной. Выбор проверенного партнера, такого как ООО «Уси Хуаньюй Прецизионное Литьё», с почти полувековой историей и современными технологиями, является инвестицией в безопасность вашего предприятия.
Заключение: баланс технологий и надежности
Рынок промышленного оборудования в 2026 году не прощает компромиссов в вопросах безопасности. Пожарные насосы из нержавеющей стали — это сложный высокотехнологичный продукт, где каждая деталь, от спирального корпуса до фланцевой втулки, играет свою роль в обеспечении безотказной работы системы. Использование прецизионного литья по выплавляемым моделям, строгий контроль материалов и соответствие международным стандартам — это не просто маркетинговые лозунги, а необходимые условия для создания надежной инфраструктуры.
Мы приглашаем инженеров, технических директоров и специалистов по закупкам к сотрудничеству. Получите экспертную консультацию по подбору материалов и расчету стоимости ваших проектов.