

Пожарные насосы из нержавеющей стали для насосных станций – Качественный
2026-09-24
- Почему нержавеющая сталь становится стандартом для современных пожарных насосных станций
- Технология прецизионного литья: влияние геометрии на гидравлические характеристики
- Контроль качества и соответствие международным стандартам
- Типичные ошибки при закупке и эксплуатации: разбор кейса
- Ассортимент решений для различных условий эксплуатации
- Логистика, сроки и коммерческие условия
- Заключение: инвестиция в безопасность и надежность
Главное за 30 секунд
- Критическая роль материала: Использование нержавеющих сталей (CF8M, дуплекс 2205) вместо чугуна увеличивает срок службы пожарных насосов в агрессивных средах в 3-4 раза, исключая риск коррозионного разрушения корпуса при простое.
- Точность литья как фактор КПД: Применение прецизионного литья по выплавляемым моделям (класс точности CT5–CT8) обеспечивает гидравлическую гладкость проточной части, повышая эффективность насосной станции на 12-15% по сравнению с песчано-глинистым литьем.
- Надежность поставок и сертификация: Выбор производителя с полным циклом контроля (спектральный анализ, УЗ-контроль) и соответствием стандартам ASTM/EN/ГОСТ гарантирует отсутствие скрытых дефектов и успешное прохождение приемочных испытаний пожарной безопасности.
Почему нержавеющая сталь становится стандартом для современных пожарных насосных станций
Традиционный подход к проектированию систем пожаротушения десятилетиями базировался на использовании серого чугуна или углеродистых сталей с антикоррозийными покрытиями. Однако современная инженерная практика, особенно в условиях сложных климатических зон и агрессивных промышленных сред, демонстрирует несостоятельность этих материалов для долгосрочной эксплуатации. Пожарные насосы из нержавеющей стали для насосных станций — качественный выбор, продиктованный не столько престижем, сколько жесткими требованиями к безотказности системы в экстренной ситуации.
Основная проблема чугунных корпусов заключается в их уязвимости к питтинговой и щелевой коррозии. Пожарный насос может годами находиться в режиме ожидания, контактируя с водой, которая часто содержит хлориды, кислород и другие активные элементы. В момент запуска, когда требуется мгновенное создание номинального давления, ослабленные коррозией стенки или загрязненная ржавчиной проточная часть могут стать причиной гидроудара, снижения напора или даже разгерметизации.
Мы наблюдаем четкий тренд перехода на сплавы марок CF8 (аналог AISI 304) и, что более важно, CF8M (аналог AISI 316) и дуплексные стали (2205). Эти материалы обеспечивают пассивную оксидную пленку, способную к самовосстановлению. Для инженеров-проектировщиков это означает снижение эксплуатационных расходов (OPEX) на 40-60% в течение жизненного цикла оборудования, так как отпадает необходимость в регулярной замене уплотнений, вызванной коррозией посадочных мест, и ежегодной антикоррозийной обработке.
Инженерная рекомендация: При выборе материала ориентируйтесь не только на стоимость сырья, но и на химический состав воды в регионе эксплуатации. Для морских портов или химических предприятий использование дуплексной стали обязательно, тогда как для муниципальных систем водоснабжения достаточно CF8M.
Технология прецизионного литья: влияние геометрии на гидравлические характеристики
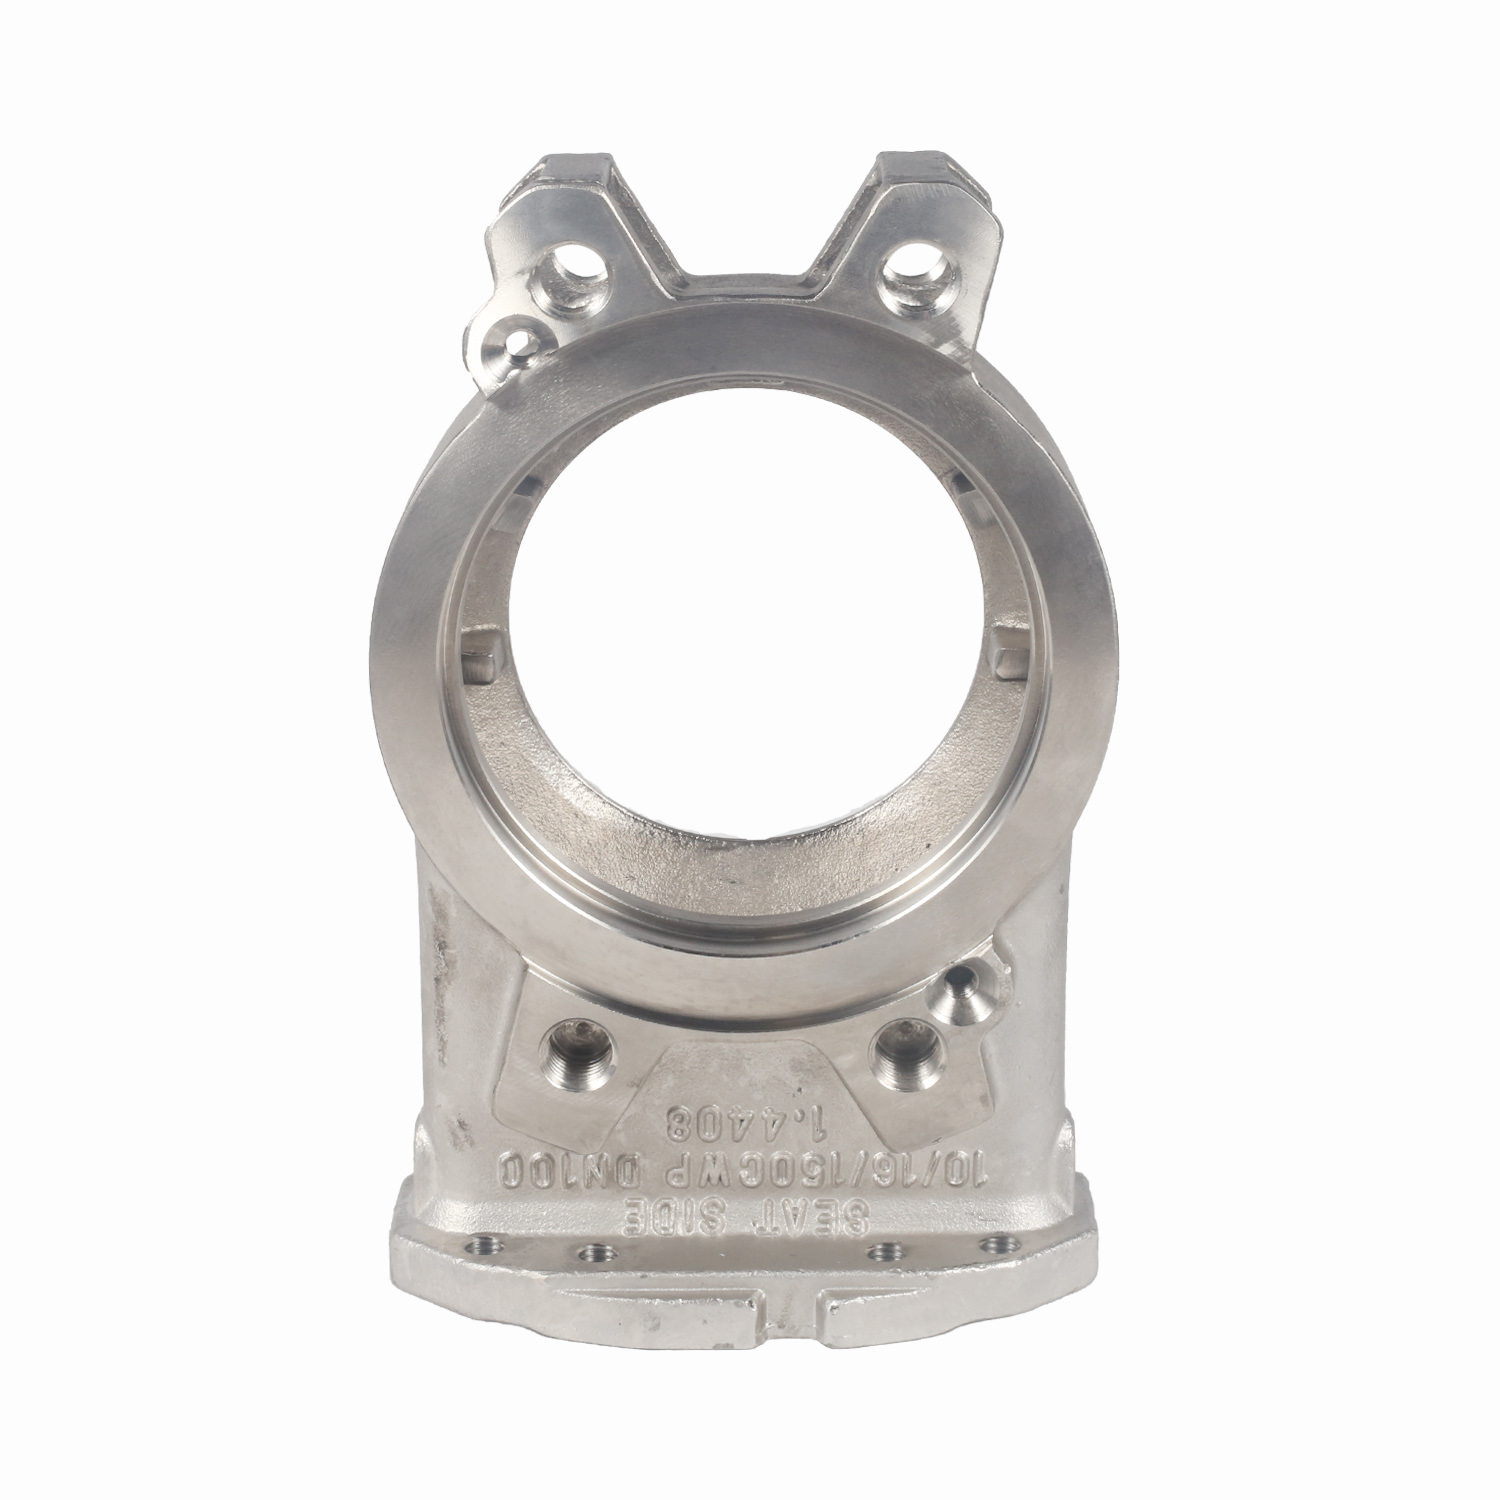
Материал — это лишь половина успеха. Вторая критическая составляющая эффективности пожарного насоса — качество изготовления его гидравлической части (корпуса, рабочего колеса, крышки). Здесь традиционные методы литья в песчаные формы уступают место технологии литья по выплавляемым моделям (Investment Casting), которую успешно применяет ООО «Уси Хуаньюй Прецизионное Литьё».
В отличие от грубого литья, требующего значительной механической доработки и оставляющего высокую шероховатость поверхности, прецизионное литье позволяет получать детали со сложной геометрией и минимальной толщиной стенки (до 0,5–1,0 мм) при высочайшей точности размеров (класс CT5–CT8 по ГОСТ/GB/T 6414). Шероховатость поверхности Ra 6,3–12,5 мкм, достигаемая на выходе из литейной формы, существенно снижает гидравлическое сопротивление.
Сравнение технологий изготовления корпусов насосов
| Параметр | Песчано-глинистое литье | Прецизионное литье (Investment Casting) |
|---|---|---|
| Шероховатость поверхности | Ra 25–50 мкм (требует шлифовки) | Ra 6,3–12,5 мкм (готовая поверхность) |
| Точность размеров | Низкая, большие припуски на обработку | Высокая (CT5–CT8), минимальная мехобработка |
| Гидравлические потери | Высокие из-за неровностей стенок | Минимальные, ламинарный поток |
| Вес детали | Избыточный из-за толстых стенок | Оптимизированный, равномерная толщина |
| Риск литейных дефектов | Средний/Высокий (раковины, поры) | Низкий (благодаря контролю и технологии) |
Использование передового оборудования, такого как индукционные печи и горизонтальные обрабатывающие центры с ЧПУ, позволяет предприятию обеспечивать идеальную соосность посадочных мест под подшипники и уплотнения. Это критически важно для предотвращения вибрации ротора на высоких оборотах (2900 об/мин и выше), характерных для пожарных насосов.
Практический совет: Запрашивайте у поставщика протоколы измерений геометрии проточной части. Наличие сертификатов на соответствие классу точности литья является индикатором технологической зрелости завода.
Контроль качества и соответствие международным стандартам
В секторе B2B закупок для ответственных применений, таких как противопожарные системы, цена ошибки исчисляется миллионами рублей ущерба и человеческими жизнями. Поэтому наличие системы менеджмента качества, подтвержденной реальными испытаниями, а не просто бумажными сертификатами, является решающим фактором.
Производственный комплекс, ориентированный на экспорт в Европу и США (более 80% продукции), обязан соблюдать строгие нормы ASTM, EN и GB. В нашей практике встречались случаи, когда партии насосов из “серого” импорта не проходили входной контроль из-за несоответствия химического состава заявленной марке стали. Например, снижение содержания молибдена в стали 316 (CF8M) ниже 2% критически ухудшает её стойкость к хлоридам.
Для исключения подобных рисков применяется многоступенчатый контроль:
- Спектральный анализ: Каждая плавка проверяется на немецком прямом спектрометре для точного определения процентного содержания легирующих элементов (Cr, Ni, Mo, Nb).
- Механические испытания: Проверка на ударную вязкость при экстремально низких температурах (до −196 °C) гарантирует, что корпус не станет хрупким в условиях северного климата России.
- Неразрушающий контроль (NDT): Обязательное использование методов капиллярного контроля (PT), ультразвукового (UT) и магнитопорошкового (MT) контроля для выявления внутренних микропор и трещин, невидимых глазу.
- Тесты на межкристаллитную коррозию: Подтверждают структурную целостность сплава после термообработки.
Каждая партия сопровождается полным пакетом документов, включая протоколы анализа состава и механических свойств. Это ускоряет процедуру сертификации готовых насосных агрегатов по нормам ТР ТС 010/2011 “О безопасности машин и оборудования” и ТР ТС 043/2017 “Требования к средствам обеспечения пожарной безопасности и пожаротушения”.
Важно: Не соглашайтесь на поставку без предоставления заводских тестовых отчетов (Mill Test Certificates) на конкретную партию отливок. Выборочный контроль недостаточен для критических узлов.
Типичные ошибки при закупке и эксплуатации: разбор кейса
Опыт реализации проектов в нефтегазовом и энергетическом секторах выявляет ряд системных ошибок, которые допускают закупщики и главные инженеры. Рассмотрим реальный пример из практики, иллюстрирующий важность правильного выбора поставщика компонентов.
Кейс: Снижение давления на 15% из-за некачественной геометрии улитки
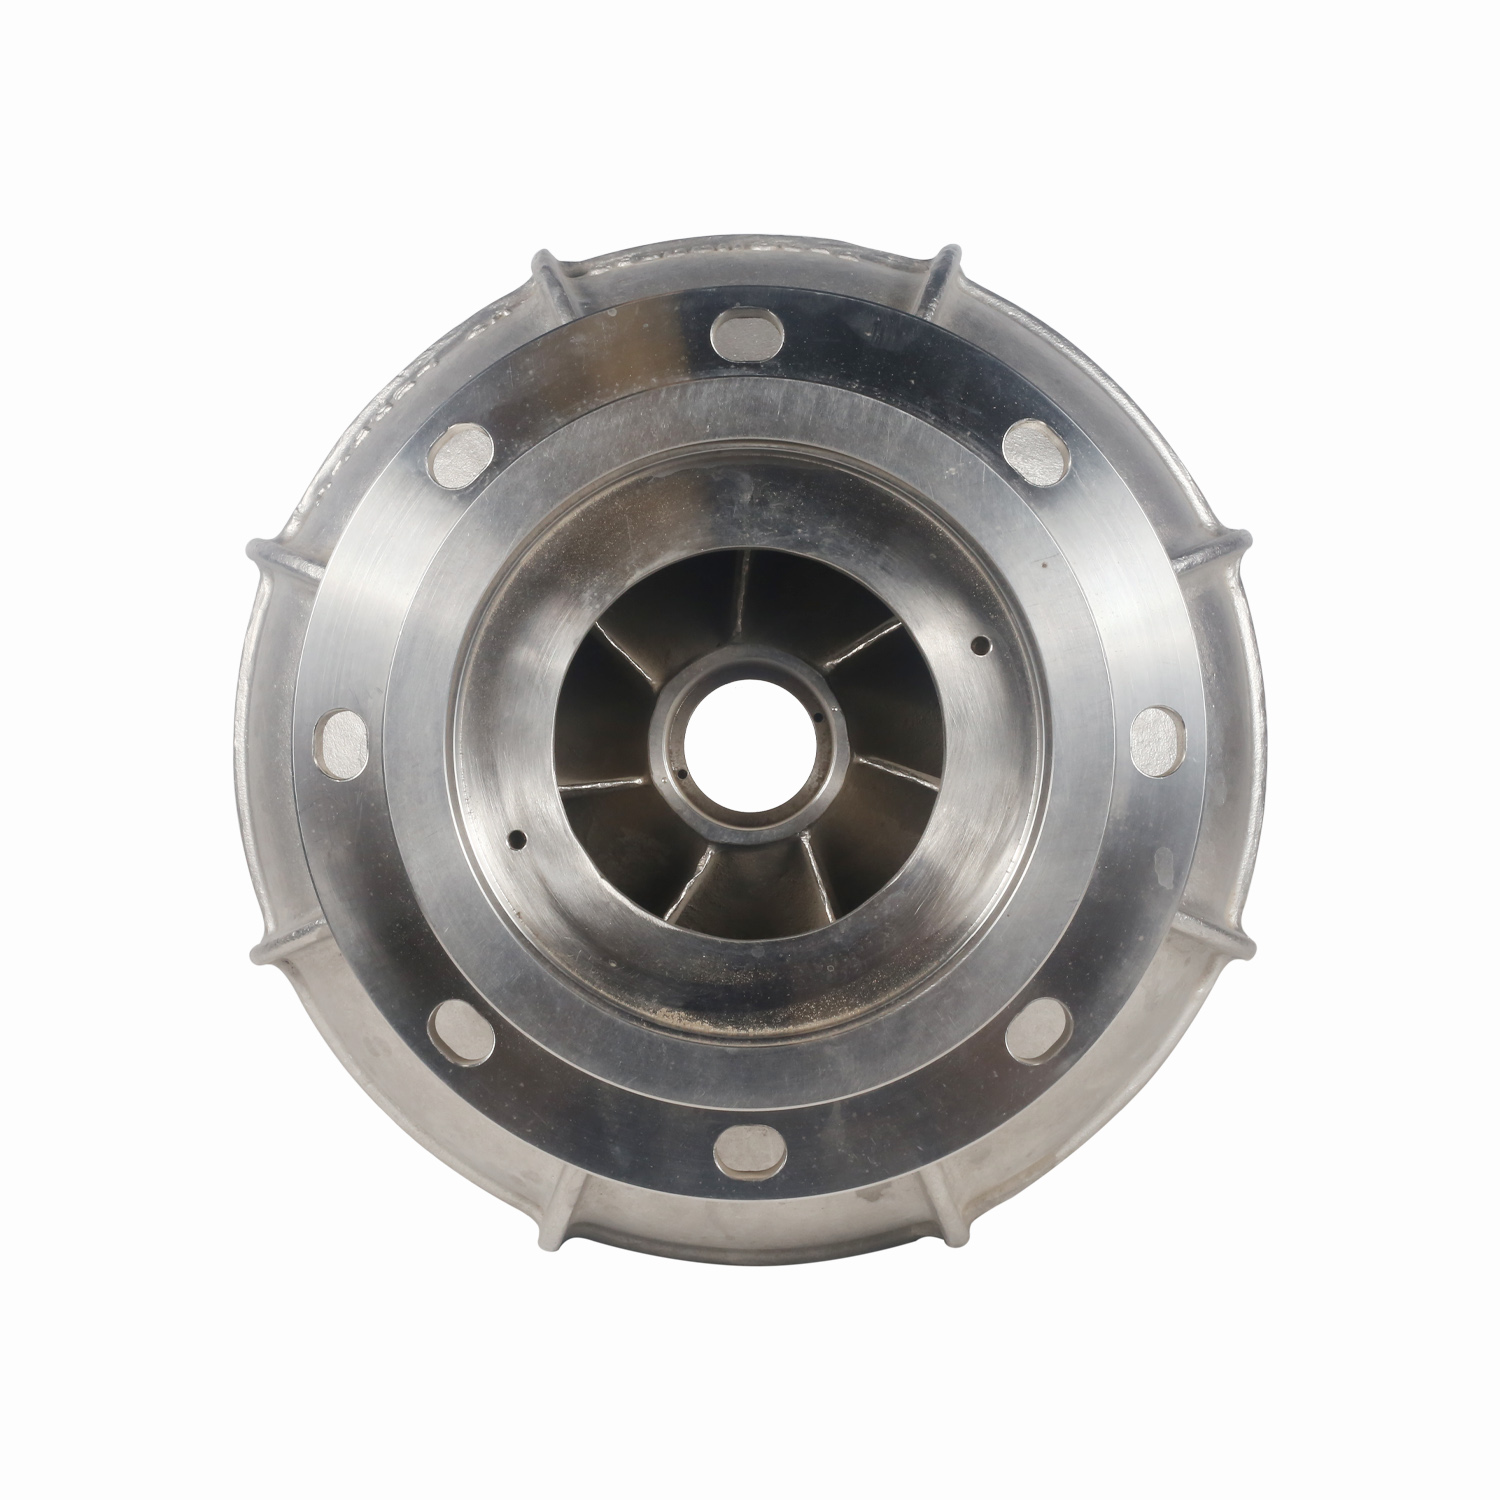
На одном из объектов водоочистки была произведена замена пожарного насоса. Через 6 месяцев эксплуатации во время плановых испытаний было зафиксировано падение напора на 15% относительно паспортных данных. Демонтаж и дефектовка показали, что причина кроется не в износе рабочего колеса, а в низкой качестве литья корпуса (“улитки”). Внутренняя поверхность имела значительные наплывы металла и неоднородность толщины стенок, что создавало турбулентные завихрения и кавитацию.
Причина заключалась в использовании дешевого литья низкого класса точности без последующей высокоточной механической обработки сопрягаемых поверхностей. Решение проблемы потребовало полной замены корпуса на деталь, изготовленную методом прецизионного литья с контролем геометрии на КИМ (координатно-измерительной машине). Новый корпус, поставленный специализированным производителем, восстановил гидравлические характеристики и обеспечил стабильную работу станции.
Этот случай подчеркивает: экономия на качестве литья корпусных деталей ложится многократными затратами на ремонт и простой системы. Компании, такие как ООО «Уси Хуаньюй Прецизионное Литьё», избегают таких проблем благодаря использованию безотходной схемы точного литья и парку из более чем 50 единиц металлообрабатывающего оборудования, включая вертикальные карусельные и токарные станки с ЧПУ.
Ассортимент решений для различных условий эксплуатации
Выбор конкретной марки стали и типа исполнения зависит от среды, в которой будет работать насосная станция. Ниже приведена матрица подбора материалов и компонентов, основанная на многолетнем опыте поставок для различных отраслей.
Материалы и их применение
| Марка стали / Сплав | Аналог AISI/DIN | Рекомендуемая среда | Особенности |
|---|---|---|---|
| CF8 | 304 / 1.4301 | Пресная вода, атмосферный воздух | Базовая коррозионная стойкость, оптимальная цена. |
| CF8M | 316 / 1.4401 | Морская вода, растворы хлоридов | Повышенная стойкость к питтингу благодаря молибдену. |
| CF3M | 316L / 1.4404 | Сварные конструкции, низкие температуры | Сниженный риск межкристаллитной коррозии в швах. |
| Дуплекс 2205 | S31803 / 1.4462 | Агрессивные химические среды, высокие нагрузки | Высокая прочность (в 2 раза выше 316), стойкость к эрозии. |
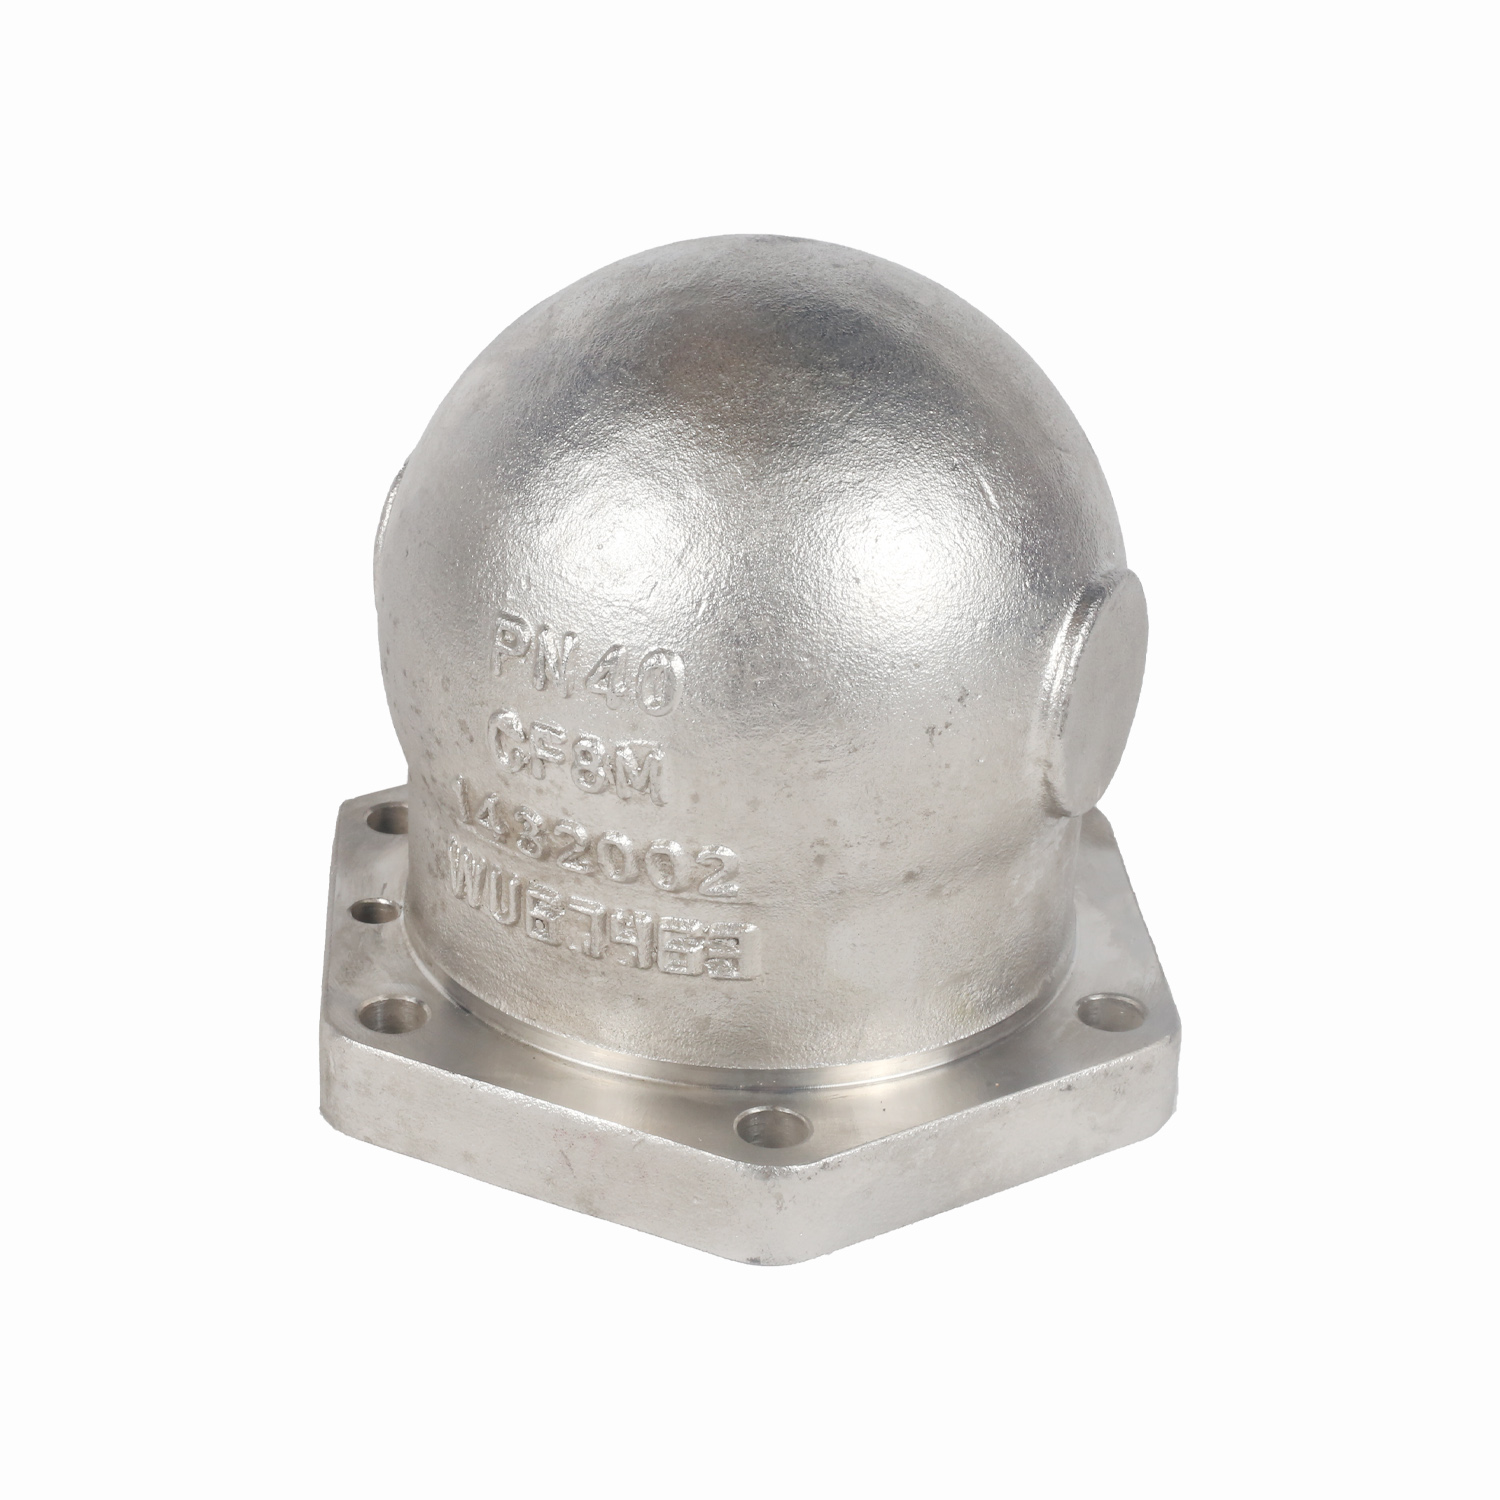
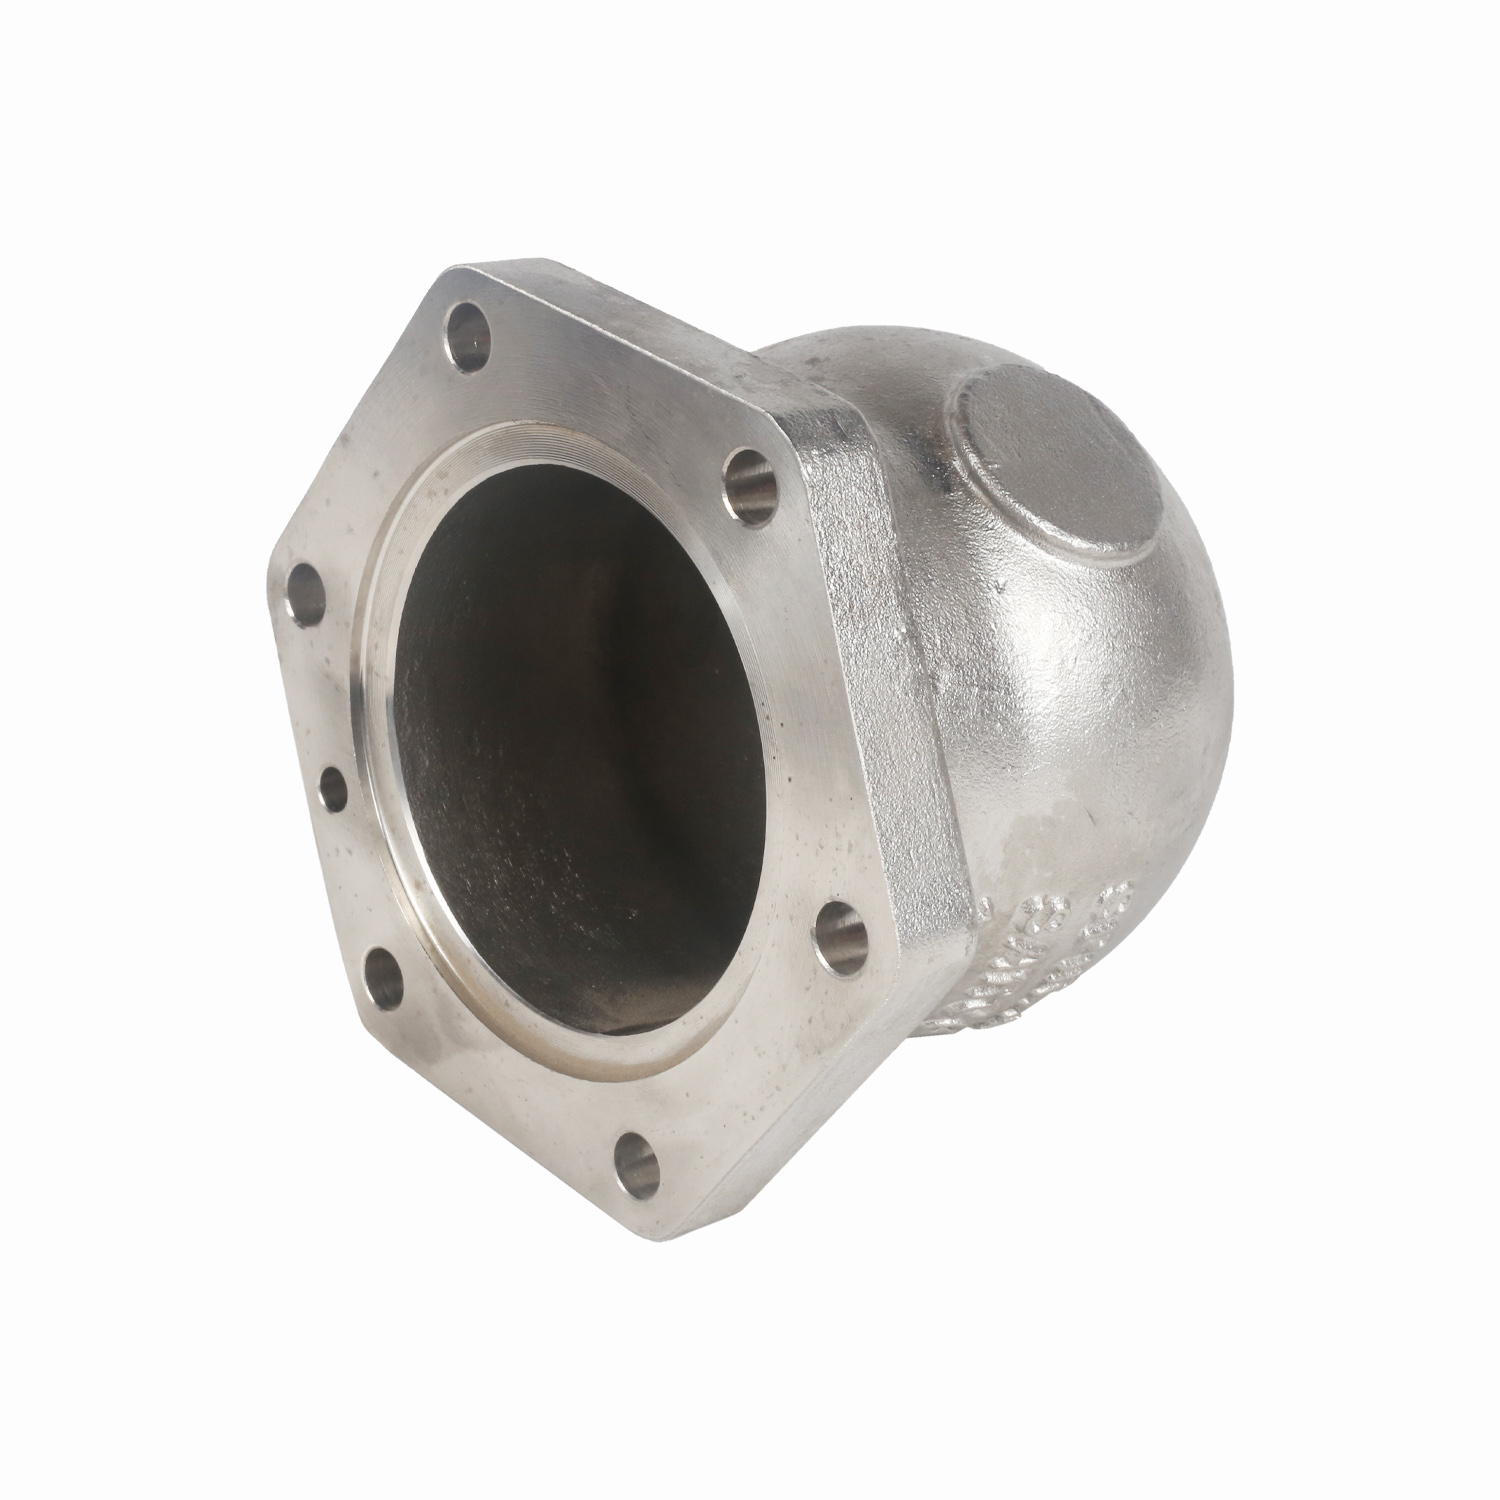
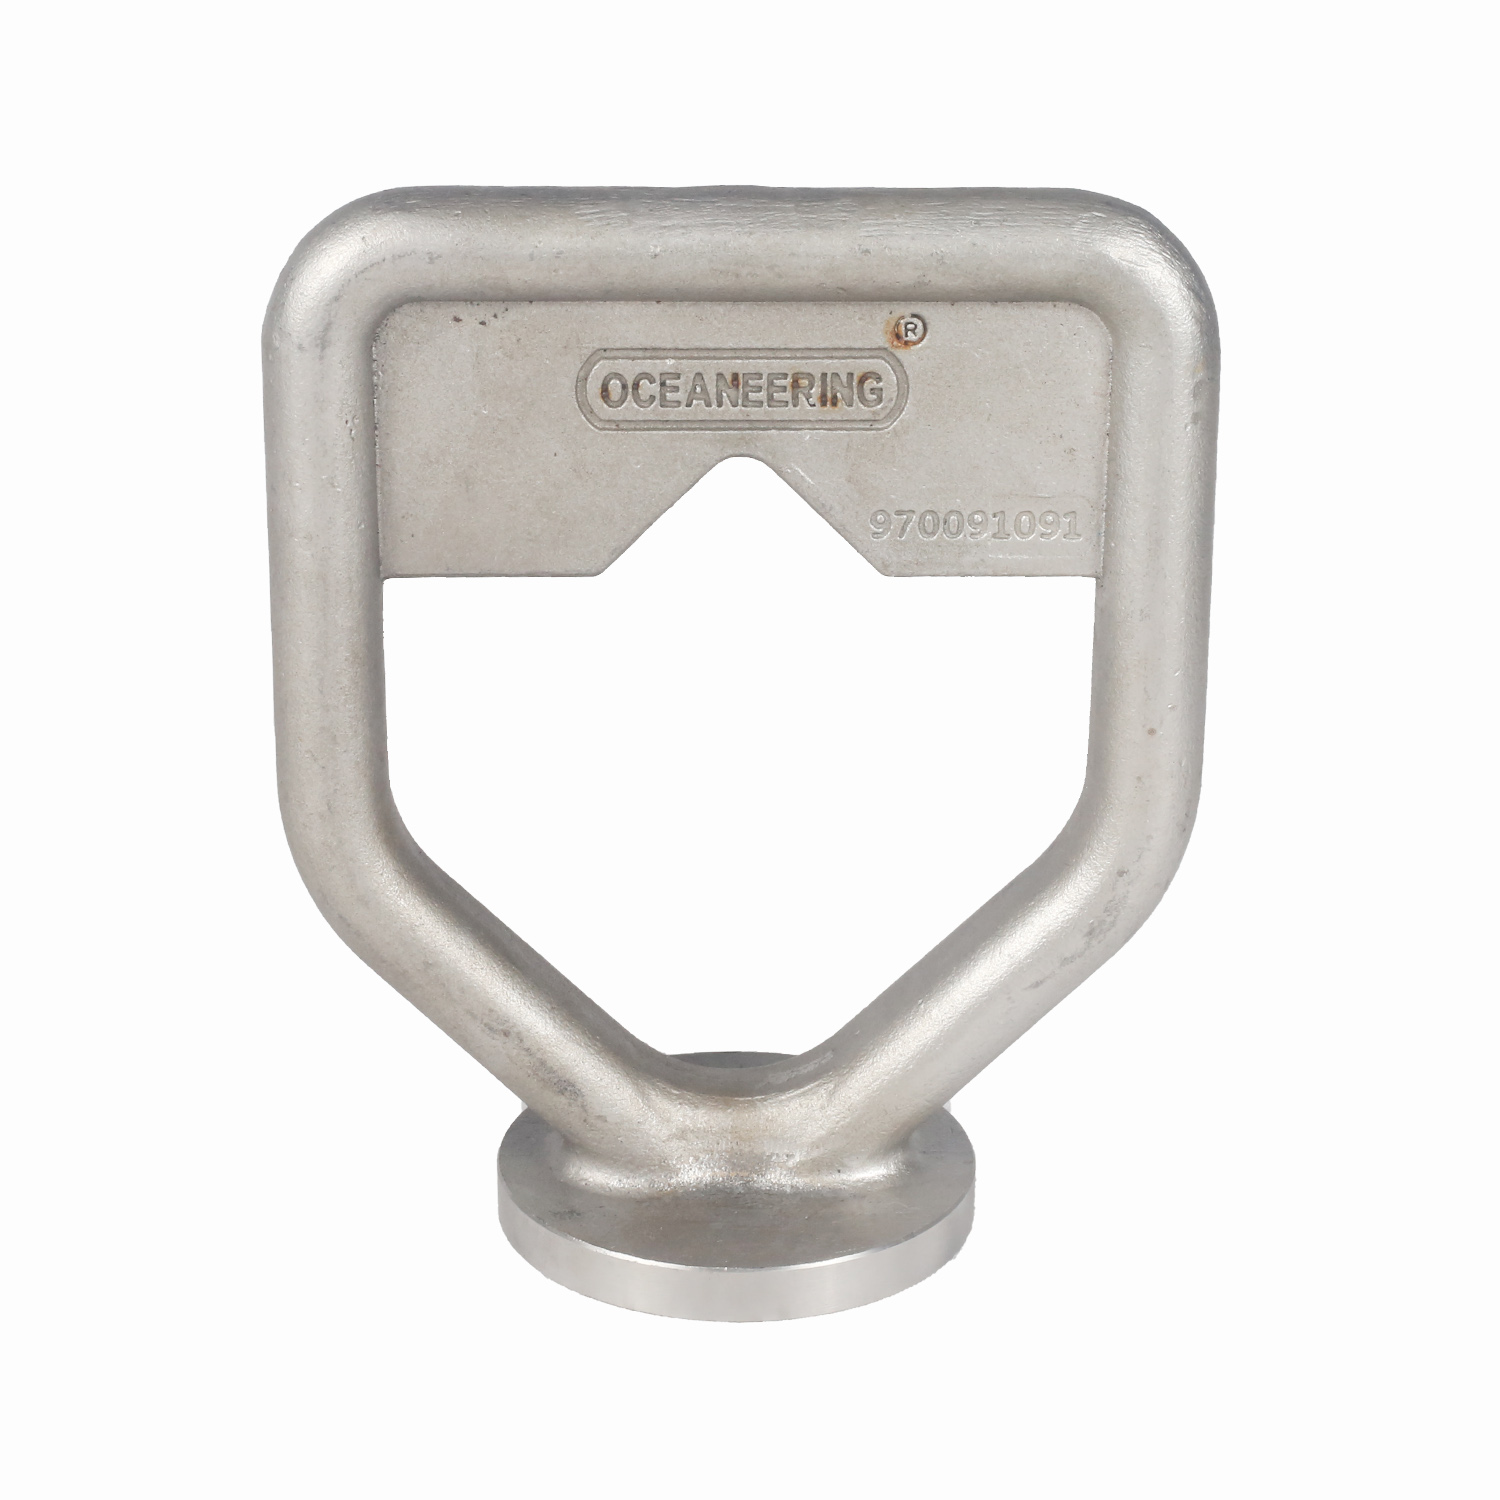
Помимо стандартных корпусов, производственная линия включает изготовление сложных узлов: двухкамерных фланцевых корпусов, спиральных корпусов водяных насосов, тарелок обратных клапанов и седловых частей. Все изделия подвергаются необходимой термообработке и полировке, что особенно важно для пищевых и фармацевтических применений, где гигиеничность поверхности регламентируется отдельными стандартами.
Гибкость производства позволяет изготавливать детали массой до 100 кг со сложной внутренней геометрией, например, корпуса трехходовых клапанов с усиленной конструкцией. Это делает возможным комплектацию насосных станций “под ключ”, где все гидравлические элементы выполнены из единого материала и имеют согласованные допуски.
Логистика, сроки и коммерческие условия
Для российских промышленных предприятий важна не только техническая сторона вопроса, но и надежность цепочки поставок. Предприятие обладает производственной мощностью 2500 тонн готовой продукции в год, что позволяет выполнять крупные серийные заказы без срывов сроков.
Работа по системе “под ключ” включает в себя не только литье и механическую обработку, но и дополнительные услуги: нанесение защитных покрытий, финальную полировку и сертифицированные испытания. Это сокращает время на ввод деталей в производство у заказчика, так как компоненты поступают уже полностью готовыми к сборке.
Сроки поставки зависят от сложности заказа и объема партии, но благодаря оптимизированному технологическому процессу и наличию складских запасов полуфабрикатов, стандартные позиции отгружаются в кратчайшие сроки. Экспортный опыт компании (работа с рынками Европы и США) гарантирует понимание требований к упаковке, маркировке и сопроводительной документации, необходимой для беспрепятственной таможенной очистки и приемки на складе покупателя.
Совет по закупкам: Планируйте заказ компонентов с учетом времени на транспортировку и входной контроль. Для нестандартных изделий рекомендуется закладывать время на утверждение опытных образцов (FAI – First Article Inspection).
Заключение: инвестиция в безопасность и надежность
Выбор поставщика компонентов для пожарных насосов — это стратегическое решение. Переход на пожарные насосы из нержавеющей стали для насосных станций, изготовленные методом прецизионного литья, является экономически обоснованным шагом для любого предприятия, ценящего долгосрочную надежность своих активов.
Сочетание передовых материалов (CF8M, дуплекс 2205), высокой точности изготовления (CT5–CT8) и строгого многоступенчатого контроля качества позволяет минимизировать риски аварийных ситуаций. Сотрудничество с проверенным производителем, таким как ООО «Уси Хуаньюй Прецизионное Литьё», обеспечивает получение продукции, полностью соответствующей международным стандартам ASTM, EN и требованиям ГОСТ, что подтверждается полным пакетом сертификатов.
Не позволяйте качеству литья стать слабым звеном в вашей системе пожарной безопасности. Инвестируйте в компоненты, которые работают безотказно, когда это нужнее всего.
Готовы обсудить технические требования вашего проекта?
Запросите коммерческое предложение и технический паспорт