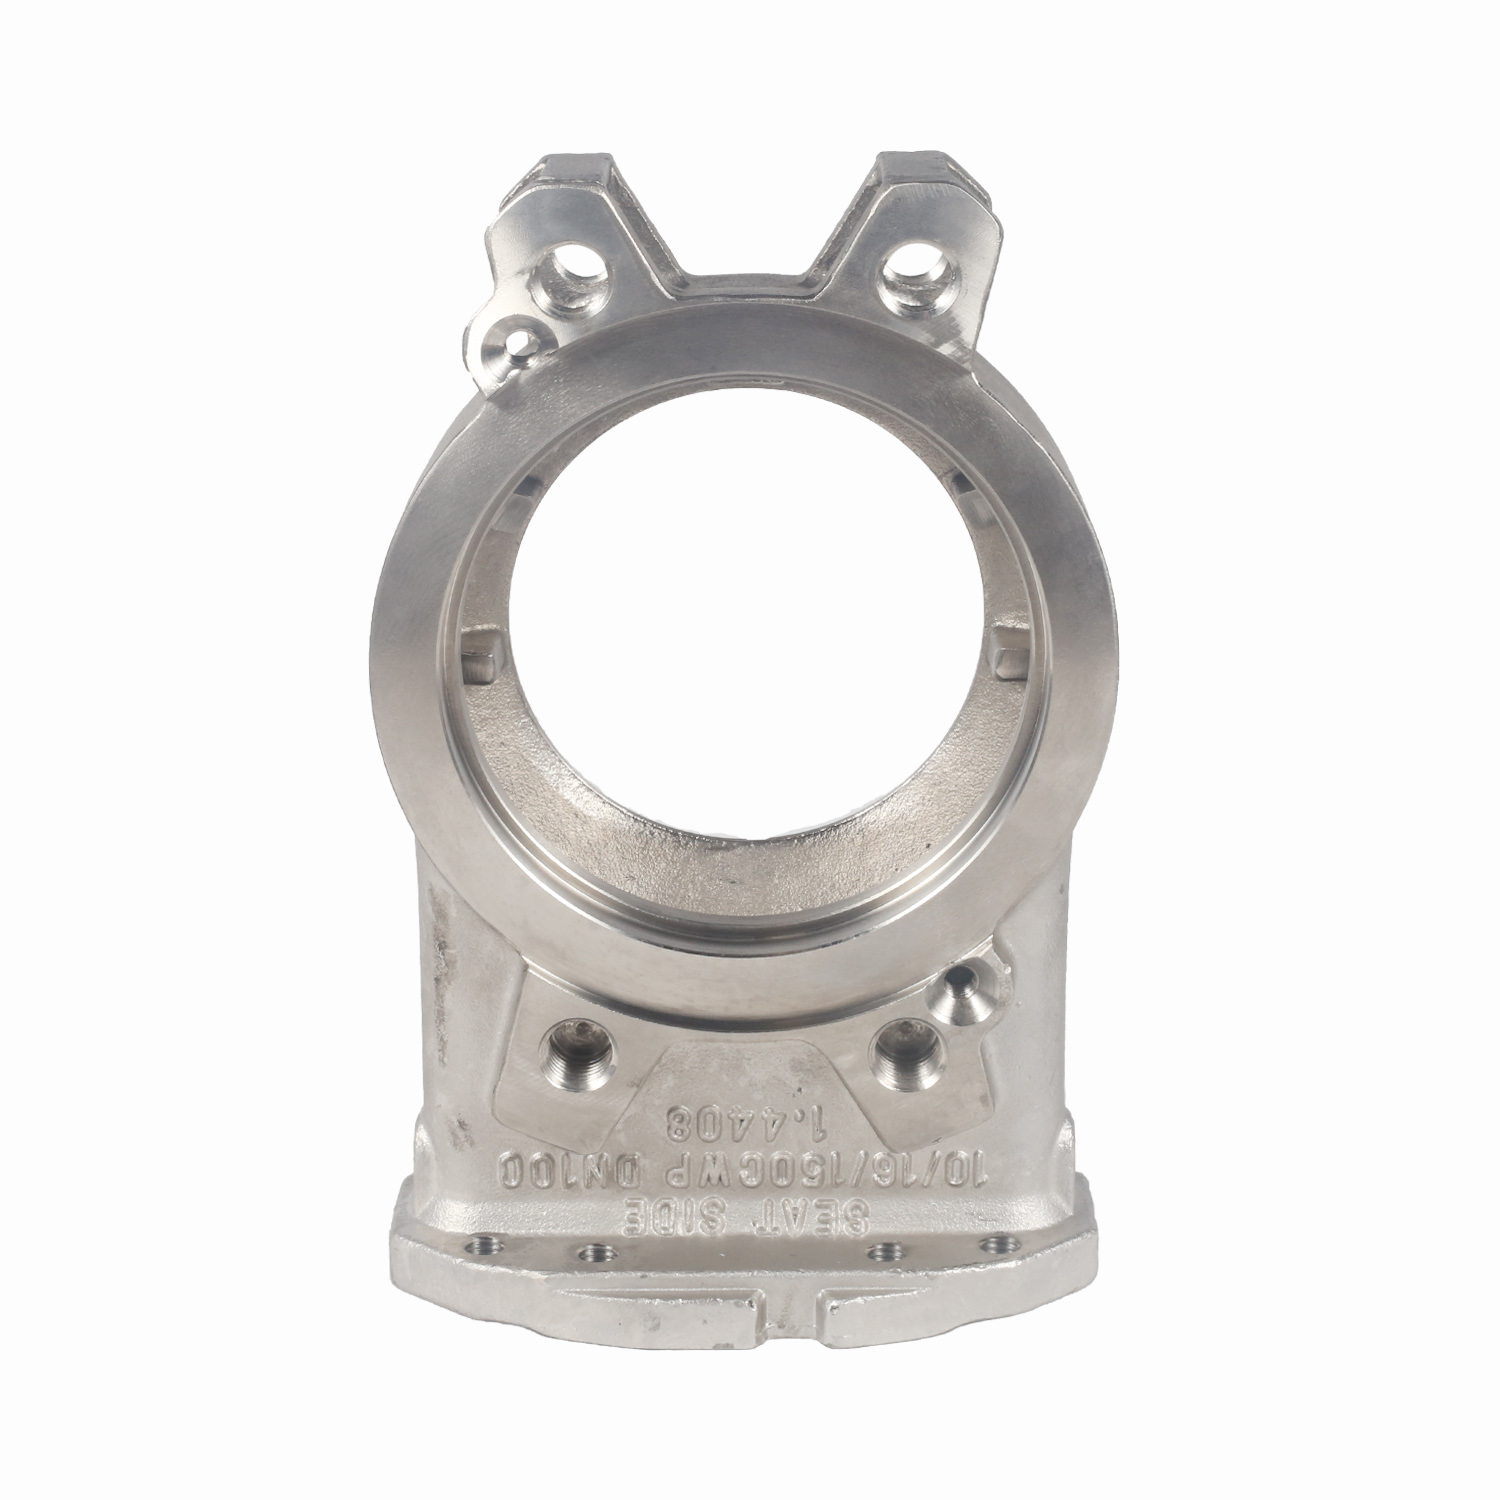


Нестандартные прецизионные литые детали на заказ от завода Китай
2026-09-20
- Почему литье по выплавляемым моделям — единственный выбор для прецизионных узлов
- Материаловедение: Выбор сплава для агрессивных сред
- Контроль качества: Как избежать скрытых дефектов
- Логистика и коммерческие условия: Работа с Китаем без рисков
- Частые ошибки при закупке нестандартного литья
- Заключение: Стратегия надежного снабжения
Главное за 30 секунд
- Точность и экономия: Литье по выплавляемым моделям обеспечивает класс точности CT5–CT8, что снижает объем механической обработки на 40-60% по сравнению с песчаными формами.
- Материаловедение: Использование дуплексных сталей (2205) и сплавов CF8M/CF3M критично для работы в агрессивных средах; ошибка в выборе марки приводит к коррозионному растрескиванию под напряжением.
- Комплексный подход: Поставка деталей «под ключ» от завода с полным циклом контроля (PT, UT, MT) и сертификацией по ASTM/EN/ГОСТ исключает риски брака на этапе монтажа.
В современной промышленной закупке понятие «нестандартная деталь» часто становится синонимом головной боли для главного инженера или руководителя отдела снабжения. Когда серийное производство не покрывает специфические геометрические требования или экстремальные условия эксплуатации (высокое давление, криогенные температуры, агрессивные химические среды), единственным viable решением становится индивидуальное изготовление. Рынок переполнен предложениями, но найти надежного партнера, способного обеспечить нестандартные прецизионные литые детали на заказ от завода Китай с соблюдением российских стандартов ГОСТ и международных норм ASTM, — задача нетривиальная.
Мы, как эксперты в области промышленного литья, знаем, что цена ошибки здесь измеряется не только стоимостью бракованной партии, но и простоем целых производственных линий. В этой статье мы разберем технические нюансы выбора поставщика, особенности материаловедения для сложных узлов и то, как интегрировать китайское производство в вашу цепочку поставок без потери качества.
Почему литье по выплавляемым моделям — единственный выбор для прецизионных узлов
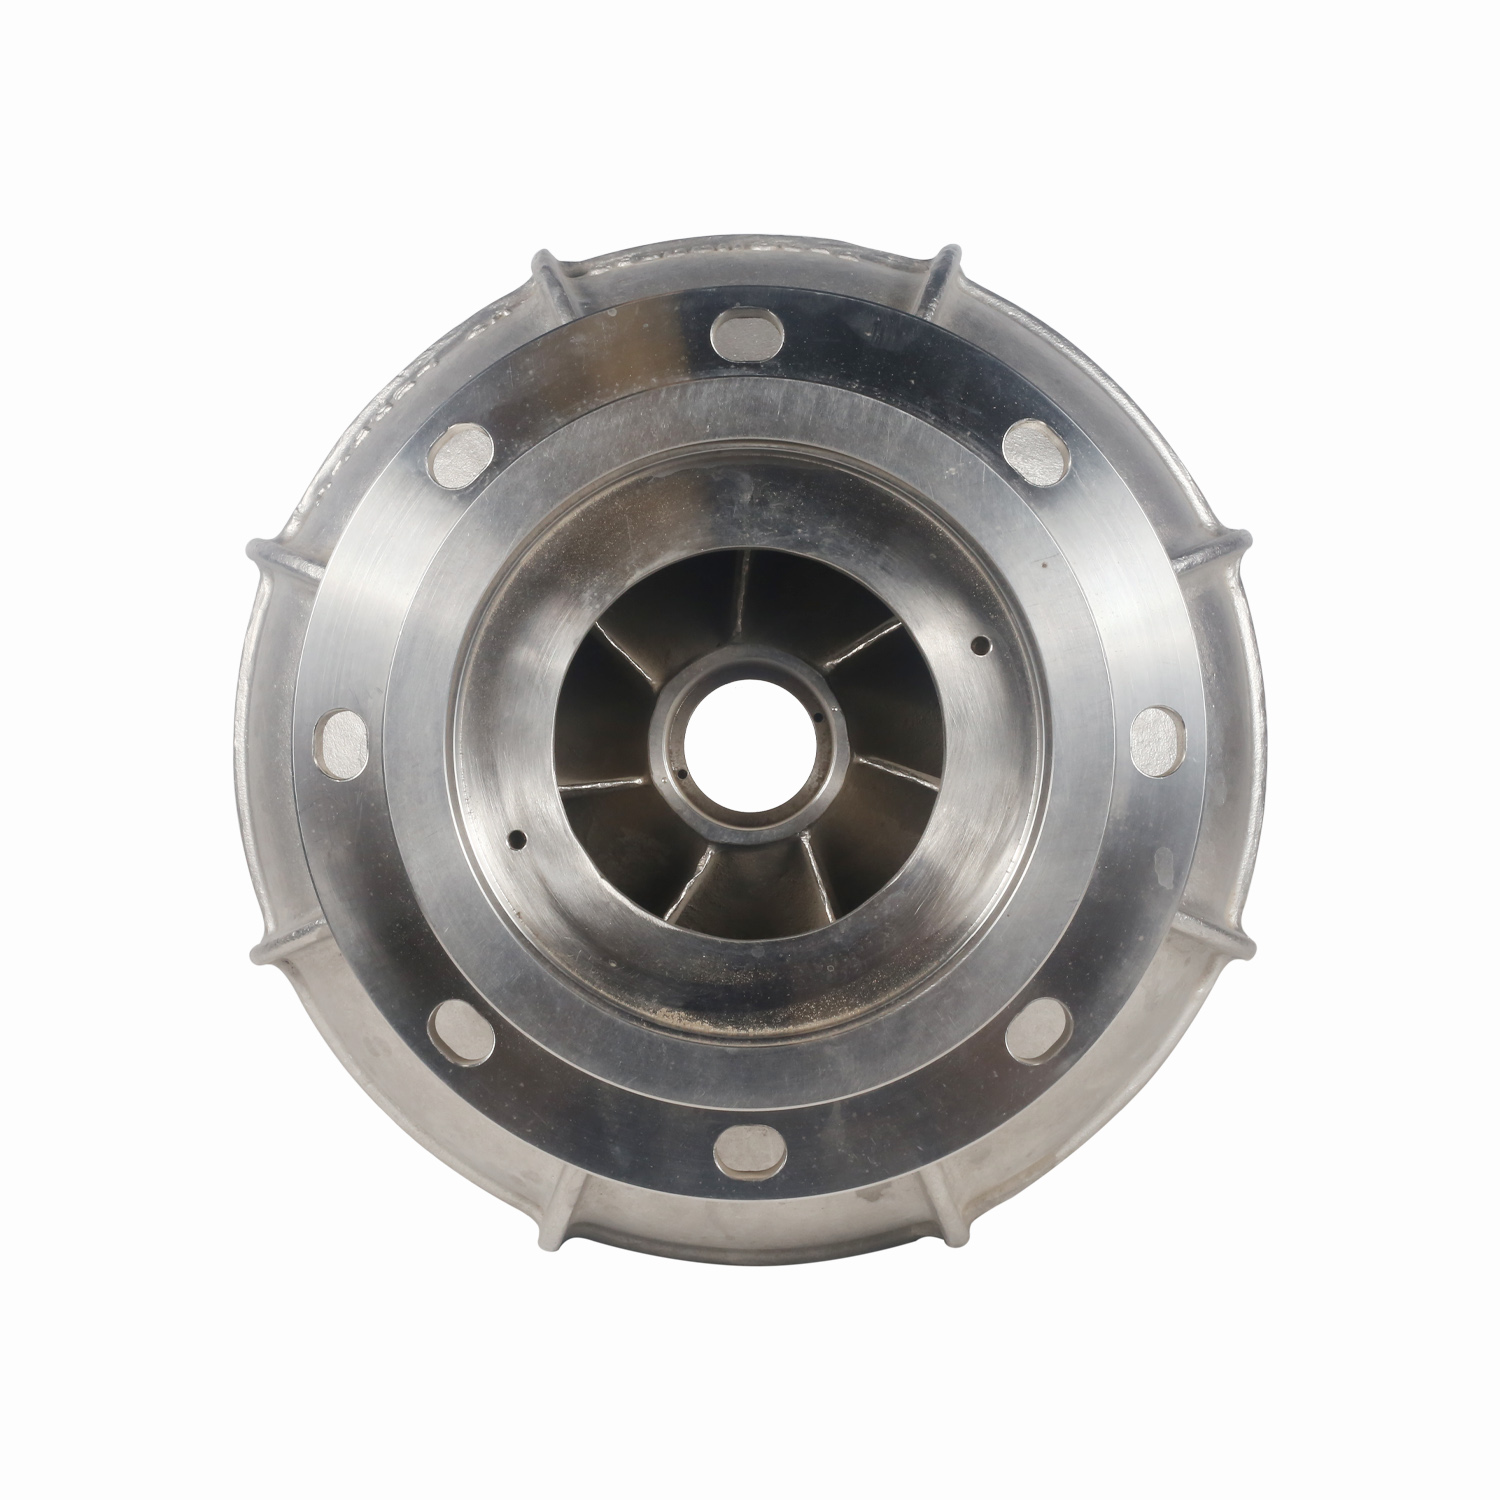
Традиционное литье в песчано-глинистые формы имеет свои пределы точности. Для деталей сложной геометрии, таких как корпуса насосов, элементы арматуры или турбинные лопатки, допуски песчаного литья часто требуют последующей масштабной механической обработки. Это удорожает продукт и нарушает целостность поверхностного слоя металла.
Литье по выплавляемым моделям (Investment Casting) решает эту проблему радикально. Технология позволяет получать отливки с минимальной толщиной стенки до 0,5–1,0 мм и шероховатостью поверхности Ra 6,3–12,5 мкм непосредственно из формы. Класс точности CT5–CT8 по ГОСТ 6414 означает, что припуски на обработку минимальны или отсутствуют вовсе на многих поверхностях.
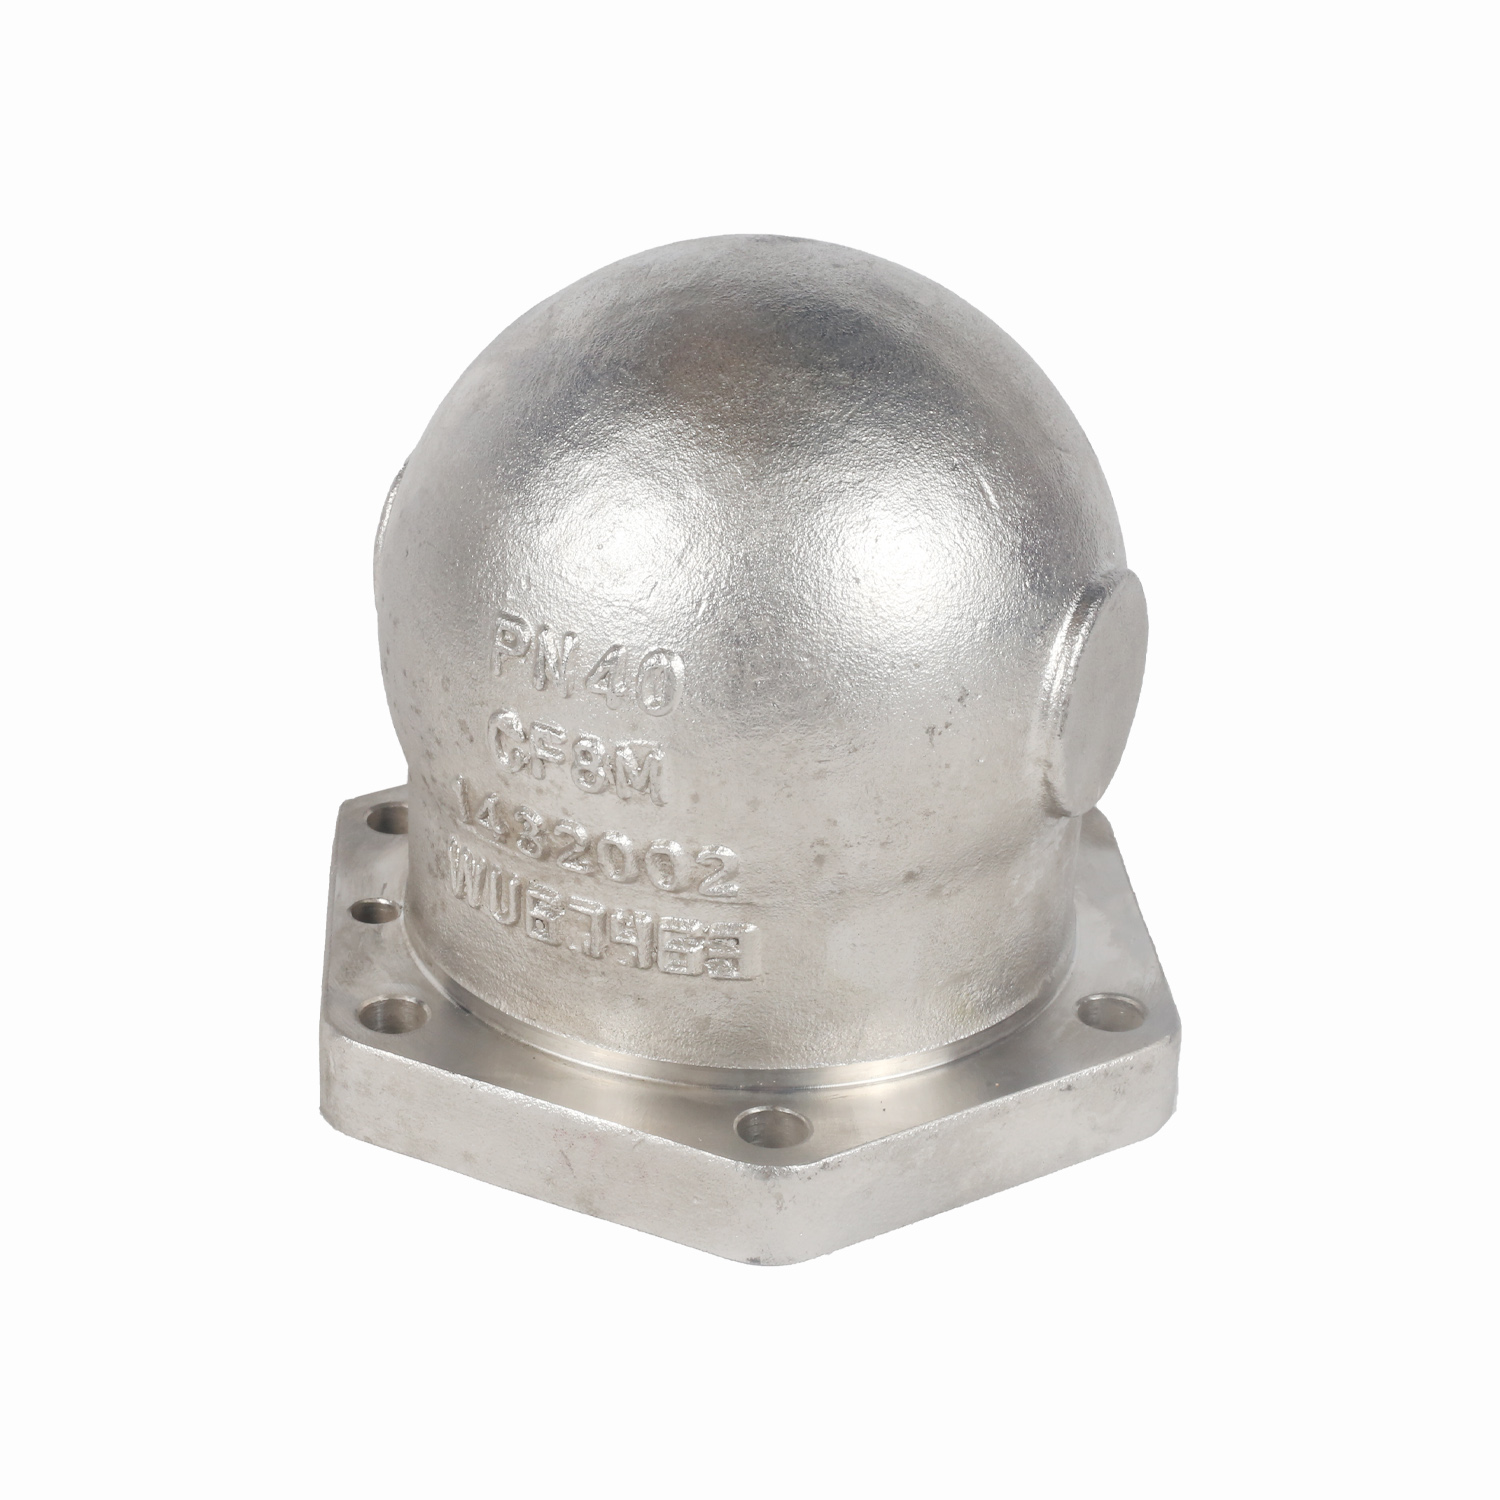
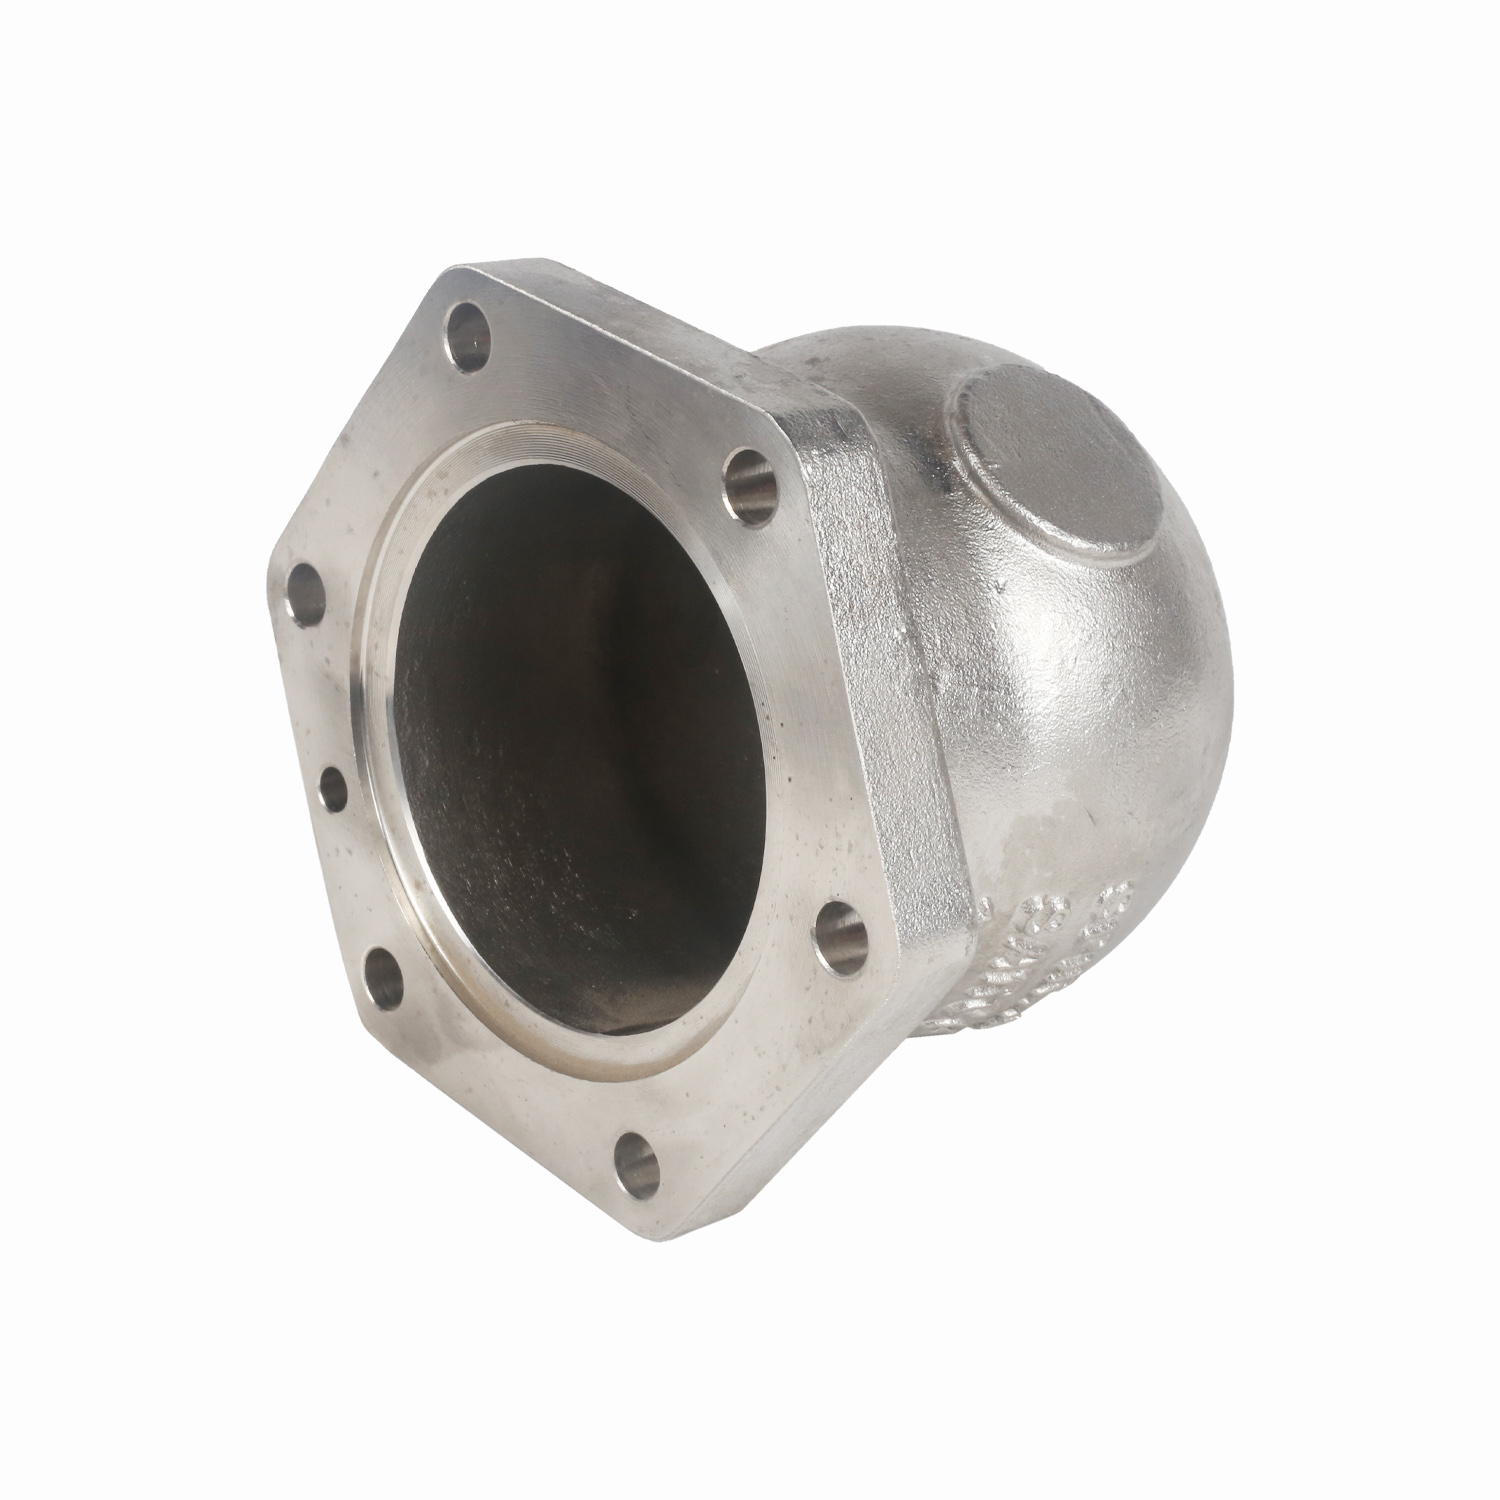
В нашей практике был показательный случай: заказчик пытался изготовить корпус трехходового клапана из нержавеющей стали CF8M методом литья в кокиль. Из-за сложной внутренней геометрии («четыре хода») возникли проблемы с усадкой и внутренними напряжениями. После перехода на технологию выплавляемых моделей с использованием керамических стержней, процент брака снизился с 18% до 1,2%, а стоимость финишной обработки упала на 45%. Именно такой подход реализует ООО «Уси Хуаньюй Прецизионное Литьё», обеспечивая высокую геометрическую точность даже для деталей массой до 100 кг.
Инженерный совет: При заказе нестандартных деталей всегда запрашивайте чертежи литейной системы ( gating system ). Это покажет компетенцию завода в моделировании процессов заполнения формы и предотвращении дефектов.
Материаловедение: Выбор сплава для агрессивных сред
Одна из самых частых ошибок при закупке литых деталей — фокусировка исключительно на геометрии при игнорировании металлургических нюансов. Для промышленных применений в нефтехимии, энергетике и судостроении стандартные марки стали часто недостаточны.
Нержавеющие стали серии CF (Cast Stainless Steel)
Аналоги привычных нам AISI 304 и 316 в литом исполнении обозначаются как CF8 и CF8M соответственно. Буква «M» указывает на наличие молибдена, который критически важен для сопротивления питтинговой коррозии. Для криогенных применений (температуры до -196 °C) используются марки CF3 и CF3M с пониженным содержанием углерода, что предотвращает выделение карбидов хрома и сохраняет ударную вязкость.
Дуплексные нержавеющие стали (Duplex Stainless Steels)
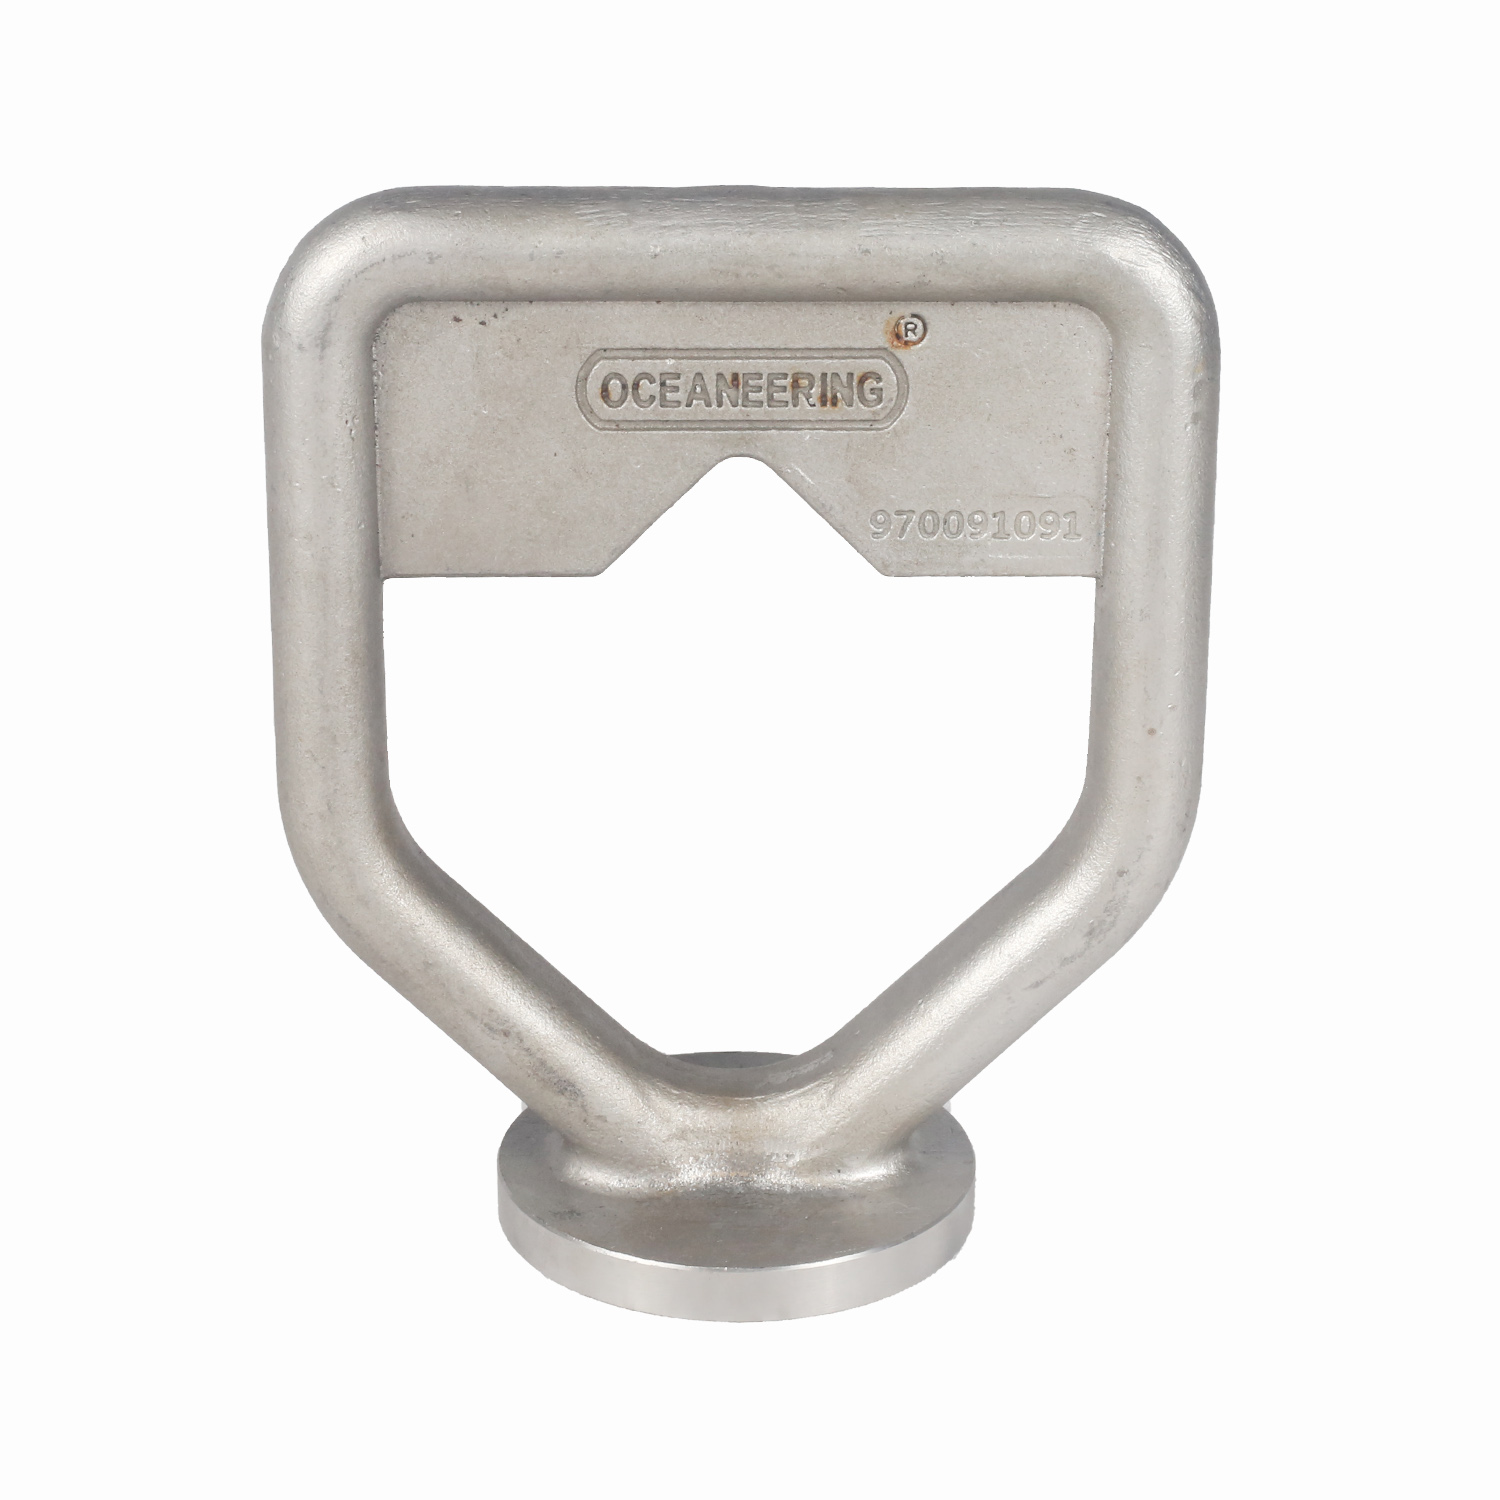
Сплавы типа 2205 (UNS S31803) сочетают аустенитную и ферритную структуры. Это дает им предел текучести почти в два раза выше, чем у обычных нержавеющих сталей, и превосходную стойкость к коррозионному растрескиванию под напряжением (SCC). ООО «Уси Хуаньюй Прецизионное Литьё» активно производит фланцевые втулки и позиционирующие кольца из дуплексной стали 2205 для морских платформ и опреснительных установок, где обычная «нержавейка» выходит из строя за 6-8 месяцев.
| Материал | Ключевые свойства | Типичное применение | Ограничения |
|---|---|---|---|
| CF8M (316L cast) | Хорошая общая коррозионная стойкость, свариваемость. | Пищевая промышленность, общие химические среды. | Не рекомендуется для хлоридсодержащих сред при T > 60°C. |
| CF3M (Low Carbon) | Высокая ударная вязкость при низких температурах. | Криогенная техника, LNG-терминалы. | Более высокая стоимость из-за строгого контроля состава. |
| Duplex 2205 | Высокая прочность, стойкость к SCC и эрозии. | Нефтегазовое оборудование, морская вода, теплообменники. | Сложность литья и механической обработки (высокая твердость). |
Важно понимать, что химический состав должен подтверждаться спектральным анализом каждой плавки. Наличие немецкого прямого спектрометра на производстве, как в случае с нашим партнером, является обязательным требованием для верификации соответствия стандартам ASTM A743/A744.
Контроль качества: Как избежать скрытых дефектов
Визуальный осмотр литой детали не выявляет внутренних пор, трещин или непроваров. Для ответственных деталей, работающих под давлением, необходим многоуровневый неразрушающий контроль (NDT).
Стандартный пакет документов от надежного завода должен включать протоколы следующих испытаний:
- PT (Penetrant Testing): Капиллярный контроль для выявления поверхностных трещин. Обязателен для всех деталей после механической обработки.
- UT (Ultrasonic Testing): Ультразвуковой контроль для обнаружения внутренних полостей и расслоений. Критичен для толстостенных корпусов насосов и клапанов.
- MT (Magnetic Particle Testing): Магнитопорошковый контроль для ферромагнитных сталей (например, некоторых марок дуплекса или углеродистых сталей).
- Гидравлические испытания: Проверка герметичности под давлением, превышающим рабочее в 1,5 раза.
Мы рекомендуем требовать проведения испытаний на межкристаллитную коррозию (IKK) для аустенитных сталей, если деталь будет эксплуатироваться в химических средах. Игнорирование этого теста может привести к внезапному разрушению узла через 2-3 года эксплуатации, что повлечет за собой аварийную остановку производства.
Система управления качеством, сертифицированная по ISO 9001 и поддерживаемая операционным контролем на всех этапах, как это реализовано на мощностях ООО «Уси Хуаньюй», гарантирует, что каждая партия проходит выборочный входной и выходной контроль. Более 80% продукции таких предприятий экспортируется в Европу и США, что служит косвенным, но весомым подтверждением высокого уровня технологической дисциплины.
Логистика и коммерческие условия: Работа с Китаем без рисков
Заказывая нестандартные прецизионные литые детали на заказ от завода Китай, российские покупатели часто сталкиваются с вопросами таможенной очистки, сертификации и сроков поставки. Прозрачность процесса — ключ к успеху.
Сертификация и соответствие стандартам
Для легального использования промышленного оборудования в РФ и странах ЕАЭС необходима маркировка EAC и соответствие техническим регламентам (например, ТР ТС 010/2011 «О безопасности машин и оборудования»). Завод-изготовитель должен предоставлять полный комплект сертификатов качества, включая протоколы анализа состава и механических свойств. Все изделия должны соответствовать заявленным стандартам ASTM, EN или GB, что должно быть зафиксировано в контракте.
Сроки и MOQ (Минимальный объем заказа)
Прецизионное литье экономически эффективно при средних и крупных сериях, однако современные технологии позволяют гибко подходить к объемам. Минимальный заказ обычно определяется весом одной партии (например, от 500 кг по одному чертежу). Сроки изготовления стандартной партии составляют 4-6 недель, включая разработку оснастки. Экспресс-производство возможно за 3-4 недели с наценкой 15-20%.
Инженерная поддержка «под ключ»
Идеальный поставщик не просто льет металл, а предлагает инженерные решения. Это включает:
- Анализ чертежей заказчика на предмет технологичности литья (DFM — Design for Manufacturing).
- Подбор оптимального материала для баланса между стоимостью и эксплуатационными характеристиками.
- Выполнение дополнительной механической обработки на станках с ЧПУ (горизонтальные и вертикальные обрабатывающие центры).
- Нанесение защитных покрытий, полировка и термообработка.
Компании с производственной мощностью от 2000 тонн в год, оснащенные индукционными печами (например, 500 кг и 2×250 кг) и парком из 50+ единиц металлообрабатывающего оборудования, способны закрыть весь цикл работ. Это избавляет заказчика от необходимости координировать действия нескольких подрядчиков (литейного цеха, мехцеха и лаборатории).
Частые ошибки при закупке нестандартного литья
На основе анализа сотен проектов мы выделили три критические ошибки, которые совершают закупщики:
1. Игнорирование припусков на усадку. Разные сплавы имеют разный коэффициент линейной усадки. Если конструктор не заложил эти данные в модель, готовая деталь может не состыковаться с другими компонентами. Профессиональный завод всегда проводит компьютерное моделирование усадки перед изготовлением восковых моделей.
2. Экономия на пост-обработке. Попытка сэкономить на термической обработке (закалка, отпуск) приводит к тому, что деталь имеет нестабильную структуру и низкую коррозионную стойкость. Для сталей типа CF8M обязательна закалка в воде для растворения карбидов.
3. Отсутствие входного контроля. Принятие товара на складе без повторной проверки ключевых размеров и проведения выборочного НК (неразрушающего контроля). Даже при наличии сертификатов завода, транспортировка и человеческий фактор могут сыграть злую шутку. Всегда оставляйте бюджет на независимую экспертизу первой партии.
Заключение: Стратегия надежного снабжения
Выбор поставщика нестандартных прецизионных литых деталей на заказ от завода Китай — это стратегическое решение, влияющее на надежность всего вашего оборудования. Рынок предлагает множество вариантов, но лишь немногие предприятия обладают полным циклом: от литья по выплавляемым моделям до высокоточной механической обработки и сертифицированных испытаний.
Сотрудничество с такими компаниями, как ООО «Уси Хуаньюй Прецизионное Литьё», основанными на многолетнем опыте (с 1975 года) и обладающими современной производственной базой, позволяет российским предприятиям получать компоненты мирового уровня. Это не просто покупка металла, это приобретение инженерной уверенности в том, что каждый фланец, каждый корпус насоса и каждая тарелка клапана выдержат заявленные нагрузки.
Не позволяйте качеству стать переменным уравнением. Требуйте прозрачности, проверяйте сертификаты и выбирайте партнеров, которые говорят с вами на языке технических данных, а не маркетинговых обещаний.
Готовы обсудить ваш проект?
Запросите коммерческое предложение и технический паспорт на изготовление ваших деталей. Наши инженеры готовы провести бесплатный аудит ваших чертежей на предмет оптимизации затрат на литье и механическую обработку.
Связаться с отделом технических продаж →