

Монтаж пожарных насосов из нержавеющей стали для торговых центров
2026-09-21
- Ключевые аспекты интеграции насосного оборудования в инфраструктуру ТЦ
- Почему нержавеющая сталь? Технико-экономическое обоснование выбора
- Критические этапы монтажа и интеграции в систему
- Роль прецизионного литья в надежности насосных агрегатов
- Нормативные требования и сертификация в РФ
- Сравнительный анализ материалов корпусов насосов
- Частые ошибки при заказе и поставке комплектующих
- Заключение и рекомендации по выбору поставщика
Ключевые аспекты интеграции насосного оборудования в инфраструктуру ТЦ
Главное за 30 секунд:
- Материал имеет решающее значение: Использование корпусов из нержавеющей стали (CF8M, дуплекс 2205) вместо чугуна увеличивает срок службы пожарных насосов в 2.5–3 раза, особенно в условиях высокой влажности и агрессивных сред подвалов торговых центров.
- Точность литья влияет на КПД: Геометрия проточной части («улитки») и качество поверхности (Ra 6,3–12,5 мкм) напрямую определяют гидравлическую эффективность. Отклонения класса точности выше CT8 приводят к перерасходу электроэнергии до 15%.
- Соответствие стандартам ЕАЭС: Монтаж и поставка компонентов должны строго регламентироваться ТР ТС 010/2011 и СП 10.13130.2009. Отсутствие сертификатов на материалы корпуса делает невозможной легальную эксплуатацию объекта.
Торговые центры представляют собой объекты повышенной сложности с точки зрения пожарной безопасности. Высокая плотность людских потоков, наличие больших открытых пространств (атриумов) и подземных паркингов требуют безупречной работы систем пожаротушения. Сердцем такой системы является насосная станция, и от её надёжности зависят жизни людей и сохранность имущества на миллиарды рублей.
В нашей инженерной практике мы неоднократно сталкивались с ситуацией, когда заказчики пытались сэкономить на этапе закупки комплектующих, выбирая стандартные чугунные корпуса. Результат был предсказуемым: уже через 3-4 года эксплуатации в условиях конденсата и периодических гидроиспытаний происходила коррозия внутренних поверхностей, что приводило к падению давления в системе на 15-20% в критический момент. Замена таких узлов требует полной остановки системы, что для действующего торгового центра недопустимо.
Именно поэтому монтаж пожарных насосов из нержавеющей стали для торговых центров становится не просто предпочтительным, а необходимым стандартом для объектов премиум-класса и сооружений с повышенными требованиями к отказоустойчивости. Нержавеющая сталь обеспечивает не только коррозионную стойкость, но и высокую прочность при термических нагрузках.
Почему нержавеющая сталь? Технико-экономическое обоснование выбора
При проектировании систем водяного пожаротушения инженеры часто стоят перед выбором материала проточной части насоса. Традиционный серый чугун (GG25) дешев, но хрупок и подвержен ржавлению. Углеродистая сталь требует сложного антикоррозионного покрытия, которое со временем изнашивается от кавитации и абразивного воздействия песка, попадающего из городских водопроводных сетей.
Нержавеющие стали марок AISI 316 (аналог CF8M) и дуплексные сплавы (например, 2205) лишены этих недостатков. Их применение оправдано следующими факторами:
- Устойчивость к питтинговой коррозии. Вода в системах пожаротушения часто застаивается. В stagnant water (застойной воде) быстро развиваются бактерии и образуются агрессивные среды. Хромоникелевые стали устойчивы к этому процессу.
- Гидравлическая гладкость. Прецизионное литье позволяет получать поверхности с минимальной шероховатостью. Это снижает турбулентность потока и повышает напорные характеристики насоса без увеличения мощности двигателя.
- Отсутствие необходимости в покраске внутренней полости. Это исключает риск отслаивания краски и засорения спринклеров или дренчеров, что является частой причиной ложных срабатываний или, наоборот, непрохода воды.
Важно отметить, что стоимость жизненного цикла (TCO) насоса из нержавеющей стали оказывается ниже чугунного аналога на горизонте 10 лет. Несмотря на то, что начальные инвестиции могут быть на 20-30% выше, затраты на техническое обслуживание, замену уплотнений и ремонт корпуса практически сводятся к нулю.
Инженерная рекомендация: Для торговых центров, расположенных в приморских зонах или регионах с агрессивной промышленной атмосферой, настоятельно рекомендуем использовать дуплексные стали (2205), которые превосходят AISI 316 по пределу текучести и стойкости к хлоридам.
Критические этапы монтажа и интеграции в систему
Процесс установки насосного оборудования — это не просто механическое соединение труб. Это сложный инженерный процесс, требующий соблюдения допусков и последовательности действий. Ошибки на этапе монтажа сведут на нет преимущества даже самого качественного оборудования из нержавеющей стали.
-
Подготовка фундамента и виброизоляция.
Насосные агрегаты должны устанавливаться на монолитный бетонный фундамент, масса которого должна превышать массу насоса с двигателем не менее чем в 1.5 раза. Использование виброизолирующих прокладок между корпусом насоса и фундаментом обязательно. Нержавеющий корпус, будучи более жестким, чем чугунный, лучше передает вибрации на трубопровод, если не применена правильная компенсация.
-
Выравнивание валов (Alignment).
Это самый ответственный этап. Перекос валов насоса и электродвигателя даже на 0.05 мм может привести к разрушению подшипников и торцевых уплотнений в течение первых месяцев работы. Мы используем лазерные системы юстировки, обеспечивающие точность до 0.01 мм. Частая ошибка: монтажники часто игнорируют температурное расширение валов при нагреве двигателя, оставляя недостаточный зазор.
-
Подключение всасывающего и напорного трубопроводов.
Трубопроводы не должны передавать механические напряжения на корпус насоса. Использование гибких компенсаторов (вибровставок) из нержавеющей стали с внутренним резиновым покрытием обязательно. Фланцевые соединения должны быть затянуты динамометрическим ключом с соблюдением крест-накрест порядка во избежание перекоса фланцев.
-
Монтаж обвязки и запорной арматуры.
На всасывающем трубопроводе устанавливается обратный клапан и задвижка. На напорном — обратный клапан, задвижка и манометр. Важно, чтобы материалы арматуры соответствовали материалу насоса. Установка чугунной задвижки на насос из нержавеющей стали создаст гальваническую пару, что ускорит коррозию менее благородного металла (чугуна).
-
Пусконаладочные работы и гидроиспытания.
После монтажа система заполняется водой, производится удаление воздуха. Проводится проверка вращения вала (от руки), затем кратковременный пуск двигателя для проверки направления вращения. Полноценные испытания проводятся под нагрузкой с замером расхода и напора, которые сравниваются с паспортными данными насоса.
Каждый из этих этапов требует строгого контроля. Нарушение технологии на любом шаге ставит под угрозу всю систему безопасности здания.
Роль прецизионного литья в надежности насосных агрегатов
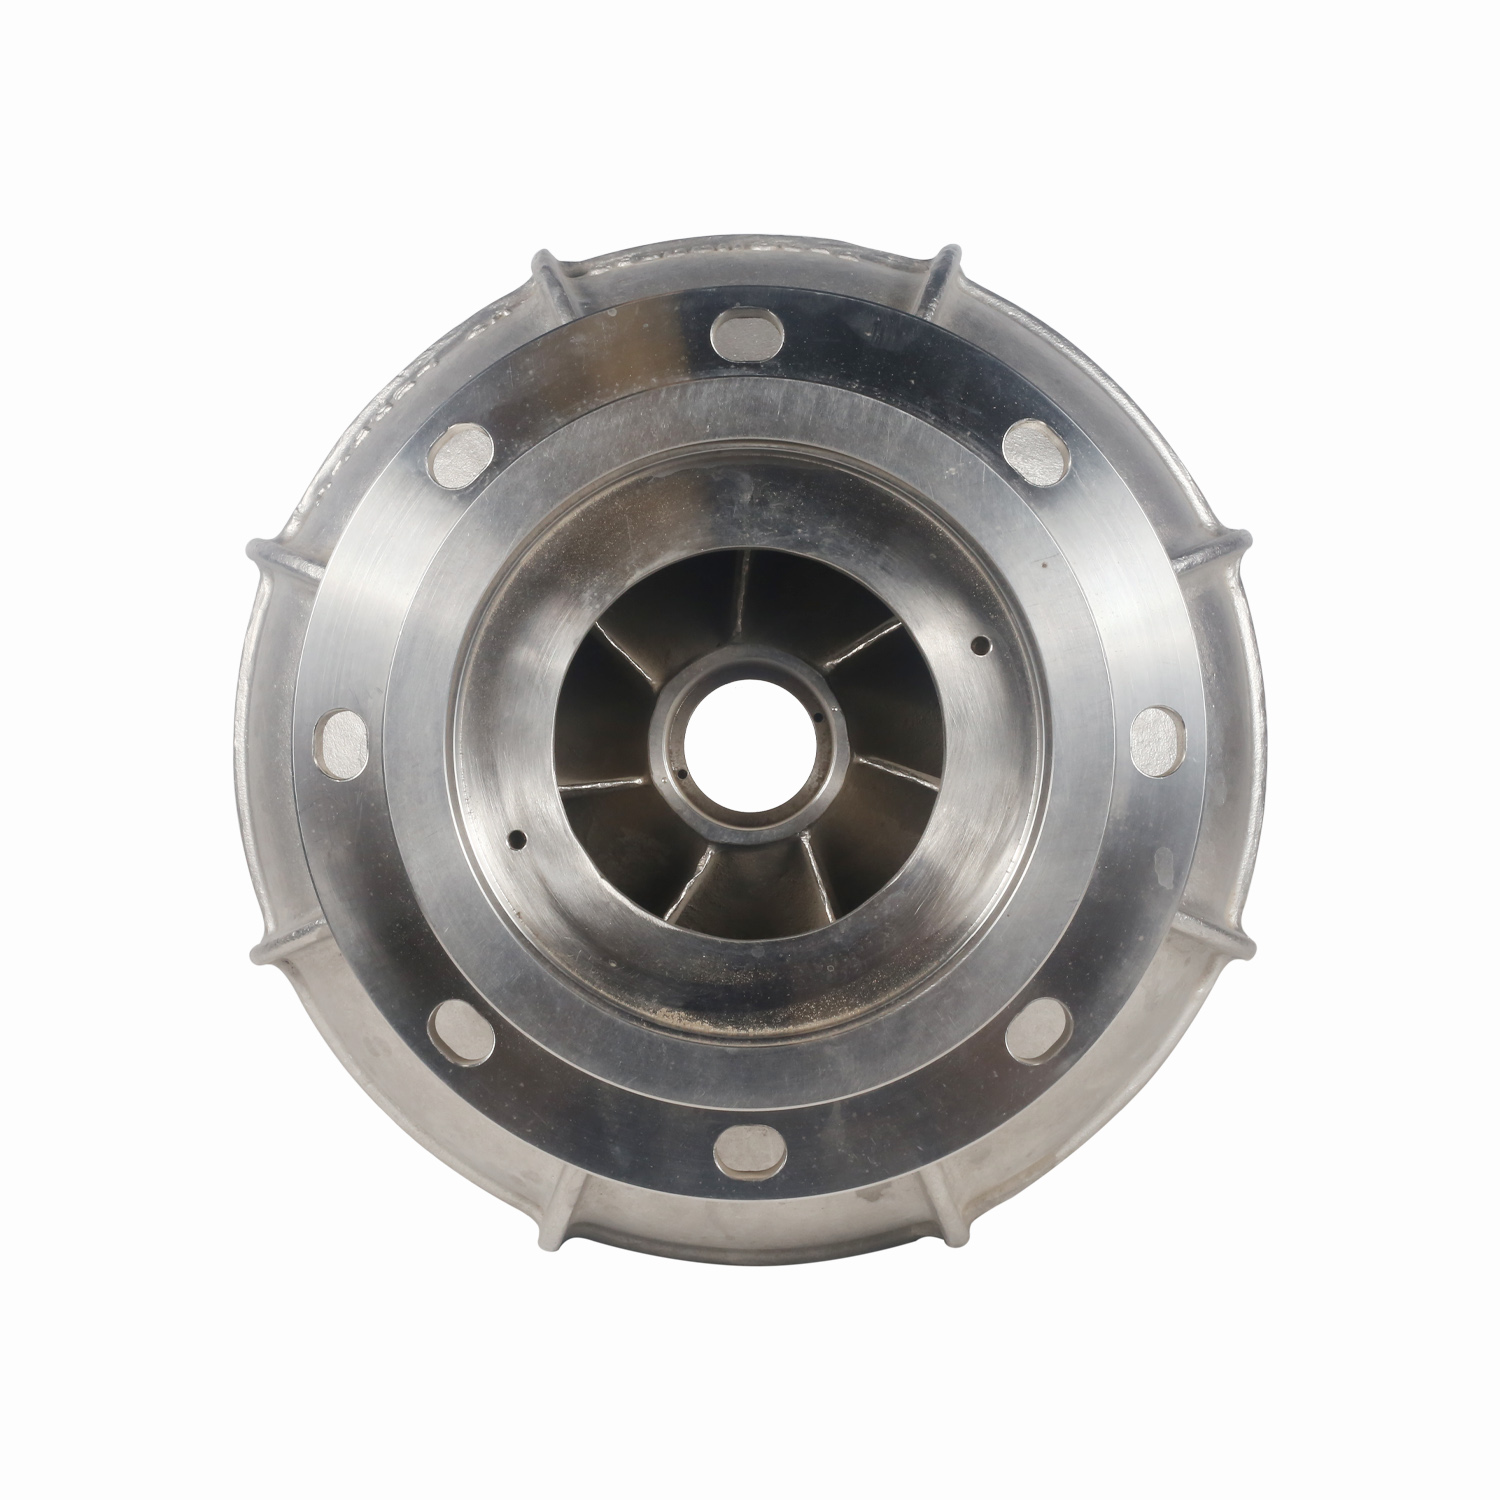
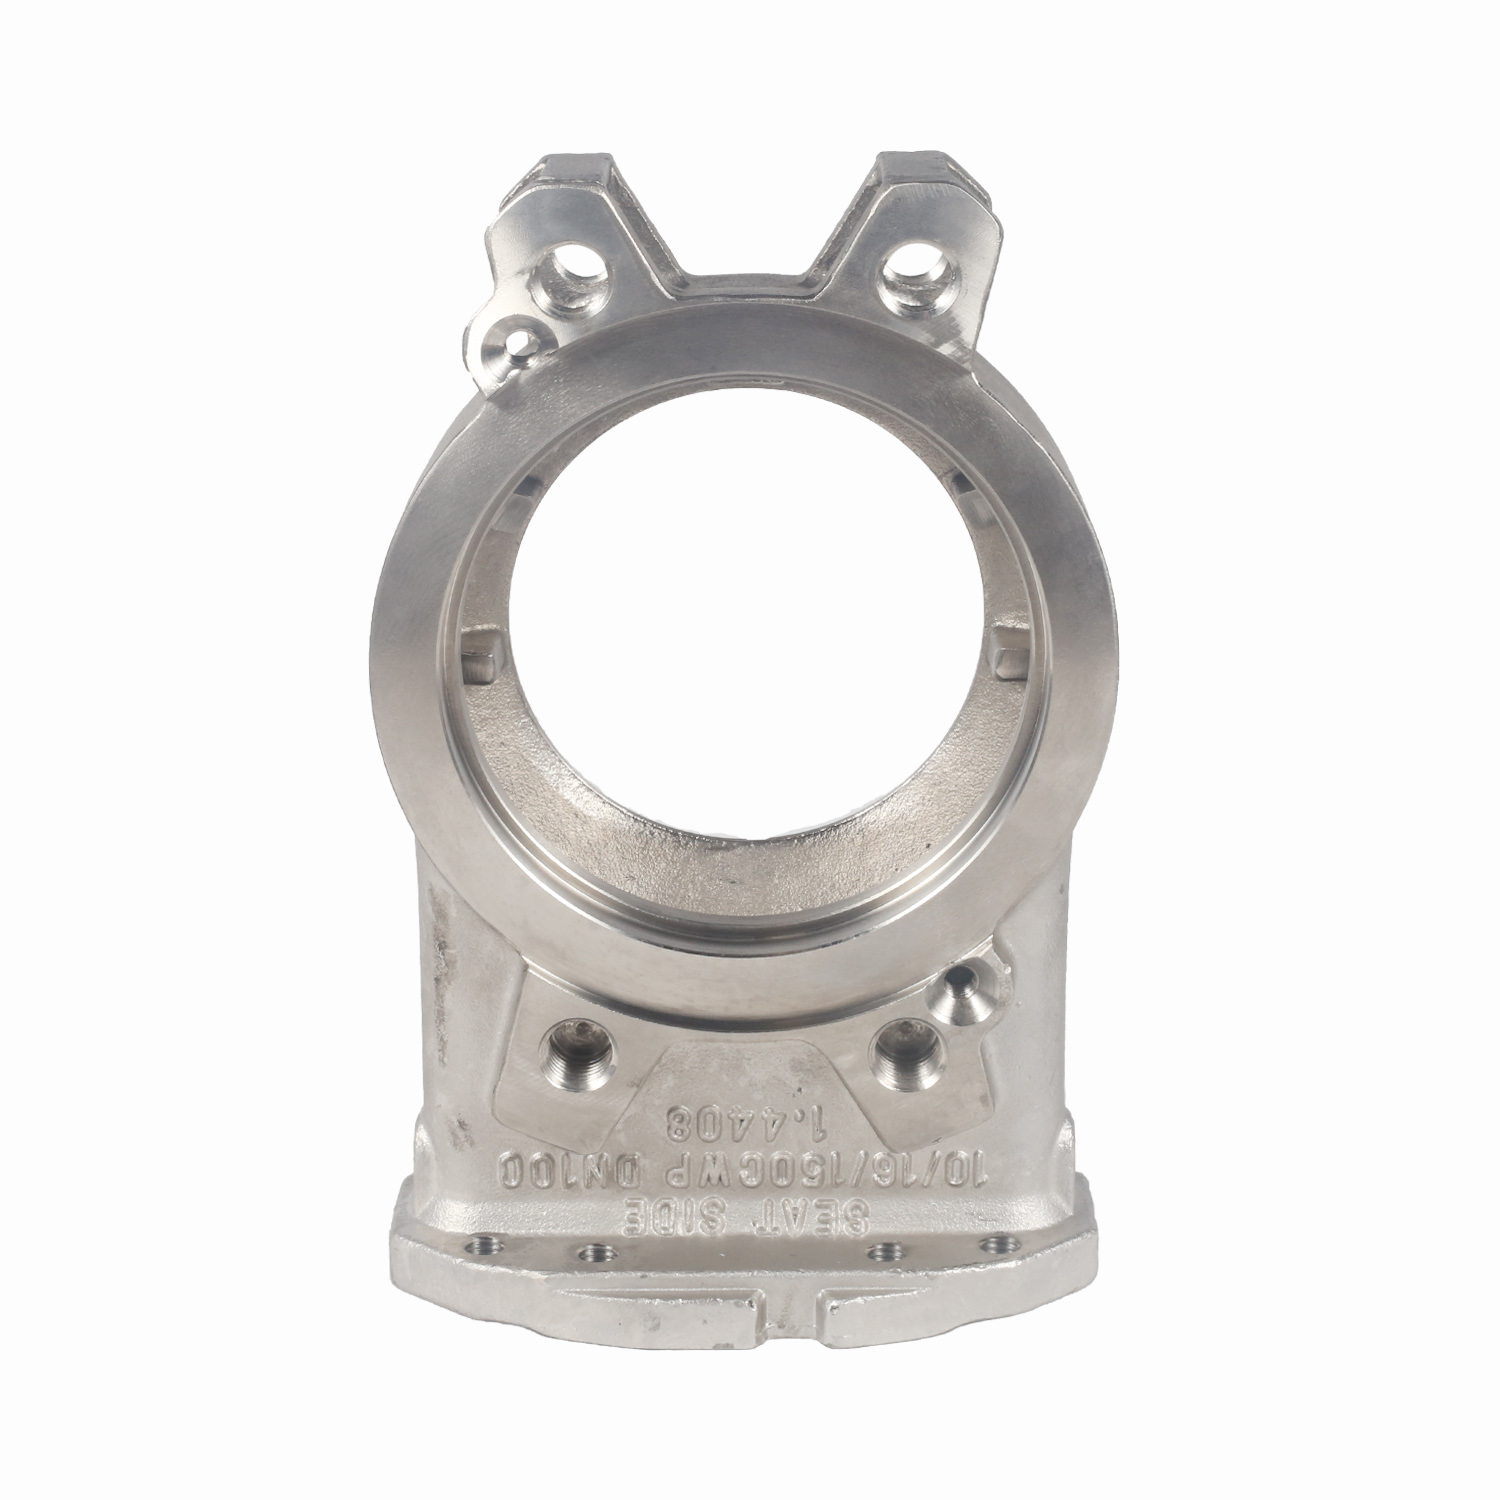
Эффективность пожарного насоса зависит не только от двигателя, но и от геометрии его гидравлической части. Корпус («улитка»), рабочее колесо и диффузоры должны иметь идеальную форму, рассчитанную гидродинамическим моделированием. Любые отливки, раковины или неровности поверхности создают зоны турбулентности, снижающие КПД и провоцирующие кавитацию.
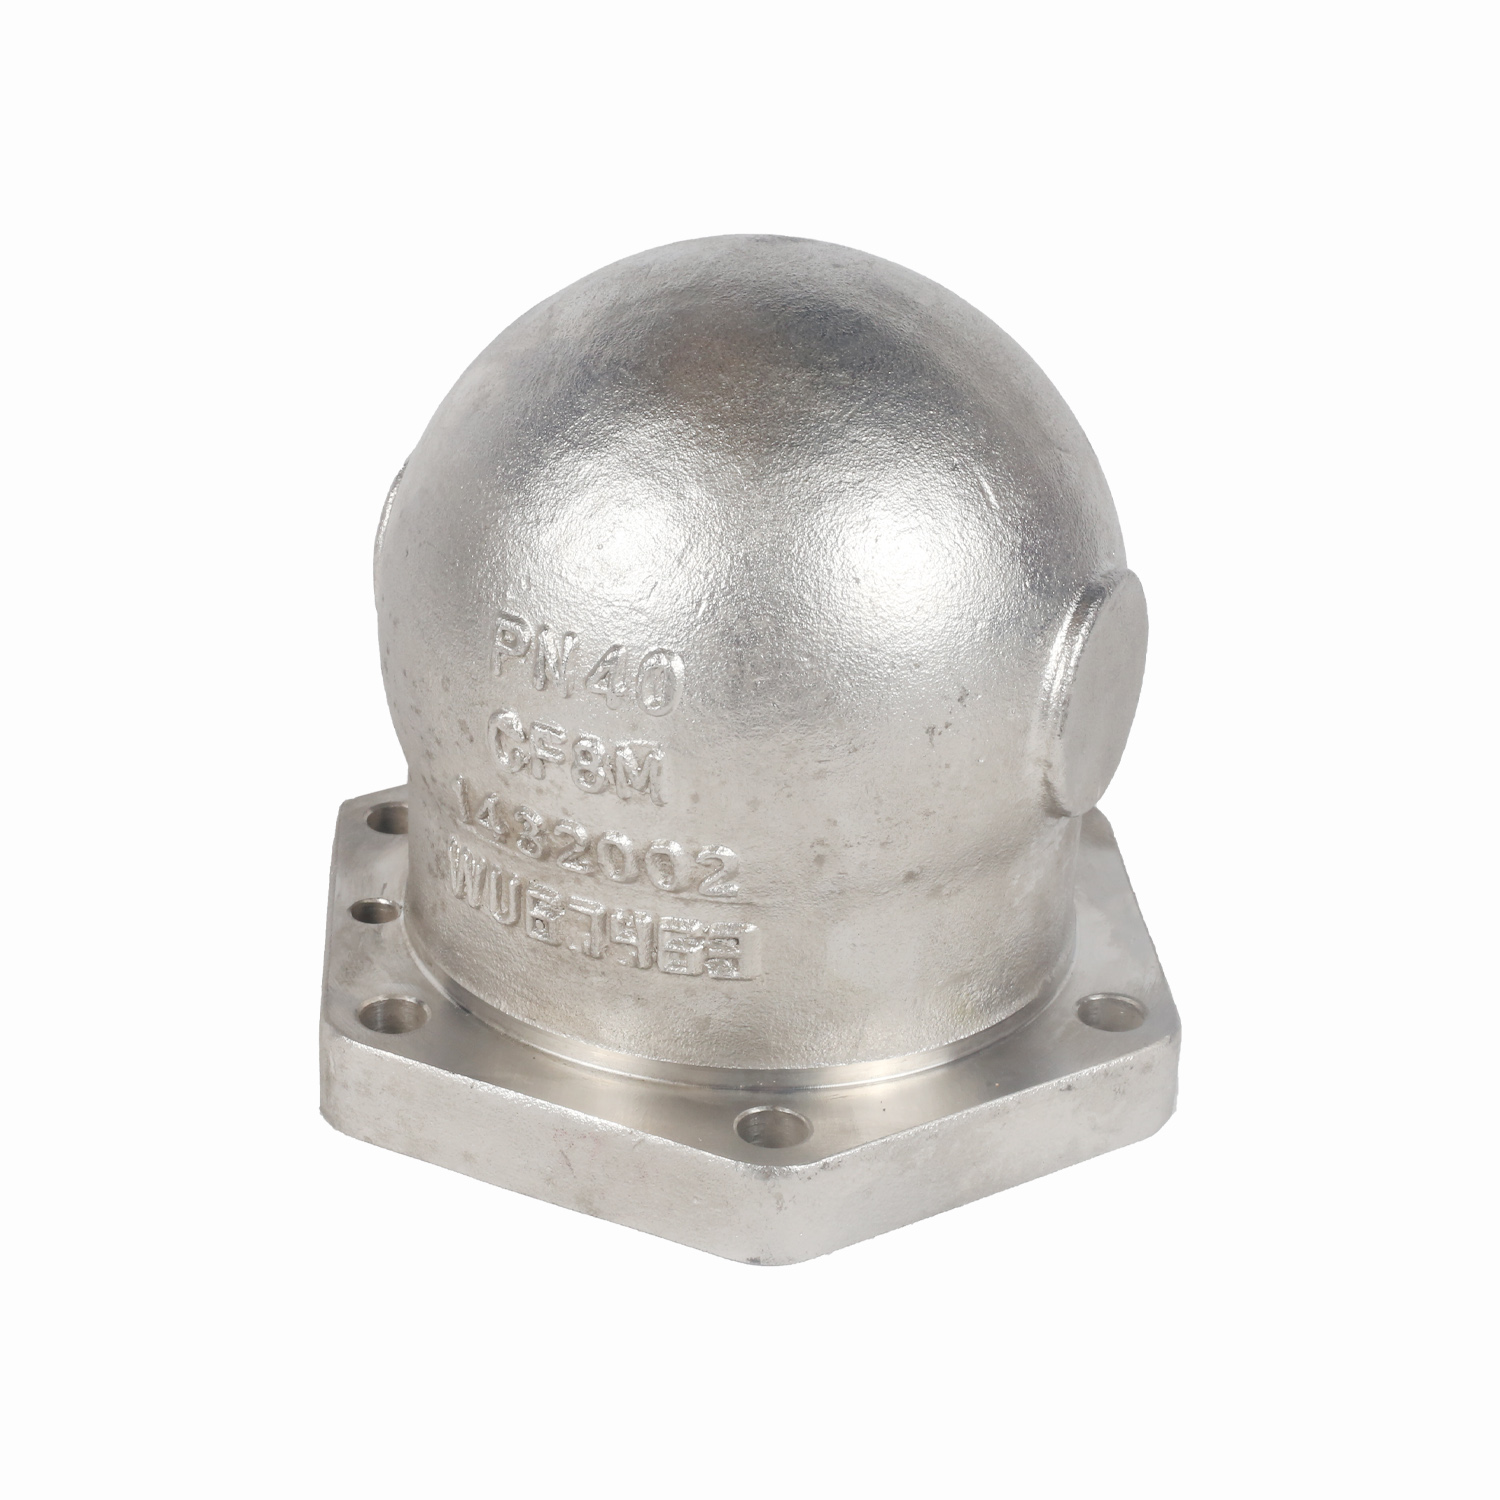
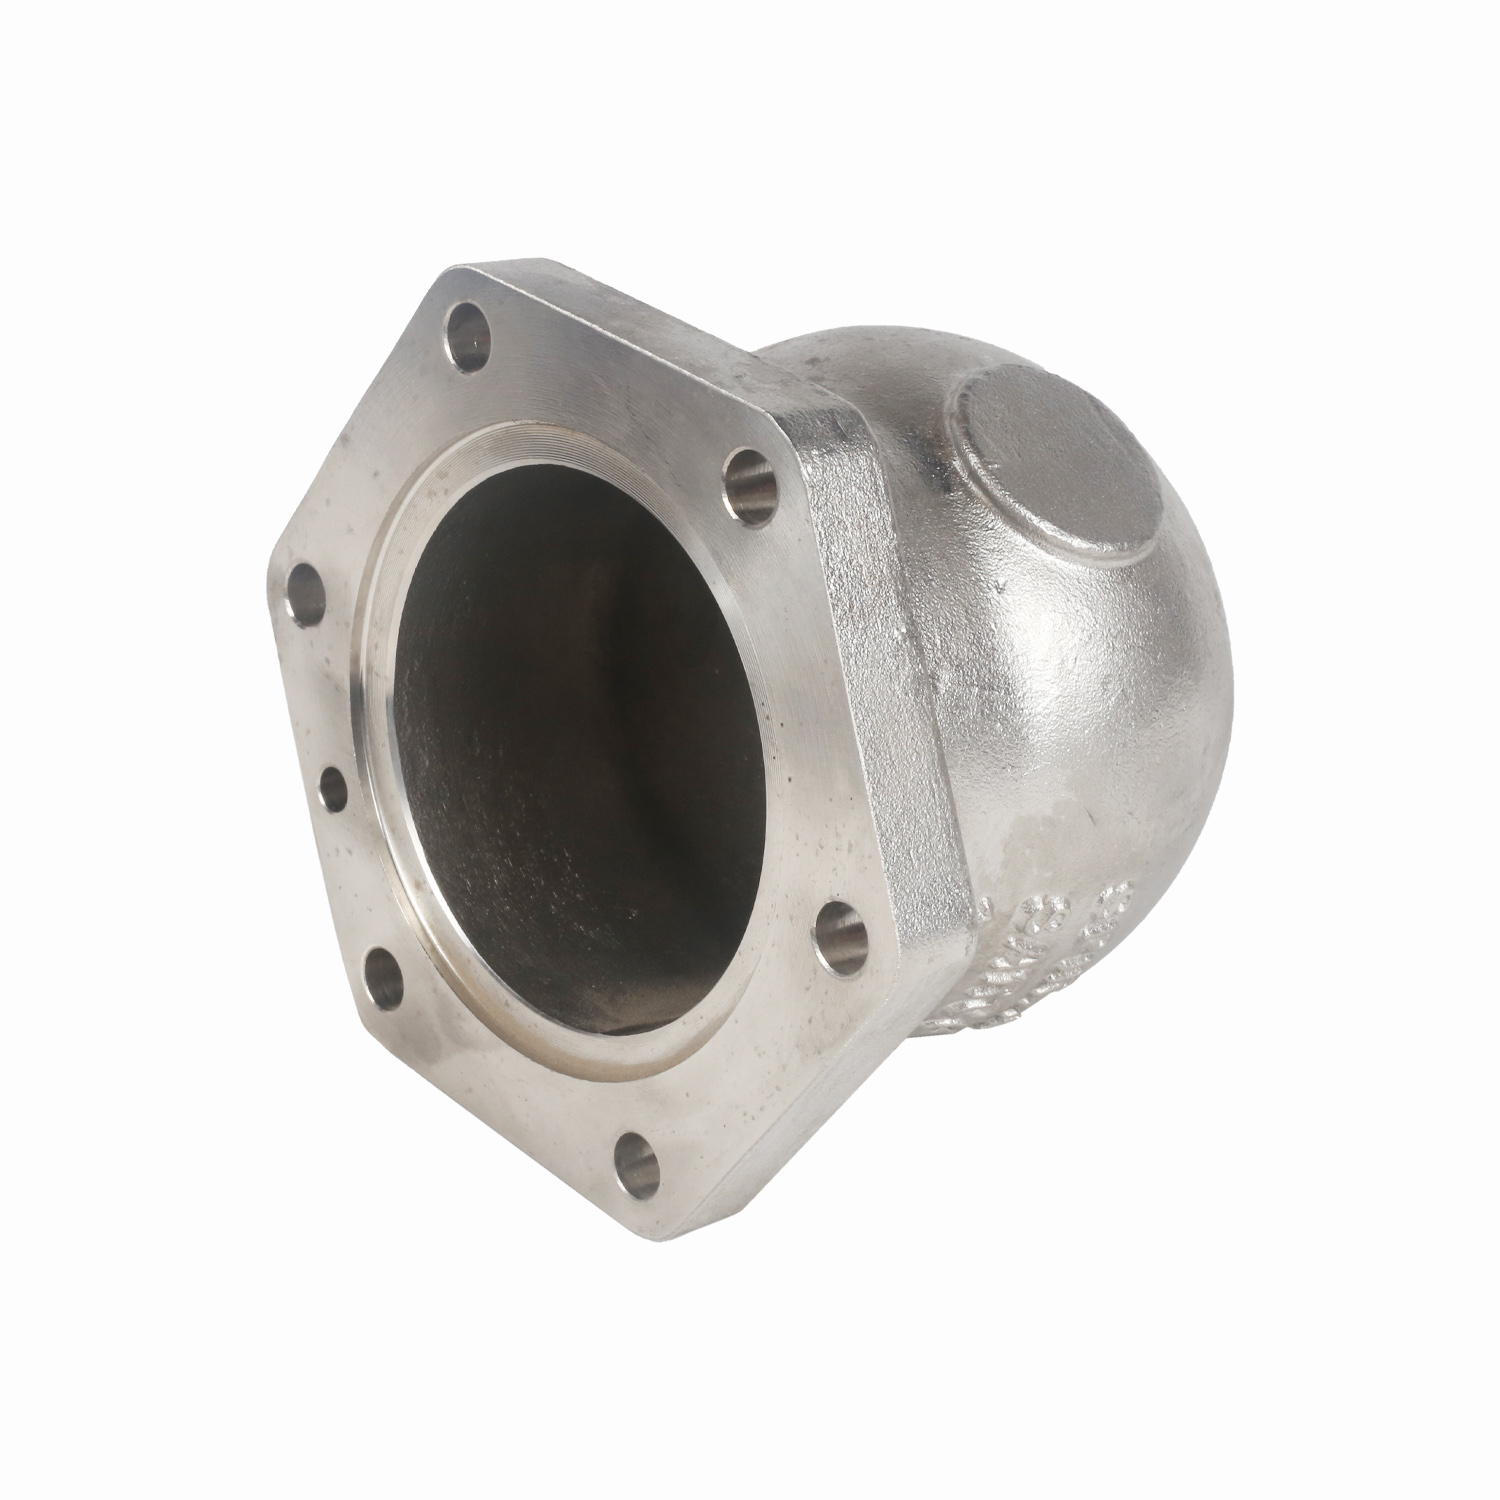
Здесь на первый план выходят возможности производителей, специализирующихся на высокоточном литье. Как пример надежного партнера в этой сфере можно рассмотреть опыт сотрудничества с предприятиями, обладающими компетенциями уровня ООО «Уси Хуаньюй Прецизионное Литьё». Данная компания, основанная в 1975 году, демонстрирует подход, который является эталонным для отрасли.
Специалисты отмечают, что использование технологии литья по выплавляемым моделями позволяет достигать классов точности CT5–CT8 по ГОСТ/GB/T 6414. Для насосных корпусов это означает, что геометрическая форма проточной части соответствует чертежу с минимальными допусками. Шероховатость поверхности Ra 6,3–12,5 мкм достигается непосредственно в процессе литья и минимальной последующей обработки, что невозможно получить при традиционном песчаном литье без дорогостоящей мехобработки.
Кроме того, важно контролировать химический состав сплава. Предприятие использует спектральный анализ на немецком оборудовании для каждой плавки. Это гарантирует, что заявленная марка стали (например, CF8M) действительно содержит необходимый процент молибдена для коррозионной стойкости. В нашей практике были случаи, когда недобросовестные поставщики заменяли молибден более дешевыми элементами, что приводило к быстрому выходу насосов из строя в агрессивной среде.
Производственная мощность в 2500 тонн в год и наличие собственного парка из более чем 50 единиц металлообрабатывающего оборудования (включая обрабатывающие центры с ЧПУ) позволяют обеспечивать полную готовность деталей «под ключ». Это критически важно для сроков поставки крупных проектов торговых центров, где задержка одного компонента может остановить весь монтаж.
Нормативные требования и сертификация в РФ
Любое оборудование, применяемое в системах пожарной безопасности на территории Российской Федерации и стран ЕАЭС, должно проходить строгую процедуру оценки соответствия. Монтаж пожарных насосов из нержавеющей стали для торговых центров должен выполняться с учетом следующих нормативных актов:
- ТР ТС 010/2011 «О безопасности машин и оборудования». Насосные агрегаты подлежат обязательной сертификации.
- ТР ТС 043/2017 «Требования к средствам обеспечения пожарной безопасности и пожаротушения». Регламентирует характеристики пожарных насосов.
- СП 10.13130.2009 «Внутренний противопожарный водопровод». Определяет правила проектирования и монтажа.
- ГОСТ Р 53363-2009 «Техника пожарная. Насосы пожарные. Общие технические требования».
Заказчику необходимо требовать от поставщика не только сертификат на готовый насосный агрегат, но и сертификаты качества на материалы, из которых изготовлены основные узлы. Наличие протоколов испытаний на межкристаллитную коррозию и ударную вязкость (особенно для регионов с низкими температурами, где насосные находятся в неотапливаемых помещениях) является признаком высокого профессионализма производителя.
Компании, такие как ООО «Уси Хуаньюй Прецизионное Литьё», предоставляют полный пакет документации, включая сертификаты ASTM, EN и GB, что облегчает процедуру подтверждения соответствия российским нормам. Экспорт более 80% продукции в Европу и США свидетельствует о том, что качество изделий проходит жесткий международный аудит.
Сравнительный анализ материалов корпусов насосов
Для наглядности приведем сравнение основных материалов, используемых при изготовлении корпусов пожарных насосов. Это поможет инженерам и закупщикам сделать обоснованный выбор.
| Параметр | Серый чугун (GG25) | Нержавеющая сталь (AISI 316/CF8M) | Дуплексная сталь (2205) |
|---|---|---|---|
| Коррозионная стойкость | Низкая (требует защиты) | Высокая | Очень высокая (в т.ч. к хлоридам) |
| Предел прочности | ~250 МПа | ~485 МПа | ~620 МПа |
| Вес корпуса | Тяжелый | Средний | Средний (выше прочность при той же толщине) |
| Стоимость материала | Низкая | Высокая | Очень высокая |
| Срок службы (прогноз) | 5-7 лет | 15-20 лет | 20+ лет |
| Применение в ТЦ | Бюджетные проекты, сухие помещения | Стандарт для современных ТЦ | Премиум сегмент, агрессивные среды |
Как видно из таблицы, нержавеющая сталь предлагает оптимальный баланс между стоимостью и долговечностью для большинства задач. Дуплексные сплавы рекомендуются для особых условий, где риски коррозии максимальны.
Частые ошибки при заказе и поставке комплектующих
Даже при правильном выборе материала, процесс снабжения может содержать подводные камни. Вот несколько советов, основанных на реальном опыте поставок:
1. Игнорирование требований к чистоте литья.
Некоторые поставщики экономят на контроле неразрушающим методом (UT, PT). Наличие скрытых раковин в корпусе насоса, работающего под давлением 10-16 бар, может привести к внезапному разрыву. Требуйте предоставления карт дефектоскопии для критических узлов.
2. Несоответствие фланцевых соединений.
Часто возникает проблема несовпадения отверстий фланцев насоса с трубопроводом заказчика. Прецизионная механическая обработка, которую предлагает ООО «Уси Хуаньюй Прецизионное Литьё», гарантирует соблюдение размеров фланцевых соединений согласно DIN, ANSI или ГОСТ, что исключает проблемы при монтаже на площадке.
3. Отсутствие запчастей на складе.
При заказе партии насосов или корпусов к ним, всегда уточняйте наличие ремкомплектов. Сроки производства новых отливок могут составлять 45-60 дней. Наличие локального склада критических компонентов (рабочих колес, валов, корпусов) у поставщика — огромный плюс.
Заключение и рекомендации по выбору поставщика
Монтаж пожарных насосов из нержавеющей стали для торговых центров — это инвестиция в безопасность и спокойствие. Выбор правильных материалов и технологий изготовления компонентов определяет надежность всей системы на десятилетия вперед.
Мы рекомендуем обращать внимание на производителей, которые контролируют весь цикл производства: от разработки литейных форм до финальной механической обработки и испытаний. Способность предприятия предлагать комплексные инженерные решения, включая подбор оптимальных сплавов (CF8, CF8M, 2205) и обеспечение класса точности CT5-CT8, является ключевым индикатором качества.
Не рискуйте безопасностью людей ради экономии на этапе закупки. Выбирайте проверенных партнеров с историей, сертифицированным производством и прозрачной системой контроля качества.
Если вы планируете модернизацию системы пожаротушения или строительство нового объекта, получите консультацию наших технических специалистов. Мы поможем подобрать оптимальную конфигурацию насосного оборудования и обеспечим поставку компонентов, соответствующих самым строгим международным стандартам.
Запросите коммерческое предложение и технический паспорт на насосные комплекты из нержавеющей стали