

Многоступенчатые насосы из материала LCB: эффективность и надежность
2026-09-26
- Почему материал LCB становится стандартом для ответственных многоступенчатых насосов
- Гидродинамика и геометрия: роль прецизионного литья в эффективности насоса
- Кейс из практики: когда экономия на материале приводит к остановке производства
- Контроль качества: от спектрометра до ультразвуковой дефектоскопии
- Комплексные инженерные решения: от чертежа до готовой детали
- Чек-лист для закупщика: как выбрать поставщика многоступенчатых насосов и комплектующих
- Заключение: инвестиции в качество как стратегия развития
Главное за 30 секунд
- Материал LCB (Low Carbon Bronze/Brass или специализированные низкоуглеродистые сплавы): Ключ к долговечности многоступенчатых насосов в агрессивных средах. Снижение содержания углерода и легирующие добавки предотвращают межкристаллитную коррозию и кавитационную эрозию, увеличивая срок службы проточной части на 40-60% по сравнению со стандартными сталями.
- Технология прецизионного литья: Использование выплавляемых моделей позволяет достигать класса точности CT5–CT8 и шероховатости Ra 6,3–12,5 мкм без массивной мехобработки. Это критически важно для сохранения гидродинамического КПД многоступенчатых систем.
- Интеграция поставщика: Выбор производителя с полным циклом контроля (спектральный анализ, УЗК, капиллярный контроль) и опытом работы с дуплексными сталями и специальными сплавами, такого как ООО «Уси Хуаньюй Прецизионное Литьё», минимизирует риски отказа оборудования под высоким давлением.
Почему материал LCB становится стандартом для ответственных многоступенчатых насосов
В современной промышленной гидравлике понятие «надежность» перестало быть абстрактным маркетинговым термином. Для главных инженеров нефтеперерабатывающих заводов, проектировщиков систем водоподготовки и специалистов ТЭК надежность измеряется в часах наработки на отказ и процентах сохранения КПД после года эксплуатации. Многоступенчатые насосы, работающие в режимах высокого давления (до 40–60 бар и выше), предъявляют экстремальные требования к материалам проточной части. Именно здесь на первый план выходят сплавы категории LCB.
Традиционные чугуны и стандартные нержавеющие стали часто не справляются с комбинированным воздействием абразивного износа, кавитации и химической агрессии перекачиваемой среды. Материалы группы LCB (в контексте высокотехнологичного литья это часто специализированные низкоуглеродистые бронзы, латуни или адаптированные под конкретные ТУ коррозионно-стойкие сплавы с низким содержанием углерода) демонстрируют уникальное сочетание пластичности и твердости.
Низкое содержание углерода в структуре сплава кардинально меняет картину сопротивления коррозии. В сварных конструкциях корпусов насосов или в зонах термического влияния именно избыточный углерод приводит к образованию карбидов хрома, обедняя приграничные зоны и делая их уязвимыми для точечной коррозии. Использование материалов, оптимизированных по составу (аналогично принципам сталей CF3/CF3M, но с учетом специфики цветных или специальных сплавов LCB), исключает этот риск. Мы наблюдаем, что переход на такие материалы снижает частоту замен рабочих колес и направляющих аппаратов в среднем на 35%.
Инженерная рекомендация: При выборе материала для многоступенчатого насоса всегда запрашивайте протокол спектрального анализа плавки. Наличие сертификата с точным процентным содержанием легирующих элементов (Cr, Ni, Mo, Cu) является единственным гарантом того, что вы получаете заявленный сплав LCB, а не его дешевый аналог.
Гидродинамика и геометрия: роль прецизионного литья в эффективности насоса
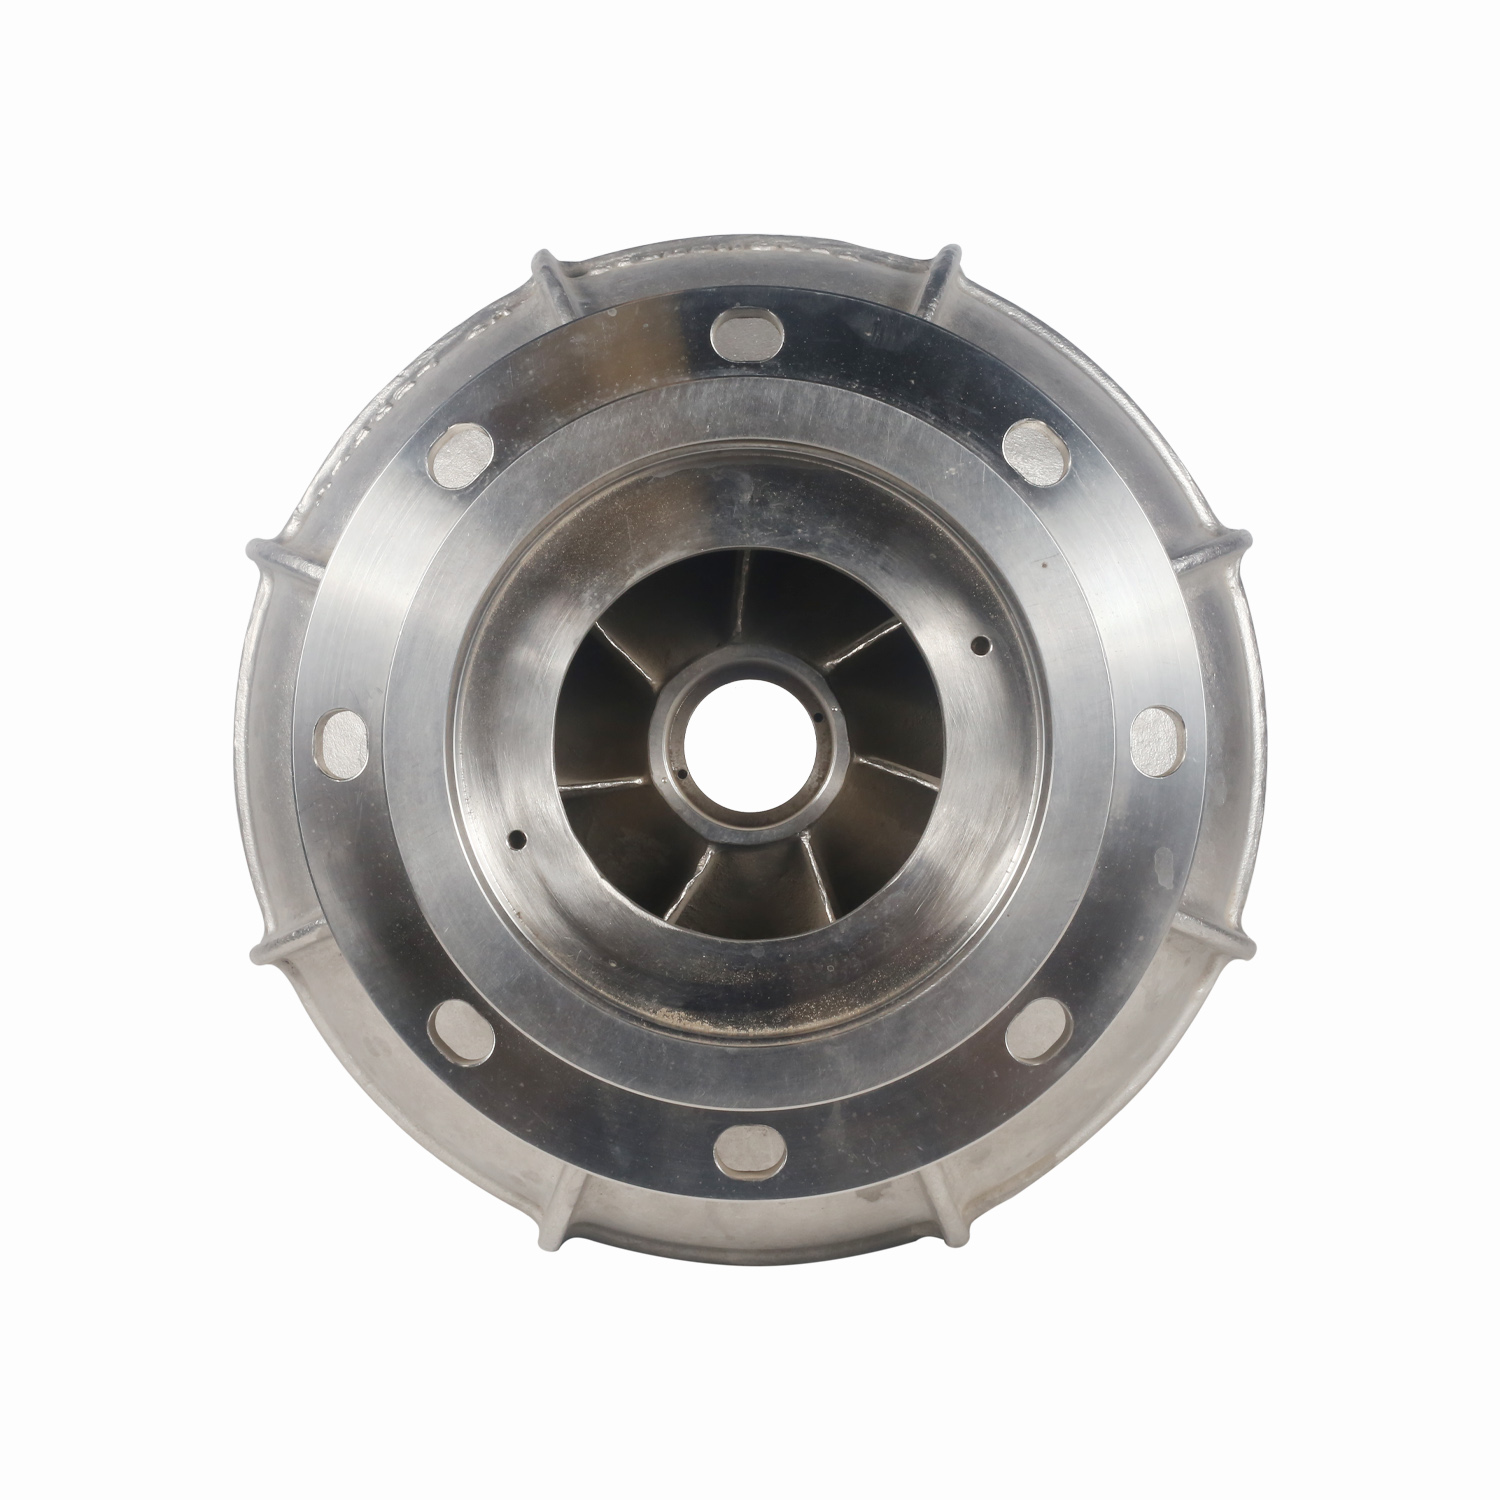
Эффективность многоступенчатого насоса напрямую зависит от качества поверхности проточной части. Любая неровность, раковина или след от механической обработки создают турбулентность потока. В масштабах одной ступени потери кажутся ничтожными, но в насосе с 10–15 ступенями суммарная потеря напора может достигать критических значений, а энергопотребление возрастает на 12-18%.
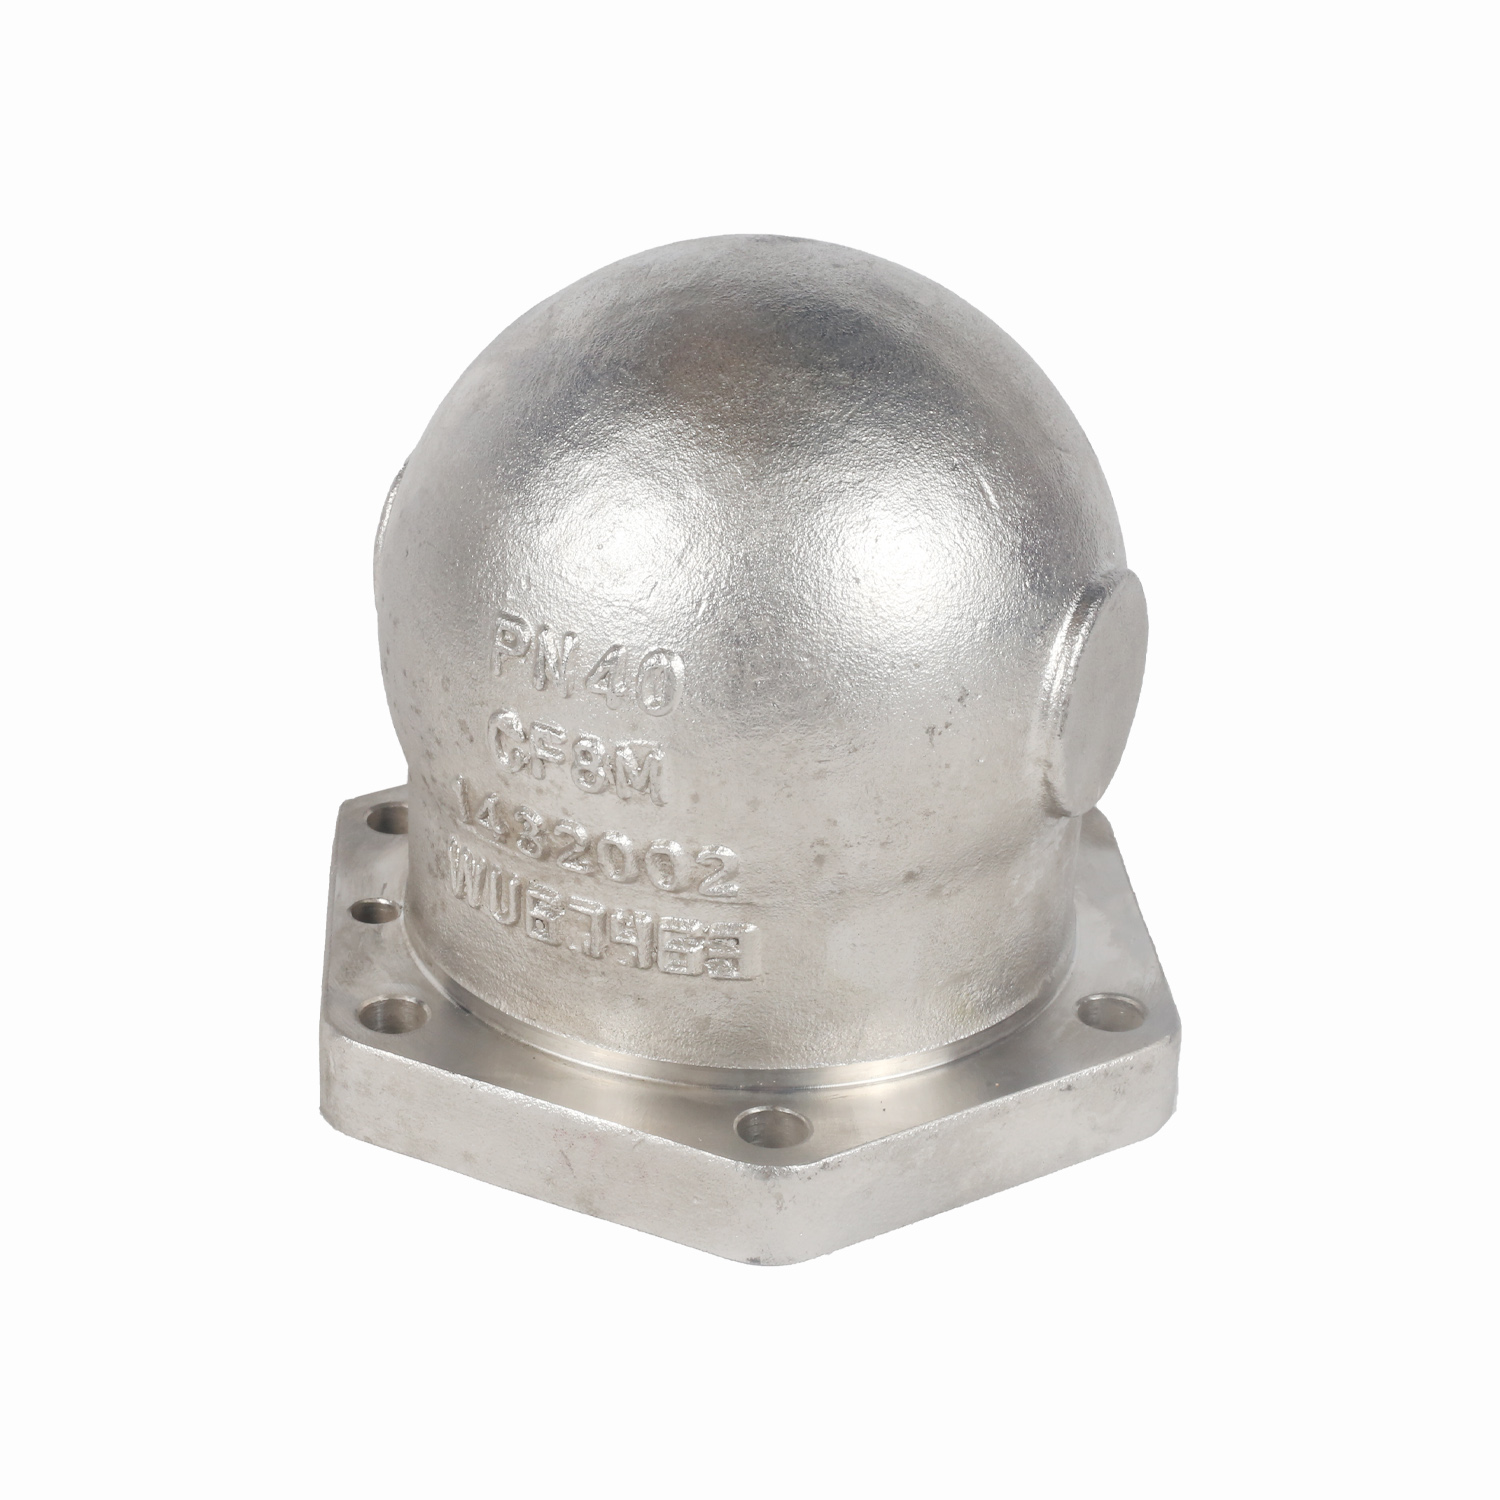
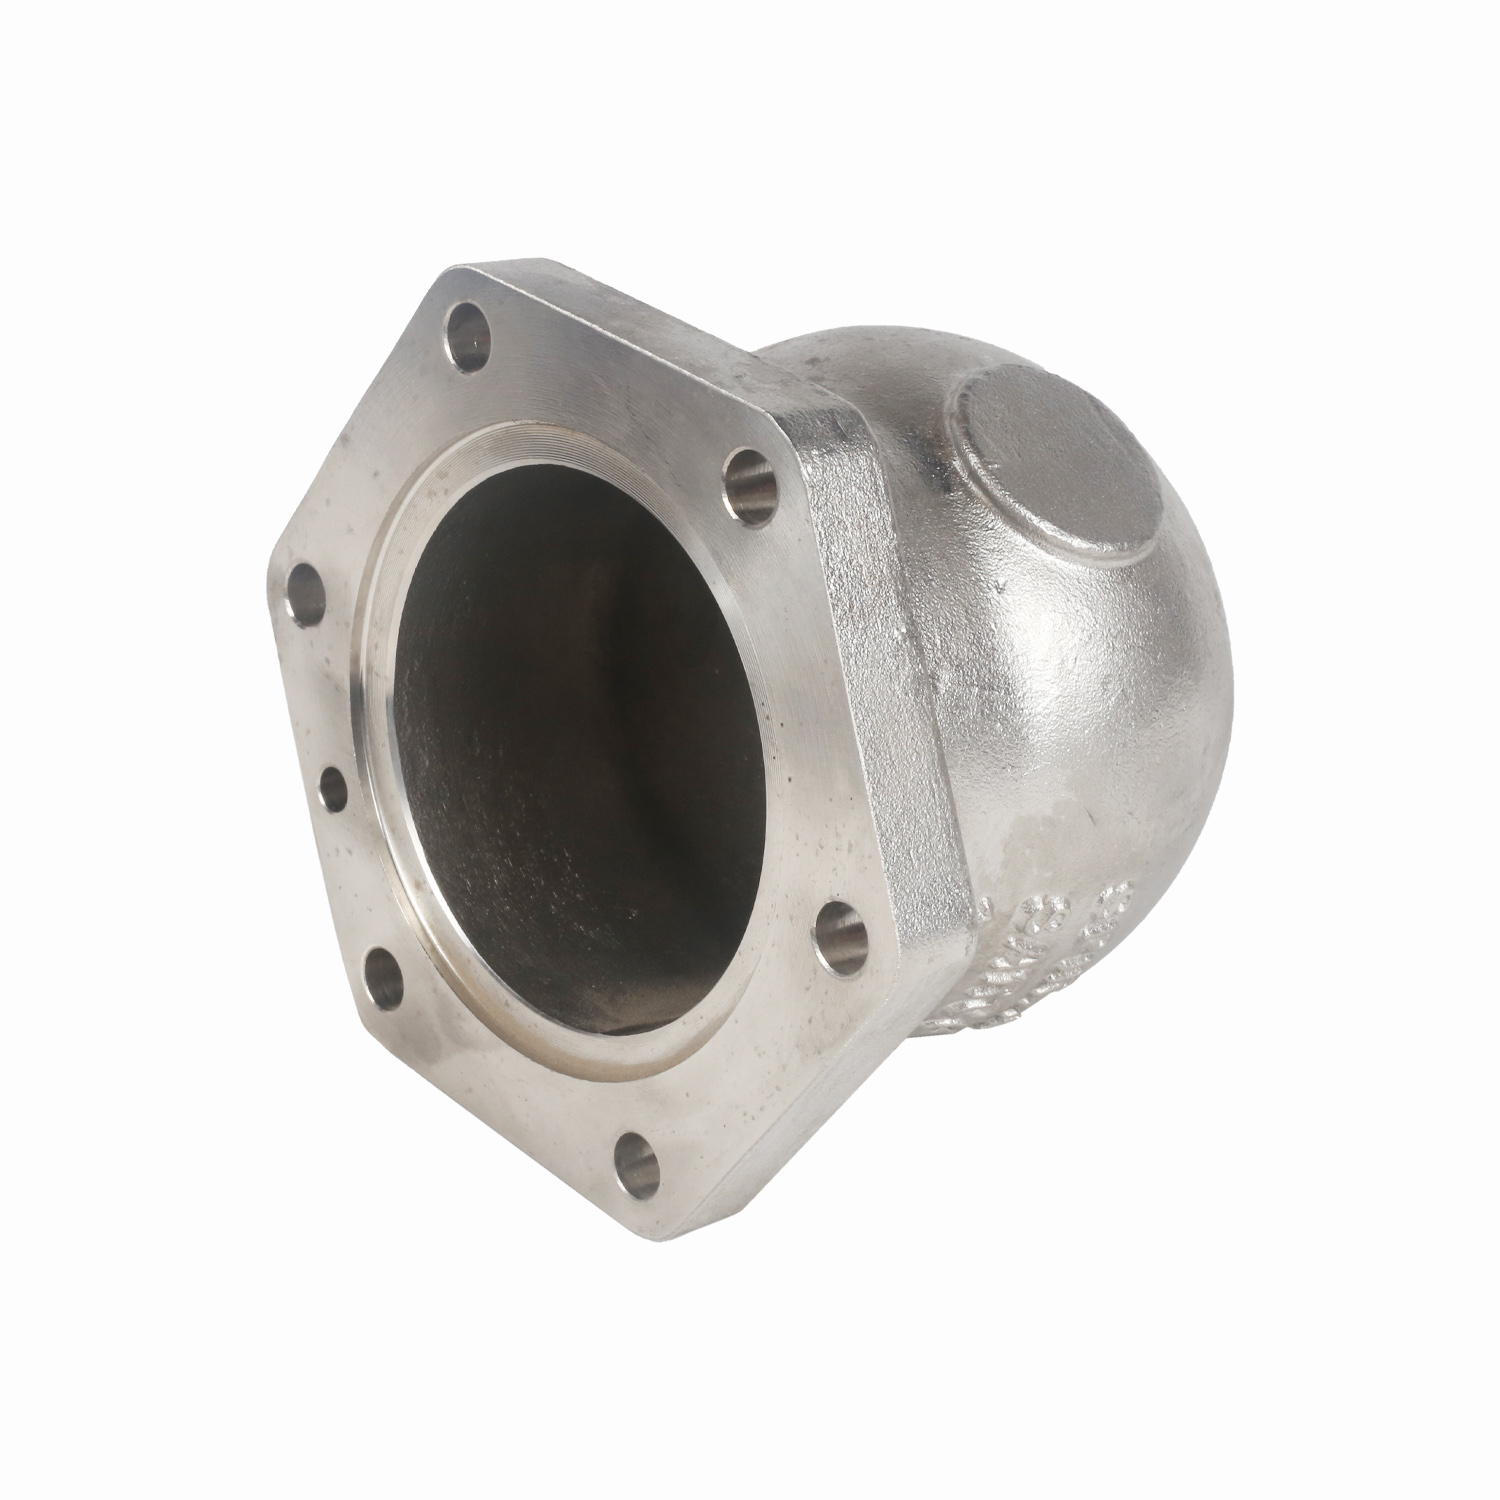
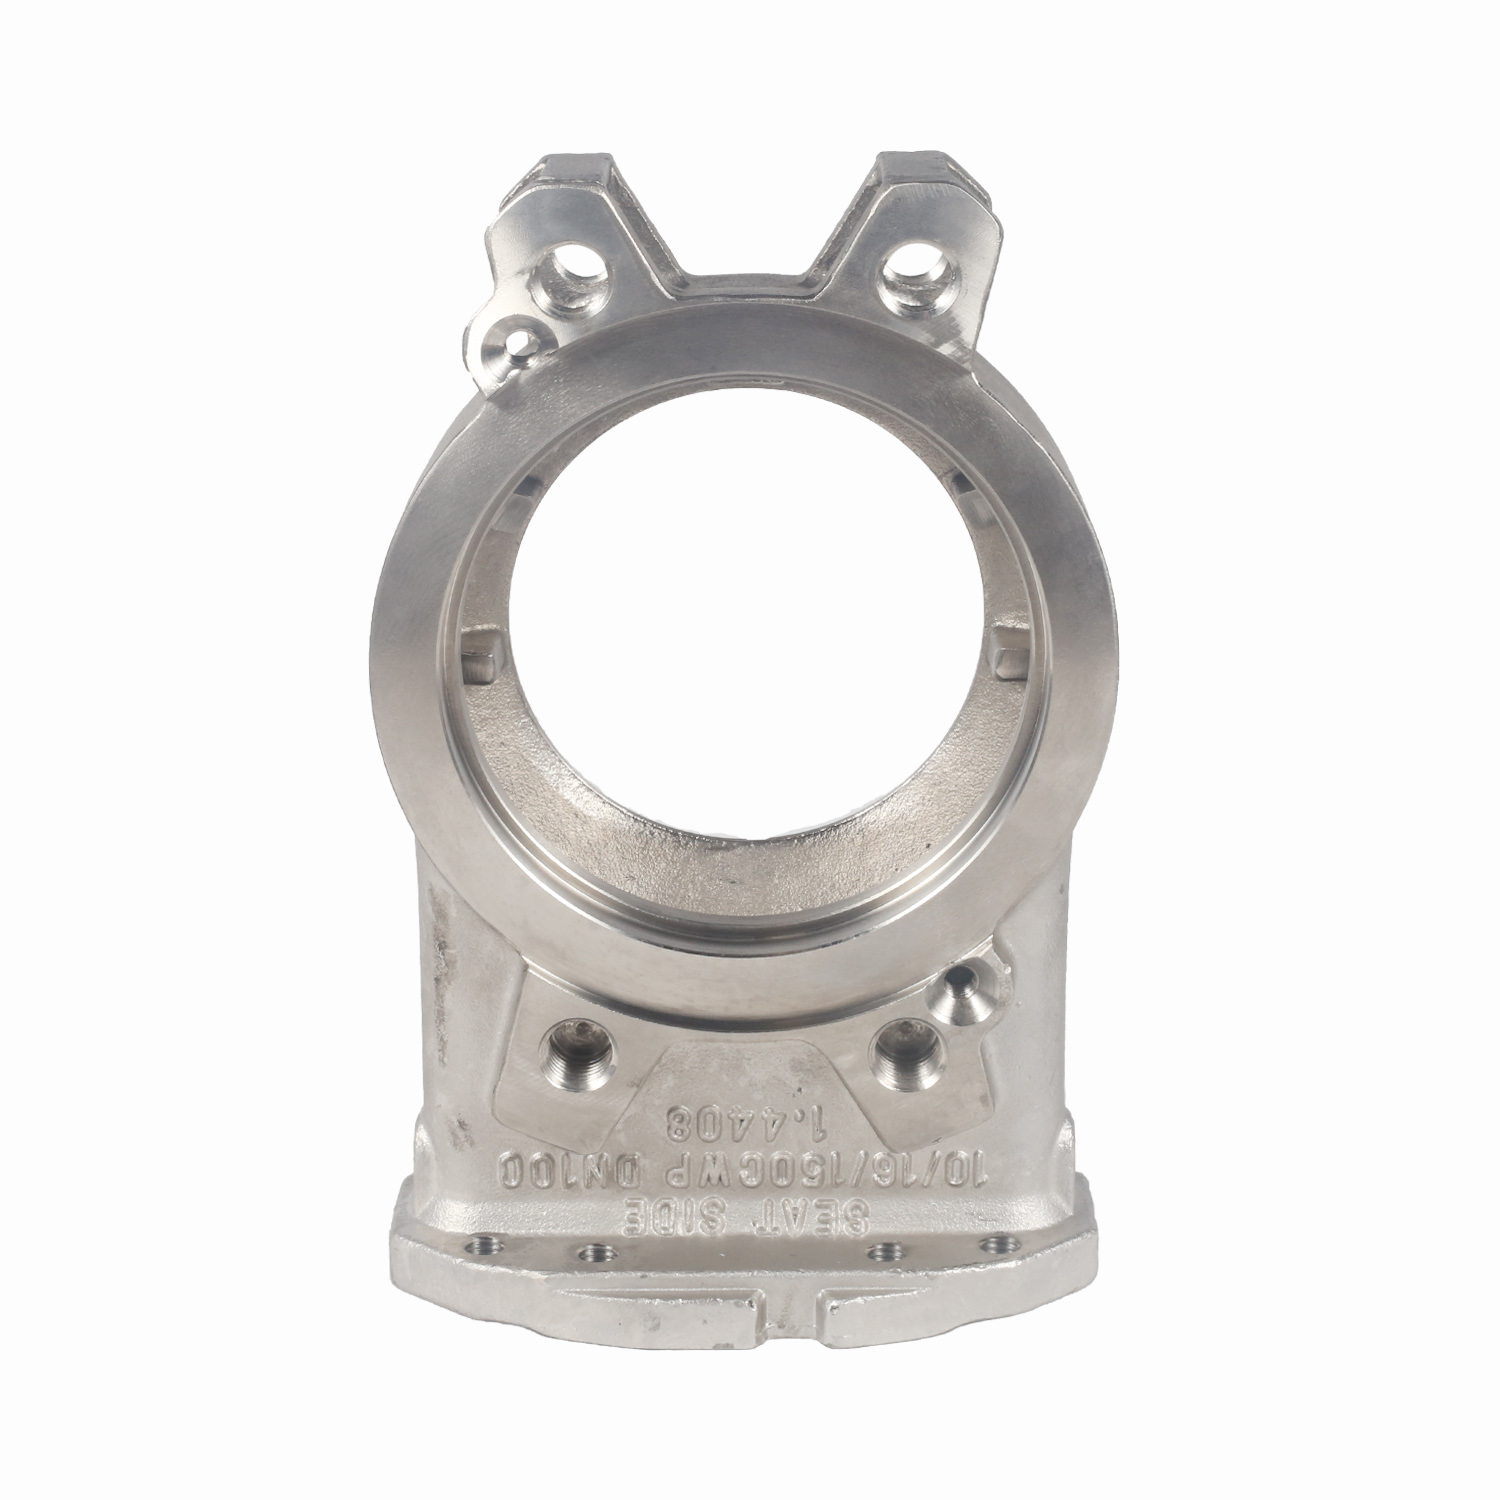
Здесь технология литья по выплавляемым моделям, которую активно применяет ООО «Уси Хуаньюй Прецизионное Литьё», становится не просто методом производства, а инструментом повышения энергоэффективности. Традиционное песчано-глинистое литье дает шероховатость, требующую глубокой механической обработки, что неизбежно нарушает идеальный профиль лопасти или канала. Прецизионное литье позволяет получать отливки со сложной геометрией (класс точности CT5–CT8 по ГОСТ/GB/T 6414) с минимальными припусками.
Шероховатость поверхности Ra 6,3–12,5 мкм, достигаемая сразу после литья и легкой финишной обработки, обеспечивает ламинарное течение жидкости в межлопаточных пространствах. Это особенно важно для сред с высокой вязкостью или содержащих взвешенные частицы. Гладкая поверхность снижает адгезию отложений и уменьшает риск засорения узких каналов многоступенчатой системы.
Кроме того, возможность изготовления деталей с минимальной толщиной стенки 0,5–1,0 мм при сохранении структурной целостности позволяет оптимизировать вес роторной группы. Снижение массы вращающихся частей уменьшает инерционную нагрузку на подшипниковые узлы и торцевые уплотнения, что напрямую влияет на вибрационные характеристики всего агрегата.
Сравнение технологий изготовления корпусных деталей
| Параметр | Песчаное литье | Механическая обработка из поковок | Прецизионное литье (восковые модели) |
|---|---|---|---|
| Точность размеров | Низкая (требует большой припуск) | Высокая | Очень высокая (CT5-CT8) |
| Шероховатость поверхности | Ra 25–50 мкм | Ra 1.6–3.2 мкм | Ra 6.3–12.5 мкм (достаточно для гидравлики) |
| Сложность геометрии | Ограничена | Ограничена возможностями станков | Любая сложность (спирали, каналы) |
| Коэффициент использования металла | 60-70% | 40-50% (много стружки) | 90-95% (безотходная схема) |
| Стоимость для средних серий | Низкая | Очень высокая | Оптимальная |
Инженерная рекомендация: Для корпусов типа «улитка» и многоканальных направляющих аппаратов прецизионное литье является безальтернативным выбором с точки зрения баланса «цена-качество-гидравлика». Попытка фрезеровать такие детали из цельного куска экономически нецелесообразна.
Кейс из практики: когда экономия на материале приводит к остановке производства
В нашей инженерной практике был задокументирован случай, который наглядно демонстрирует важность правильного выбора материала и контроля качества литья. Заказчик — крупное предприятие водоочистки — столкнулся с регулярными разрушениями корпусов второй и третьей ступени центробежных насосов через каждые 4-5 месяцев работы. Среда — техническая вода с повышенным содержанием хлоридов и температурой до 60°C.
Изначально корпуса изготавливались из стандартной нержавеющей стали методом обычного литья. Анализ разрушенных деталей выявил две критические проблемы:
- Межкристаллитная коррозия: Из-за нарушения технологии термообработки и высокого содержания углерода в исходном материале возникли микротрещины в зонах сварных швов фланцев.
- Кавитационная эрозия: Низкое качество поверхности литья (раковины и поры) служило очагами зарождения кавитационных пузырьков. Их схлопывание вырывало микрочастицы металла, ускоряя разрушение.
Проблема была решена переходом на поставщика, способного обеспечить строгий контроль химического состава и использовать более стойкие материалы. В частности, внедрение компонентов, произведенных на базе технологий ООО «Уси Хуаньюй Прецизионное Литьё», позволило перейти на использование оптимизированных сплавов (включая аналоги CF8M и дуплексные стали 2205 для наиболее нагруженных узлов). Применение прецизионного литья устранило поверхностные дефекты, а правильный подбор легирования повысил стойкость к хлоридам.
Результат: срок службы насосных узлов увеличился до 3+ лет без капитального ремонта. Простой оборудования сократился на 92%, а совокупная стоимость владения (TCO) снизилась на 41.5% несмотря на то, что первоначальная цена качественных отливок была на 15% выше.
Инженерная рекомендация: Никогда не рассматривайте стоимость отдельной детали изолированно. Рассчитывайте стоимость часа простоя вашего производства. Качественное литье окупается уже после первого предотвращенного аварийного ремонта.
Контроль качества: от спектрометра до ультразвуковой дефектоскопии
Доверие к поставщику литых деталей в B2B сегменте строится не на красивых буклетах, а на прозрачности процессов контроля. Многоступенчатые насосы работают под давлением, и скрытый дефект литья (раковина, шлаковое включение, трещина) может привести к катастрофическим последствиям. Поэтому система управления качеством должна быть интегрирована в каждый этап производства.
На производственной базе ООО «Уси Хуаньюй Прецизионное Литьё» реализован полный цикл контроля, соответствующий международным стандартам ASTM, EN и GB. Особое внимание уделяется входному контролю сырья. Использование немецкого прямого спектрометра позволяет с точностью до 0.01% определять химический состав каждой плавки. Это гарантирует, что материал LCB или нержавеющая сталь CF8M действительно соответствуют заявленной марке.
Не менее важен неразрушающий контроль (НК) готовых отливок. Каждая партия ответственных деталей, таких как корпуса насосов или фланцевые соединения, проходит проверку методами:
- PT (Capillary Testing): Цветная капиллярная дефектоскопия для выявления поверхностных трещин и пор.
- UT (Ultrasonic Testing): Ультразвуковой контроль для обнаружения внутренних дефектов структуры металла.
- MT (Magnetic Particle Testing): Магнитопорошковый контроль для ферромагнитных сталей.
Для критических применений, например, в арктических условиях или криогенной технике, проводятся механические испытания на ударную вязкость при температурах до −196 °C. Такой подход позволяет поставлять продукцию, сертифицированную для самых суровых условий эксплуатации, включая нефтегазовый сектор и судостроение.
Инженерная рекомендация: Требуйте предоставления полного пакета документов на каждую партию: сертификат материала (Mill Certificate), протоколы механических испытаний и отчеты по НК. Отсутствие этих документов — красный флаг.
Комплексные инженерные решения: от чертежа до готовой детали
Современный закупщик ищет не просто «литейный цех», а технологического партнера. Производственная мощность предприятия в 2500 тонн готовой продукции в год и наличие более 50 единиц металлообрабатывающего оборудования (включая горизонтальные и вертикальные обрабатывающие центры с ЧПУ) позволяют закрывать потребности крупных промышленных проектов.
Ключевое преимущество заключается в возможности оказания услуг «под ключ». Заказчик может предоставить чертеж или даже физический образец изношенной детали. Инженеры компании проведут реверс-инжиниринг, оптимизируют конструкцию для литья (устранят острые углы, добавят литейные радиусы, рассчитают систему литников) и изготовят оснастку. После литья деталь проходит необходимую механическую обработку, термообработку и антикоррозийную защиту.
Это особенно актуально для импортозамещения. Многие зарубежные насосы имеют сложные конфигурации корпусов, которые трудно воспроизвести традиционными методами. Прецизионное литье по выплавляемым моделям позволяет копировать сложную геометрию с высокой точностью, обеспечивая полную взаимозаменяемость запчастей.
Логистика и сроки поставки также играют решающую роль. Благодаря отлаженным процессам и экспорту более 80% продукции в Европу и США, компания имеет опыт соблюдения жестких дедлайнов и требований международной упаковки для морских перевозок.
Чек-лист для закупщика: как выбрать поставщика многоступенчатых насосов и комплектующих
Чтобы минимизировать риски при закупке ответственного литья и насосного оборудования, используйте следующий контрольный список:
- Проверка сертификации: Убедитесь, что производитель работает по системе менеджмента качества ISO 9001 и имеет допуски для работы с материалами, соответствующими ASTM/EN.
- Аудит лаборатории: Запросите фото или видео оборудования для спектрального и неразрушающего контроля. Наличие собственного парка испытаний — признак зрелого производства.
- Референс-лист: Попросите примеры поставок аналогичных деталей (корпуса, рабочие колеса) для вашей отрасли (нефтехимия, водоподготовка, энергетика).
- Техническая поддержка: Оцените способность поставщика участвовать в подборе материалов. Если менеджер не может объяснить разницу между CF8 и CF8M или предложить альтернативу из дуплексной стали 2205 — это повод насторожиться.
- Пробная партия: Всегда начинайте сотрудничество с небольшой пробной партии для проведения входного контроля и тестовой сборки.
Заключение: инвестиции в качество как стратегия развития
Многоступенчатые насосы из материала LCB и других высоколегированных сплавов, изготовленные методом прецизионного литья, представляют собой оптимальное решение для современных промышленных задач. Они сочетают в себе высокую гидравлическую эффективность, исключительную коррозионную стойкость и долгий срок службы.
Выбор правильного производственного партнера, такого как ООО «Уси Хуаньюй Прецизионное Литьё», позволяет не только получить качественные детали, но и оптимизировать всю цепочку поставок. Опыт с 1975 года, современные индукционные печи, парк ЧПУ-станков и строжайший контроль качества гарантируют, что каждый корпус, каждое рабочее колесо и каждый фланец будут работать надежно, защищая ваши инвестиции и обеспечивая бесперебойность технологических процессов.
Не позволяйте компромиссам в качестве материалов становиться причиной аварий. Выбирайте проверенные инженерные решения.
Готовы обсудить ваш проект?
Запросите коммерческое предложение и технический паспорт на интересующие вас позиции.
Наши инженеры помогут подобрать оптимальный материал и технологию изготовления для ваших конкретных условий эксплуатации.
Связаться с отделом продаж