

Литьё по выплавляемым моделям насосов и клапанов из нержавейки – Завод
2026-09-22
- Почему инвестиционное литье превосходит традиционные методы для сложной геометрии
- Выбор нержавеющих сталей и дуплексных сплавов: борьба с коррозией и кавитацией
- Критические дефекты литья и методы их предотвращения
- Производственные мощности и контроль качества: стандарты ASTM, EN, GB
- Экономическая эффективность и логистика снабжения
- Заключение: ваш надёжный партнёр в прецизионном литье
Главное за 30 секунд
- Точность и экономия: Литьё по выплавляемым моделям обеспечивает класс точности CT5–CT8, что снижает объём механической обработки на 40-60% по сравнению с песчано-глинистым литьём.
- Материалы для экстремальных сред: Использование дуплексных сталей (2205) и аустенитных марок (CF8M, CF3M) гарантирует стойкость к межкристаллитной коррозии и кавитации при давлениях до 40 МПа.
- Комплексный контроль качества: Каждая партия проходит спектральный анализ, УЗК (UT) и капиллярный контроль (PT), что исключает риск скрытых дефектов в ответственных узлах насосов и запорной арматуры.
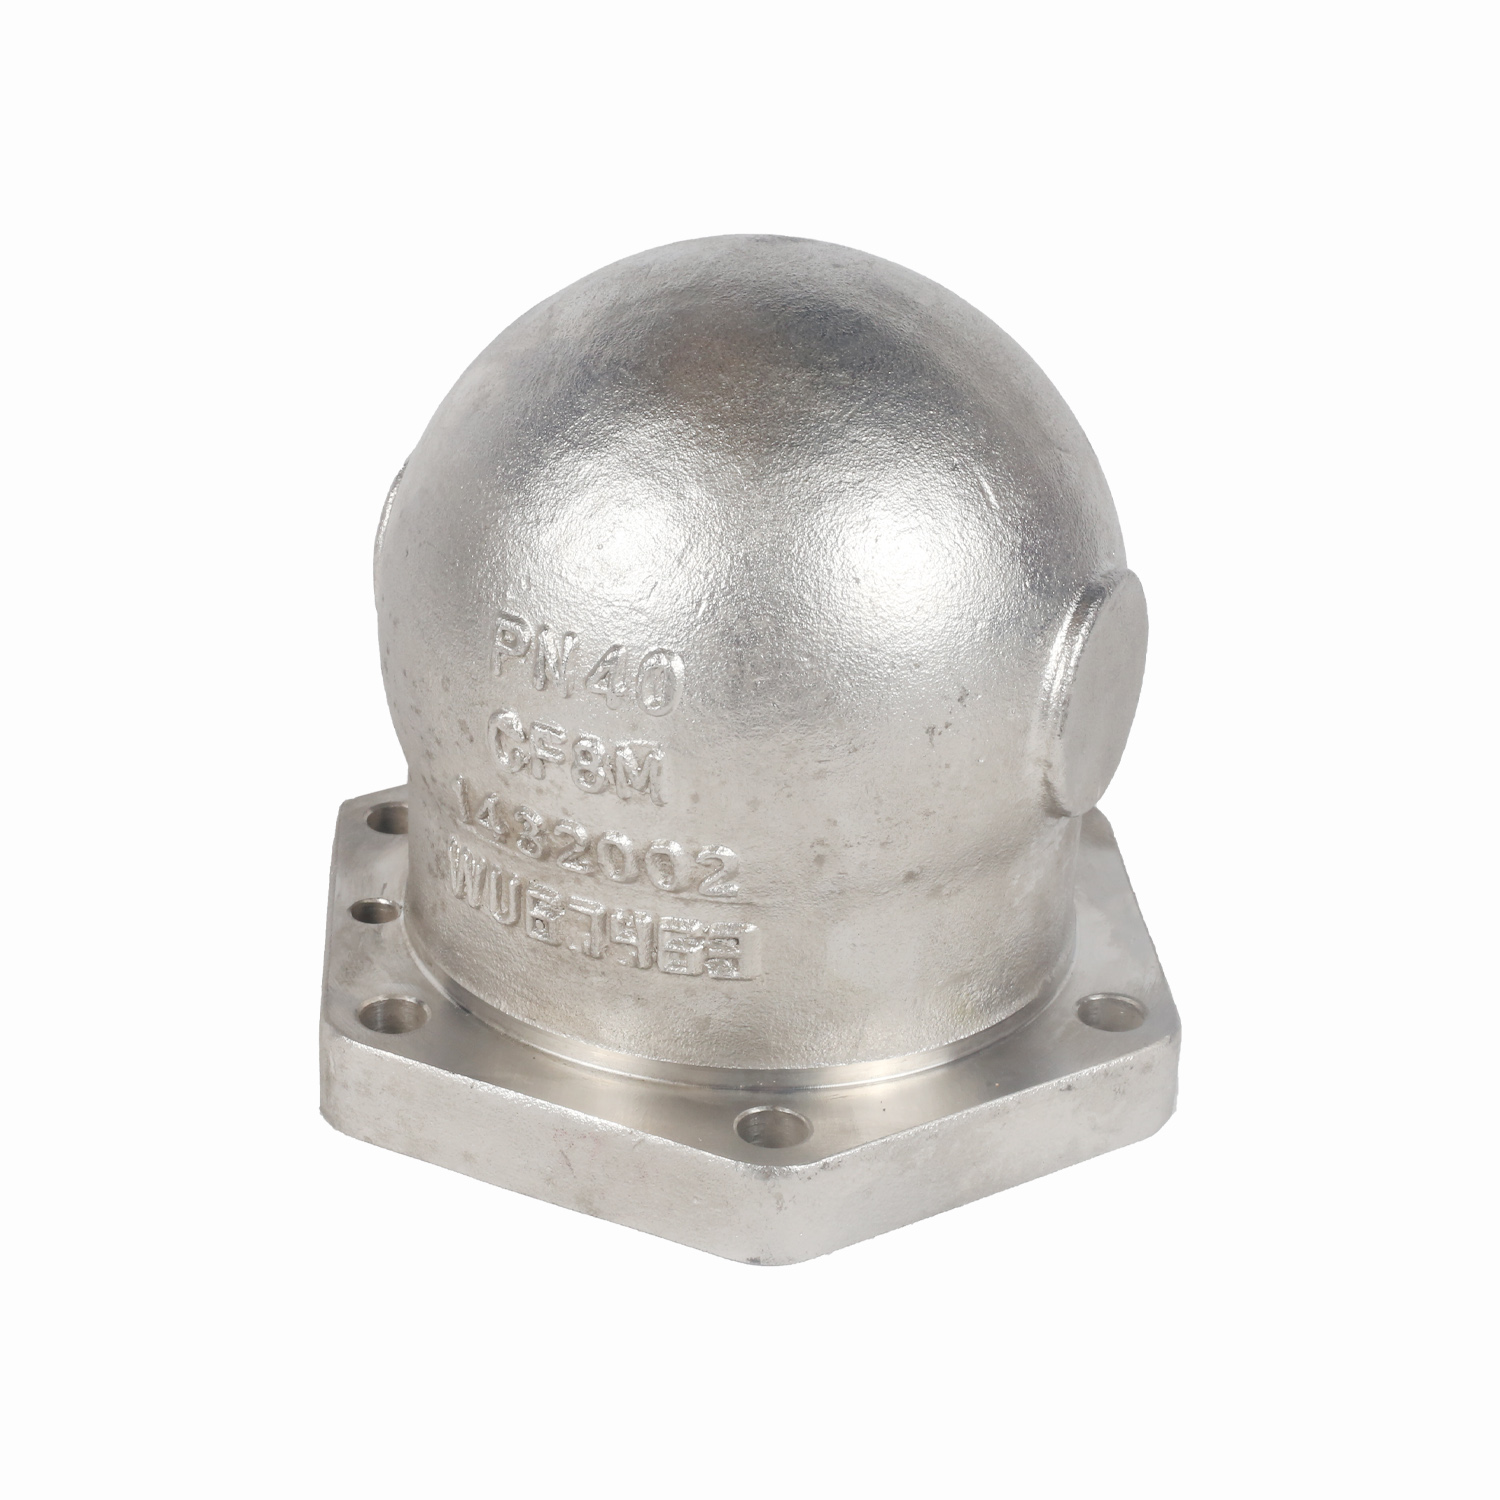
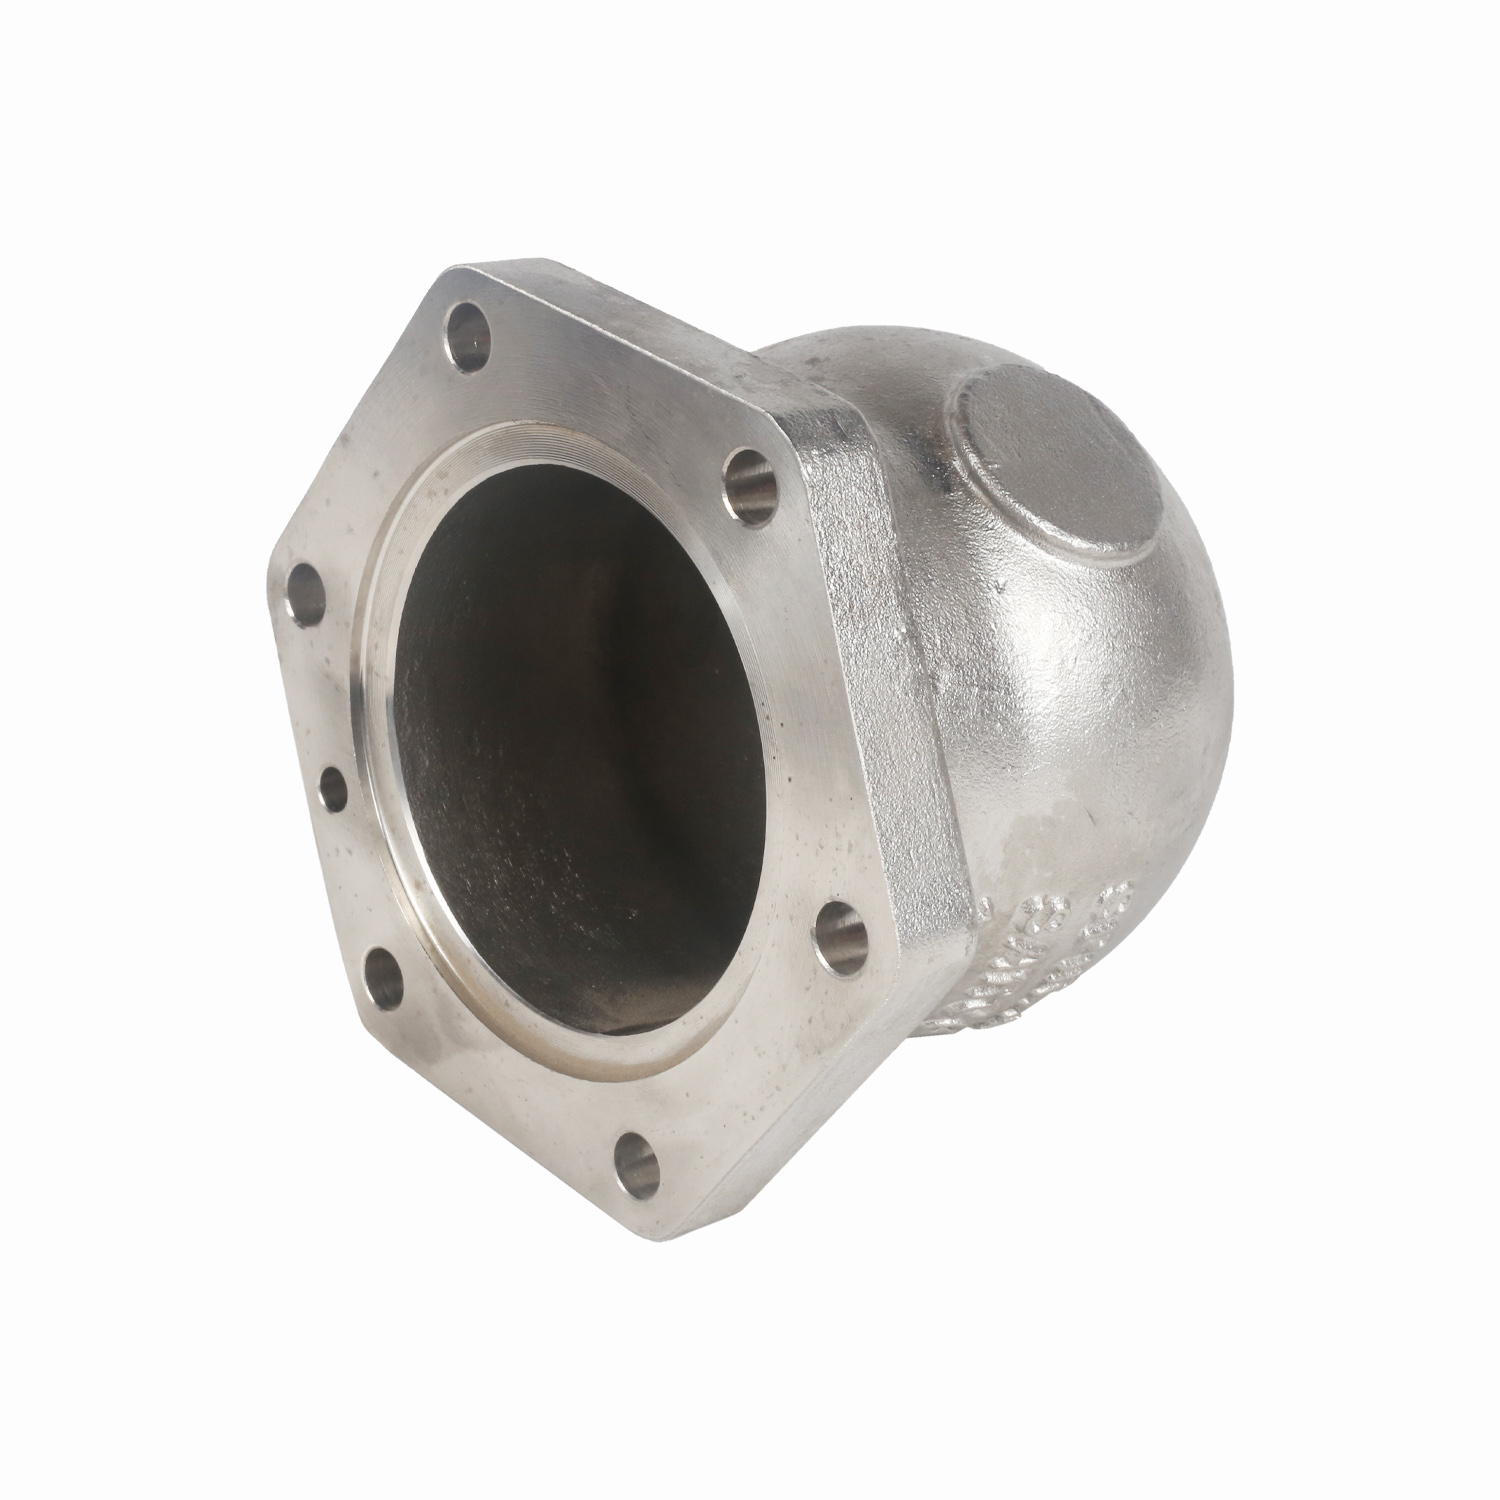
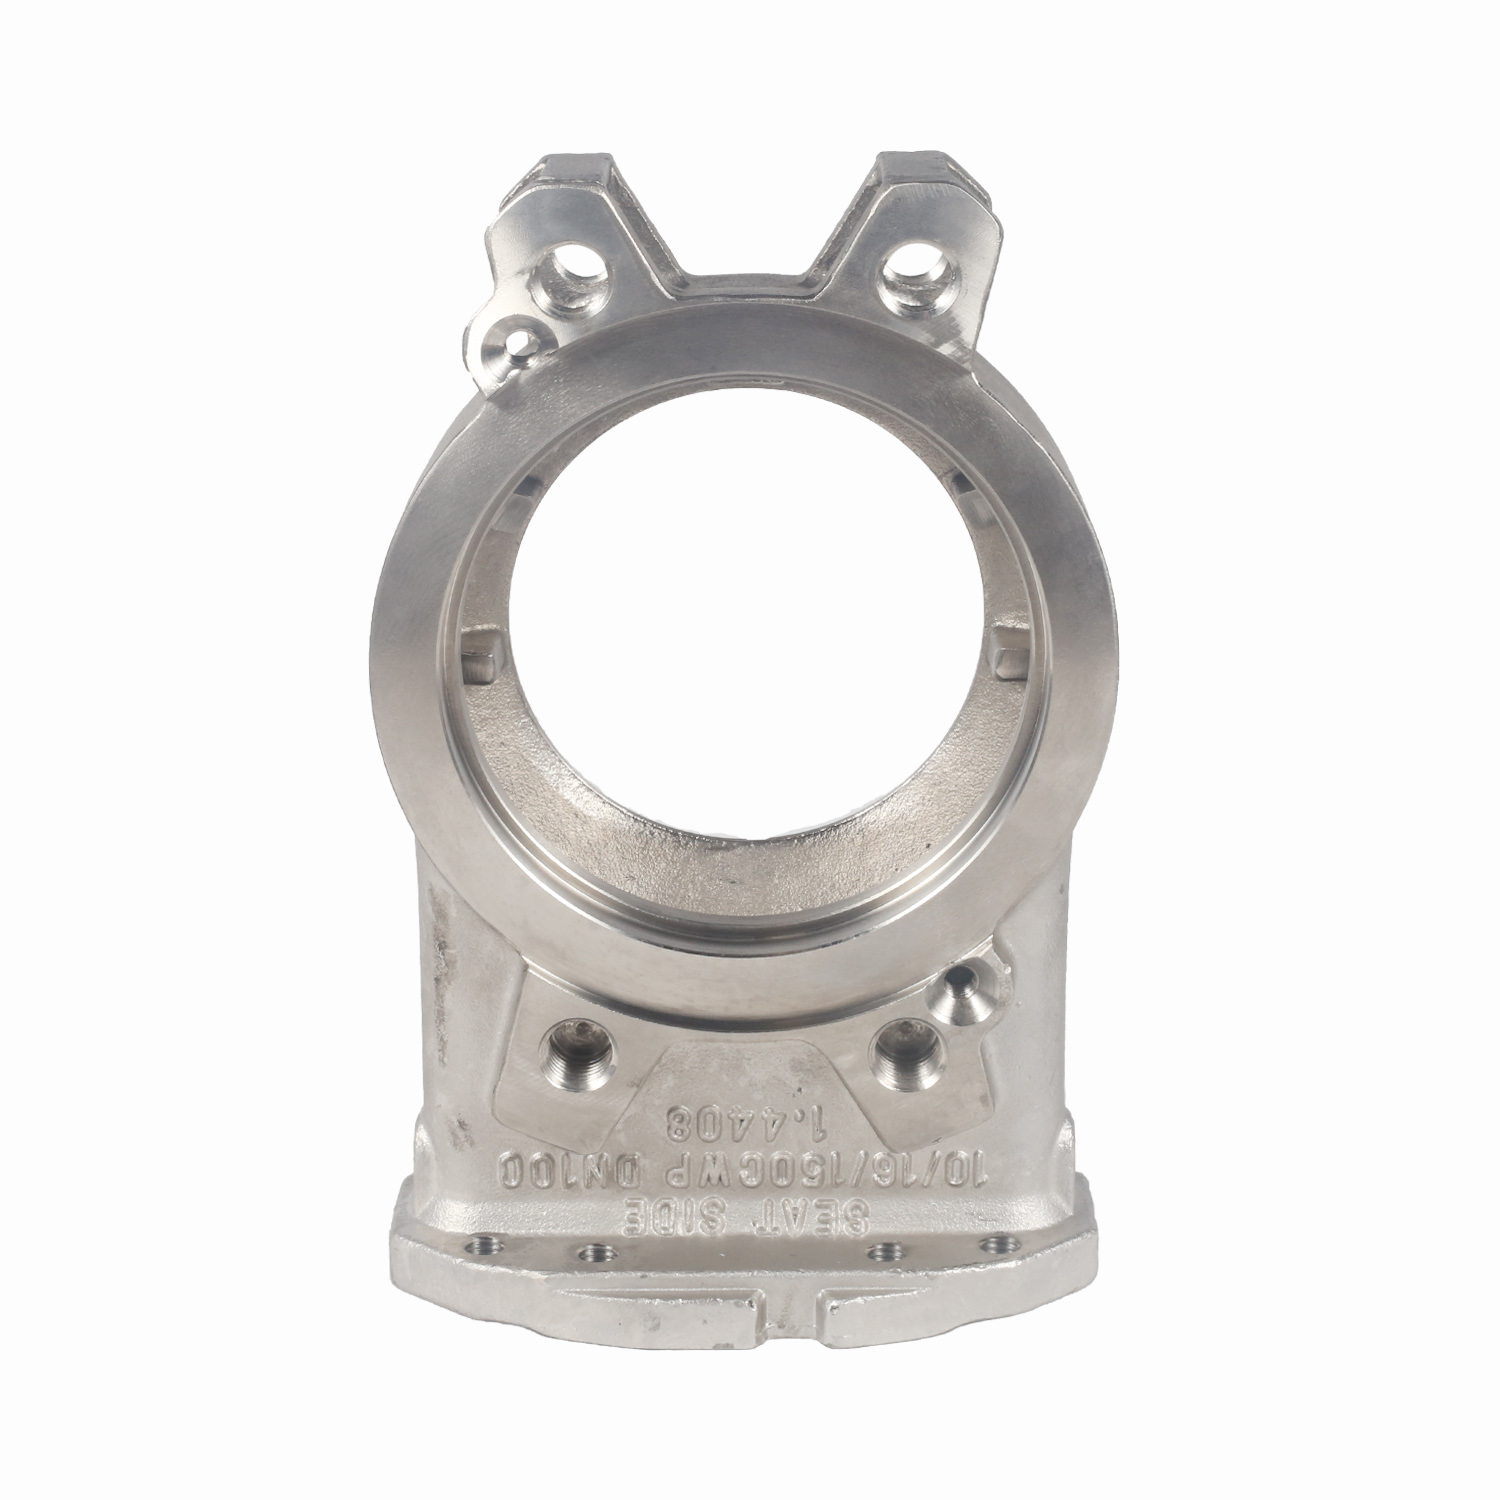
В современной промышленной инженерии надёжность трубопроводных систем и насосного оборудования напрямую зависит от качества литых компонентов. Корпуса клапанов, рабочие колёса и фланцевые соединения работают под постоянным воздействием высоких давлений, агрессивных химических сред и температурных перепадов. Традиционные методы литья часто не способны обеспечить необходимую геометрическую сложность внутренних каналов без последующей дорогостоящей механообработки. Именно здесь литьё по выплавляемым моделям насосов и клапанов из нержавейки становится безальтернативным технологическим решением для производителей, ориентированных на долгосрочную эксплуатацию оборудования.
Как эксперты в области прецизионного литья, мы наблюдаем смещение фокуса закупщиков от простой цены за килограмм металла к совокупной стоимости владения деталью. Ошибка в выборе технологии литья или материала может привести к аварийной остановке производства, утечкам и многомиллионным убыткам. В этой статье мы разберём технические нюансы процесса, критерии выбора сплавов и то, как правильный подход к производству литых заготовок влияет на итоговую эффективность вашего проекта.
Почему инвестиционное литье превосходит традиционные методы для сложной геометрии
Технология литья по выплавляемым моделям (Investment Casting), также известная как «точное литье», отличается от стандартного песчаного литья принципиально иным подходом к формированию литейной формы. Вместо одноразовой песчаной смеси используется многослойная керамическая оболочка, создаваемая вокруг восковой модели. Это позволяет достигать беспрецедентной чистоты поверхности и точности размеров.
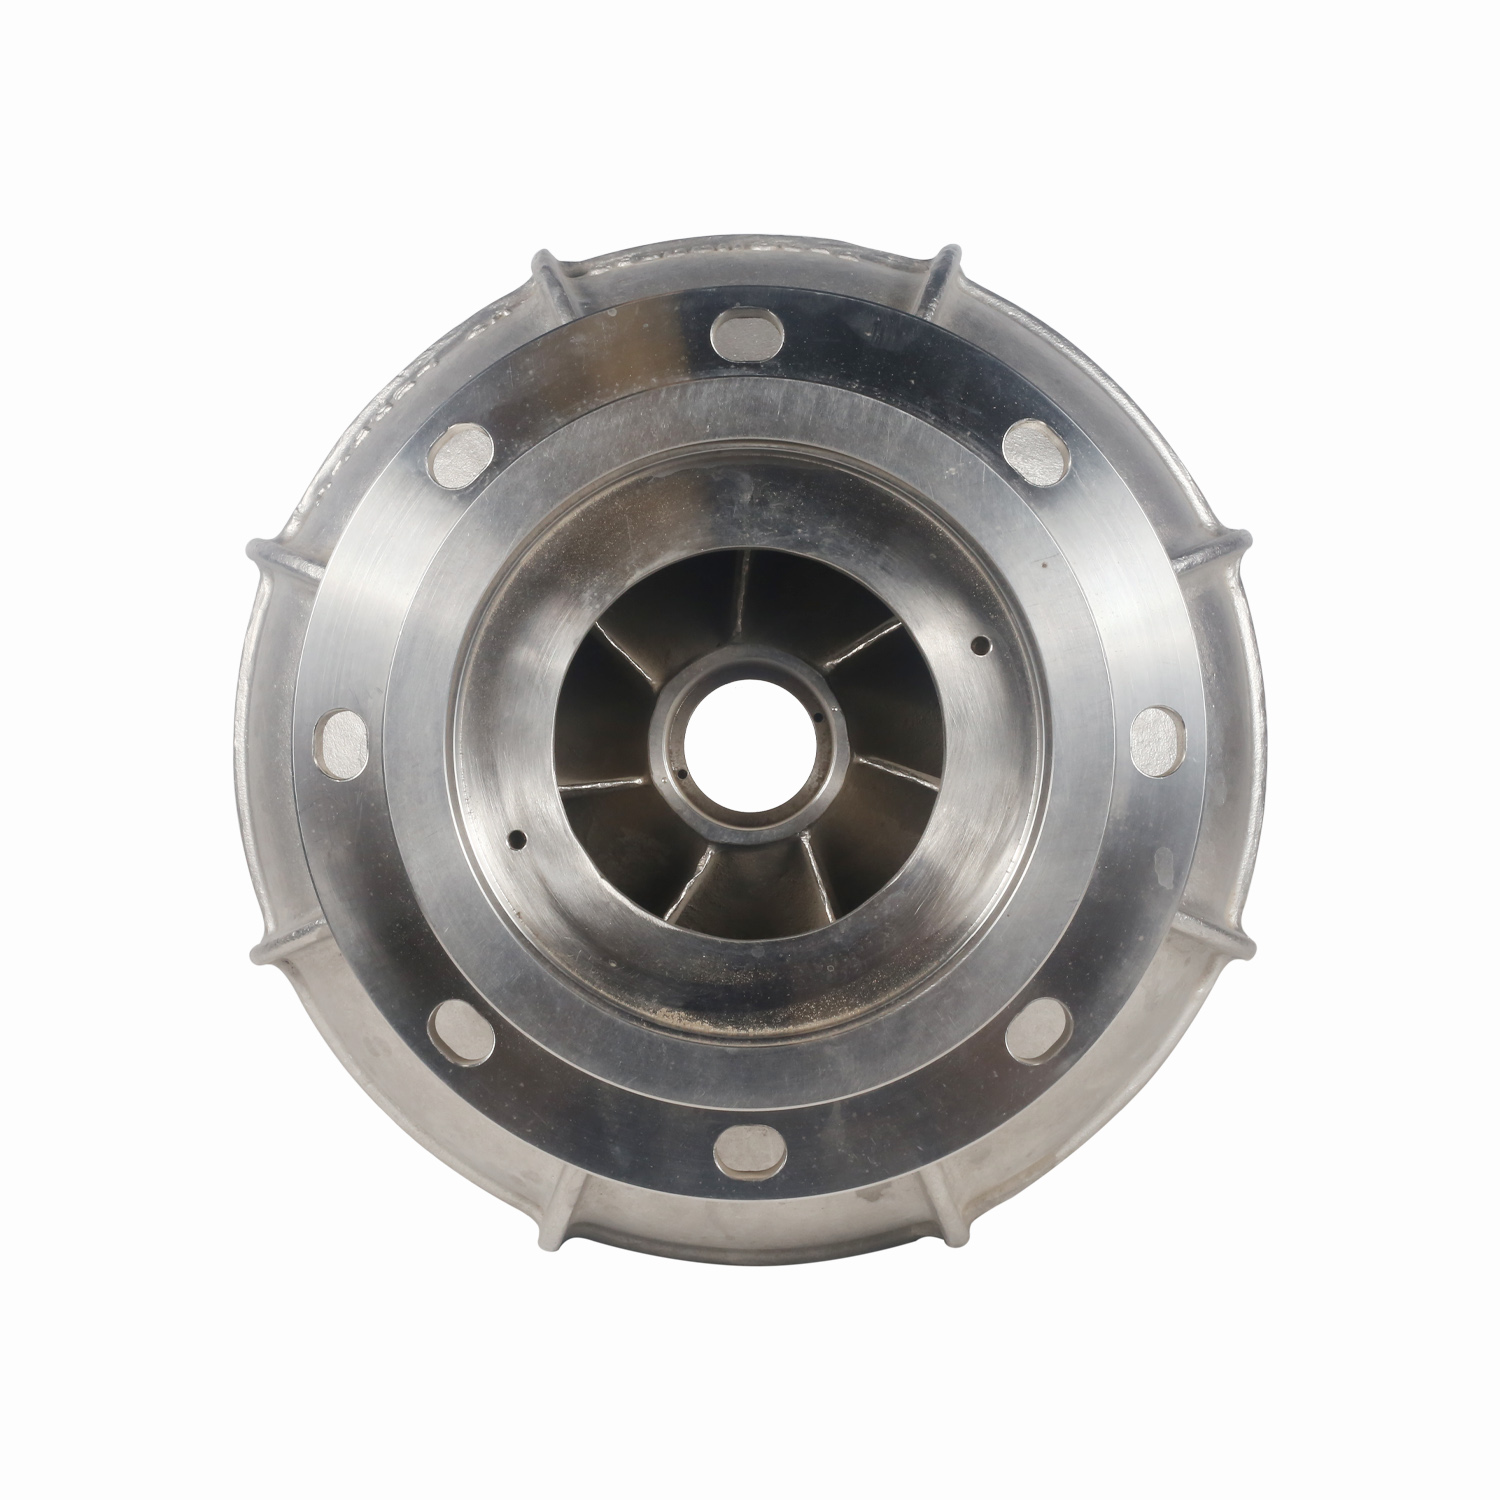
Для производителей насосов и клапанов это означает возможность создания сложных внутренних полостей, таких как спиральные камеры («улитки») или многоходовые каналы трёхходовых клапанов, с минимальными припусками на обработку. Если при песчаном литье припуск может составлять 3–5 мм на сторону, то при использовании выплавляемых моделей он сокращается до 0,5–1,0 мм. Это не просто экономия металла; это снижение нагрузки на режущий инструмент станков ЧПУ и сокращение времени изготовления готовой детали на 35-45%.
Ключевым преимуществом является шероховатость поверхности. Отливки, полученные данным методом, имеют параметр Ra 6,3–12,5 мкм сразу после выхода из формы. Для гидравлических систем это критически важно: гладкая внутренняя поверхность снижает турбулентность потока, повышает КПД насоса и уменьшает риск образования отложений. В нашей практике мы неоднократно фиксировали повышение энергоэффективности насосных агрегатов на 4-7% исключительно за счёт оптимизации гидравлического профиля литых корпусов.
Инженерная рекомендация: При проектировании новых узлов стремитесь к унификации толщин стенок в диапазоне 3–10 мм. Это предотвратит образование усадочных раковин и обеспечит равномерное охлаждение сплава, гарантируя однородную микроструктуру металла.
Выбор нержавеющих сталей и дуплексных сплавов: борьба с коррозией и кавитацией
Материаловедение играет решающую роль в долговечности арматуры. Неправильный выбор марки стали даже при идеальном литье приведёт к быстрому выходу изделия из строя. На предприятии ООО «Уси Хуаньюй Прецизионное Литьё» мы специализируемся на работе с широким спектром коррозионно-стойких и жаропрочных сплавов, подбирая материал под конкретные условия эксплуатации.
Аустенитные нержавеющие стали (CF8, CF8M, CF3, CF3M)
Это базовый выбор для большинства химических и пищевых производств. Марки CF8 (аналог AISI 304) и CF8M (аналог AISI 316) обладают отличной свариваемостью и устойчивостью к окислению. Однако для сред с высоким содержанием хлоридов (морская вода, нефтедобыча) стандартная «трёхсотая» серия недостаточна. Здесь в игру вступает модификация CF3M с пониженным содержанием углерода, что значительно снижает риск межкристаллитной коррозии в зонах термического влияния после сварки.
Дуплексные нержавеющие стали (тип 2205)
Дуплексные сплавы представляют собой двухфазную структуру, сочетающую аустенит и феррит. Это даёт им уникальные свойства: предел текучести дуплекса почти в два раза выше, чем у стандартной аустенитной стали, при сохранении высокой коррозионной стойкости. Фланцевые втулки и корпуса клапанов из стали 2205 идеально подходят для оффшорных платформ и опреснительных установок. Они выдерживают давление до 40 МПа и устойчивы к коррозионному растрескиванию под напряжением.
| Марка стали / Сплав | Основное применение | Предел текучести (мин.) | Стойкость к хлоридам |
|---|---|---|---|
| CF8 (304) | Пищевая пром., общая химия, вода | 205 МПа | Низкая |
| CF8M (316) | Нефтегаз, целлюлозно-бумажная пром. | 205 МПа | Средняя |
| CF3M (316L) | Сварные конструкции, криогеника | 170 МПа | Средняя |
| Duplex 2205 | Морская вода, высокие давления, H2S | 450 МПа | Высокая |
Важно отметить ограничение: дуплексные стали требуют строгого контроля температуры термообработки. Перегрев выше 1000°C приводит к выпадению вредных интерметаллидных фаз, резко снижающих ударную вязкость. Именно поэтому на нашем производстве каждая партия проходит спектральный анализ на немецком прямом спектрометре и тесты на ударную вязкость, в том числе при температурах до −196 °C.
Критические дефекты литья и методы их предотвращения
Даже самая совершенная технология не застрахована от ошибок, если нарушен технологический регламент. В B2B-секторе цена брака измеряется не стоимостью металла, а простоем линий заказчика. Рассмотрим два наиболее опасных дефекта, с которыми сталкиваются инженеры при закупке литых корпусов.
1. Газовая пористость и непровары
Возникают из-за плохой дегазации расплава или неправильного дизайна литниковой системы. В тонкостенных деталях (менее 2 мм) это приводит к мгновенной разгерметизации под давлением. Чтобы исключить этот риск, мы используем вакуумирование печей перед плавкой и контролируем атмосферу в тигле. Индукционные печи мощностью 500 кг и 250 кг позволяют точно регулировать температуру перегрева, предотвращая насыщение металла газами.
2. Усадочные раковины в массивных сечениях
Частая ошибка при литье корпусов задвижек или толстостенных фланцев. Если отвод тепла неравномерен, в центре массивной части образуется пустота. Внешне деталь может выглядеть идеально, но рентген или ультразвук выявят скрытую угрозу. Наш опыт показывает, что использование направленного охлаждения и оптимизация толщины стенок (переходы не более 1:3) полностью решают эту проблему. Мы применяем неразрушающий контроль методами PT (капиллярный), UT (ультразвуковой) и MT (магнитопорошковый) для каждой критической партии.
Реальный кейс: Один из наших клиентов, производитель насосов для водоочистки, столкнулся с серией протечек через 6 месяцев эксплуатации. Анализ показал наличие микропор в зоне приварки фланца. После внедрения сплошного ультразвукового контроля (100% UT) на этапе приёмки отливок количество рекламаций снизилось до нуля. Этот случай подтверждает: экономия на входном контроле качества всегда обходится дороже.
Производственные мощности и контроль качества: стандарты ASTM, EN, GB
Для крупного B2B-заказчика стабильность поставок и соответствие документации важнее разовой скидки. ООО «Уси Хуаньюй Прецизионное Литьё», обладая производственной мощностью 2500 тонн в год, выстроило систему, отвечающую самым строгим международным требованиям. Наш парк из более чем 50 единиц металлообрабатывающего оборудования, включая горизонтальные и вертикальные обрабатывающие центры, позволяет нам предлагать решение «под ключ».
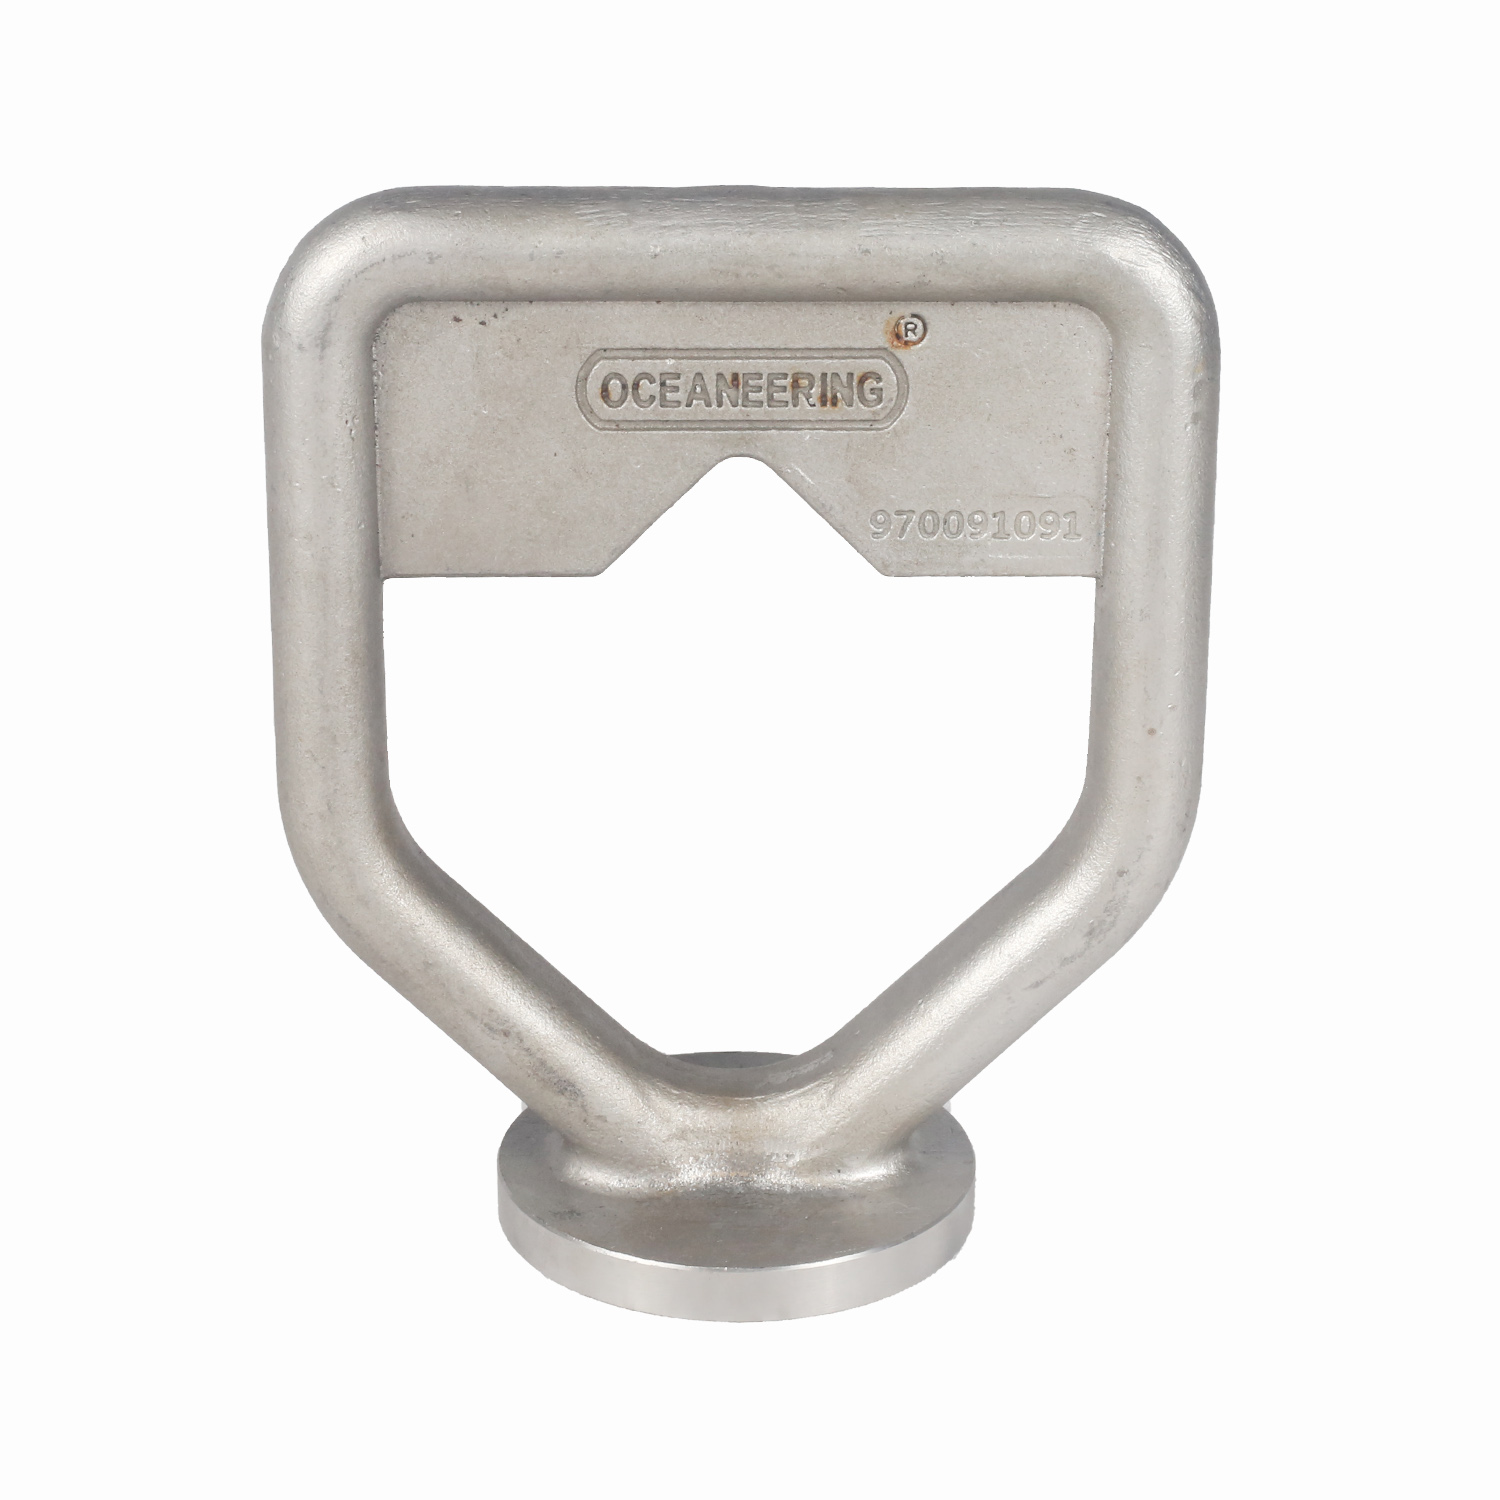
Мы не просто отливаем заготовку. Мы выполняем полную механическую обработку посадочных мест, нарезаем резьбы, шлифуем уплотнительные поверхности и проводим финальную сборку узлов, если это требуется. Класс точности отливок CT5–CT8 по ГОСТ/GB/T 6414 означает, что геометрия детали соответствует чертежу с допусками, близкими к штампованным изделиям. Это особенно важно для прецизионных деталей, таких как тарелки обратных клапанов или позиционирующие кольца дисковых затворов, где зазор в доли миллиметра определяет герметичность всей системы.
Система менеджмента качества предприятия сертифицирована и включает операционный контроль на всех этапах. Заказчик получает полный пакет документов: сертификаты материала (Mill Certificate), протоколы механических испытаний и результаты неразрушающего контроля. Вся продукция соответствует стандартам ASTM, EN и GB, что облегчает интеграцию наших компонентов в глобальные цепочки поставок, включая рынки Европы и США, куда экспортируется более 80% нашей продукции.
Экономическая эффективность и логистика снабжения
При расчёте бюджета проекта многие закупщики упускают из виду стоимость последующей обработки. Дешёвая отливка с грубой поверхностью потребует часов работы фрезеровщика и токаря. Наша стратегия «малой и безотходной схемы» позволяет сократить объём снимаемого металла до минимума. В пересчёте на готовую деталь это даёт экономию до 25-30% по сравнению с покупкой заготовки и её обработкой на стороне.
Кроме того, мы предлагаем гибкие условия по минимальному объёму заказа (MOQ). Благодаря наличию нескольких индукционных печей разного объёма, мы можем эффективно производить как крупные серии корпусов насосов, так и мелкие партии сложных экспериментальных деталей массой до 100 кг. Срок изготовления опытной партии составляет 15-20 дней, серийной — от 35 дней, в зависимости от сложности литейной формы.
Логистика также оптимизирована: мы упаковываем продукцию в усиленные деревянные ящики с антикоррозийной защитой, что исключает повреждения при морской или железнодорожной перевозке. Для российских партнёров мы обеспечиваем полное таможенное сопровождение и предоставление всех необходимых сертификатов соответствия ТР ТС.
Заключение: ваш надёжный партнёр в прецизионном литье
Выбор поставщика литых компонентов из нержавеющей стали — это инвестиция в надёжность вашего конечного продукта. Технологии литья по выплавляемым моделям, применённые профессионалами, позволяют создавать детали сложнейшей геометрии, способные работать в самых агрессивных средах десятилетиями. Сочетание передового оборудования, строгого контроля качества и глубокой экспертизы в материаловедении делает ООО «Уси Хуаньюй Прецизионное Литьё» предпочтительным партнёром для предприятий нефтехимической, энергетической и судостроительной отраслей.
Мы готовы взять на себя весь цикл работ: от анализа ваших чертежей и рекомендаций по оптимизации конструкции для литья до поставки готовых, прошедших испытания деталей. Не рискуйте качеством своей продукции, доверяя её непроверенным подрядчикам.
Готовы обсудить ваш проект? Запросите коммерческое предложение и технический паспорт на интересующие вас позиции. Наши инженеры помогут подобрать оптимальный сплав и рассчитают стоимость изготовления партии в течение 24 часов.