

Как выбрать запорный клапан термоманометра для котла? Руководство
2026-09-20
- Критические параметры выбора: давление, температура и среда
- Конструктивные особенности: почему шаровой кран предпочтительнее вентиля?
- Роль прецизионного литья в надежности запорной арматуры
- Соответствие нормативным требованиям РФ и ЕАЭС
- Частые ошибки при монтаже и эксплуатации
- Экономическое обоснование выбора надежной арматуры
- Заключение и следующий шаг
Выбор запорного клапана для термоманометра котла часто воспринимается как рутинная задача, однако именно этот узел становится «ахиллесовой пятой» системы безопасности при некорректном подборе материалов или конструкции. Ошибка в классе герметичности или устойчивости к температурным деформациям может привести не только к утечкам теплоносителя, но и к искажению показаний приборов контроля, что критично для предотвращения аварийных ситуаций в энергетике и ЖКХ.
Главное за 30 секунд
- Материал корпуса: Для промышленных котлов с давлением свыше 1,6 МПа и температурой выше 115 °C использование латуни недопустимо; требуется нержавеющая сталь (марки CF8M/316) или дуплексные сплавы для исключения коррозионного растрескивания.
- Тип затвора: Предпочтение следует отдавать шаровым кранам с полнопроходным сечением и штоком, выведенным под приварку или резьбу, чтобы исключить возможность несанкционированного перекрытия потока третьими лицами.
- Герметичность и стандарты: Клапан должен соответствовать классу герметичности «А» по ГОСТ 9544-2015 и иметь сертификат ТР ТС 010/2011. Наличие прецизионной механической обработки седла гарантирует отсутствие микроутечек при циклических нагрузках.
Критические параметры выбора: давление, температура и среда
Первичный этап подбора базируется на строгом соответствии технических характеристик клапана рабочим параметрам котельной установки. Инженеры часто совершают ошибку, выбирая арматуру исключительно по диаметру присоединения (DN), игнорируя динамические нагрузки. Термоманометр устанавливается в зоне высокой турбулентности и температурных расширений, поэтому статическое давление в паспорте изделия должно превышать рабочее давление системы минимум на 25–30%.
Для водогрейных котлов с температурой теплоносителя до 115 °C традиционно применялась латунь (ЛС59-1). Однако современная практика показывает, что даже качественная латунь подвержена dezincification (обесцинкованию) в условиях агрессивной водоподготовки с высоким содержанием хлоридов. Это приводит к потере механической прочности и внезапному разрушению корпуса. В нашей практике зафиксирован случай, когда обрушение давления на 15% в системе отопления жилого комплекса произошло именно из-за микротрещины в латунном корпусе запорного клапана термоманометра, эксплуатируемого более 3 лет. Решение проблемы потребовало полной замены узла и последующей опрессовки стояка.
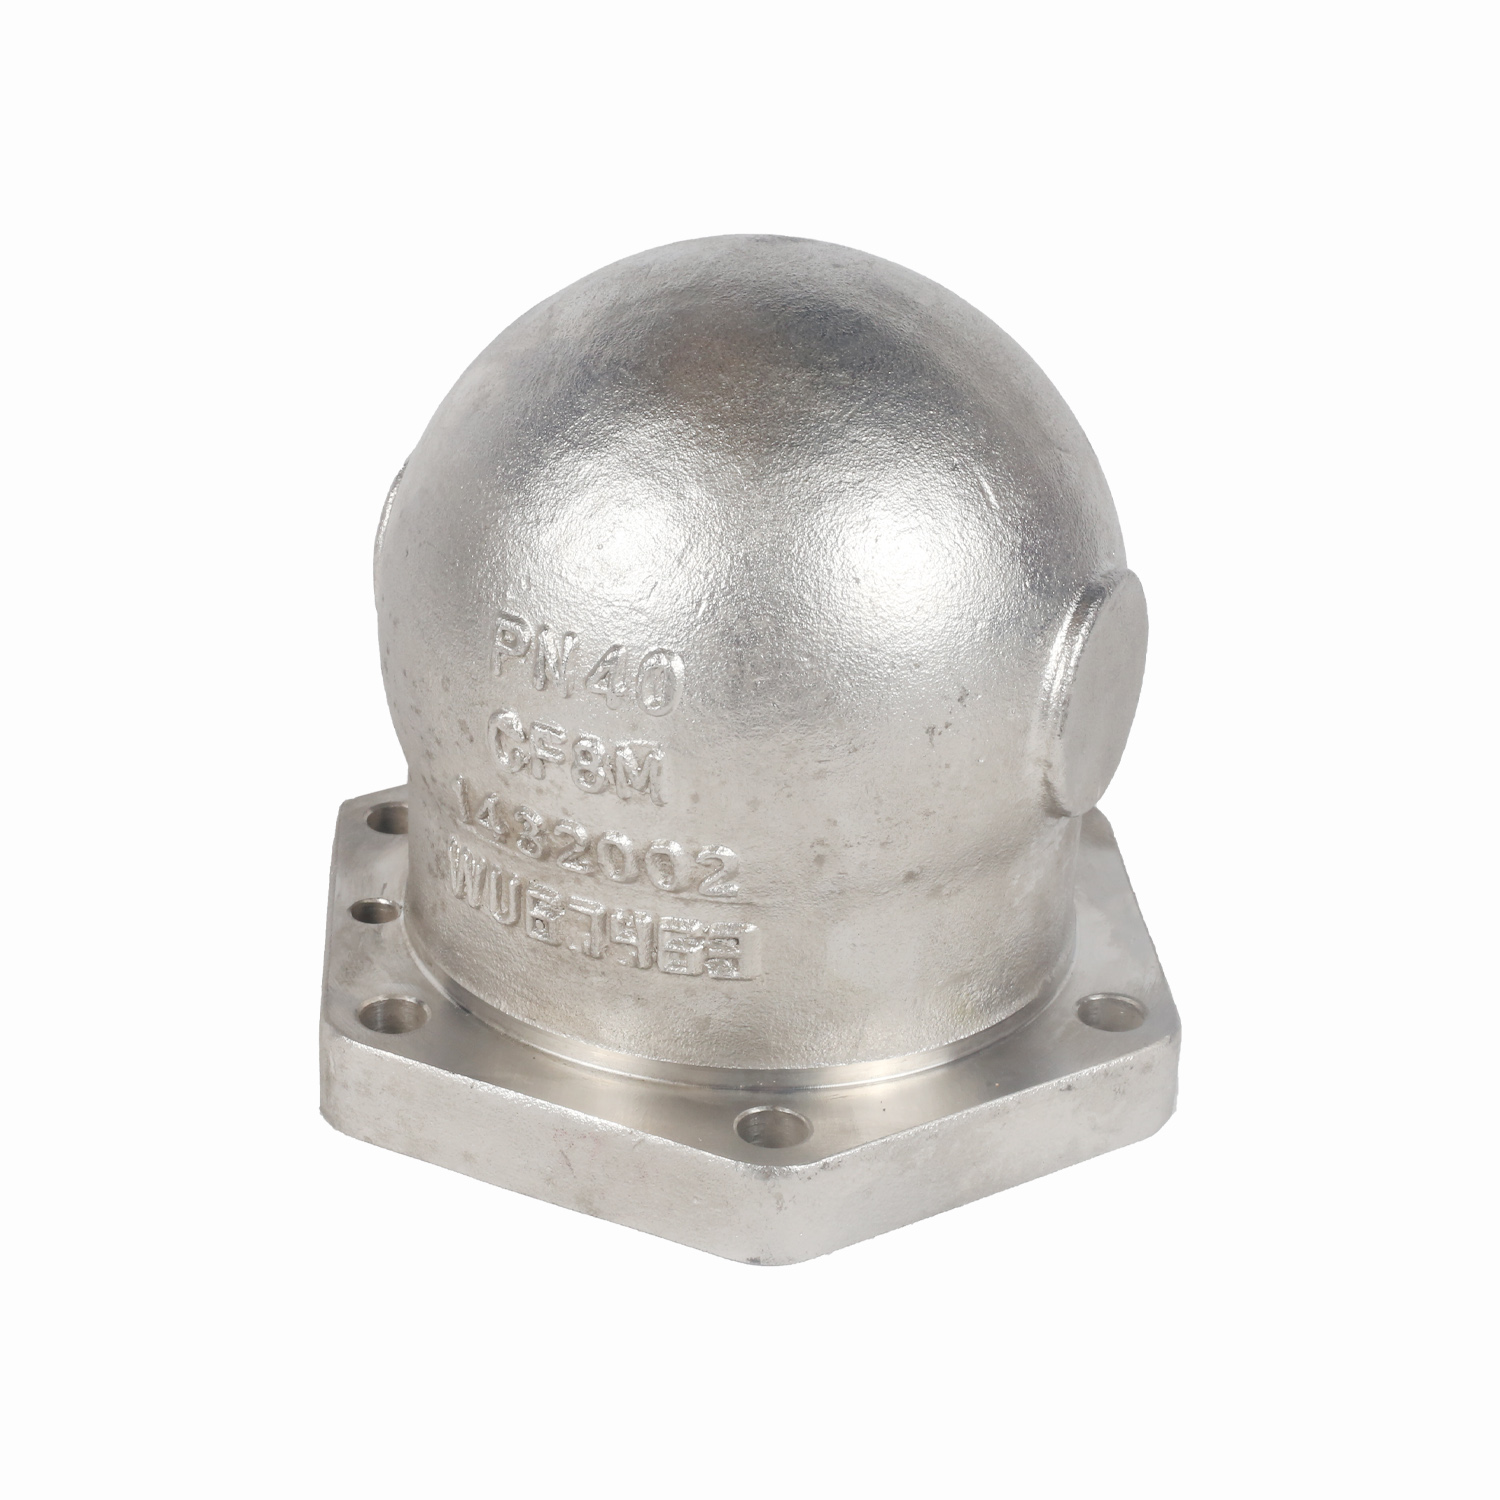
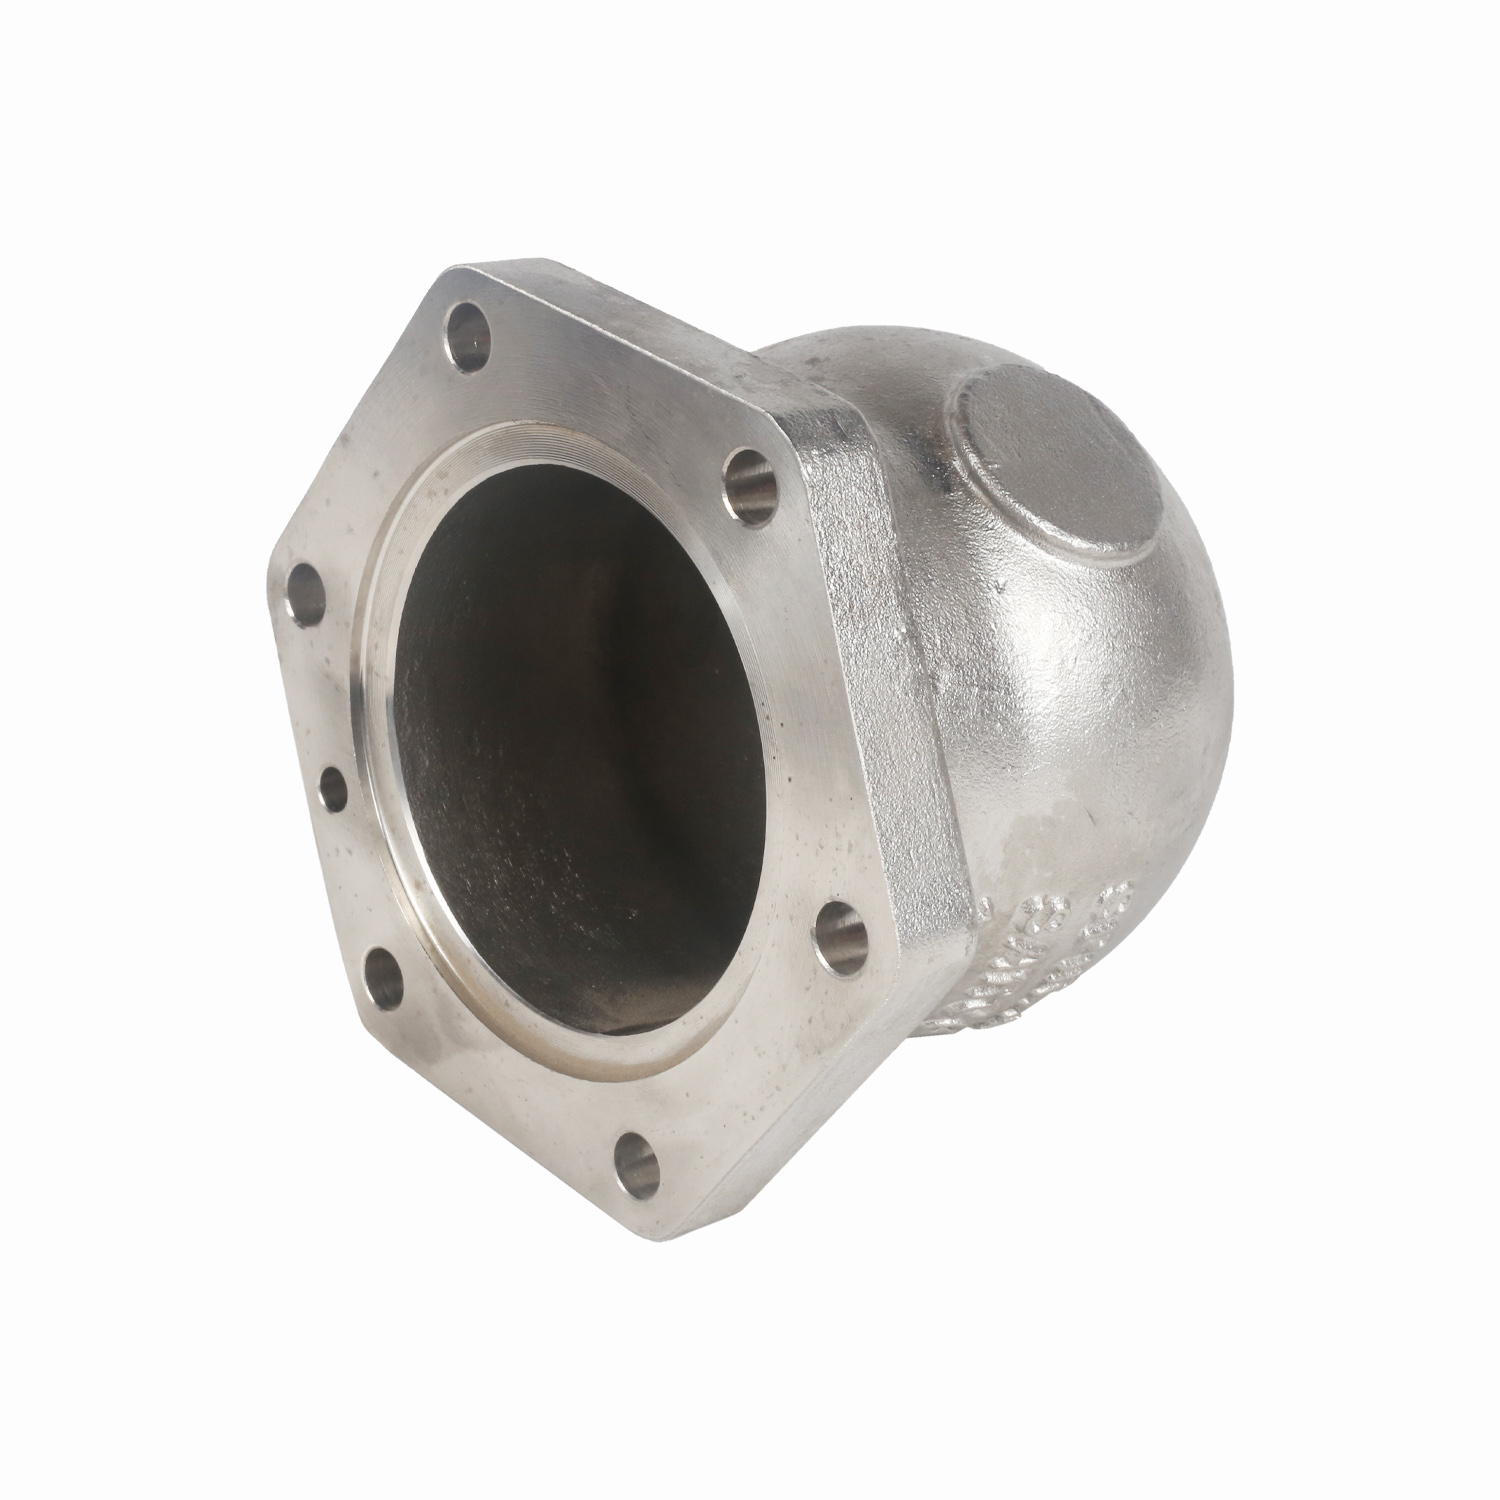
Для паровых котлов и систем с температурой выше 150 °C единственным верным решением является использование коррозионно-стойких сталей. Здесь ключевую роль играет не только марка стали, но и технология её формирования. Литые детали, полученные методом точного литья по выплавляемым моделям, демонстрируют значительно лучшую однородность структуры металла по сравнению с песчаным литьем, что критично для работы под высоким давлением.
Инженерная рекомендация: При проектировании узлов учета всегда закладывайте материал корпуса из нержавеющей стали AISI 316 (аналог CF8M), особенно если система предполагает длительные простои или контакт с химически подготовленной водой.
Конструктивные особенности: почему шаровой кран предпочтительнее вентиля?
В контексте установки перед термоманометром функция запорной арматуры двояка: обеспечение возможности замены прибора без остановки котла и гарантия полного перекрытия потока для проведения поверки. Вентильные клапаны, несмотря на плавность регулировки, обладают высоким гидравлическим сопротивлением и склонностью к накоплению шлама в седле, что со временем приводит к нарушению герметичности («пропуску»). Шаровые краны лишены этого недостатка.
Проблема «мёртвых зон» и гидравлический удар
При резком закрытии вентиля возникает гидравлический удар, который может повредить чувствительный элемент манометра (трубку Бурдона). Шаровые краны с демпферными устройствами или ограничителями хода позволяют минимизировать этот эффект. Кроме того, конструкция шарового крана обеспечивает полнопроходное сечение (Full Bore), что исключает завихрения потока перед входом в измерительный прибор. Это важно для точности показаний: любые турбулентности перед датчиком давления создают погрешность измерения.
Требования к штоку и уплотнению
Узел штока — наиболее уязвимое место любой запорной арматуры. В системах отопления с частыми циклами нагрева и охлаждения происходит линейное расширение деталей. Если уплотнение штока выполнено из некачественного PTFE (политетрафторэтилена) без компенсирующих пружин, неизбежно появление свищей. Современные решения используют комбинированные уплотнения: графитовые кольца для высоких температур и эластомерные элементы для компенсации люфтов.
Особое внимание следует уделять способу управления. Для термоманометров рекомендуется использовать краны с ручкой-рычагом, имеющей фиксатор положения, или со съемной рукояткой. Это предотвращает случайное или намеренное перекрытие подачи неквалифицированным персоналом. В некоторых случаях, регламентированных правилами Ростехнадзора, требуется установка кранов с устройством для пломбирования в открытом положении.
Инженерная рекомендация: Выбирайте краны с штоком, выведенным под резьбу или приварку, что позволяет интегрировать устройство пломбировки непосредственно в конструкцию узла обвязки.
Роль прецизионного литья в надежности запорной арматуры
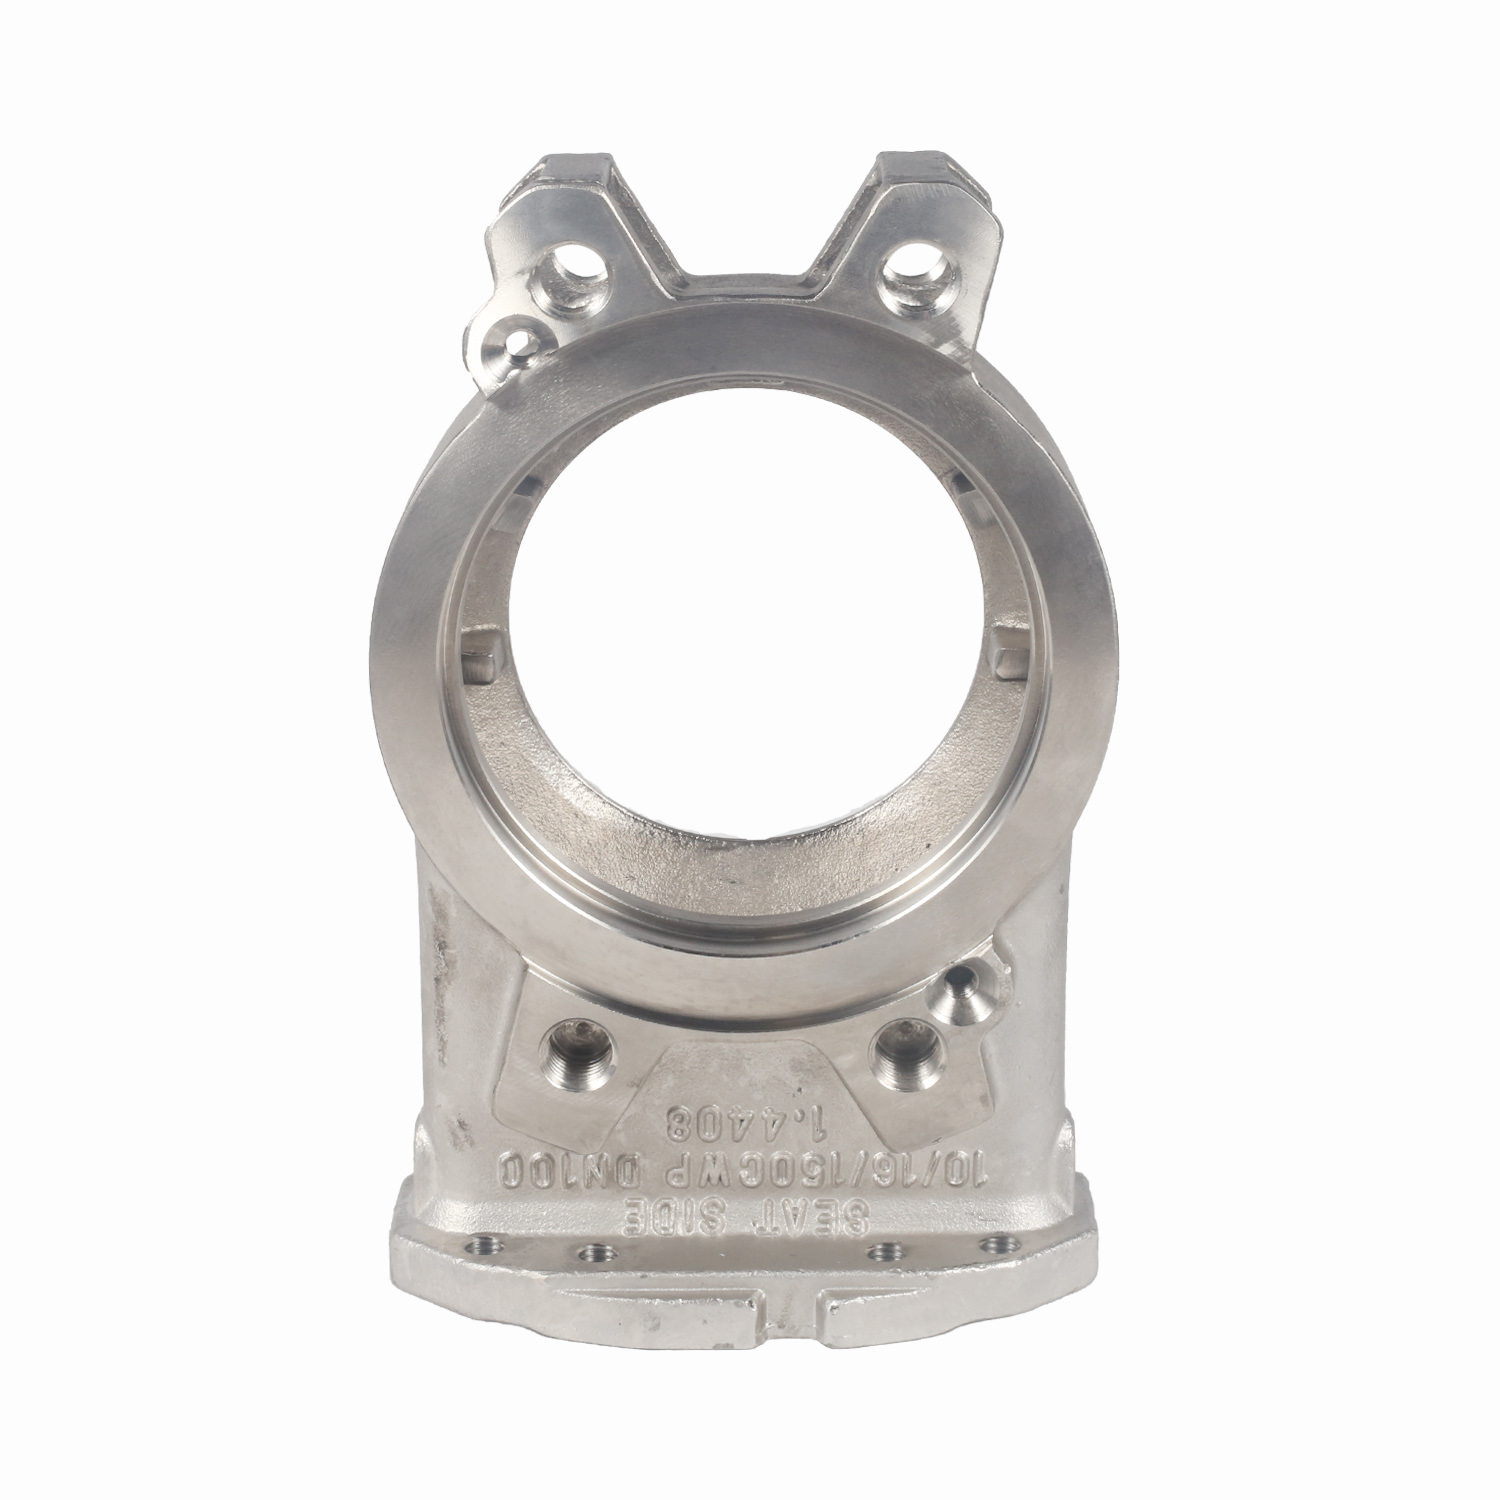
Надежность запорного клапана определяется не только сборкой, но и качеством базовых компонентов: корпуса, шаровой пробки и седел. Традиционное песчаное литье часто требует значительной механической обработки для достижения требуемой геометрии, что нарушает поверхностный слой металла и создает зоны концентрации напряжений. Альтернативой выступает технология литья по выплавляемым моделям (Investment Casting), которая позволяет получать детали со сложной геометрией и высокой точностью поверхности.
Ярким примером эффективности данного подхода является опыт ООО «Уси Хуаньюй Прецизионное Литьё». Предприятие, основанное в 1975 году и специализирующееся на производстве сложных литых деталей из жаропрочных сплавов, демонстрирует, как контроль качества на этапе литья влияет на финальный продукт. Использование трех индукционных печей и спектрального анализа химического состава на немецком оборудовании позволяет гарантировать строгое соответствие марок стали (CF8, CF8M, CF3M) международным стандартам ASTM и EN.
Для запорных клапанов критически важна геометрия внутренней полости. Шероховатость поверхности Ra 6,3–12,5 мкм, достигаемая при литье по выплавляемым моделям (класс точности CT5–CT8 по ГОСТ/GB/T 6414), существенно снижает риск налипания загрязнений и улучшает гидродинамику потока. В продукции ООО «Уси Хуаньюй Прецизионное Литьё» минимальная толщина стенки составляет 0,5–1,0 мм при сохранении равномерности конструкции, что позволяет создавать легкие, но прочные корпуса клапанов, устойчивые к гидроударам. Более 80% продукции компании экспортируется в Европу и США, что подтверждает соответствие жестким требованиям западных заказчиков к качеству литья для нефтехимии и энергетики.
Применение дуплексных сплавов (например, 2205) для фланцевых втулок и корпусов клапанов, предлагаемое компанией, открывает новые возможности для эксплуатации в агрессивных средах, где обычные нержавеющие стали подвержены питтинговой коррозии. Это особенно актуально для котельных, использующих воду с высоким содержанием солей или для систем, работающих в морском климате.
Инженерная рекомендация: При заказе комплектующих для ответственных узлов запрашивайте протоколы спектрального анализа и результаты неразрушающего контроля (PT, UT), которые предоставляет производитель литья, чтобы убедиться в отсутствии внутренних дефектов отливок.
Соответствие нормативным требованиям РФ и ЕАЭС
Любая запорная арматура, используемая в составе оборудования, подпадающего под действие Технического регламента Таможенного союза «О безопасности машин и оборудования» (ТР ТС 010/2011) и «Об оборудовании, работающем под избыточным давлением» (ТР ТС 032/2013), должна иметь разрешительную документацию. Отсутствие маркировки EAC на корпусе клапана является основанием для запрета его эксплуатации инспекторами Ростехнадзора.
Помимо сертификации, необходимо учитывать требования ГОСТ 15150-69 к исполнению изделий в части климатических условий. Для котельных, расположенных в неотапливаемых помещениях или на открытых площадках в северных регионах, исполнение УХЛ1 (умеренный и холодный климат) является обязательным. Это касается не только материалов корпуса, но и смазки подвижных частей, которая не должна загустевать при отрицательных температурах.
| Параметр | Бюджетный сегмент (Латунь/Чугун) | Промышленный стандарт (Нерж. сталь 304/316) | Премиум/Спецназначение (Дуплекс 2205/Инконель) |
|---|---|---|---|
| Рабочее давление (PN) | До 1,6 МПа | До 4,0 МПа | До 10,0 МПа и выше |
| Температурный диапазон | -20…+115 °C | -60…+200 °C | -196…+300 °C |
| Коррозионная стойкость | Низкая (риск обесцинкования) | Высокая (общая коррозия) | Экстремальная (питтинг, щелевая) |
| Срок службы (прогноз) | 3–5 лет | 10–15 лет | 20+ лет |
| Стоимость владения | Низкая закупка, высокая замена | Оптимальный баланс | Высокая закупка, минимальные риски |
Частые ошибки при монтаже и эксплуатации
Даже самый качественный клапан может выйти из строя преждевременно из-за нарушений при монтаже. Ниже приведены два наиболее распространенных сценария отказа, которые можно предотвратить на этапе установки.
- Игнорирование направления потока. Хотя шаровые краны часто позиционируются как двунаправленные, конструктивные особенности некоторых моделей (наличие дренажного отверстия или специфическая форма седла) требуют строгого соблюдения направления стрелки на корпусе. Установка «против шерсти» приводит к срыву уплотнительных колец при первом же испытании давлением. Важно: Всегда проверяйте наличие стрелки направления потока на корпусе перед вваркой или вкручиванием.
- Перетяжка резьбовых соединений. При монтаже термоманометра через запорный клапан часто используется уплотнительная лента (ФУМ) или нить. Чрезмерное усилие затяжки может привести к микротрещинам в корпусе клапана, особенно если он выполнен из кремнистой латуни или хрупкой нержавеющей стали без термообработки. Рекомендуется использовать динамометрический ключ и соблюдать моменты затяжки, указанные в паспорте изделия. Частая ошибка: Использование пакли с краской на резьбах нержавеющей стали, что провоцирует развитие щелевой коррозии.
Экономическое обоснование выбора надежной арматуры
Переход от дешевых аналогов к сертифицированной арматуре из коррозионно-стойких сталей окупается за счет снижения затрат на техническое обслуживание. Расчет показывает, что стоимость замены одного запорного клапана с учетом работ по сливу системы, демонтажа, нового монтажа и повторной опрессовки превышает стоимость самого изделия в 4–5 раз. Использование компонентов, произведенных с применением прецизионного литья, таких как продукция ООО «Уси Хуаньюй Прецизионное Литьё», позволяет минимизировать риски внеплановых ремонтов.
Компания предлагает комплексные инженерные решения «под ключ», включая разработку литейных форм по чертежам заказчика. Это означает, что если стандартные рыночные предложения не удовлетворяют специфическим требованиям вашего проекта (например, нестандартное межфланцевое расстояние или особая конфигурация присоединительной резьбы), возможно изготовление индивидуальной партии с сохранением высоких стандартов качества (ASTM, EN, GB). Производственная мощность в 2500 тонн в год и наличие более 50 единиц металлообрабатывающего оборудования, включая станки с ЧПУ, обеспечивают стабильность поставок и соблюдение сроков.
Заключение и следующий шаг
Выбор запорного клапана для термоманометра котла — это инвестиция в безопасность и бесперебойность технологического процесса. Отказ от компромиссов в пользу материалов, проверенных временем и лабораторными испытаниями (нержавеющие стали, дуплексные сплавы), и технологий, обеспечивающих высокую геометрическую точность (литье по выплавляемым моделям), является единственно верной стратегией для современных промышленных предприятий.
Не позволяйте мелким деталям становиться причиной крупных аварий. Обеспечьте свой проект надежными компонентами, соответствующими самым строгим международным стандартам.