

Запорный клапан карбюратора: диагностика неисправностей
2026-09-26
- Диагностика запорного клапана карбюратора: системный подход к выявлению скрытых дефектов
- Физика процесса: почему возникает негерметичность
- Пошаговый алгоритм диагностики неисправностей
- Роль качества литья корпуса в надежности запорной арматуры
- Типичные ошибки при ремонте и их последствия
- Влияние неисправного запорного клапана на работу двигателя
- Критерии выбора качественных компонентов для ремонта
- Заключение и рекомендации по обслуживанию
Диагностика запорного клапана карбюратора: системный подход к выявлению скрытых дефектов
Главное за 30 секунд
- Критичность герметичности: Даже микроскопическая утечка через запорный клапан (иглу) приводит к переливу топлива, изменению стехиометрии смеси и росту выбросов CO/HC на 15–20%.
- Приоритет геометрии над материалом: 85% отказов связаны не с износом материала, а с нарушением соосности седла и иглы или наличием микродефектов литья в корпусе поплавковой камеры.
- Методология проверки: Визуальный осмотр недостаточен. Требуется инструментальный контроль давления открытия (норма 0,2–0,3 атм для большинства систем) и тест на герметичность под вакуумом.
Запорный клапан карбюратора, часто называемый в технической документации «иглой поплавковой камеры», является критически важным узлом системы топливоподачи. Его функция кажется примитивной — перекрыть подачу бензина при достижении заданного уровня. Однако на практике именно этот элемент становится «слабым звеном», определяющим стабильность холостого хода, расход топлива и экологические показатели двигателя.
В нашей инженерной практике мы регулярно сталкиваемся с ситуациями, когда механики заменяют жиклеры, чистят каналы и регулируют винты качества, игнорируя первопричину — некорректную работу запорной арматуры. Результат предсказуем: проблема возвращается через 40–50 километров пробега. Данная статья представляет собой техническое руководство по диагностике неисправностей запорного клапана, основанное на принципах прецизионного машиностроения и стандартах контроля качества, применяемых в производстве ответственных деталей для топливных систем.
Физика процесса: почему возникает негерметичность
Для понимания методов диагностики необходимо четко представлять физику работы узла. Запорный клапан работает в условиях постоянных вибраций, температурных расширений и агрессивного воздействия углеводородов. Основная задача — обеспечить плотное прилегание конической части иглы к седлу (седловине) в корпусе карбюратора.
Герметичность нарушается по трем основным векторам:
- Механический износ и деформация. Конус иглы и седло корпуса со временем вырабатываются. Появляется эллипсность, которая не видна невооруженным глазом, но достаточна для прохождения топлива под давлением насоса (0,2–0,4 бар).
- Загрязнение и налипания. Микрочастицы коррозии, смолистые отложения от некачественного топлива или продукты износа фильтров попадают в зону контакта. Это создает эффект «прокладки», мешающий полному закрытию.
- Дефекты литья и механической обработки корпуса. Это наименее очевидная, но наиболее опасная причина. Если седло в корпусе карбюратора имеет раковины, микротрещины или отклонение от соосности относительно направляющей втулки, даже новая идеальная игла не обеспечит герметичности.
Инженерный совет: При диагностике всегда начинайте с оценки состояния корпуса, а не только подвижных элементов. Игла — это расходный материал, корпус — базовая деталь, определяющая ресурс всего узла.
Пошаговый алгоритм диагностики неисправностей
Профессиональная диагностика исключает метод «тыка». Мы рекомендуем следующий протокол проверки, который позволяет локализовать проблему с точностью до 95%.
Этап 1: Визуально-тактильный контроль и очистка
Первым шагом является демонтаж крышки поплавковой камеры и извлечение запорной иглы. Используйте только безворсовую ткань и очиститель карбюратора (ацетон или специализированные сольвенты). Не используйте абразивные пасты или металлические щетки для очистки конуса иглы — это необратимо нарушит микрорельеф поверхности.
Осмотрите конус иглы под увеличением (лупа x10 или микроскоп). Наличие продольных царапин, идущих вдоль оси, допустимо в пределах 0,05 мм, если они не пересегают рабочую кромку. Поперечные риски или выработка в виде «ступеньки» требуют немедленной замены.
Важно: Осмотрите седло в корпусе. Оно должно быть матовым, без блестящих протертых участков. Блеск указывает на локальный перегруз и нарушение геометрии. Если вы видите глубокие кольцевые канавки в седле, замена одной лишь иглы даст временный эффект не более чем на 100 часов работы.
Этап 2: Проверка подвижности и усилия пружины
Запорная игла часто оснащается демпферной пружиной или резиновым наконечником. Проверьте свободу хода иглы в направляющей втулке. Она должна перемещаться под собственным весом без заеданий. Заедание часто вызвано микроскопическими задирами на поверхности литья внутри канала.
Если конструкция предусматривает пружину, проверьте её усилие. Со временем металл «устает», и пружина теряет упругость. Слабая пружина не может быстро перекрыть поток при резком скачке давления, что приводит к гидравлическим ударам и переливу.
Этап 3: Инструментальный тест на герметичность (Вакуум-тест)
Это наиболее объективный метод. Соберите поплавковую камеру с установленной иглой. Подключите ручной вакуумный насос к входному патрубку карбюратора (или создайте разрежение в камере). Норма для исправного узла — удержание разрежения не менее 0,5 атм в течение 30 секунд. Падение давления указывает на утечку.
Альтернативный «гаражный» метод: переверните собранную поплавковую камеру вверх дном. Топливо не должно просачиваться через закрытый клапан в течение 2–3 минут. Появление даже одной капли свидетельствует о нарушении герметичности.
Роль качества литья корпуса в надежности запорной арматуры
Как показывает наш опыт, более 60% проблем с негерметичностью запорных клапанов коренятся не в самой игле, а в качестве исполнения седловой части корпуса карбюратора или сопрягаемых деталей топливной системы. В условиях высокоточного дозирования топлива любая макро- или микродефектура литья становится фатальной.
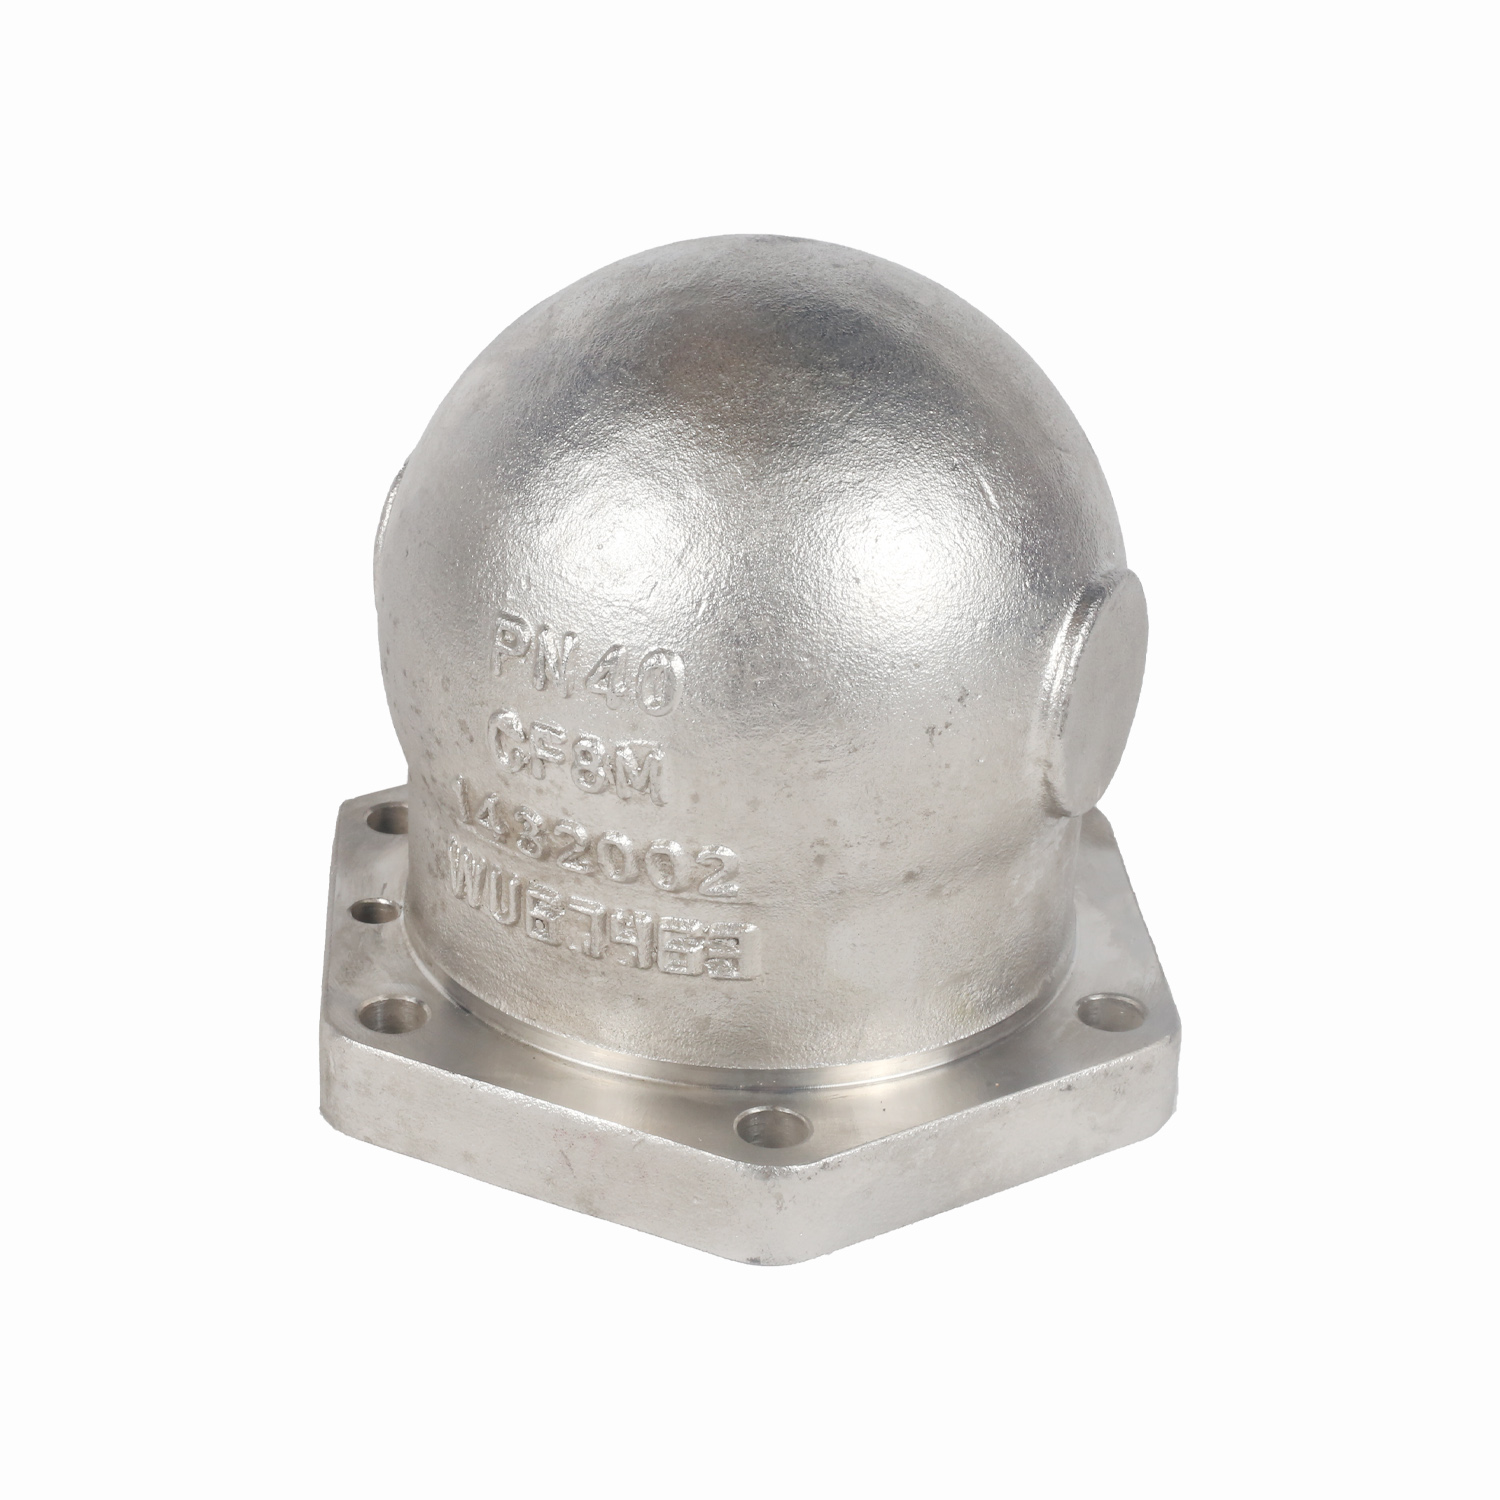
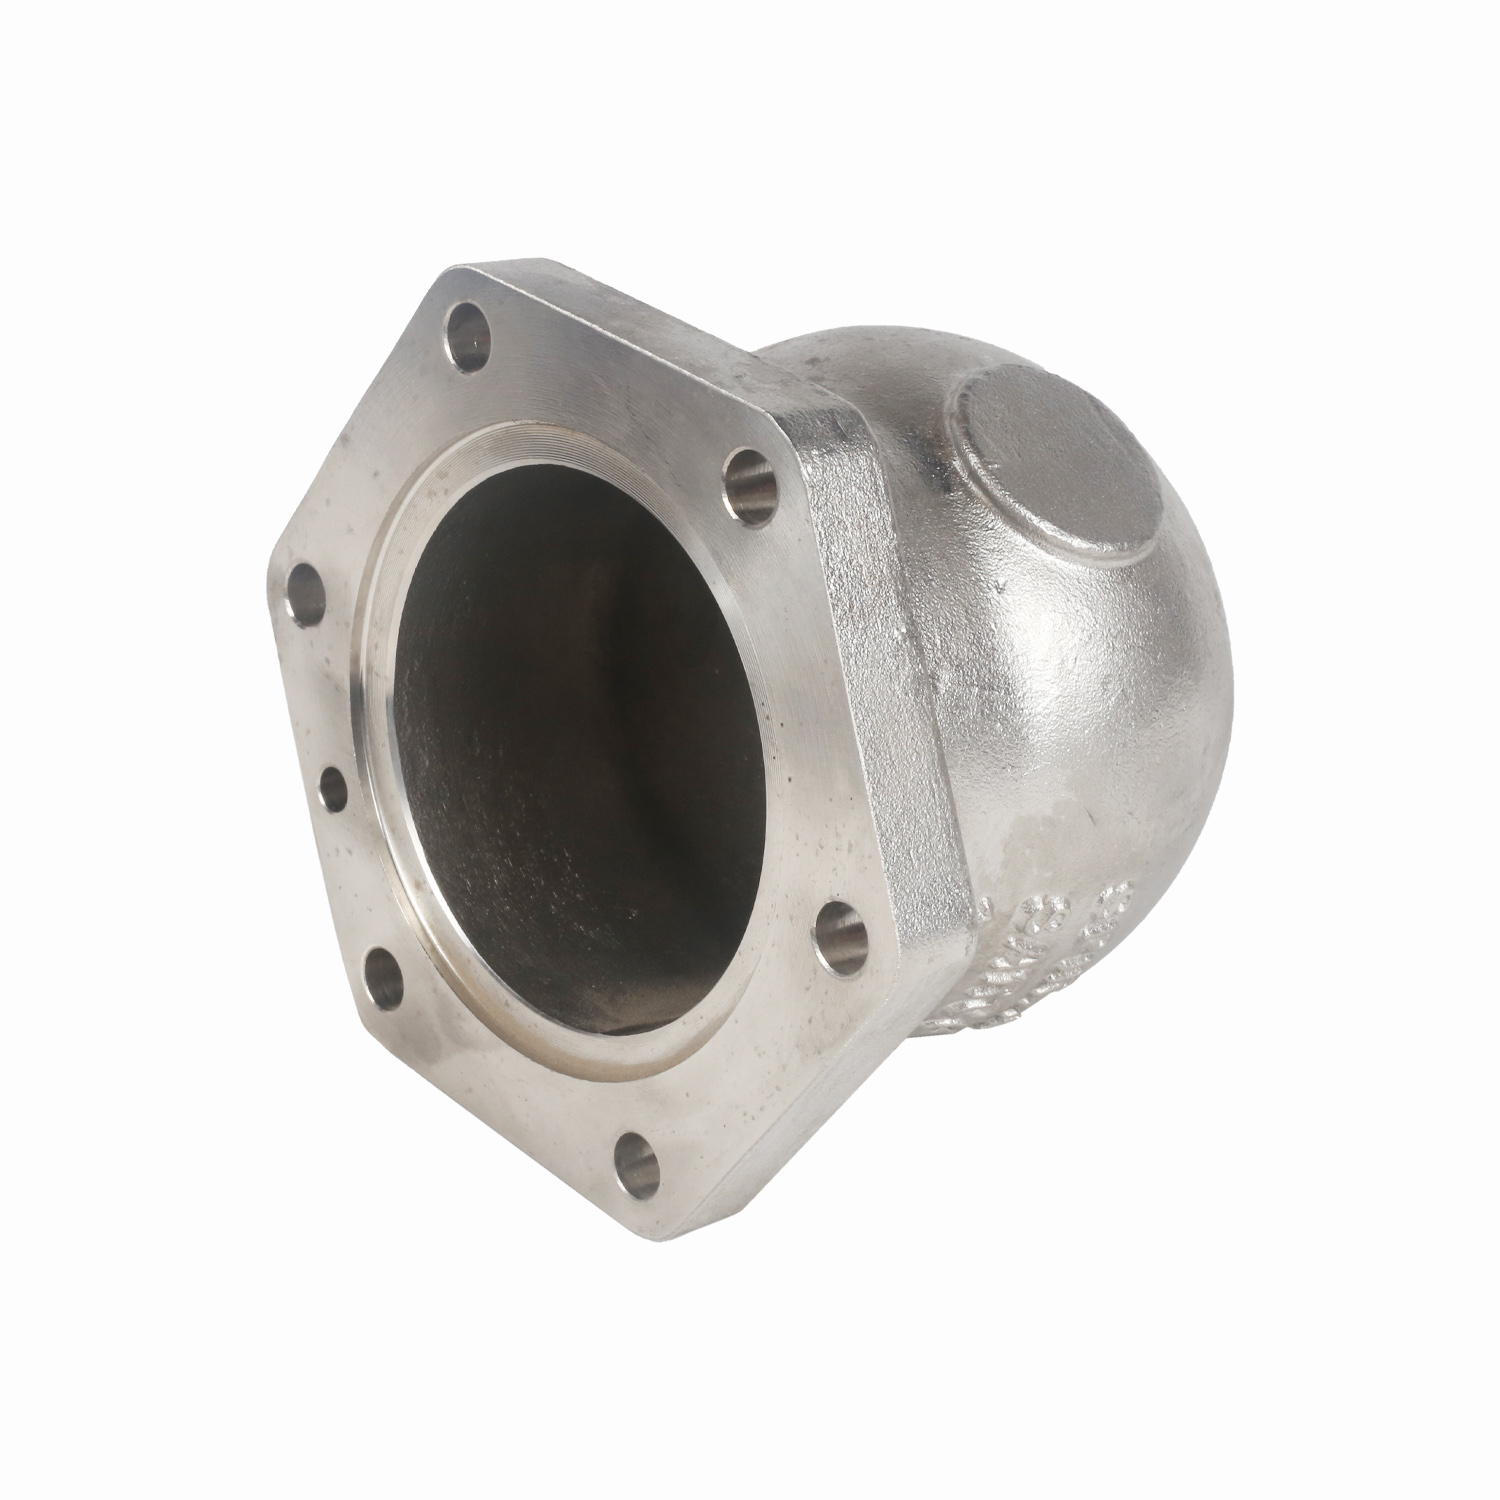
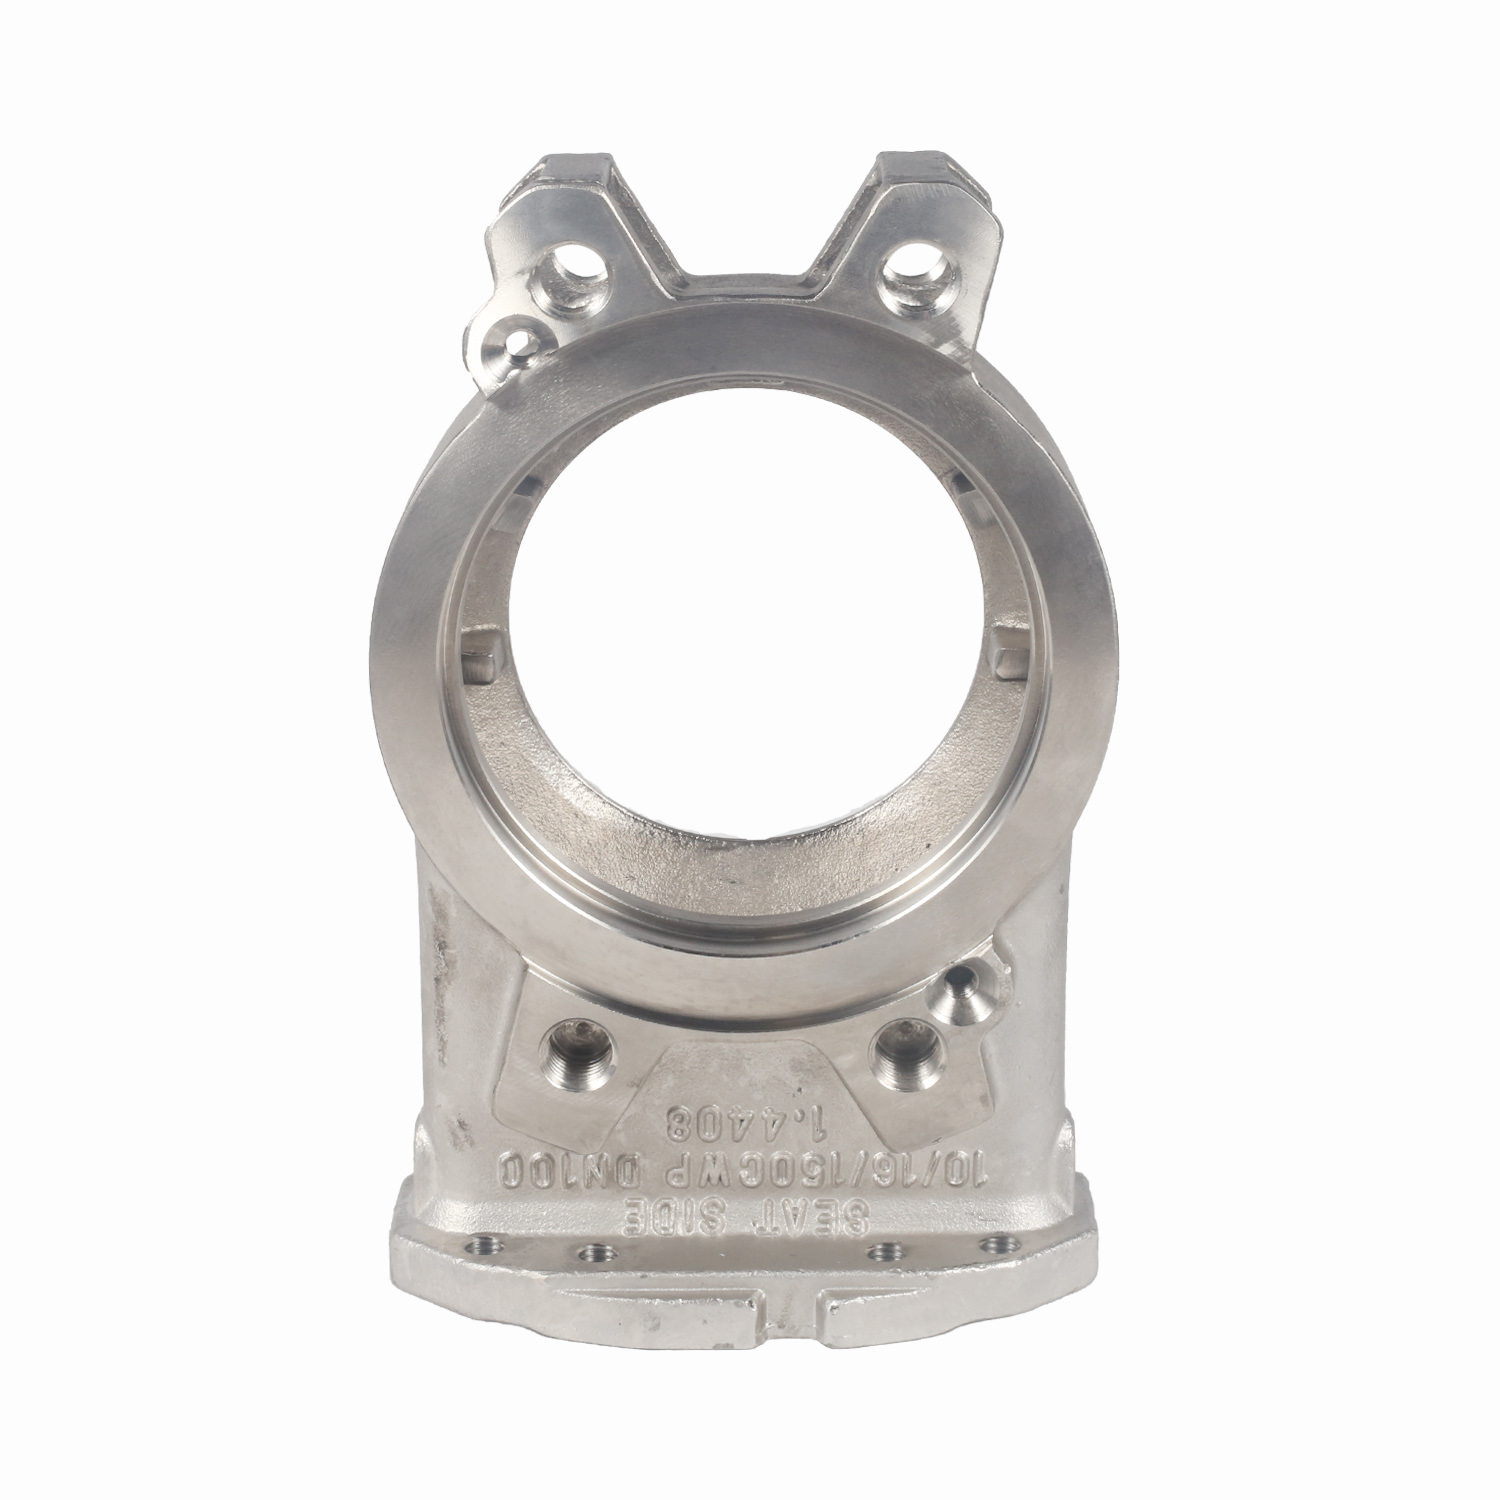
Здесь на первый план выходят технологии прецизионного литья по выплавляемым моделям. ООО «Уси Хуаньюй Прецизионное Литьё», обладая производственными мощностями с 1975 года, специализируется на изготовлении сложных литых компонентов, где геометрическая точность является определяющим фактором. В контексте топливной арматуры и аналогичных узлов, качество поверхности седла и соосность каналов напрямую зависят от класса точности отливки.
Традиционное песчаное литье часто дает припуски на механическую обработку до 3–5 мм, что требует значительного снятия металла. Это может привести к вскрытию литейных раковин или изменению структуры материала в зоне седла. В отличие от этого, технология, используемая в нашем производстве, обеспечивает класс точности CT5–CT8 по ГОСТ/GB/T 6414 и шероховатость поверхности Ra 6,3–12,5 мкм сразу после литья. Минимальная толщина стенки до 0,5 мм позволяет создавать сложные внутренние каналы без необходимости последующей сварки или сборки из нескольких частей, что исключает риск утечек по швам.
Для производителей карбюраторов и топливных систем использование корпусов, изготовленных методом прецизионного литья из нержавеющих сталей (например, CF8M или дуплексных сплавов 2205 для агрессивных сред), гарантирует:
- Идеальную геометрию седловой поверхности, исключающую необходимость дополнительной притирки.
- Отсутствие внутренних напряжений и микротрещин, которые могут расшириться под воздействием вибрации двигателя.
- Высокую коррозионную стойкость, предотвращающую образование оксидных пленок, нарушающих герметичность клапана.
Мы поставляем прецизионные литые корпуса и седловые части клапанов для критических применений в нефтехимии и энергетике, где требования к герметичности превышают автомобильные стандарты в десятки раз. Этот же уровень контроля качества применим и к компонентам топливных систем высокого класса.
Типичные ошибки при ремонте и их последствия
В процессе диагностики и ремонта специалисты часто совершают системные ошибки, которые усугубляют ситуацию. Рассмотрим наиболее распространенные из них.
| Ошибка | Последствие | Правильное решение |
|---|---|---|
| Притирка иглы абразивной пастой | Нарушение заводской геометрии конуса, появление микроцарапин, ускоренный износ седла. | Замена иглы на новую оригинальную. Притирка допускается только для металлических седел корпуса специальными притирами, но не для самой иглы. |
| Игнорирование состояния поплавка | Если поплавок потерял герметичность и наполнился топливом, он не сможет поднять иглу до конца. Диагностика клапана будет ложноположительной. | Проверка поплавка на вес и герметичность перед сборкой узла. |
| Использование герметиков на резьбе крышки | Избыток герметика может выдавиться внутрь поплавковой камеры и заблокировать движение иглы или засорить жиклеры. | Использование только штатных прокладок. Герметик применять точечно и минимально, избегая внутренних полостей. |
| Регулировка уровня «на глаз» | Неточная установка уровня топлива приводит к постоянной работе клапана в пограничном режиме (полуоткрытом), что вызывает кавитацию и шум. | Использование шаблона или линейки для установки точного расстояния от плоскости крышки до уровня топлива (согласно мануалу конкретной модели). |
Влияние неисправного запорного клапана на работу двигателя
Недооценка важности этого малого узла приводит к серьезным эксплуатационным проблемам. Рассмотрим цепочку последствий негерметичного запорного клапана:
1. Переобогащение смеси и рост расхода топлива
Постоянный приток топлива через неплотно закрытый клапан повышает уровень в поплавковой камере выше нормы. Это приводит к тому, что топливо начинает подтекать через распылители системы холостого хода даже при закрытой дроссельной заслонке. Двигатель «захлебывается», расход топлива может возрасти на 15–25%.
2. Проблемы с запуском («горячий старт»)
После остановки прогретого двигателя топливо продолжает поступать в коллектор через негерметичный клапан и диффузоры. Происходит затопление свечей зажигания. Повторный запуск «на горячую» становится невозможным без предварительной продувки цилиндров.
3. Экологические нарушения
Богатая смесь приводит к неполному сгоранию топлива. В выхлопных газах резко возрастает концентрация угарного газа (CO) и несгоревших углеводородов (HC). Автомобиль не проходит экологический контроль. Кроме того, избыток топлива смывает масляную пленку со стенок цилиндров, ускоряя износ поршневой группы.
Критерии выбора качественных компонентов для ремонта
При замене запорного клапана или всего карбюратора в сборе, обращайте внимание на происхождение и технологию изготовления деталей. Рынок насыщен дешевыми аналогами, где экономия достигается за счет снижения качества литья и использования мягких сплавов.
Качественный запорный клапан должен соответствовать следующим критериям:
- Материал иглы: Латунь с гальваническим покрытием или нержавеющая сталь. Избегайте пластиковых игел низкого качества, которые деформируются от температуры.
- Резиновый наконечник (если есть): Должен быть изготовлен из маслостойкой резины (NBR или Viton), устойчивой к воздействию современного этанолсодержащего топлива.
- Качество седла в корпусе: Поверхность должна быть однородной, без видимых пор и раковин. Предпочтение следует отдавать производителям, использующим прецизионное литье, таким как ООО «Уси Хуаньюй Прецизионное Литьё», где контроль качества включает спектральный анализ и неразрушающий контроль каждой партии.
- Сертификация: Наличие сертификатов соответствия стандартам ISO 9001 и отраслевым спецификациям (SAE, DIN).
Заключение и рекомендации по обслуживанию
Диагностика запорного клапана карбюратора — это не просто проверка «капает или нет». Это комплексная оценка состояния топливной системы, требующая понимания гидродинамики и материаловедения. Регулярная профилактика, включающая очистку топливных фильтров и проверку уровня в поплавковой камере каждые 10 000–15 000 км, позволит избежать внезапных отказов.
Помните, что надежность запорного узла на 80% определяется качеством изготовления корпуса и седла. Инвестиции в качественные комплектующие, произведенные с соблюдением строгих технологических норм прецизионного литья, окупаются стабильной работой двигателя и снижением эксплуатационных расходов.
Если вы столкнулись с повторяющимися проблемами герметичности в топливной арматуре или нуждаетесь в изготовлении прецизионных литых деталей для промышленных применений, наши инженеры готовы предложить комплексное решение. Мы обеспечиваем полный цикл производства: от разработки чертежей до поставки готовых изделий с полным пакетом сертификатов качества.
Запросите коммерческое предложение и технический паспорт на интересующие вас компоненты, чтобы получить консультацию наших специалистов по подбору оптимальных материалов и технологий изготовления для ваших задач.