

Запорный клапан для котла: как подобрать правильно? Советы экспертов
2026-09-22
- Ключевые параметры подбора: давление, температура и среда
- Типы запорных клапанов и их применение в котельных
- Роль качества литья и механической обработки в надежности арматуры
- Распространенные ошибки при подборе и монтаже
- Экономическая эффективность и срок службы: расчет TCO
- Заключение и следующий шаг
Главное за 30 секунд
- Критичность выбора: Запорный клапан для котла — это не просто арматура, а элемент системы безопасности. Ошибка в подборе материала корпуса или типа уплотнения при температурах свыше 150°C приводит к утечкам и аварийным остановкам оборудования в течение первых 6 месяцев эксплуатации.
- Материалы и стандарты: Для паровых и водогрейных котлов приоритет отдается коррозионно-стойким сталям (CF8M, CF3M) и дуплексным сплавам (2205). Изделия должны строго соответствовать ГОСТ 15150-69 (климатическое исполнение) и требованиям ТР ТС 010/2011 по безопасности машин и оборудования.
- Инженерный подход к поставкам: Надежность конечного узла зависит от геометрии литья. Использование прецизионных деталей с классом точности CT5–CT8 минимизирует объем механической обработки, снижая риск микротрещин и обеспечивая идеальную посадку фланцевых соединений.
Выбор запорной арматуры для котельного оборудования часто сводится к поиску наименьшей цены в каталоге поставщика. Однако в промышленной энергетике и ЖКХ такая экономия оборачивается кратным ростом затрат на ремонт и простои. Инженеры-технологи знают: отказ запорного клапана в магистрали высокого давления или температуры — это не просто замена детали, это риск для всего теплового контура.
В данной статье мы разберем технические нюансы подбора запорных клапанов, опираясь на реальный опыт эксплуатации в суровых климатических условиях и агрессивных средах. Мы рассмотрим, как материал корпуса, тип привода и качество литья влияют на ресурс изделия, и почему параметры шероховатости поверхности имеют такое же значение, как и номинальное давление.
Ключевые параметры подбора: давление, температура и среда
Первый этап проектирования или замены арматуры начинается с анализа рабочих параметров среды. Запорный клапан для котла работает в условиях постоянных термических циклов. Нагрев и охлаждение вызывают тепловое расширение материалов, что создает дополнительные нагрузки на уплотнительные поверхности и корпус.
Номинальное давление (PN) и условный проход (DN) — базовые характеристики, но они не отражают полной картины. Для паровых котлов критическим параметром является температурная стойкость материала. Стандартные чугуны (GG25) имеют ограничение по температуре до 300°C, однако при резких перепадах они становятся хрупкими. Стали марок CF8 (аналог AISI 304) и CF8M (аналог AISI 316) сохраняют пластичность и прочность в диапазоне от -196°C до +600°C, что делает их предпочтительными для современных энергоэффективных систем.
Агрессивность среды также играет роль. Даже в замкнутых контурах водяных котлов присутствует растворенный кислород и химические реагенты для водоподготовки. Использование обычных углеродистых сталей без внутренней защиты приводит к быстрому развитию питтинговой коррозии. В нашей практике зафиксированы случаи, когда использование дешевых аналогов из низкокачественного литья приводило к сквозной коррозии седла клапана уже через 8 месяцев работы, что требовало полной замены узла и остановки котла на 3-5 дней.
Рекомендация инженера: Всегда запрашивайте диаграмму совместимости материалов для конкретной марки стали и теплоносителя. Для систем с высокой химической активностью рассмотрите применение дуплексных сплавов (например, 2205), которые сочетают высокую прочность аустенитных сталей с устойчивостью ферритных структур к коррозионному растрескиванию.
Типы запорных клапанов и их применение в котельных
Не все запорные клапаны одинаково эффективны в различных гидравлических режимах. Выбор конструкции зависит от требуемой герметичности и частоты срабатывания.
Задвижки (Gate Valves)
Классическое решение для магистралей большого диаметра (DN > 100 мм). Преимущество задвижек — минимальное гидравлическое сопротивление в полностью открытом состоянии. Однако они имеют существенный недостаток: медленное время закрытия и чувствительность к абразивным частицам в среде. Если в теплоносителе присутствуют окалина или шлам, они могут повредить уплотнительные поверхности клина, что приведет к неполному перекрытию потока.
Шаровые краны (Ball Valves)
Наиболее распространенный тип для бытовых и промышленных котлов малого и среднего давления. Шаровые краны обеспечивают полное перекрытие потока поворотом на 90 градусов, что удобно для аварийного отключения. Современные модели с полнопроходным сечением не создают турбулентности. Ключевой момент здесь — качество обработки сферы шара и седел. Шероховатость поверхности должна быть не хуже Ra 0.4–0.8 мкм для обеспечения герметичности класса А по ГОСТ 9544-2015.
Клапаны запорные фланцевые (Globe Valves)
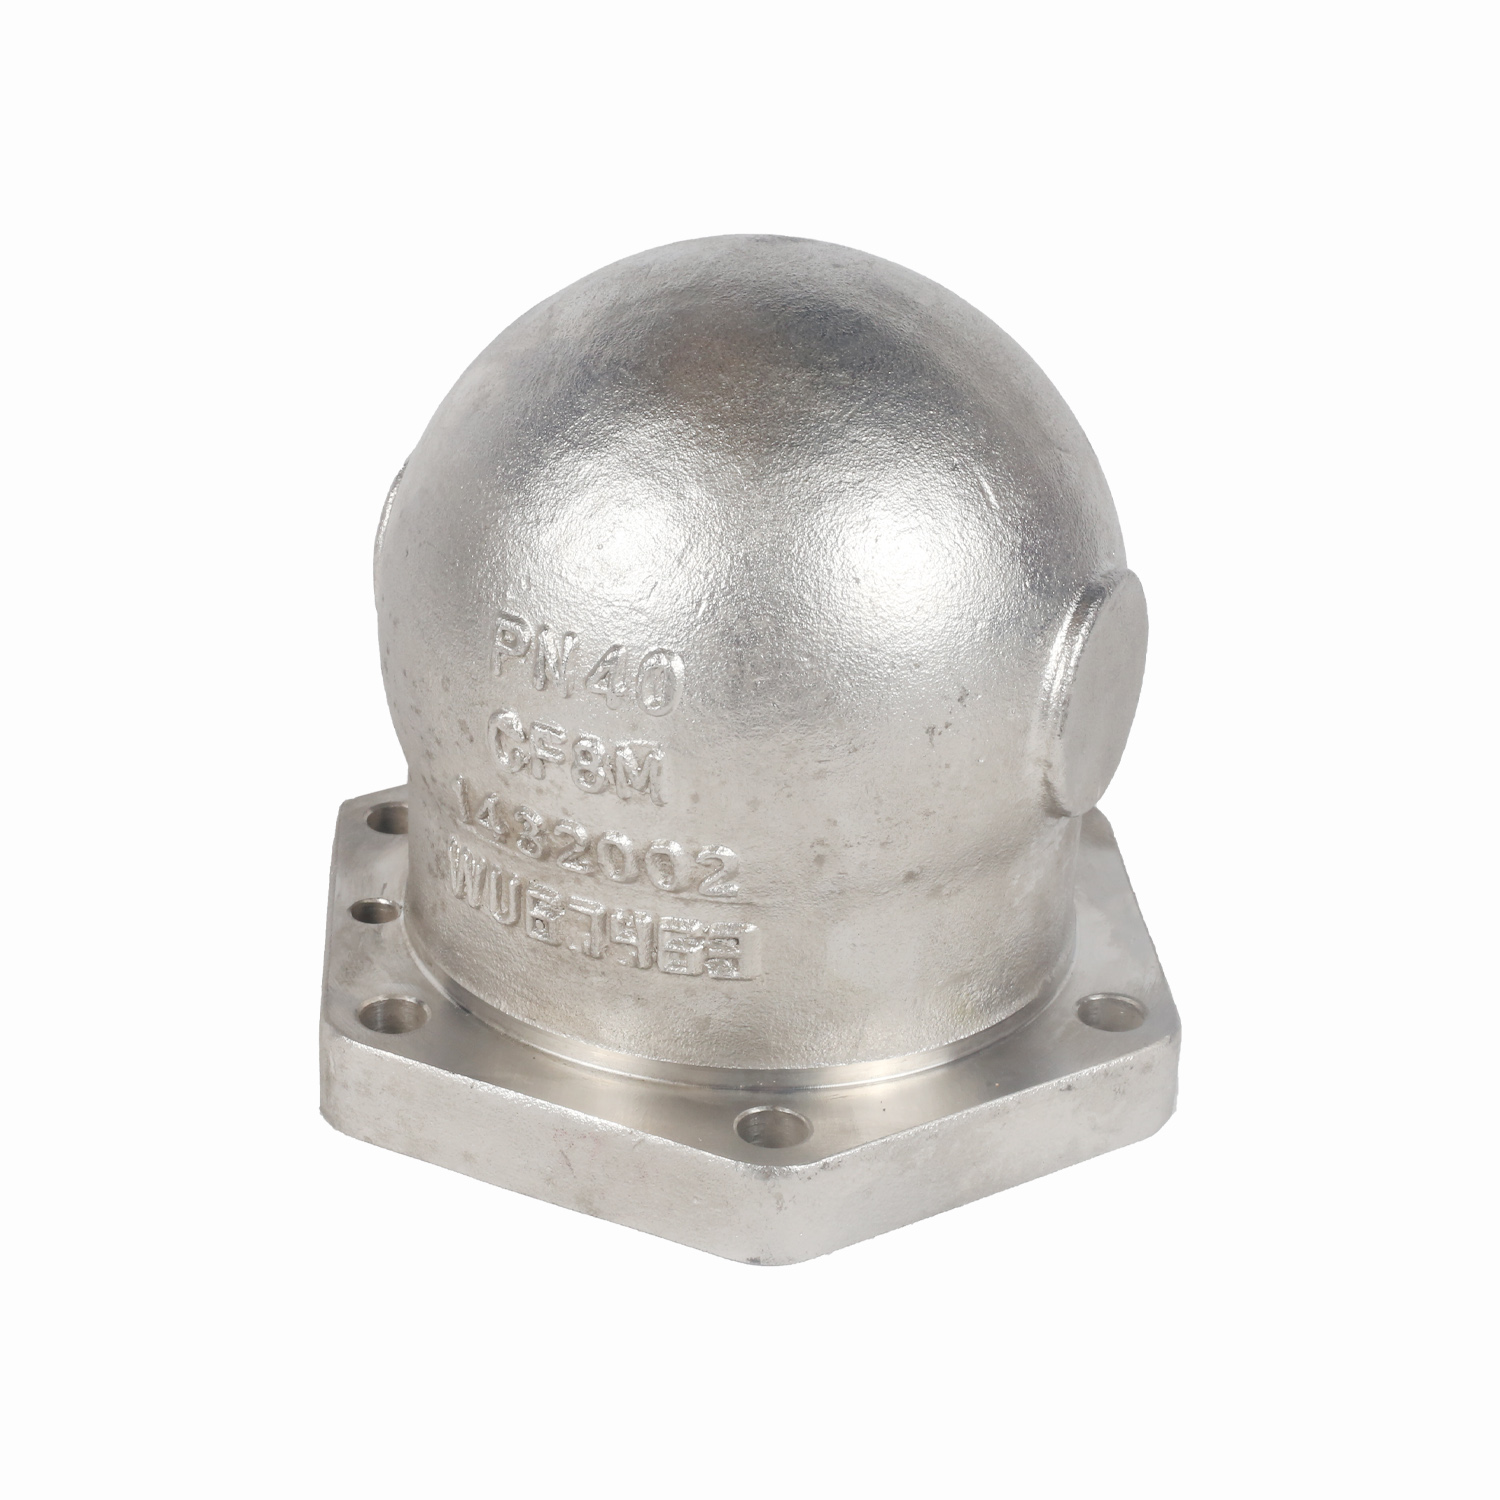
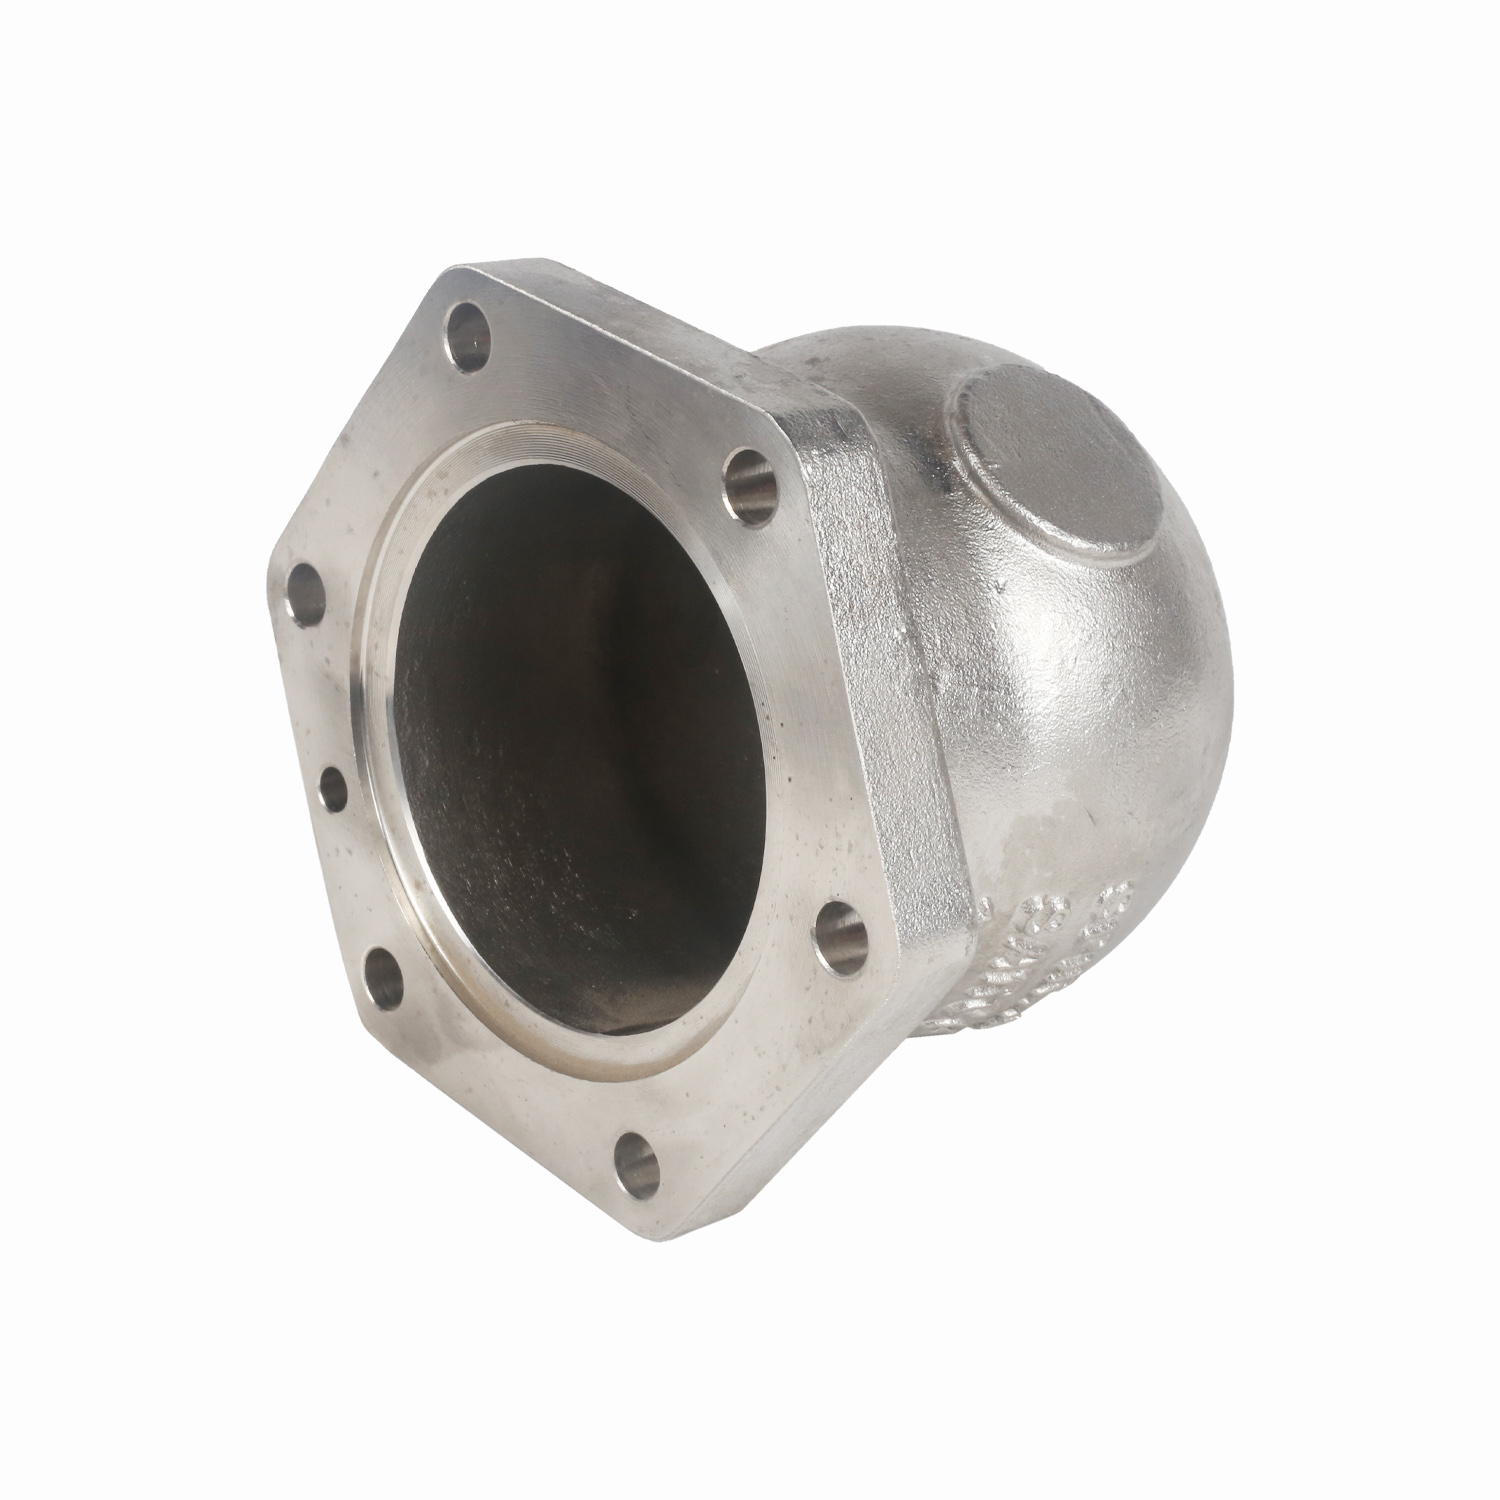
Используются там, где требуется не только перекрытие, но и возможность регулирования потока (хотя для этих целей лучше использовать отдельные регулирующие клапаны). Фланцевые соединения обеспечивают высокую надежность монтажа и возможность быстрой замены уплотнений без демонтажа всего трубопровода. Именно в производстве корпусов для таких клапанов критически важна геометрическая точность литья, чтобы избежать перекосов при затяжке болтов.
Рекомендация инженера: Для узлов, подверженных вибрации (например, рядом с насосным оборудованием), выбирайте арматуру с усиленными фланцами и используйте пружинные шайбы при монтаже. Это предотвратит самопроизвольное ослабление крепежа.
Роль качества литья и механической обработки в надежности арматуры
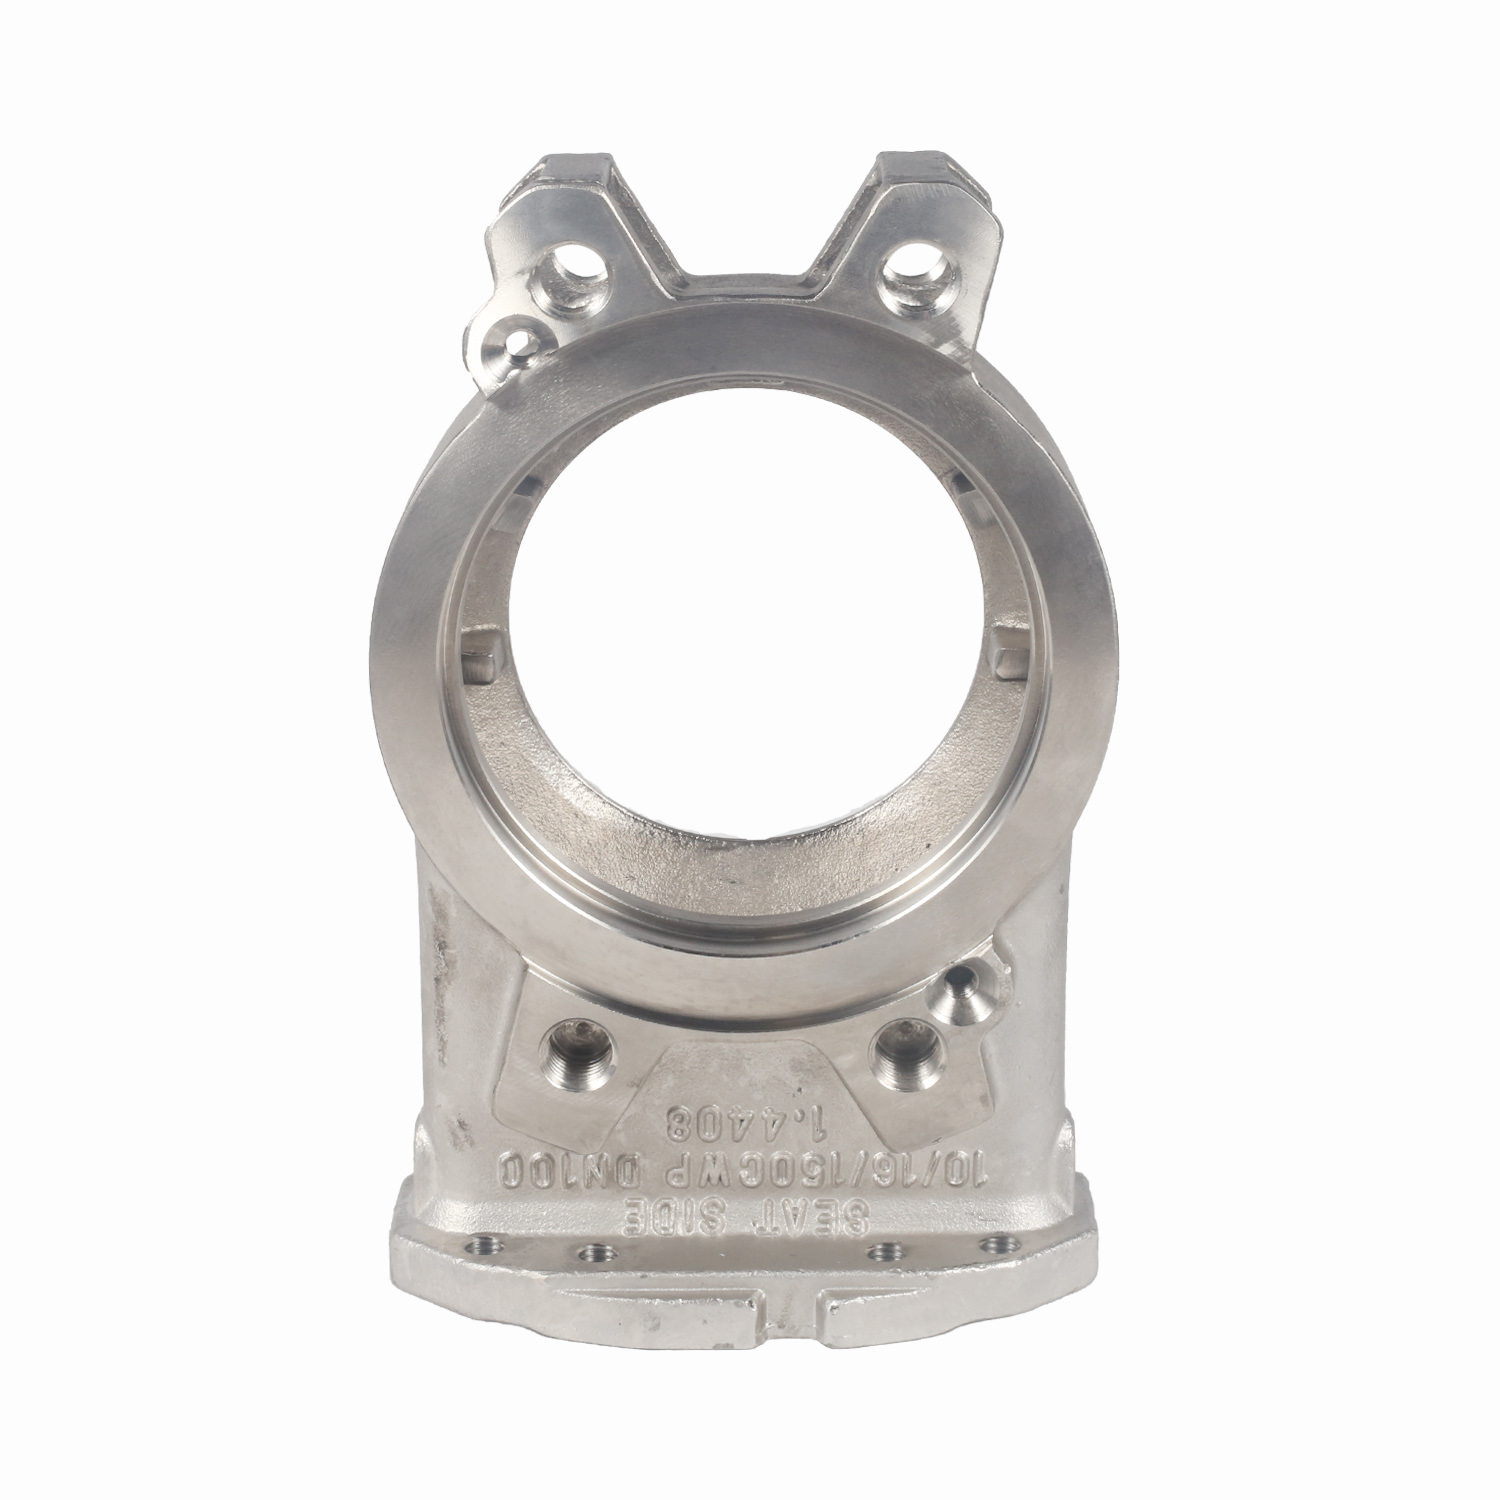
Часто закупщики фокусируются только на финальной сборке клапана, упуская из виду качество исходных компонентов — корпусов, крышек и внутренних деталей. Именно здесь проявляется важность технологий прецизионного литья. Традиционное песчано-глинистое литье часто требует значительной механической доработки, что может нарушить целостность металлической структуры и создать очаги напряжений.
Технология литья по выплавляемым моделям (Investment Casting) позволяет получать детали со сложной геометрией и минимальной толщиной стенки (до 0,5–1,0 мм) при высочайшей точности. Класс точности CT5–CT8 по ГОСТ/GB/T 6414 означает, что отливка практически готова к использованию и требует лишь финишной обработки посадочных мест. Это существенно повышает усталостную прочность изделия.
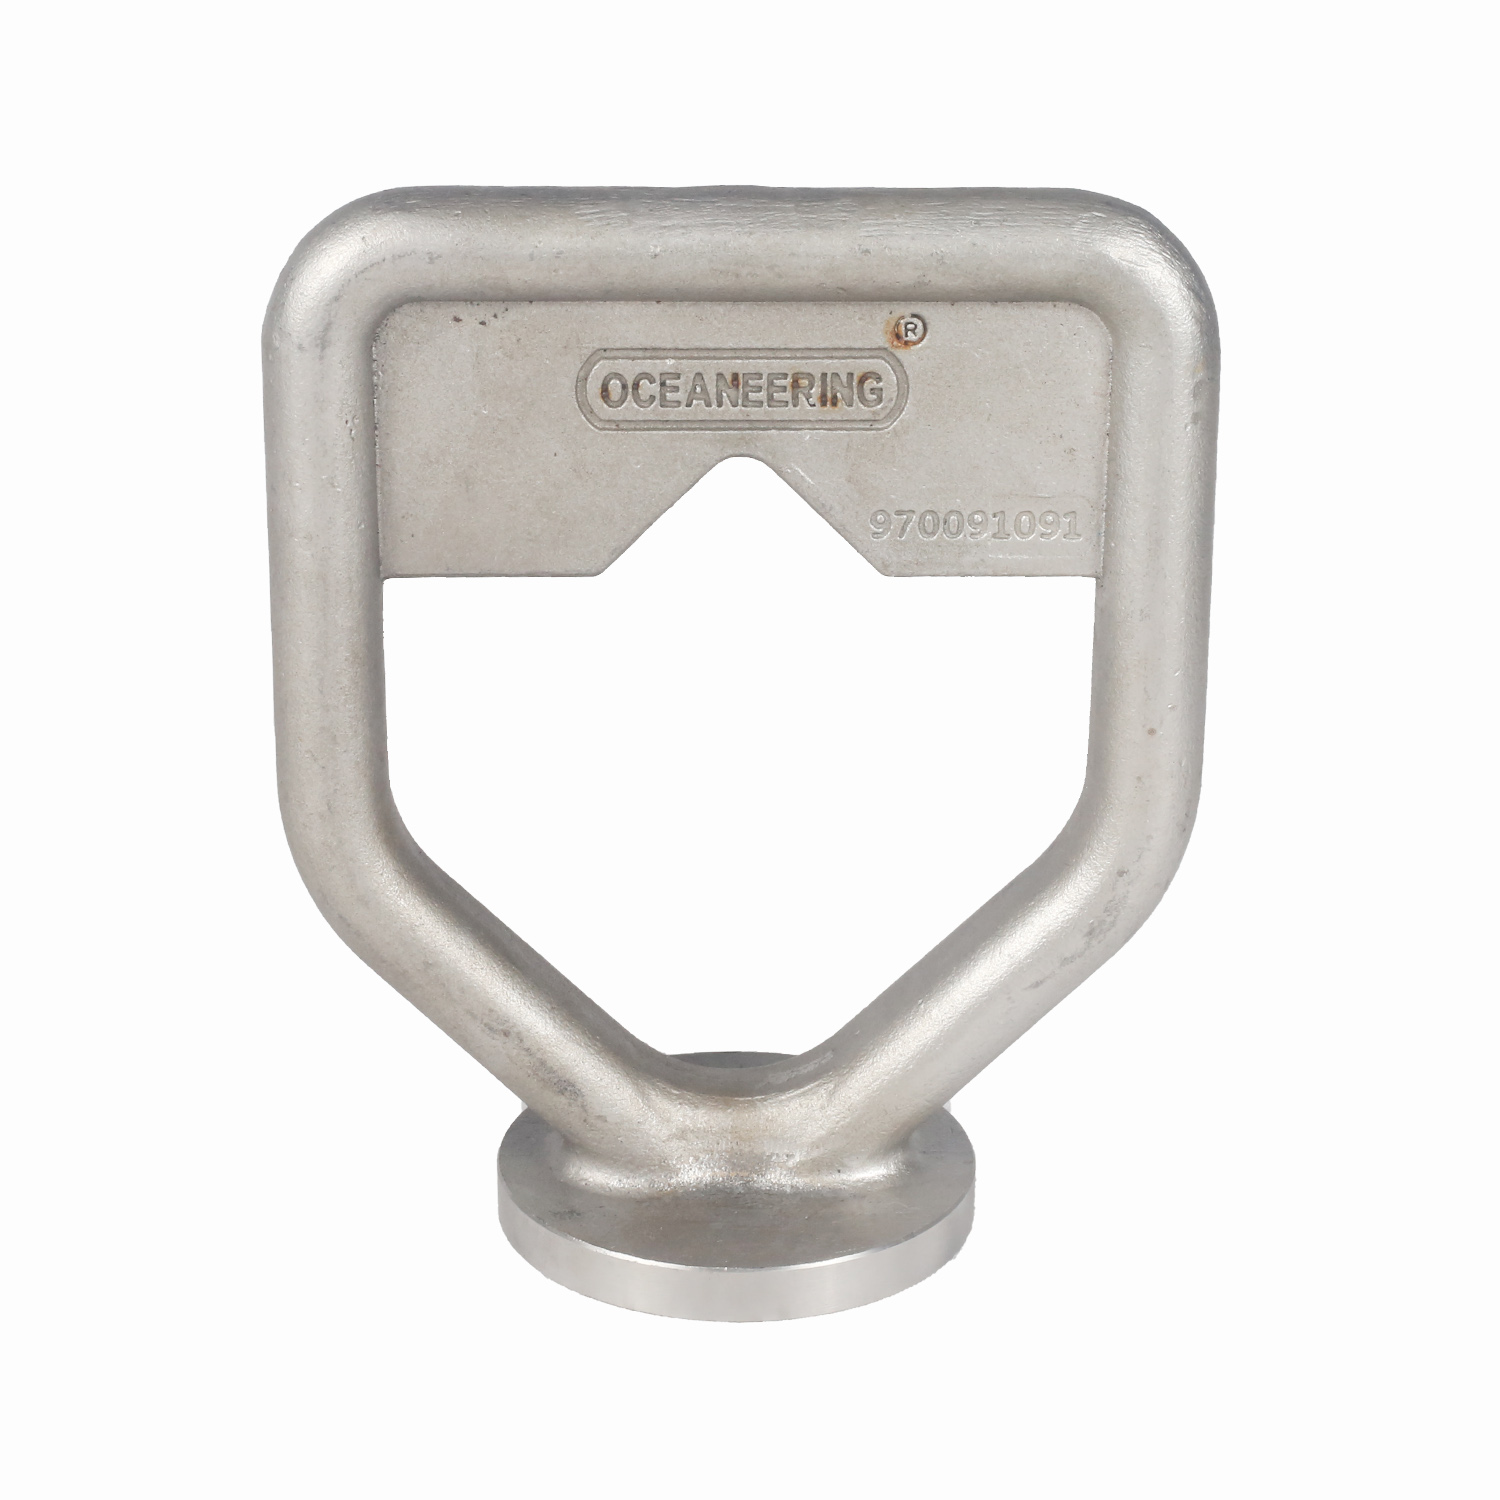
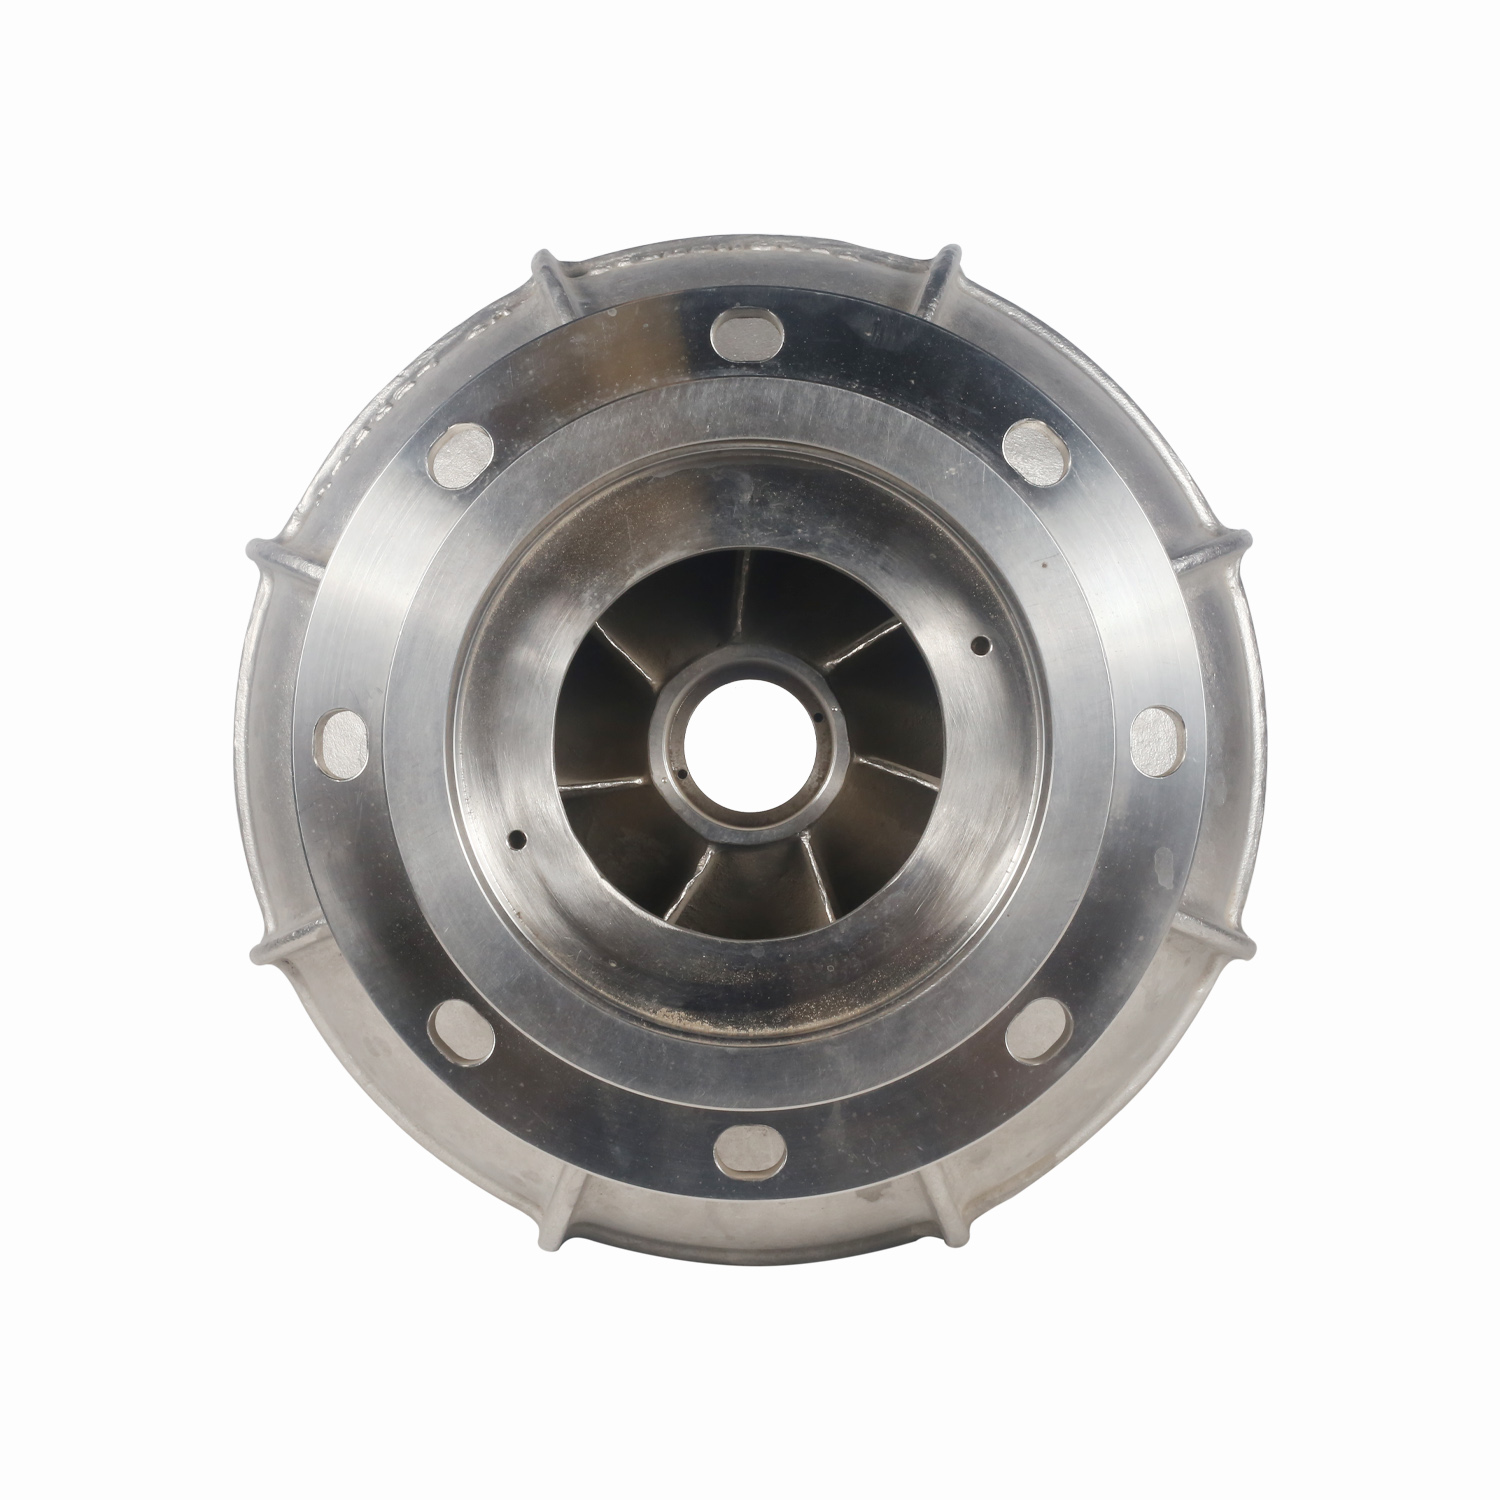
Ярким примером подхода, ориентированного на качество, является деятельность ООО «Уси Хуаньюй Прецизионное Литьё». Предприятие, основанное в 1975 году, специализируется на изготовлении сложных литых деталей из коррозионно-стойких и жаропрочных сплавов. В их производственной линейке представлены прецизионные корпуса клапанов, фланцевые соединения и седловые части, изготавливаемые из сталей CF8, CF8M, CF3M и дуплексных сплавов 2205.
Особое внимание уделяется контролю качества. Каждая партия проходит спектральный анализ химического состава на немецком прямом спектрометре, что исключает риск использования некондиционного сырья. Механические испытания, включая проверку ударной вязкости при экстремально низких температурах (-196 °C), гарантируют, что арматура не разрушится при гидроударах или резком охлаждении. Неразрушающий контроль методами PT (капиллярный), UT (ультразвуковой) и MT (магнитопорошковый) выявляет внутренние дефекты, невидимые глазу, такие как микропоры или трещины.
Производственная мощность в 2500 тонн в год и наличие более 50 единиц металлообрабатывающего оборудования, включая обрабатывающие центры с ЧПУ, позволяют обеспечивать стабильную геометрию деталей. Шероховатость поверхности Ra 6,3–12,5 мкм на отливах снижает затраты на последующую полировку и улучшает адгезию защитных покрытий, если они требуются.
Рекомендация инженера: При заказе крупных партий арматуры требуйте предоставления протоколов испытаний материалов (Mill Certificates) для каждой плавки. Наличие сертификатов ISO 9001 и соответствие стандартам ASTM/EN у поставщика литья является маркером его надежности.
Распространенные ошибки при подборе и монтаже
Даже идеально спроектированный клапан может выйти из строя преждевременно из-за ошибок на этапе монтажа или эксплуатации. Ниже приведены наиболее частые проблемы, с которыми сталкиваются сервисные службы.
1. Игнорирование направления потока
Многие запорные клапаны (особенно вентильного типа) являются направленными. Установка их «против шерсти» приводит к тому, что давление среды пытается открыть клапан, а не закрыть его, создавая избыточную нагрузку на шток и привод. Это вызывает деформацию уплотнений и течь через сальник. Всегда проверяйте стрелку направления потока на корпусе.
2. Использование арматуры в качестве опоры трубопровода
Тяжелые трубы не должны опираться на корпус клапана. Вес трубопровода создает изгибающие моменты, которые могут привести к трещине в корпусе, особенно в зонах перехода от фланца к основной части. Используйте отдельные хомуты и опоры.
3. Неправильный выбор уплотнительных материалов
Стандартные резиновые уплотнения (EPDM, NBR) имеют ограничения по температуре. Для паровых котлов с температурой выше 150°C необходимо использовать графитовые набивки или уплотнения из PTFE (тефлона) с армированием. Использование обычной резины в паровой среде приводит к ее быстрому разрушению («спеканию») и потере герметичности.
4. Отсутствие фильтрации перед клапаном
Даже в новых системах присутствуют сварочные шлаки и окалина. Установка сетчатого фильтра грубой очистки перед запорным клапаном продлевает его жизнь в 2-3 раза, защищая седло и запирающий элемент от абразивного износа.
Рекомендация инженера: Перед пуском системы обязательно проведите процедуру промывки трубопроводов, минуя чувствительную арматуру, или установите временные фильтры, которые будут удалены после очистки системы.
Экономическая эффективность и срок службы: расчет TCO
При оценке стоимости запорного клапана для котла профессионалы используют показатель совокупной стоимости владения (Total Cost of Ownership — TCO). Initial Price (начальная цена) составляет лишь 20-30% от TCO. Остальные 70-80% — это затраты на монтаж, обслуживание, ремонты и простои.
Дешевый клапан стоимостью 50 USD может потребовать замены сальника каждые 6 месяцев и выйти из строя через 2 года. Качественный клапан с корпусом из прецизионного литья CF8M и надежными уплотнениями будет стоить 80-90 USD, но прослужит 10-15 лет без вмешательства. Разница в цене окупается уже при первом предотвращенном аварийном простое.
Кроме того, использование стандартизированных компонентов, таких как фланцевые втулки из дуплексной стали или позиционирующие кольца, произведенные с высокой точностью, упрощает ремонт. Детали взаимозаменяемы, что снижает время на поиск запчастей.
| Параметр | Бюджетный сегмент (Литье в песок) | Премиум сегмент (Прецизионное литье) |
|---|---|---|
| Точность размеров (ГОСТ/ISO) | CT11–CT14 (Требуется большая мех. обработка) | CT5–CT8 (Минимальная мех. обработка) |
| Шероховатость поверхности | Ra 12.5–25 мкм (Высокий риск коррозии) | Ra 6.3–12.5 мкм (Лучшая защита) |
| Материал корпуса | Серый чугун, низкокачественная сталь | Нержавеющая сталь (CF8M, CF3M), Дуплекс 2205 |
| Контроль качества | Визуальный осмотр, выборочная проверка | Спектральный анализ, UT/PT/MT тесты, испытание давлением |
| Срок службы в агрессивной среде | 2–4 года | 10–15 лет и более |
| Риск гидроудара | Высокий (неоднородная структура) | Низкий (однородная мелкозернистая структура) |
Заключение и следующий шаг
Правильный подбор запорного клапана для котла — это баланс между техническими требованиями, безопасностью и экономической целесообразностью. Не стоит экономить на качестве литья и материале корпуса, так как именно эти факторы определяют способность арматуры выдерживать термические и механические нагрузки долгие годы.
Сотрудничество с проверенными производителями, такими как ООО «Уси Хуаньюй Прецизионное Литьё», позволяет получить не просто деталь, а инженерное решение. Комплексный подход, включающий разработку форм, литье по выплавляемым моделям, высокоточную механическую обработку и строгий контроль качества, гарантирует соответствие продукции международным стандартам ASTM, EN и GB. Более 80% продукции компании экспортируется в Европу и США, что подтверждает её конкурентоспособность на глобальном рынке.
Если вы сталкиваетесь с задачей модернизации котельной или поиском надежного поставщика компонентов арматуры, важно иметь партнера, способного обеспечить как серийные поставки, так и изготовление нестандартных деталей по чертежам.
Готовы обсудить ваш проект?
Запросите коммерческое предложение и технический паспорт на интересующие вас позиции. Наши инженеры помогут подобрать оптимальный материал и конструкцию клапана под ваши конкретные условия эксплуатации, обеспечивая максимальную надежность и эффективность вашей системы.